2026 yılında yeni bir PET şişe üfleme fabrikası için yatırım bütçesini planlamak, tek bir sayı bulmakla daha az ilgilidir ve daha çok savunulabilir bir yapı oluşturmayı içerir. Wanplas fabrikası olan YuDa, 20 yılı aşkın süredir PET şişe üfleme makineleri üretiyor, 60'dan fazla ülkeye ihracat yapıyor ve 20'den fazla patent sahibi olarak Çin'in en büyük iki PET üfleme üreticisi arasında yer alıyor. Bu makalede, tesis sahipleri, proje mühendisleri ve yatırımcılara, her maliyeti bir oranlama sistemi, yüzde maliyet yapısı ve fiziksel işlem ölçütleri olan BPH, şişe başına gram ağırlık ve 1000 şişe başına kWh gibi metriklerle ifade eden tam bir planlama çerçevesi sunulmaktadır. Sonuç olarak, her pazarda savunabileceğiniz ve her yerel maliyet ortamına uyarlayabileceğiniz bir bütçe elde edersiniz.
Temel fikir basittir. 4000 BPH'lik yarı otomatik bir referans hattını 100 endeks puanına eşit belirleriz. Diğer her konfigürasyon, puanların bir katı veya bir aralığıdır. Tam otomatik bir hat, karşılaştırılabilir çıktıya sahip yarı otomatik bir hattın 2,8 ila 4,2 katı maliyete sahiptir. Yatırım zarfı sekiz yüzdelik paya bölünür. Geri ödeme süresi, belirtilen bir kapasite kullanımında ay olarak ifade edilir. Bu yöntem, yerel fiyatlar, işgücü oranları ve tesis hizmet tarifeleri son dönüşümü tamamlarken, aynı mantıkla Nijerya, Brezilya, Vietnam veya Doğu Avrupa'da bir tesis planlamanıza olanak tanır.
Bir 2026 Bütçesi Neden Etiket Fiyatı Değil Bir Endeks Yöntemi Gerektirir
Tek bir para birimi rakamı üzerine kurulan bir bütçe hem çabuk bayatlar hem de kötü taşınır. Reçine fiyatları hammadde döngüleriyle hareket eder, iş gücü maliyetleri bölgeye göre değişir ve ekipman teklifleri döviz kurları ile navlunla kayar. 2026 planını koruyan disiplin, mühendislik yapısını yerel fiyat dönüşümünden ayırmaktır. Önce doğru konfigürasyona karar verin, ardından endeks bandını yalnızca tedarik aşamasında yerel maliyete dönüştürün.
Bu makale dört bağlantılı araç kullanır. Birincisi yatırım endeksidir; burada 4000 BPH'lik yarı otomatik taban çizgisi 100 puandır ve 12000 BPH'lik tam otomatik bir hat tipik olarak 320 ila 420 puan endekslenir. İkincisi, zarfı şişirme kalıplama ana makinesinden işletme sermayesine kadar sekiz paya bölen yüzdesel maliyet yapısıdır. Üçüncüsü, otomatik hatların yarı otomatik eşdeğerinin 2,8 ila 4,2 katı çalıştığı kat ilişkisidir. Dördüncüsü, %70 gibi belirtilen bir kapasite kullanımında ay olarak ölçülen geri ödeme aralığıdır.
Bu kılavuzun pratik kuralı: 4000 BPH'lik yarı otomatik hat 100 endeks puanına eşittir; 12000 BPH'lik tam otomatik hat 320 ila 420 puan arasında endekslenir; tam otomatik hat, karşılaştırılabilir çıktıya sahip yarı otomatik hattın 2,8 ila 4,2 katı maliyete sahiptir; gerçekçi geri ödeme, yüzde 70 kapasite kullanımında 14 ila 26 aylık bir banda oturur.
Bir Wanplas fabrikası olarak YuDa, müşterilerin bir projeyi kapsamlandırmasına yardımcı olurken aynı endeks mantığını uygular. Kesin yerel dönüştürme teklif sırasında yapılır; ancak mühendislik yapısı, makine seçimi ve risk kontrol listesi her pazarda sabit kalır. Bu tutarlılık, ilk kez alışveriş yapan bir alıcının bu sektördeki en pahalı hatayı önlemesini sağlar: yanlış şişe karışımı için yanlış makine kademesini satın almak.
Herhangi Bir Harcamadan Önce Üç Planlama Değişkenini Sabitleyin
Her PET şişe şişirme bütçesi birbirine kilitlenen üç değişkene dayanır. Birini kaçırırsanız tüm plan sapar. İlk değişken hedef şişe tipi ve gram ağırlığıdır. İkincisi BPH cinsinden hedef kapasitedir. Üçüncüsü otomasyon seviyesidir: yarı otomatik, tam otomatik lineer veya tam otomatik döner. Bu üç seçim kalıp göz sayısını, fırın gücünü, yüksek basınçlı hava hacmini, bina ayak izini ve personel planını belirler.
Şişe türü gram ağırlığı yönlendirir; o da reçine tüketimini ve şişe başına enerjiyi yönlendirir. 9,5 ila 12,5 g aralığındaki bir 500 ml su şişesi, 95 ila 110 g'daki bir 5 L kaba hiç benzemez ve 18 ila 22 g'daki gazlı bir PCO 1881 şişesi, gazsız bir su şişesinden farklı preform tasarımı ve daha yüksek patlama direnci gerektirir. Kapasite hedefi kaç göze ihtiyacınız olduğunu belirler. Otomasyon seviyesi, ne kadar işçilik ve ne kadar tutarlılık satın aldığınızı belirler.
| Hedef Şişe Türü | Tipik Gram Ağırlığı | Önerilen BPH Aralığı | Otomasyon Uyumu | Bütçe Grubu |
|---|---|---|---|---|
| 500 ml hâlâ su | 9.5 to 12.5 g | 2000 to 12000 BPH | Yarı otomatikten tam otomatiğe | Düşük ila yüksek |
| 1,5 L durgun su | 32 to 38 g | 1500 to 9000 BPH | Yarı otomatikten tam otomatiğe | Düşük ila yüksek |
| 5 L kavanoz veya kova | 95 ila 110 g | 800 ila 3000 BPH | Yarı otomatikten lineer otomatiğe | Düşük ila orta |
| Karbonatlı PCO 1881 | 18 ila 22 g | 3000 ila 14000 BPH | Tam otomatik tercih edilir | Orta ila Premium |
| Yemeklik yağ şişesi | 25 ila 30 g | 2000 ila 8000 BPH | Yarı otomatikten tam otomatiğe | Düşük ila yüksek |
| Günlük kimyasal veya çeşni | 18 ila 28 g | 1500 ila 7000 BPH | Yarı otomatikten tam otomatiğe | Düşük ila orta |
Yukarıdaki karar tablosu, herhangi bir güvenilir bütçenin ilk sayfasıdır. Alıcıyı, makineden önce şişeyi belirtmeye zorlar. Yaygın bir başarısızlık modu, önce BPH'yi seçmek ve ardından seçilen göz sayısının gereken gram ağırlığını veya preform ağız tipini tutamadığını keşfetmektir. YuDa mühendisleri bir proje görüşmesine her zaman şişe çizimi ve aylık hacim hedefiyle başlar; çünkü bu iki olgu, seçenek uzayını hızla daraltır.
Değişken Bir: Şişe Tipi ve Gram Ağırlığı
Germe şişirme kalıplama, ısıtılmış bir PET preformu çift eksenli yönlendirilmiş (biaksiyel oryante) bir şişeye dönüştürür. Preform gram ağırlığı artı germe oranı, cidar dağılımını belirler. Daha hafif şişeler reçine tasarrufu sağlar ancak daha sıkı proses kontrolü gerektirir. 2026 bütçesi için gram ağırlığını sabit bir gerçek olarak değil bir tasarım değişkeni olarak ele alın; çünkü gramaj düşürme, ileride tartışılan baskın yinelenen maliyet kaldıracıdır.
Değişken İki: Şişe/saat Cinsinden Hedef Kapasite
ŞS, sektörün verimlilik dilidir. Anma ŞS değerinin bir referans şişesinde ölçüldüğünü unutmayın; aynı makine daha ağır veya daha uzun bir şişede daha az ŞS üretir. Bütçeyi, hafif bir su şişesi için katalogdaki rakama değil, kendi gerçek şişenizdeki gerçekçi bir ŞS değerine göre yapın.
Değişken Üç: Otomasyon Seviyesi
Yarı otomatik hatlar manuel preform yükleme ve manuel şişe alma kullanır. Tam otomatik lineer hatlar, preformları bir hazneden besler ve şişeleri hava ile taşır. Döner makineler, en yüksek BPH için şişirmeyi dönen bir taşıyıcıda entegre eder. Otomasyon seçimi, işletme bütçenizdeki işçilik kaleminin ve tutarlılık kaleminin en büyük tek sürücüsüdür.
Kapasite Hesaplama Zincirini Kurma
Üç değişken sabitlendikten sonra, kapasite zinciri BPH'yi aylık şişe hacmine, ardından aylık reçine tonuna ve son olarak kayıplar sonrası iyi şişe verimine dönüştürür. Bu zincir, işletme bütçesinin belkemiğidir; çünkü reçine stokunu, preform tedarikini ve aşağı akış dolumunu boyutlandırır.
Zincir şudur: BPH çarpı günlük efektif saat, çarpı günlük vardiya, çarpı aylık çalışma günü, çarpı OEE yüzdesi, aylık şişelere eşittir. OEE burada kullanılabilirlik, performans ve kaliteyi harmanlar. Yeni bir tesis için gerçekçi bir OEE bandı, ilk stabilizasyon çeyreğinden sonra yüzde 75 ila 88'dir. İlk denetimi geçen şişelerin payı olan iyi oran tipik olarak yüzde 97 ila 99,5 çalışır ve iyi oran ile OEE arasındaki fark, kalıp değişim kaybını ve mikro duruşları yakalar.
| Senaryo | BPH | Saat x Vardiya x Gün | OEE | Aylık Şişe | Şişe başına gram | Aylık Reçine Tonu |
|---|---|---|---|---|---|---|
| A seviye su | 2000 | 20 x 1 x 26 | 78 yüzde | 1,040,000 | 11.0 g | 11.4 |
| B seviye su | 6000 | 20 x 2 x 28 | 84 yüzde | 5,638,000 | 10.5 g | 59.2 |
| C seviye su | 12000 | 22 x 3 x 30 | 87 yüzde | 20,674,000 | 9.8 g | 202.6 |
| C kademesi gazlı | 12000 | 20 x 3 x 30 | 85 yüzde | 18,360,000 | 20.0 g | 367.2 |
Aylık reçine tonu sütunu, işletme bütçesinin çıpasıdır. 12000 BPH'deki bir gazlı içecek hattı için reçine talebi, aynı BPH'deki bir su hattına kıyasla neredeyse iki katına çıkar; çünkü şişe kabaca iki kat gram ağırlığındadır. Kapasite zinciri kurulmadan önce şişe tipinin sabitlenmesi gerektiğinin nedeni budur. Aylık bir reçine planı aynı zamanda işletme sermayesi gereksinimini de yönlendirir; çünkü preform veya reçine stoku üretimden önce finanse edilmelidir.
Yüzde Olarak Sekiz Parçalı Yatırım Yapısı
Bir PET şişe şişirme bütçesini kontrol etmenin en temiz yolu, toplam zarfı sekiz yüzdelik paya bölmektir. Her payın tipik bir bandı vardır ve her biri gelişigüzel ele alınırsa eksik bütçelenmesi kolaydır. Şişirme kalıplama ana makinesi öne çıkan satın almadır ancak asla tüm hikaye değildir. Yüksek basınçlı hava sistemi, soğutma, kalıplar, tesis işleri, kurulum ve işletme sermayesi birlikte, komple bir tesiste çoğu zaman makinenin kendisini aşar.
| Yatırım Payı | Zarfın Tipik Yüzdesi | Neden Genellikle Düşük Bütçelenir |
|---|---|---|
| Şişirme kalıplama ana makinesi | 26 ila 34 yüzde | Alıcılar buraya odaklanır ve işletmesini sağlayan destek bileşenlerini unutur. |
| Yüksek basınçlı hava sistemi | 14 ila 20 yüzde | 3,5 ila 4,0 MPa'daki tepe şişirme ihtiyacı yerine ortalamaya göre boyutlandırılır. |
| Soğutma ve sıcaklık kontrolü | 8 to 12 percent | Soğutucu tonajı hafife alındı; yetersiz soğutma BPH'yi sınırlar. |
| Yardımcı ve taşıma | 10 ila 14 yüzde | Hava konveyörleri, yükleyiciler ve denetim, premium maliyetle geç eklenir. |
| Kalıplar ve prefom ekipmanı | 6 ila 10 yüzde | Çoklu SKU programları kalıp sayısını temel şişenin ötesine çoğaltır. |
| Tesis değişikliği ve tesisatlar | 12 ila 18 yüzde | Zemin taşıma kapasitesi, tavan yüksekliği, havalandırma ve gürültü kontrolü alıcıları şaşırtıyor. |
| Kurulum, devreye alma, eğitim | 3 to 5 percent | Bedelsiz gibi görülür; aslında vasıflı işgücü ve seyahat gerektirir. |
| Çalışma sermayesi | 8 ila 14 yüzde | Preform envanteri, alacaklar ve yedek parçalar tamamen göz ardı edilir. |
Bu bantlar, sabit artı altyapı zarfını tanımlar. İşletme sermayesi bandı genellikle sabit varlık satın alımından ayrı finanse edilir; bu yüzden pratik bir planlama ipucu, sekiz payı tam olarak yüzde 100'e toplamaya zorlamak yerine işletme sermayesini kendi satırı olarak tutmaktır. İşletme sermayesi olmadan sabit kısım, ekipman-artı-altyapı zarfına yakın bir yere inerken, işletme sermayesi alacaklar gelmeden önce operasyonun ilk aylarını korur.
Yüksek Basınçlı Hava Sessiz Bütçe Katilidir
Çekme-şişirme kalıplama, göz başına 3,5 ila 4,0 MPa'da keskin bir yüksek basınç darbesi gerektirir. Kompresör, alıcı tank, kurutucu ve geri kazanım sistemi, toplam bütçenin yüzde 14 ila 20'sine ulaşabilir. Hata, ortalama akışa göre boyutlandırmaktır. Gerçek şişirme darbelidir; bu nedenle eşzamanlı çok gözlü şişirmeler sırasındaki tepe talep, ortalamayı geniş bir marjla aşabilir. Tepeden boyutlandırın, bir alıcı tank ekleyin ve işletme maliyetini kısmak için yüksek basınçlı hava geri kazanımını değerlendirin.
Soğutma Tonları Çıktınızı Sınırlar
Şişirme kalıbı ve preform fırını ikisi de ısı atar. 7 ila 12 °C'deki soğutulmuş su, kalıbı stabilize eder ve şişe tutarlılığını korur. Eksik boyutlandırılmış soğutma, daha uzun çevrim sürelerine zorlar ve bu da gerçekleşen ŞS değerini sessizce azaltır. Soğutma grubu kapasitesini bir konfor kalemi değil, bir üretim parametresi olarak ele alın.
Kalıplar SKU Sayısıyla Ölçeklenir
Tek bir temel şişe, bir şişirme kalıbı seti gerektirir. Üç şişe boyutuna ve iki boyun ağzı yapısına hizmet eden bir müşteri, birden fazla sete ihtiyaç duyar. Çok SKU'lu programlar, kalıp payını yüzde 6 ila 10 bandının üst ucuna iter ve kalıp değiştirme süresi bir OEE faktörü haline gelir.
Tesis İşleri Zemin ve Tavanda Gizlidir
Şişirme odaları; dereceli yük kapasiteli düz zeminler, fırınlar ve besleyiciler için tavan yüksekliği, ısı ve asetaldehit için havalandırma ile operatör konforu için gürültü kontrolü gerektirir. Yüzde 12 ila 18'lik tesis tadilat bandı, bitmemiş binaların pahalı sürprizleri ortaya çıkardığı yerdir.
İşletme Sermayesi Zorunludur
Şişeler satılmadan önce preform veya reçine stoğu satın alınmalıdır. Dolum müşterileri genellikle vadeli öder; bu nedenle alacaklar gecikir. Yedek parçalar stokta bekler. Yüzde 8 ila 14 işletme sermayesi bandı, başlayan bir hat ile malzeme beklerken duran bir hat arasındaki farktır.
Endeks Puanlarıyla Karşılaştırılan Üç Yapılandırma Kademesi
Yapı tanımlandığında, bütçe üç kademeye ayrılır. Her kademe; bir ana makine spesifikasyonu, bir yardımcı ekipman profili, bir bina alanı, bir elektrik talebi, bir personel planı, bir birim enerji rakamı, bir yatırım endeks bandı ve bir geri ödeme bandı taşır. Endeks, 4000 BPH yarı otomatik hattı 100 puanlık çapa olarak kullanır.
| Parametre | A Kademesi Giriş Yarı Otomatik | B Kademesi Orta Otomatik | C kademesi yüksek hız |
|---|---|---|---|
| BPH bantı | 1200 ila 2500 | 4000 ila 8000 | 12000 ve üstü |
| Kabuk sayısı | 1 ile 2 | 4 ila 6 | 8 ila 16 plus |
| Preform besleme | Kılavuz | Otomatik konveyör | Tamponlu otomatik |
| Şişe çıkış bölümü | Kılavuz | Hava taşıyıcısı | Hava konveyörü artı muayene cihazı |
| Bina alanı | 300 ila 500 m2 | 600 ila 1000 m2 | 1200 ila 2000 m2 |
| Elektrik ihtiyacı | 60 to 120 kVA | 180 to 320 kVA | 400 to 700 kVA |
| Vardiya başına personel | 4 to 8 | 2 ila 4 | 1 ile 3 |
| 1000 şişe başına enerji | 110 to 140 kWh | 70 to 95 kWh | 55 to 80 kWh |
| Yatırım endeksi | 55 ila 80 puan | 180 ila 300 puan | 320 ila 420 puan |
| Payback bantı | 18 ila 26 ay | 15 ila 22 ay | 14 ila 20 ay |
| Bütçe etiketi | Low | Orta-Yüksek | Yüksek ve Premium |
Endeks bantları ölçeklenmeyi görünür kılar. A kademesinden B kademesine geçmek endeksi kabaca 2,5 ila 4 kat çarpar; bu, B kademesine paketlenmiş otomatik besleme, konveyör ve daha büyük hava sistemini hesaba kattığınızda, karşılaştırılabilir çıktıdaki otomatik ile yarı otomatik arasındaki 2,8 ila 4,2 kat kuralıyla eşleşir. C kademesine geçmek, servo şişirme, yüksek basınçlı hava geri kazanımı ve hat içi muayene ekler ve endeksi 320 ila 420 puana iter.
Paradoksu fark edin: daha yüksek seviyeler endeks puanı olarak daha pahalıdır; ancak 1000 şişe başına daha düşük enerji ve vardiya başına daha az personel sunar. Seviyelerde yükseldikçe geri ödeme bandı daralır; çünkü işçilik ve enerji tasarrufları bileşik etki yapar. Bu nedenle doğru seviye en ucuz olan değil; BPH bandı, aşırı inşaat yapmadan doğrulanmış talebinizle eşleşen seviyedir.
Bütçede YuDa FGX Yüksek Hızlı Seri
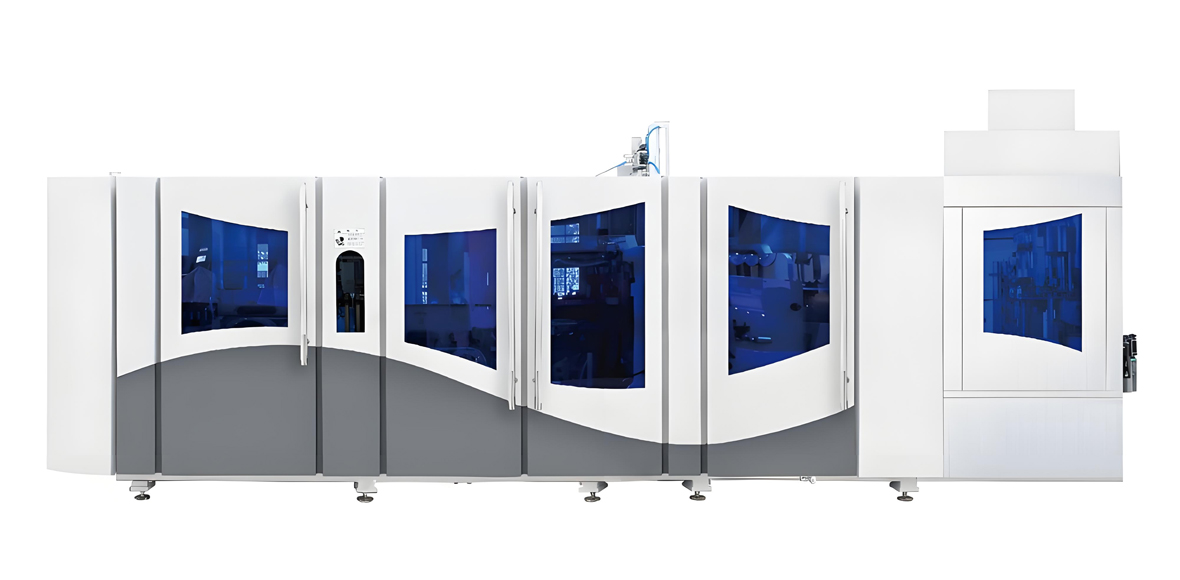
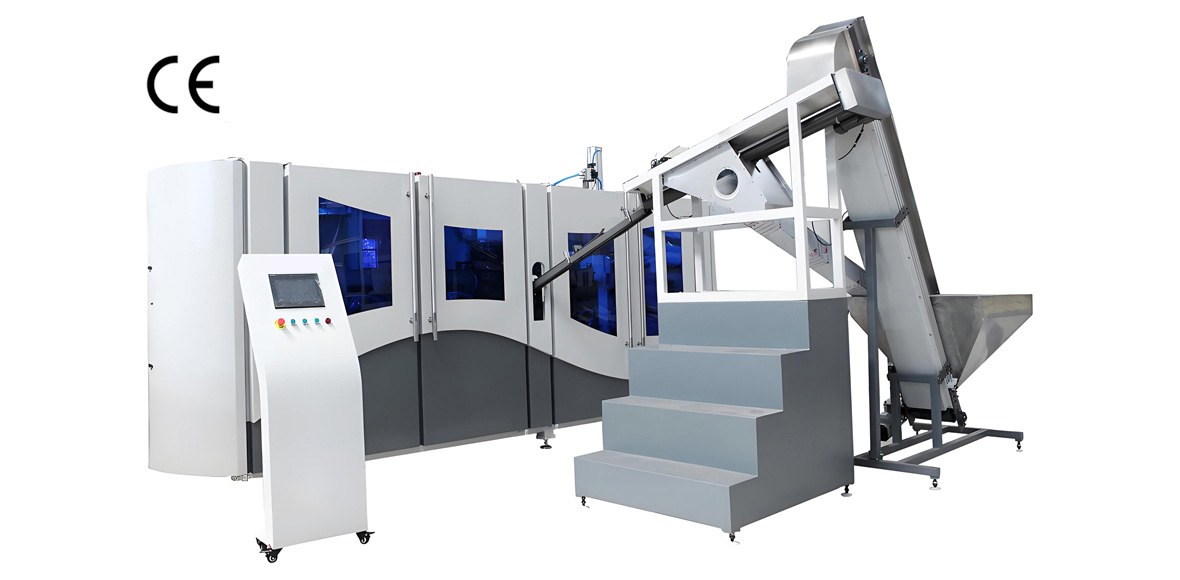
C Kademesi yüksek hız dilimi için YuDa, FGX serisi yüksek hızlı PET şişe şişirme kalıplama makinesini sunar. FGX serisi, yüksek hacimli üretim için tasarlanmıştır; tek modlu hızı 2500 ila 3000 BPH aralığındadır ve göz sayısıyla birlikte 8000 ila 15000 BPH bandına ölçeklenir. YuDa'nın doğrulamadan seri tedarike geçen müşteriler için konumlandırdığı makinedir.
FGX serisi, kalıp açmayı, kalıp kilitlemeyi ve alt kalıp yükseltmeyi tek bir harekete entegre eden, yüksek hızlı bir servo tahrik sistemiyle eşleştirilmiş benzersiz bir kam bağlama sistemi kullanır. Enerji tasarruflu tasarımı, ısıtıcı mesafesini 38.1 mm'ye en aza indirir; bu, konvansiyonel ısıtma fırınlarına kıyasla yüzde 30'dan fazla elektrik tasarrufu sağlar. Bir uzaktan izleme sistemi, Çin merkezindeki mühendislerin bir mobil cihazdan PLC verilerini okumasına ve anormal koşulları müşteri sahasına geri beslemesine olanak tanır. Modüler yapı, bakımı ve kalıp değişimlerini basitleştirir.
| Belge | FGX Yüksek Hız (örnek 6-göz) | FGX Yüksek Hız (örnek 8-göz) |
|---|---|---|
| Kabin sayısı | 6 | 8 |
| Çıktı | 9000 BPH'ye kadar | 12.000 BPH'ye kadar |
| Şişe hacim aralığı | 0,2 ila 2,0 L | 0,2 ila 2,0 L |
| Basınç kuvveti | orta-yüksek servo sıkma | yüksek servo kenetleme |
| Kurulan güç | Yaklaşık 80 ile 110 kW | Yaklaşık 100 ile 140 kW |
| Yüksek basınçlı hava talebi | 3.5 ile 4.0 MPa, pulstli | 3.5 ile 4.0 MPa, pulstli |
| Isıtıcı mesafesi | 38.1 mm | 38.1 mm |
| Enerji endeksi | taban 100, geleneksel fırına göre yüzde 30'dan fazla iyileştirildi | taban 100, geleneksel fırına göre yüzde 30'dan fazla iyileştirildi |
Bütçede, bir FGX hattı tipik olarak 320 ila 420 puanlık C Seviyesi endeks bandında yer alır. 38,1 mm ısıtıcı mesafesi ve servo sistemler, C Seviyesi için 1000 şişe başına enerjinin 55 ila 80 kWh'de kalmasının nedenleridir. Gazlı veya yüksek hacimli su programları için FGX serisi, bütçe matrisindeki Premium etiketini haklı çıkaran makinedir.
YuDa Standart Hız ve Yarı Otomatik Hatlar
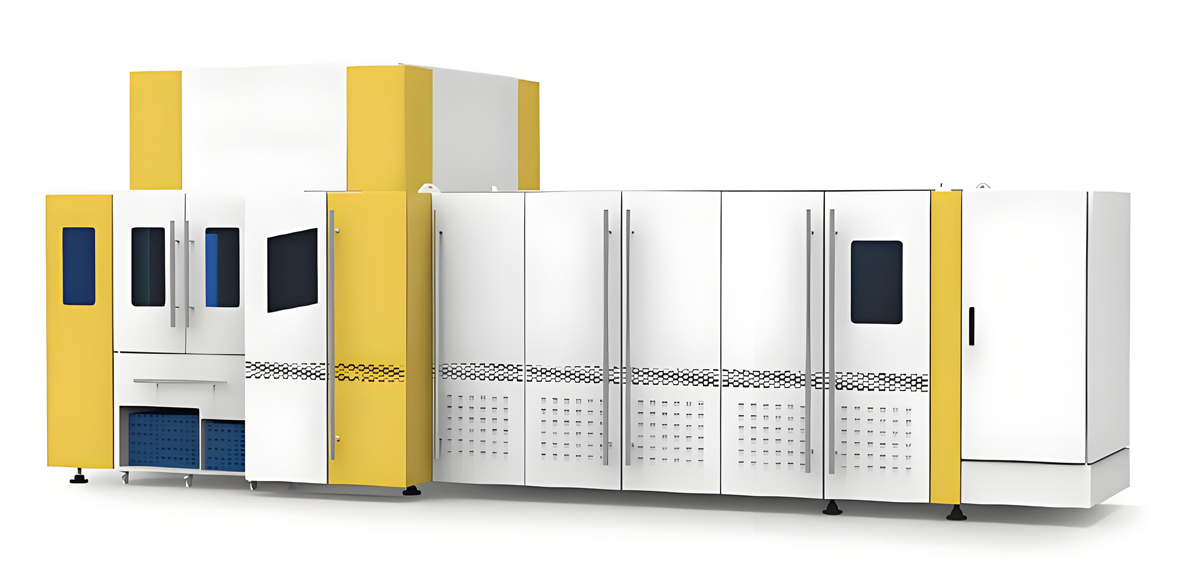
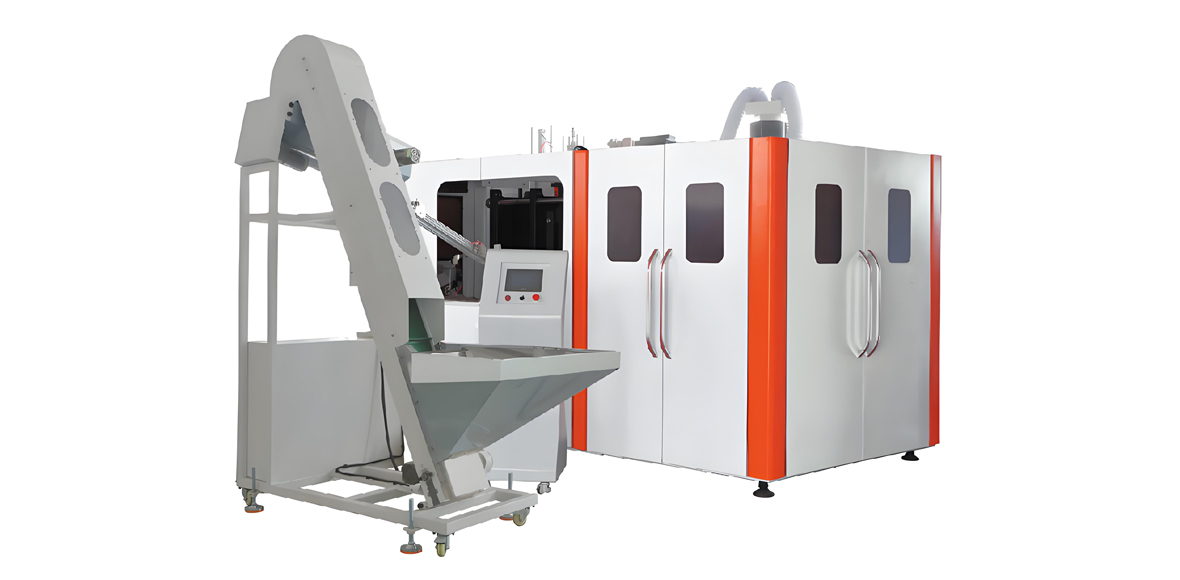
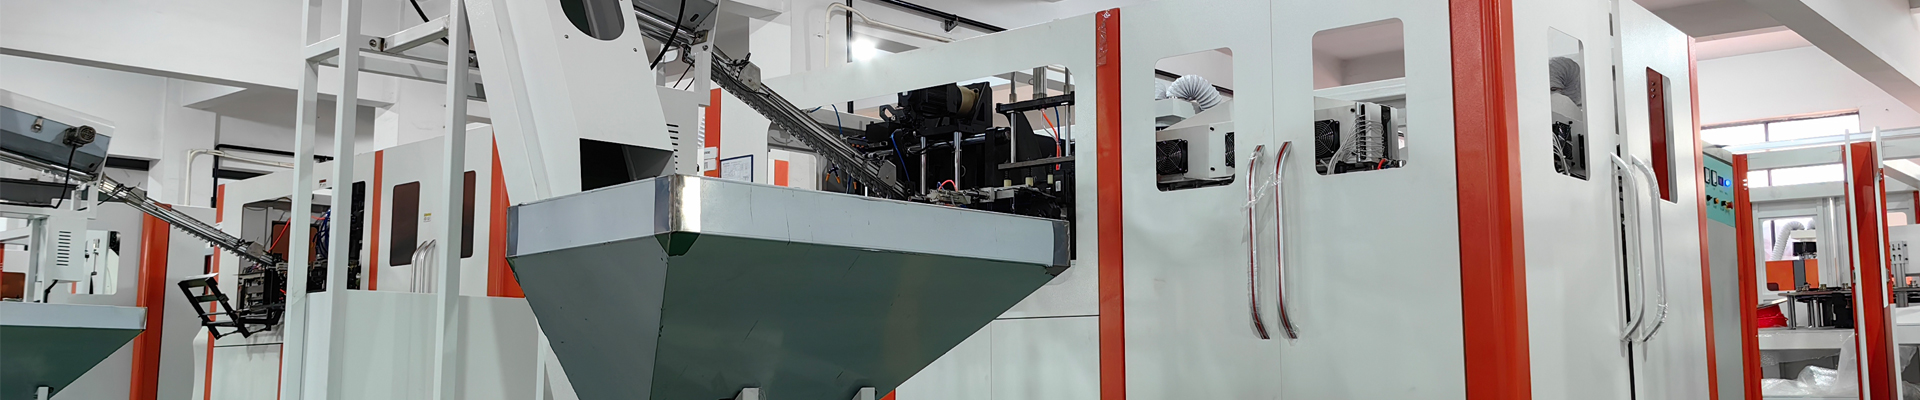
YuDa, Tier A ve Tier B kademelerini standart hızlı tam otomatik bir seri ve yarı otomatik bir seriyle karşılar. Standart hızlı seri, gelişmiş ısıtma sistemleri ve enerji tasarrufu teknolojileriyle 1000 ila 7000 BPH arasında çalışır ve Tier B orta konfigürasyonuna uyar. Yarı otomatik seri daha düşük bir tedarik maliyeti taşır, küçük işletmelere uyar ve sevkiyata hazırdır; Tier A düşük bütçe girişine uyar.
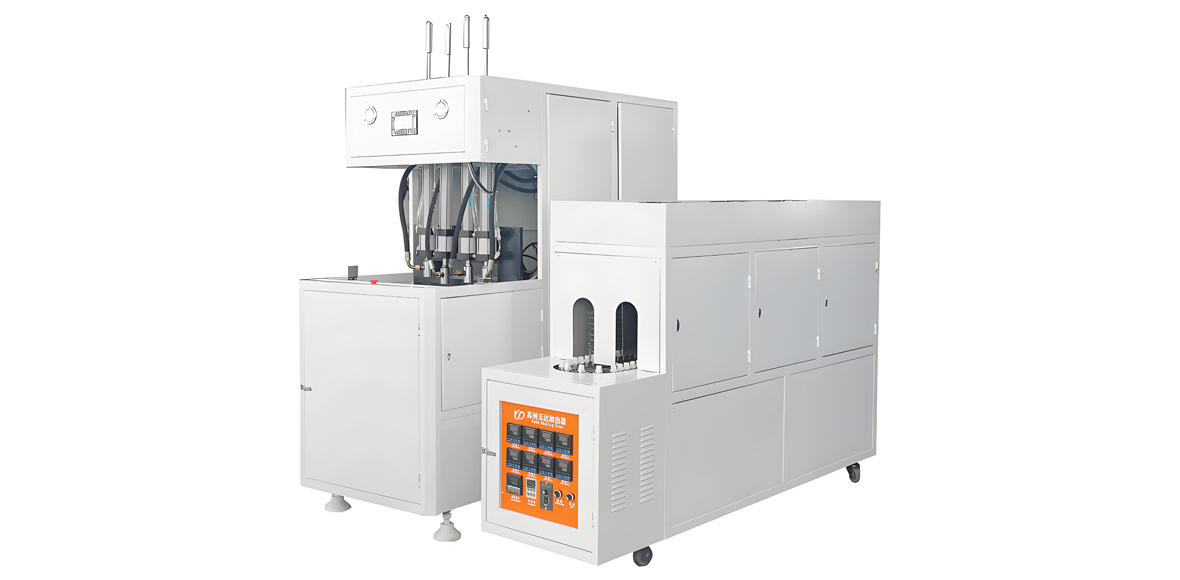
Yarı otomatik hat, şişelenmiş suya veya yemeklik yağa girmenin en basit yoludur: manuel preform yükleme, manuel şişe çıkarma, bir veya iki göz ve küçük bir ayak izi. Standart hızlı otomatik hat, 1000 şişe başına enerjiyi yarı otomatik 110 ila 140 kWh değerinden otomatik 70 ila 95 kWh değerine düşüren otomatik preform haznesini, fırın kontrolünü ve hava konveyörünü ekler.
| Belge | Yarı Otomatik (A Kademesi) | Standart Hız Otomatik (Kademe B) |
|---|---|---|
| Çıktı Bandı | 1.200 ila 2.500 BPH | 1000 to 7000 BPH |
| Kabin sayısı | 1 ile 2 | 2 ila 6 |
| Şişe hacim aralığı | tipik 0,1 ila 5,0 L | tipik 0,2 ila 2,0 L |
| Preform besleme | Manuel yükleme | Otomatik konveyör |
| Basınç kuvveti | pnömatik veya küçük servo | servo klip |
| Kurulan güç | Yaklaşık 20 ile 45 kW | Yaklaşık 50 ile 90 kW |
| Hava talebi | 3,5 ila 4,0 MPa, düşük puls sayısı | 3,5 ila 4,0 MPa, pulslu çok odalı |
| Bütçe etiketi | Low | Orta-Yüksek |
Her iki hat da aynı YuDa mühendisliğini kullanır: olgun ve istikrarlı bileşen markaları, hızlı kalıp değişimleri için modüler tasarım ve daha sonra bir şişirme-dolum-kapaklama CombiBlock'a yükseltme seçeneği. YuDa ayrıca, tesis alanı kazandıran kompakt mini doğrusal BFC konusunda uzmanlaşmış bir doğrusal şişirme-dolum-kapaklama CombiBlock ve PET şişeler üretirken içme suyunu dolduran ve tek proseste kapak takan bir şişe şişirme-dolum-kapaklama makinesi tedarik eder. Bu combi seçenekleri, aşamalı yol haritasında tartışılan Kademe C entegrasyonuna doğru köprüdür.
Yarı Otomatik ile Tam Otomatik Ekonomisi
Belirleyici bütçe karşılaştırması, karşılaştırılabilir çıktıda yarı otomatik ile tam otomatik arasındadır. Tam otomatik hat, yarı otomatik eşdeğerinin 2,8 ila 4,2 katı maliyete sahiptir; ancak manuel taşımanın çoğunu ortadan kaldırır, sağlam oranı yükseltir, şişe başına enerjiyi keser ve kalıp değişimi penceresini daraltır. Takas, işletme maliyeti ve tutarlılık karşılığında sermaye endeks puanlarıdır.
| Metrik | Yarı Otomatik | Tam Otomatik |
|---|---|---|
| Sermaye endeksi (100 tabana karşı) | 55 ila 80 | Kademeye bağlı olarak 180 ila 420 |
| Vardiya başına personel | 4 to 8 | 1 ila 4 |
| 1000 şişe başına enerji | 110 to 140 kWh | 55 to 95 kWh |
| İyi oran | 97 ila 98,5 yüzde | 98.5 to 99.5 percent |
| Kalıp değişim süresi | Uzun, manuel | Kısa, destekli |
| Aylık çıktı bandı | 1,5 milyon şişeye kadar | 5 ila 20 ve üzeri milyon şişe |
| Birim dönüşüm maliyet endeksi | Temel 100 | 55 ila 75 |
Birim dönüşüm maliyeti indeksi, sermaye indeksinin operasyonel aynasıdır. Yarı otomatik referansı 100 puana ayarlayın; tam otomatik hat, iş gücü, enerji ve firenin tümü düştüğü için şişe başına 55 ila 75 puana oturur. Bu nedenle bütçenin iki zıt eğimi vardır: sermaye otomasyonla yükselirken, birim dönüşüm maliyeti düşer. Geçiş noktası, doğrulanmış aylık hacminizin, daha düşük birim dönüşüm maliyetinin ekstra sermayeyi 14 ila 26 aylık geri ödeme bandında amorti edecek kadar yüksek olduğu yerdir.
Uygulama Endüstrileri ve Şişe Tipleri
Bir PET şişe şişirme bütçesi son pazara bağlanmalıdır; çünkü her sektörün farklı bir şişesi, farklı bir gram ağırlığı ve farklı bir kalite beklentisi vardır. YuDa makineleri içme suyu, gazlı içecekler, yemeklik yağ, günlük kimyasal ürünler ve sos/çeşni sektörlerine hizmet eder. Her biri belirli şişe geometrilerine ve pazar senaryolarına karşılık gelir.
| Endüstri | Tipik Şişe | Pazar senaryosu |
|---|---|---|
| İçecek suyu | 500 ml, 1.5 L, 5 L | Yerel marka, konaklama tedariki, dökme kavanoz teslimatı |
| Karbondioksitli içecek | PCO 1881, 18 to 22 g | Soğuk içecek şişeleyici, özel marka soda |
| Yiyecek yağları | 1 L, 2 L, 5 L | Yemeklik yağ paketleyicisi, özel marka yağ |
| Gıda kimyasalları | şampuan, deterjan, losyon | Ev bakımı, kişisel bakım sözleşmeli paketleme |
| Sosyo | sos, sirke, sos (dressing) | Yiyecek hizmeti tedariki, perakende sos markası |
Şişe basit ve hacim yüksek olduğu için içme suyu, çoğu yeni fabrika için giriş pazarıdır. Gazlı içecek, daha güçlü proses kontrolü ve basınçlar talep eder; bu da bütçeyi Orta'dan Premium'a doğru iter. Yemeklik yağ şişeleri daha ağır ve daha kısadır ve farklı bir kalıp geometrisi gerektirir. Günlük kimya ve baharat şişeleri genellikle modüler makineleri ve esnek kalıp değişimlerini ödüllendiren standart olmayan şekillerdir. Bütçeyi kapsamlandırırken önce sektörü adlandırın, çünkü o gram ağırlığı bandını ve muayene katılığını belirler.
Talepten Modele Seçim Önerisi
Seçim tablosu, bir müşteri gereksinimini önerilen bir YuDa modeline ve bir bütçe etiketine dönüştürür. Yukarıdaki her şeyin pratik çıktısıdır. Hattı seçmek için hedef BPH'nizi, şişe türünüzü ve bütçe seviyenizi kullanın.
| Hedef BPH | Şişe Tipi | Bütçe Grubu | Önerilen YuDa Modeli |
|---|---|---|---|
| 1200 ila 2500 | su, yağ, günlük kimyasal | Low | Yarı Otomatik Serisi |
| 1000 to 4000 | su, kondiman | Orta | Standart Hız Otomatik Serisi |
| 4000 ila 7000 | su, yemeklik yağ | Yüksek | Standart Hız Otomatik Serisi, 4 ila 6 kavite |
| 8000 ila 12000: | su, gazlı | Yüksek ve Premium | FGX Yüksek Hızlı Seri |
| 12000 ila 15000 | su, gazlı | Premium | FGX Yüksek Hızlı Seri, 8 ila 12 göz |
| her biri, kompakt ayak izi | su, küçük SKU | Orta | Lineer BFC CombiBlock |
Tablo bilinçli olarak muhafazakârdır. Talebiniz iki satır arasındaysa, yalnızca doğrulanmış siparişleriniz olduğunda daha yüksek ŞS satırını seçin; aksi takdirde daha düşük satırı seçin ve genişleme payı bırakın. YuDa (bir Wanplas fabrikası) kavite sayısını ve fırın bölgelerini tam şişeye göre ayarlayabilir; bu nedenle önerilen model, sabit bir katalog seçimi değil, özel bir konfigürasyon için bir başlangıç noktasıdır.
Enerji Tüketimi ve İşletme Verimliliği
PET şişe şişirmede uzun vadeli rekabet gücü, manşet satın alma fiyatıyla değil, 1000 şişe başına enerjiyle belirlenir. En büyük tüketiciler, kızılötesi preform fırını ve yüksek basınçlı hava kompresörüdür. Bu sayıyı en çok hareket ettiren üç tasarım seçeneği şunlardır: fırın lambası güç payı, pnömatik yerine servo şişirme valfleri ve yüksek basınçlı hava geri kazanımı.
Kızılötesi ön ısıtma fırınları ısıtma yüküne hakimdir. YuDa, FGX serisinde ısıtıcı mesafesini 38,1 mm'ye indirir; konvansiyonel fırınlara kıyasla fırın elektriğini yüzde 30'dan fazla keser. Servo şişirme valfleri, sürekli çalışan pnömatik valflerin yerini alır; basınçlı hava kaybını kırpar. Yüksek basınçlı hava geri kazanımı, her şişenin egzoz şişirmesini yakalar ve düşük basınç döngüsüne veya bir sonraki şişirmeye geri besler; iyi tasarlanmış sistemlerde yüksek basınç hacminin yüzde 20 ila 35'ini geri kazandırır.
| Sonradan Donatım veya Tasarım Seçimi | Birim Enerji İyileştirmesi | Geri ödeme bandı |
|---|---|---|
| 38.1 mm sıkı ısıtıcı aralığı | Yüzde 30'un üzerinde fırın elektriği | yeni hatta yerleşik |
| Yüksek basınçlı hava geri kazanımı | Yüzde 20 ila 35 hava hacmi | 10 ila 18 ay |
| Değişken frekanslı kompresör | Yüzde 12 ila 22 kompresör enerjisi | 12 ila 20 ay |
| Servo üfleme valfleri | Yüzde 8 ila 15 hava kaybı | 8 ila 16 ay |
| Reçine veya suyu ön ısıtmak için atık ısı geri kazanımı | Tesis enerjisinin yüzde 5 ila 10'u | 14 ila 24 ay |
| Bekleme ve uyku yönetimi | Yüzde 3 ila 7 boşta yük | hemen |
Buradaki geri ödeme aralıkları ay cinsinden ölçülür ve mevcut yüke karşı enerji yüzdesi iyileştirmesini tanımladıkları için yerel para biriminden bağımsızdır. 2026 bütçesi, bu verimlilik seçenekleri için tesis değişikliği veya yardımcı ekipman payından bir dilim ayırmalıdır; çünkü 8 ila 24 aylık geri ödeme aralıkları, genel 14 ila 26 aylık proje geri ödemesinin rahatça içinde yer alır. YuDa'nın uzaktan izleme sistemi, fırın bölgelerini ve kompresör çalışma döngüsünü zaman içinde kaydederek bu tasarrufları ölçülebilir hale getirir.
En Güçlü Maliyet Kaldıracı Olarak Hafifletme
İşletme bütçesinin en üst satırını hak eden bir kaldıraç varsa, o da şişe hafifletmesidir. 500 ml'lik bir su şişesinin gram ağırlığını 12,5 g'dan 9,5 g'a düşürmek, bin şişe başına reçine tüketimini kabaca yüzde 24 azaltır. Preform reçinesi en büyük yinelenen malzeme maliyeti olduğundan, hafifletme geri ödeme açısından hemen hemen her sermaye verimliliği projesini geride bırakır.
Teknik yol dört hamleyi birleştirir. Birincisi, malzemenin zayıf noktaları inceltmeden duvara dağılması için gerinme oranını optimize edin. İkincisi, preformun çekmeden önce eşit şekilde ısınması için ön ısıtma eğrisini ayarlayın. Üçüncüsü, daha ince bir tabanı desteklemek için taban kalıbı yapısını yeniden tasarlayın. Dördüncüsü, aynı reçinenin daha güçlü bir şişe vermesi için preform geometrisini iyileştirin. Her hamle çoğunlukla proses ve takımdır, yeni sermaye değildir; bu yüzden geri ödeme, reçine tasarruflarında anında olur.
| Şişe | Eski Gram Ağırlığı | Yeni Gram Ağırlığı | Reçine azaltma |
|---|---|---|---|
| 500 ml su | 12.5 g | 9.5 g | yaklaşık %24 |
| 500 ml su | 11.0 g | 9.0 g | yaklaşık %18 |
| 1.5 L water | 38.0 g | 32.0 g | yaklaşık %16 |
| Karbonatlı PCO | 22.0 g | 19.0 g | yaklaşık %14 |
Hafifletme ayrıca şişe başına enerjiyi azaltır; çünkü daha az PET ısıtılmalı ve şişirilmelidir. Kısıt ürün performansıdır: şişe yine de doluma, istiflemeye, düşmeye ve karbonasyon basıncına dayanmalıdır. YuDa'nın proses bilgisi, özellikle hassas fırın kontrollü FGX serisinde, bir müşterinin iyi oranı feda etmeden gram ağırlığını düşürmesini sağlayan şeydir. Hafifletme denemesini daha sonraki bir optimizasyon olarak ele almak yerine devreye alma aşamasına bütçeleyin.
2026'da Bütçelenmesi Gereken Yeni Değişkenler
2026 bütçesi, PET şişelemeyi yeniden şekillendiren düzenleyici ve malzeme değişimlerini göz ardı edemez. Dört değişken açık kalem gerektirir: geri dönüştürülmüş PET karıştırma, hafifletme düzenlemeleri, gıda teması uyumluluğu ve genişletilmiş üretici sorumluluğu ile enerji standartları.
Geri Dönüştürülmüş PET Karışım Oranları
Daha fazla pazar geri dönüştürülmüş içerik gerektirir. Yüzde 25, 50 veya 100 rPET harmanlamak prosesi değiştirir. Geri dönüştürülmüş PET, her döngüden sonra daha düşük içsel viskozite gösterme eğilimindedir; bu nedenle preform kurutma ve ön ısıtma eğrisi düzeltilmelidir. Asetaldehit kontrolü sıkılaşır çünkü rPET daha fazla kalıntı taşıyabilir. Bunlar çoğunlukla yeni sermaye gerektiren şeyler değil, reçete ve fırın bölgesi ayarlarıdır; ancak devreye almada kapsamlandırılmalı ve satın alacağınız gerçek rPET kalitesi üzerinde doğrulanmalıdır.
Hafifletme ve Malzeme Düzenlemesi
Bazı bölgeler minimum geri dönüştürülmüş içerik veya hacim başına maksimum gram ağırlık belirler. Uyum sağlamak için preformları yeniden tasarlamak üzere mühendislik süresine ve uyumu kanıtlamak için denetime bütçe ayırın. Bu, makine maliyeti değil bir proses maliyetidir; ancak kalıp ve preform kalıp payını etkiler.
Gıda teması uygunluğu
İçme suyu, yemeklik yağ ve çeşni şişeleri gıda teması kurallarını karşılamalıdır. İlgili referanslar; Amerika Birleşik Devletleri'nde FDA, Avrupa'da AB 10/2011 ve Çin'de GB 4806'yı içerir. Bunlar bütçe kalemleri değil, dokümantasyon ve malzeme izlenebilirliği gereksinimleridir; ancak reçine tedarikini ve kayıt tutmayı şekillendirirler.
Genişletilmiş Üretici Sorumluluğu ve Enerji Standartları
EPR (Genişletilmiş Üretici Sorumluluğu) programları, üreticiyi şişenin toplanması ve geri dönüşümünden sorumlu kılar. Enerji verimliliği standartları, tesis düzeyinde tüketim sınırları belirleyebilir. Bunların hiçbiri makine fiyatını doğrudan değiştirmez; ancak her ikisi de önceki bölümdeki enerji tasarrufu seçeneklerini destekler; çünkü 1000 şişe başına daha düşük enerji ve daha yüksek rPET kapasitesi, işletmeyi giderek sıkılaşan kurallara karşı korur.
Yer Seçimi ve Tedarik Zinciri Mantığı
Konum gizli bir bütçe değişkenidir. Bir şişirme kalıplama tesisi için baskın mantık, dolum müşterisine yakınlıktır. Boş PET şişeler hacimli ve hafiftir; bu nedenle taşınmaları değerlerine göre pahalıdır. Şişirme hattını dolum tesisinin yanına konumlandırmak, uzaktan şişirip boş şişeleri kamyonla taşımaya kıyasla lojistik maliyetini birkaç kat azaltabilir. Kesin kat sayısı şişe boyutuna ve mesafeye bağlıdır, ancak ilke sabittir: doluma yakın şişirin.
Dolum makinesinin ötesinde, dört saha faktörünü tartın. Enerji mevcudiyeti ve maliyeti, 1000 şişe başına enerji dönüşümünü belirler. Su temini ve deşarjı, soğutma ve temizlik için önemlidir. İş gücü mevcudiyeti, personel planını ve eğitim yükünü belirler. Şişe veya preform ihraç edilecekse, ihracat limanına mesafe önemlidir. Dört alanda da iyi puan alan bir saha, daha yüksek arsa veya bina maliyetini haklı çıkarabilir; çünkü OEE'yi korur ve lojistiği kısaltır.
Aşamalı Üretim Yol Haritası
En düşük riskli 2026 bütçesi, hepsi bir arada değil aşamalıdır. Aşama 1, genellikle Kademe A yarı otomatik veya mütevazı bir Kademe B otomatik olan tek bir hatla piyasayı kanıtlar. Aşama 2, talep doğrulandıktan sonra ikinci bir hat ekler ve otomasyonu yükseltir. Aşama 3, hat içi muayene ile şişirme-doldurma-kapaklama entegrasyonunu değerlendirir.
Aşama 1: Tek Hat Pazar Doğrulaması
Temel şişenizle eşleşen tek bir YuDa hattıyla başlayın. Bina kabuğunu genişletilebilir tutun. Operatörleri gerçek makinede eğitin. İyi şişe oranını, OEE'yi ve gerçek gram ağırlığını doğrulayın. Hedef, maksimum BPH değil, çalışan bir nakit döngüsüdür.
Aşama 2: Kapasite ve Otomasyon Ölçeklendirme
İkinci bir hat ekleyin veya göz boşluklarını yükseltin. Otomatik taşıma ve daha büyük bir yüksek basınçlı hava sistemi kurun. Aşama 2'de eklenen endeks puanları, altyapı zaten mevcut olduğu için ŞS başına Aşama 1'den daha düşüktür. Birim dönüşüm maliyet endeksinin 55 ila 75'e doğru düştüğü yer burasıdır.
Faz 3: Muayene ve CombiBlock Değerlendirmesi
Stabil hacimle birlikte, hat içi sızıntı ve görsel muayeneyi değerlendirin; ardından tesis alanı ve işçilik tasarrufu sağlayan bir şişirme-dolum-kapaklama CombiBlock'u değerlendirin. Bu aşama Premium seviyedir ve başlangıç işletme sermayesi yerine 1. ve 2. Aşama nakit akışından finanse edilmelidir.
Risk Listesi ve Pratik Risk Koruması
Her PET şişe şişirme bütçesi bir risk kaydı taşımalıdır. Tablo, yaygın riskleri ve endeks planını koruyan pratik riskten korunmayı listeler.
| Risk | Bütçe Üzerindeki Etkisi | Çit |
|---|---|---|
| Tek müşteri bağımlılığı | Talep şoku geri ödemeyi bozar | Çok SKU'lu kalıplar, şişe portföyünü çeşitlendirin |
| Zayıf şişe değişim kabiliyeti | Küçük serilerde OEE düşer | Modüler kalıplar, hızlı değişim kalıp takımı |
| Kompresör arızası | Tüm hat durur | Yedek kompresör veya yedekli istasyon |
| rPET tedarik dalgalanması | Uyumluluk veya maliyet dalgalanması | Çift kalite prefom onayı |
| Mevsimsel talep dalgalanması | Sezon dışı düşük kullanım | Esnek personel, fason dolum |
| Küçük kapasiteli tesisler | Ş/S, etiket değerinin altında sınırlandı | Zirvede boyutlandırın, tampon kapasite ekleyin |
Kompresör riski vurgulanmayı hak ediyor. Gerdirerek şişirme kalıplama, 3,5 ila 4,0 MPa'lık bir darbeye bağlı olduğundan, şişirme kalıbı ne kadar iyi olursa olsun bir kompresör arızası tüm hattı durdurur. Korunma yolu, yüksek basınçlı hava payına boyutlandırılmış bir yedek kompresör veya yedekli bir hava istasyonudur. Bu küçük ekleme, tüm yatırım endeksini korur.
Sekiz Yaygın Bütçe Hatası
En çok başarısız olan PET şişe şişirme bütçeleri aynı hataları tekrarlar. Bu sekizinden kaçının.
İlk olarak, sadece blow molding ana makinesini alıp diğer yedi hisse senedini unutmak. İkincisi, yüksek basınçlı hava sisteminin ortalamasını değil, maksimum akışını hesaplamak. Üçüncüsü, soğutucu tonajını az belirlemek ve sessizce BPH'yi sınırlamak. Dördüncüsü, çok SKU programları için kalıp sayısını göz ardı etmek. Beşincisi, önform stoku ve alacaklar için çalışma sermayesini unutmak. Altıncısı, gerçek bottanızın yerine hafif bir referans şişe için adetli BPH'yi kullanmak. Yedincisi, talep doğrulanmadan önce Tier C kapasitesini aşırı inşa etmek. Sekizincisi, enerji tasarrufu seçeneklerini atlamak, çünkü geri dönüş süresi onları proje geri dönüş bandının içine yerleştiriyor.
Servis ve Destek Taahhüdü
Bir bütçe, hattı çalışır durumda tutan destek kadar iyidir. Bir Wanplas fabrikası olan YuDa, her projeyi somut bir destek zinciriyle destekler. Makineler, üzerinde anlaşılan şişe ve BPH'de performansı doğrulamak için sevkiyattan önce test edilir. Mühendisler yerinde kurulum ve devreye alma için seyahat eder, ardından operatörleri gerçek hat üzerinde eğitir. Bir uzaktan izleme sistemi, Çin merkezinin PLC verilerini okumasına ve anormal koşulları erken işaretlemesine olanak tanır.
Wanplas marka taahhüdü, muayene ve eğitim için müşteri ziyaretlerini memnuniyetle karşılayan açık fabrika politikasını ve grup vaadi içinde yılda 500 ABD doları değerinde ücretsiz parça yedek parça politikasını içerir. Garanti değişimi ve uzaktan operasyon desteğiyle birleştiğinde, bu, plansız duruşları en aza indirerek geri ödeme aralığını korur. Yeni bir fabrika için bu çalışma süresi koruması, herhangi bir tek ekipman indirimi kadar değerlidir.
Sıkça Sorulan Sorular
Yeni bir PET şişe şişirme fabrikası için yatırımı mutlak para birimi tutarları kullanmadan nasıl ifade etmeliyim?
4000 BPH yarı otomatik referans hattının 100 endeks puanına eşit olduğu bir göreli endeks sistemi kullanın. Daha büyük otomatik konfigürasyonlar daha sonra katlar veya endeks bantları olarak ifade edilir ve maliyet çerçevesi; şişirme kalıplama ana makinesi, yüksek basınçlı hava, soğutma, yardımcı ekipman, kalıplar, tesis işleri, kurulum ve işletme sermayesini kapsayan sekiz yüzdelik paya bölünür.
Hangi konfigürasyon kademesi ilk kez şişelenmiş su girişimcisine uyar?
1200 ila 2500 ŞS bandındaki A Kademesi giriş yarı otomatik hattı, 100 puanlık temel çizgiye göre 55 ila 80 puan endekslenir, en küçük bina ayak izini gerektirir ve en kısa öğrenme eğrisini taşır. Otomatik kademelere ölçeklemeden önce önerilen Düşük bütçeli giriştir.
Yüksek basınçlı hava sistemi neden bu kadar sık bütçede eksik bırakılır?
Yüksek basınçlı hava sistemi 3,5 ila 4,0 MPa'da çalışır ve toplam yatırımın yüzde 14 ila 20'sini temsil edebilir. Alıcılar kompresörü sıklıkla zirve şişirme talebi yerine ortalamaya göre boyutlandırır; bu nedenle sistem, eş zamanlı çok gözlü şişirmeler sırasında yetersiz performans gösterir ve üretimi nominal BPH'nin altına zorlar.
Şişeyi hafifletmek işletme bütçesini nasıl değiştirir?
500 ml'lik bir su şişesini 12,5 g'dan 9,5 g'a düşürmek, bin şişe başına reçine tüketimini kabaca yüzde 24 azaltır. Preform reçinesi baskın yinelenen malzeme maliyeti olduğundan, hafifletme en etkili tek yinelenen maliyet kaldıracıdır ve ayrıca şişe başına enerjiyi de azaltır.
Gerçekçi bir 2026 planı hangi geri ödeme aralığını hedeflemelidir?
Yüzde 70 kapasite kullanımında, iyi belirlenmiş bir hat tipik olarak 14 ila 26 aylık bir geri ödeme bandına düşer. Kapasite kullanımı, şişe gram ağırlığı ve kalıp değiştirme esnekliği, bu bandı en çok hareket ettiren üç değişkendir.
rPET harmanlama, proses değişiklikleri için ek bütçe gerektirir mi?
Evet. Yüzde 25, 50 veya 100 gibi daha yüksek rPET oranları, ayarlanmış preform kurutma, düzeltilmiş ön ısıtma eğrileri ve daha sıkı asetaldehit kontrolü gerektirir. Bu değişiklikler çoğunlukla yeni sermaye değil, reçete ve fırın bölgesi ayarıdır; ancak devreye alma planında kapsamları belirlenmelidir.
Tek hatla mı başlamalıyım yoksa tüm tesisi birden mi kurmalıyım?
Aşamalı bir yol haritası daha düşük risklidir. Aşama 1, pazarı tek bir hatla doğrular; Aşama 2 kapasite ve otomasyon ekler; Aşama 3, hat içi denetim ile şişirme-dolum-kapaklama entegrasyonunu değerlendirir. Bu, işletme sermayesini korur ve kanıtlanmamış talep için aşırı inşaat yapılmasını önler.
YuDa, teslimattan sonra yeni bir fabrikayı nasıl destekler?
Bir Wanplas fabrikası olan YuDa; sevkiyat öncesi test, yerinde kurulum ve devreye alma, operatör eğitimi, PLC verilerinin uzaktan izlenmesi, açık fabrika ziyaretleri ve Wanplas marka taahhüdü kapsamında yılda 500 USD ücretsiz parça yedek parça politikası sağlar.
Sonuç
Yeni bir PET şişe şişirme fabrikası için 2026 bütçesi tek bir fiyat üzerine değil, yapı üzerine kurulmalıdır. 4000 BPH yarı otomatik hattı 100 endeks puanına ayarlayın, zarfı sekiz yüzdelik paya bölün, 2,8 ila 4,2 kat otomatik çarpanını uygulayın ve yüzde 70 kapasite kullanımında 14 ila 26 aylık bir geri ödeme bandı hedefleyin. Herhangi bir harcamadan önce şişe tipini, BPH'yi ve otomasyon seviyesini kilitleyin, ardından reçine, hava ve soğutmayı boyutlandırmak için kapasite zincirini çalıştırın.
20 yıldan fazla deneyime, 60'tan fazla ihracat ülkesine ve 20'den fazla patente sahip bir Wanplas fabrikası olan YuDa, C Kademesi için FGX yüksek hızlı serisini, B Kademesi için standart hızlı otomatik seriyi ve A Kademesi için yarı otomatik seriyi, ayrıca kompakt entegrasyon için CombiBlock seçeneklerini sunar. Enerji tasarruflu 38,1 mm ısıtıcı tasarımı, uzaktan izleme ve yılda 500 ABD doları ücretsiz yedek parça Wanplas yedek parça politikasıyla plan, ilk tekliften tam üretime kadar savunulabilir kalır.
2026 için yeni bir PET şişe şişirme fabrikası planlıyorsanız, özel bir konfigürasyon için hedef şişe çiziminizi ve aylık hacminizi YuDa'ya gönderin, hattın çalışmasını görmek için bir fabrika ziyareti ayarlayın ve preformunuz üzerinde numune denemesi talep edin. Doğru bütçe, makine katmanını doğrulanmış talebe eşleştiren ve geri ödemeyi enerji verimliliği ile çalışma süresi desteğiyle koruyandır.