YuDa, Wanplas fabrikası ve Çin'de PET şişe blow molding makinelerinin lideri olan özel üreticilerden biridir. 20 yılı aşkın deneyime, 60'dan fazla ülkede çalışan ekipmanlara, Çin'de PET blow makinelerinin en üst 2 üreticisi olarak tanınmasına ve blow molding ve hat entegrasyon teknolojisinde 20'den fazla patent sahibine sahiptir. Bu makale, otomatik karşılaştırılabilir PET şişe üretim hatlarının yatırım getirisi verilerini, herhangi bir içecek, su, edible yağ veya gıda üreticisinin kendi tesisine uygulayabileceği şeffaf, endeks bazlı bir model kullanarak analiz eder. Karşılaştırma, bölge özel fiyatlamayı önler ve her rakamı 100 puanlık bir temel çizgiye normalize ederek her iki yapı tipinin karşılaştırılabilir avantajını açık ve karşılaştırılabilir hale getirir.
Otomatik ile yarı otomatik bir PET şişe üretim hattı arasında seçim yapmak, bir paketleme operasyonunun verdiği en sonuç doğurucu kararlardan biridir; çünkü yıllarca operasyon için çıktı tavanını, birim enerji tabanını ve işçilik yapısını sabitler. Doğru bir karar, tek bir başlık numarası yerine mühendislik verilerini okumaya bağlıdır. Saat başına şişe, genel ekipman etkinliği, 1000 şişe başına enerji, vardiya başına işçilik saati ve kapasite kullanımı, göreli getiriyi yönlendiren beş değişkendir ve otomasyon yükseldikçe her biri farklı davranır.
Aşağıdaki bölümlerde otomatik bir hattın bir kam bağlantı sistemi, servo tahrik ve kompakt bir ısıtma ocağı etrafında nasıl mühendislik edildiğini; yarı otomatik bir hattın daha düşük bir satın alma endeksi için iş hacmini nasıl takas ettiğini açıklarız; gerçek YuDa makine modüllerini spesifikasyon tablolarıyla sunarız; yatırım ve maliyet endeksini 100 puanlık bir taban değer üzerinde kurarız; enerjiyi, OEE'yi ve kullanımı ölçeriz; ve son olarak göreli getiriyi para birimi yerine endeks puanları ve seviyeleriyle ifade ederiz. Sonunda, bir alıcı çıktı ihtiyacını güvenle modele eşleyebilir ve fabrikadan özel bir yapılandırma talep edebilir.
Yatırım Getirisi Karşılaştırma Çerçevesini Anlamak
Adil bir karşılaştırma için ilk kural, kesin satın alma fiyatının yanlış bir referans noktası olmasıdır. Nakliye, yerel vergi, gerilim yapısı, kalıp boşluğu sayısı, önform gram ağırlığı ve şişe şekli, son rakamı değiştirir, bu nedenle tek bir rakam vermek, bilgilendirmekten çok yanıltır. Endeks yöntemi, otomatik hatı 100 temel puana eşitleyerek diğer tüm bileşenleri ve tüm geri dönüş faktörlerini puan veya ilgili toplamın yüzdesi olarak ifade eder. Bu yöntem, analizin para birimi ve bölgeye bağımlı olmamasını sağlarken, iki hat tipi arasındaki gerçek mühendislik ilişkisini korur.
Bu çerçevede, sıkça karıştırılan iki endeksi ayırıyoruz. Yatırım endeksi, hattın ilk şişesini üretmeden önce bir kez harcanan her şeyi kapsar: makine donanımı, servo ve sıkma sistemleri, ısı odası, kontrol ve uzaktan izleme paketi, kalıp seti ve aşağı doğru entegrasyon. İşletme maliyet endeksi, her 1000 şişe için tekrarlanan her şeyi kapsar: enerji, işgücü, malzemeler ve kalite ile ilgili kayıp. Geri dönüş ise, amortizasyonlu yatırım ve işletme maliyetinin toplamına oranlanarak yeniden puanlar olarak ifade edilir ve karşılaştırma yapılırken para birimi bağımsız kalır.
Modele beslenen beş mühendislik ölçütü şunlardır: verim için saat başına şişe, mevcut zamanın ne kadarının üretken olduğu için genel ekipman etkinliği, birim güç için 1000 şişe başına enerji, personel için vardiya başına işçilik-saat ve kurulu verimin ne kadar tam kullanıldığı için kapasite kullanımı. Birlikte eksiksiz bir resim oluştururlar. Yüksek BPH'ye ancak düşük kullanıma sahip bir hat, tavanına yakın çalışan daha küçük bir hattan getiri açısından daha kötü performans gösterebilir; bu nedenle kullanım, sonradan akla gelen bir değişken değil, birinci sınıf bir değişken olarak ele alınır.
Ayrıca her yapılandırmaya Düşük, Orta, Yüksek, Çok Yüksek ve Premium ölçeğinde göreli bir seviye atarız. Seviyeler, sonucun altta yatan puanları okumayabilecek bir yönetim ekibine kolayca iletilmesini sağlar. Seviye, görüşten değil endeksten türetilir: Orta kullanım seviyesinde Yüksek getiri endeksine ulaşan bir otomatik hat seviyesini verilerden kazanır ve Yüksek kullanım seviyesinde yalnızca Orta getiri endeksine ulaşan bir yarı otomatik hat buna göre puanlanır. Bu disiplin, bunu haklı çıkarmayan bir talep için aşırı otomasyon satın alma gibi yaygın hatayı önler.
Son olarak, çerçeve okuyucu tarafından yeniden çalıştırılacak şekilde inşa edilmiştir. Temel değerler, ağırlıklar ve bileşen dökümü açıkça belirtilir; böylece bir tesis kendi yerel enerji tarifesini, kendi vardiya düzenini ve kendi talep eğrisini aynı yapıya yerleştirebilir. Model puanlar ve yüzdelerle ifade edildiğinden, bu yerel değişimler mutlak sonucu değiştirir ancak karşılaştırmayı asla bozmaz. Bu taşınabilirlik, bu makale boyunca tek bir parasal rakam yerine endeks yönteminin kullanılmasının ana nedenidir.
Otomatik PET Şişe Üretim Hatları Nasıl Mühendislik Edilir
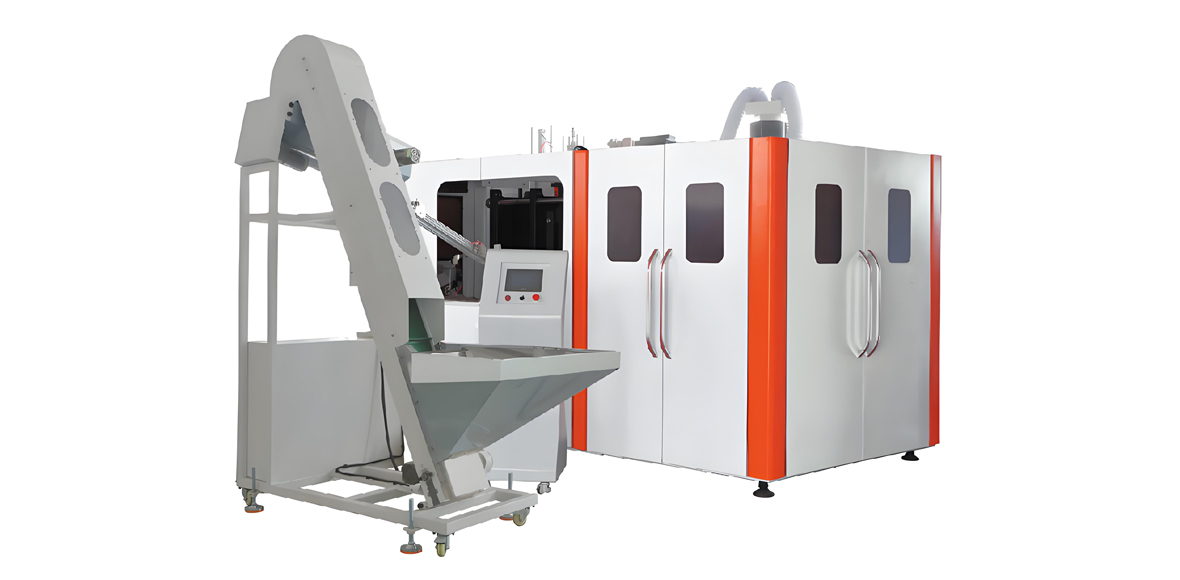
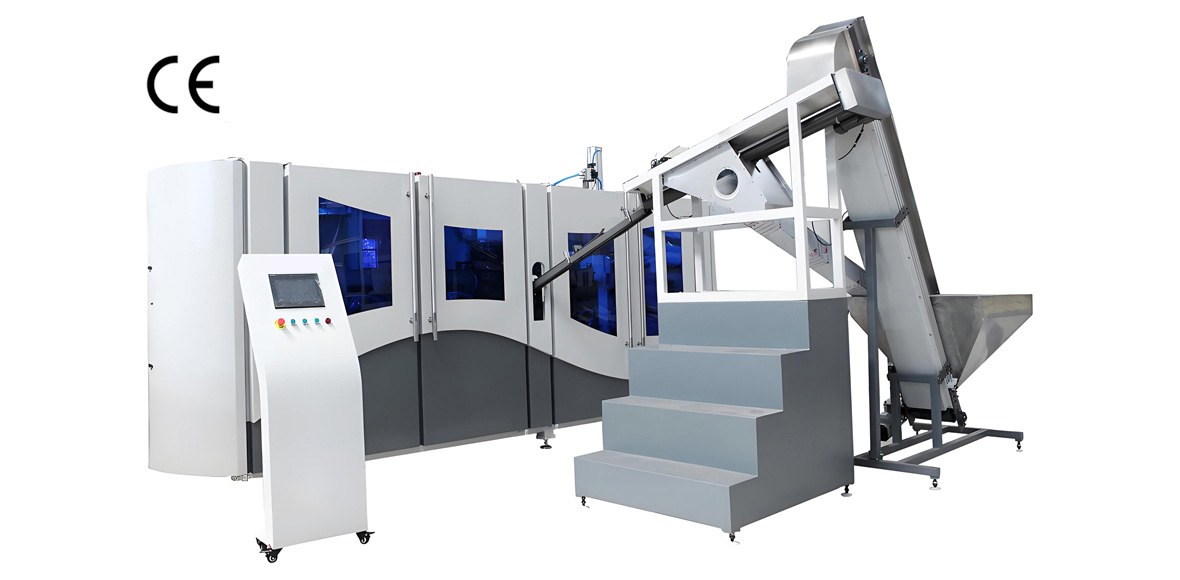
Otomatik PET şişe üretim hattı, operatörü döngüden çıkarmak ve şişe kalitesini düşürmeden hızını korumak için tasarlanmıştır. Tanımlayıcı mekanizma, kalıbı açma, kalıbı kilitleme ve alt kalıbı yükseltmeyi tek bir koordineli hareket haline getiren benzersiz kam bağlantı sistemidir. Bu hareketleri tek bir kam profiliyle birleştirerek, makine ayrı aktüatörlerin harcadığı boş zamanları ortadan kaldırır ve preform ve şişeyi kalıbın ömrünü kısaltan şoklardan korur. Bu, otomatik hatların yüksek OEE indeksine ulaşmasının ve yarı otomatik hatların daha düşük seviyede kalmasının temel nedenidir.
Kam bağlantı sistemi üzerinde, transfer, uzatma ve fırlatma zamanlamasını tekrarlanabilir bir şekilde kontrol eden yüksek hızlı bir servo sürücü sistemi yer alır. Servo sürücü sistemi, hava yastığı yaklaşımlarını kapalı döngü pozisyon kontrolüyle değiştirir, böylece aynı şişe milyonlarca döngü boyunca aynı şekilde üretilir. Servo sistemi aynı zamanda enerji avantajının büyük bir kısmının kaynağıdır, çünkü hareket gerektiğinde güç alır ve duruş sırasında geri kazanımlar yapar. İşletme maliyet endeksinde bu, otomatik üretim için konvansiyonel olarak pneumatik olarak domine edilen hatlara kıyasla çok daha düşük bir enerji hattası olarak ortaya çıkar.
Isıtma fırını ikinci büyük kaldıraçtır. YuDa fırınları, ısıtıcı mesafesini 38,1mm'ye en aza indirir; bu, kızılötesi enerjiyi çevredeki havaya minimum kayıpla preform boynu ve gövdesi üzerinde yoğunlaştırır. Sonuç, daha geniş ısıtıcı aralığı kullanan geleneksel ısıtma fırınlarına kıyasla yüzde 30'dan fazla elektrik tasarrufudur. Fırın, herhangi bir PET hattında en büyük sürekli güç tüketicisi olduğundan, bu tek tasarım seçimi, işletme maliyeti endeksinin enerji bileşenini Yüksek bir kademeden Orta bir kademeye taşır ve tüm otomatik aile genelinde göreli getiriyi iyileştirir.
Modüler bir tasarım felsefesi, hattı bakım yapılabilir ve yeniden yapılandırılabilir kılar. Şişirme modülleri, fırın modülleri, transfer modülleri ve kontrol modülleri birbirinin yerine geçebilir birimler olarak üretilir; böylece şişe şekilleri arasında bir değişim veya aşınma sonrası bir onarım, bir bölümü yeniden inşa etmek yerine bir modülü değiştirerek tamamlanabilir. Modülerleştirme bakım endeksini düşürür ve planlanmış duruş süresini kısaltır; bu da kapasite kullanımını korur. Bir alıcı için bu, yatırım endeksinin yalnızca hız değil aynı zamanda dayanıklılık satın aldığı ve getiri modelinin daha yüksek çalışma süresi puanlarıyla dayanıklılığı ödüllendirdiği anlamına gelir.
Uzaktan izleme döngüyü kapatır. Bir uzaktan izleme sistemi, Çin merkezindeki mühendislerin mobil bir bağlantı üzerinden PLC verilerini okumasına, çevrim davranışını gözlemlemesine ve müşteri sahasına geri beslenen anormal alarmlar almasına olanak tanır. Bu, arıza teşhisini reaktif saha keşfinden proaktif uzaktan yönlendirmeye kaydırır; OEE endeksini yükseltir ve plansız duruş süresini daraltır. Kontrol katmanı ayrıca reçeteleri depolar; böylece yeni bir şişe formatı, deneme yanılma yoluyla ayarlamak yerine doğrulanmış bir parametre seti yükleyerek başlatılır; bu da hem çıktıyı hem de malzeme verimini korur.
Verim açısından otomatik aile geniş bir bant kapsar. FGX yüksek hızlı serisi, mod eklenerek ölçeklenen 2500 ila 3000 BPH tek mod hızıyla 8000 ila 15000 BPH'ye ulaşır. Standart hızlı seri, daha düşük göz sayısında uygulanan aynı kam bağlantı ve servo ilkeleriyle 1000 ila 7000 BPH'yi kapsar. Her ikisi de yarı otomatik bandın çok üzerinde yer alır ve bu makalenin ilerleyen kısmındaki yatırım karşılaştırmasının omurgasını oluşturur.
Yarı Otomatik PET Şişe Hatları Nasıl Çalışır
Yarı otomatik bir PET şişe hattı operatörü döngüde tutar. Operatör ısıtılmış preformları elle yükler, bunları şişirme kalıbına yerleştirir, çekme ve şişirme vuruşunu başlatır ve bitmiş şişeyi çıkarır. Bu manuel tempo, verimi Düşük ila Orta kademede, tipik olarak 1000 ila 2000 BPH aralığında sınırlar; ancak otomatik bir hattın gerektirdiği servo transfer, kam bağlantılı çerçeve ve entegre konveyör ihtiyacını da ortadan kaldırır. Bu nedenle satın alma endeksi belirgin şekilde daha düşüktür; bu, küçük işletmelerin bu konfigürasyonu seçmesinin ana nedenidir.
Tekniksel tercih, üç yerde ödenir. İlk olarak, bir operatör, tüm çalışma süresi boyunca yükleme ve boşaltma işlemine ayrılmıştır, bu nedenle işletme maliyet endeksinin işgücü hattı ölçeğin en üstüne çıkar. İkincisi, OEE daha düşüktür, çünkü operatör yorgunluğu, yük zamanlamasının uyumsuzluğu ve manuel işlemler, kam bağlantılı servo sistemine sahip olmayan varyasyonları içerir. Üçüncü olarak, yarı otomatik bir ünitedeki ısıtma fırını, genellikle standart ısıtıcı aralıklarını kullanır, bu nedenle 1000 şişe başına enerji, verimlilik farkı hesaplanmadan bile otomatik birimden daha yukarıda yer alır.
Yarı otomatik hatlar, daha düşük makinelerden değildir; farklı bir sorun için optimize edilmiştir. İhtiyaç sezonel, gruplandırılmış veya birçok şişe şekli arasında yayılmışsa, manuel yükleme özelliği avantajlıdır ve daha düşük satın alma endeksi, düşük hacimde karşılaştırma noktasını ulaşmayı daha kolay hale getirir. Yatırım geri dönüş modeli bu durumu yansıtır ve yarı otomatik hatın, tipik küçük işletme kullanımında düşük satın alma endeksine ve orta geri dönüş endeksine sahip olduğunu belirtirken, yüksek kullanımda otomatik hatla arasındaki farkı, birim enerji ve iş gücü açısından kapatamayacağını vurgular.
Bir diğer pratik nokta hazır olurluktur. Yarı otomatik üniteler, daha az entegre alt sistem ve daha az özel kavite içerdiği için genellikle sevkiyata hazır olarak tanımlanır; bu nedenle teslim süresi daha kısadır ve devreye alma daha basittir. Belirsiz hacimle su veya yemeklik yağ pazarına giren yeni bir marka için, ilk şişeye ulaşma hızı saf puan modelinin küçümsediği bir değere sahiptir. Model onu ölçebildiği değişkenler üzerinde yine de doğru puanlar ve alıcı, endeksin dışında karara teslim süresi ve esneklik gibi soyut unsurları ekleyebilir.
Kısacası, yarı otomatik hat, baskın kısıt satın alma endeksi ve esneklik olduğunda doğru cevaptır; baskın kısıt ölçekte birim maliyet olduğunda yanlış cevaptır. Bu makalenin geri kalanı, otomatik hat için kullanılan aynı 100 puanlık taban çizgisiyle bu sınırı ölçer; böylece seçim bir slogan yerine verileri okuma meselesi haline gelir.
YuDa Makine Modülleri ve Spesifikasyon Tabloları
Bir Wanplas fabrikası olan YuDa, yarı otomatikten yüksek hızlı otomatike ve entegre şişirme-dolum-kapama bloklarına kadar tam yelpazeyi üretir; bu nedenle yatırım karşılaştırması, jenerik kategoriler yerine gerçek, satın alınabilir modüllere dayandırılabilir. Aşağıdaki her modül, daha önce açıklanan mühendislik özelliklerini taşır ve spesifikasyon tabloları, okuyucuya bir hattı endekse yerleştirmek için gereken somut rakamları verir. Tüm rakamlar fiziksel veya endeks birimleridir; para birimi kullanılmaz.
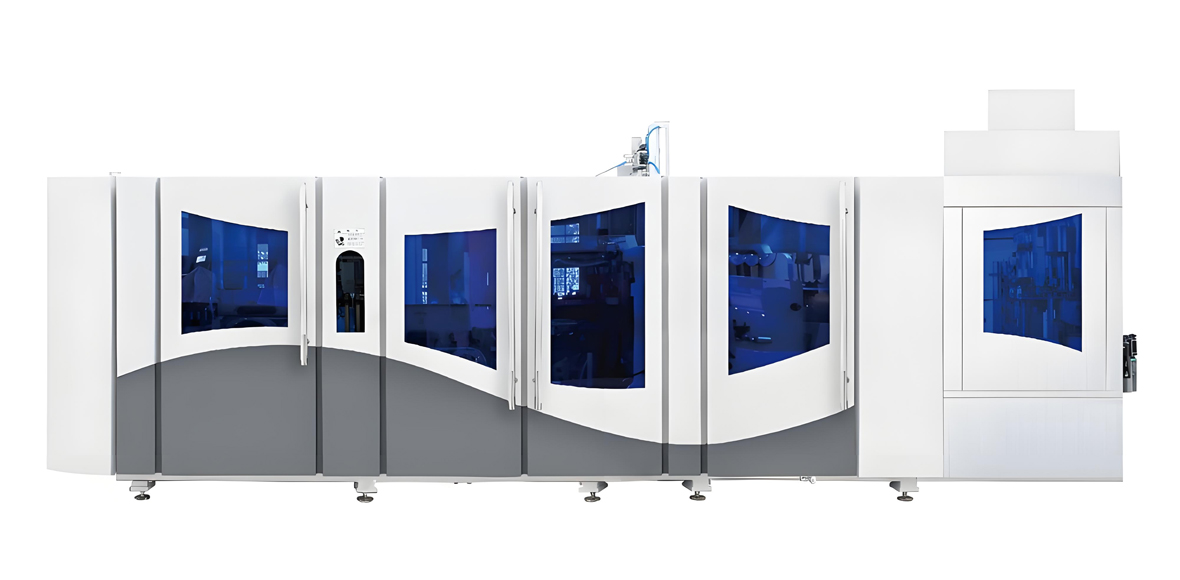
Yüksek Hız FGX Serisi, çok yüksek hacim için amiral gemisidir. Kam bağlantı sistemini, yüksek hızlı servo tahrik sistemini, 38,1mm ısıtma fırınını ve uzaktan PLC izlemeyi kullanır ve şişirme modları ekleyerek 8000 ila 15000 BPH arasında ölçeklenir. Saatte 2500 ila 3000 BPH'lık tek mod hızı, dört modlu bir yerleşimin kompakt bir ayak izi tutarken bandın tepesine ulaşması anlamına gelir. Ulusal bir su veya gazlı içecek markası için bu seri, karşılaştırmanın otomatik tarafı için referans noktasıdır.
Yüksek Hız FGX Serisi Spesifikasyonu
| Parametre | FGX Yüksek Hız Aralığı | Mühendislik Notu |
|---|---|---|
| Çıktı | 8000 to 15000 BPH | Tek mod 2500 ila 3000 Ş/S |
| Sürüş sistemi | Yüksek hızlı servomotor | Kapalı döngü konum kontrolü |
| Klem | Kama bağlantılı sistem | Kalıp açma, kilitleme, taban kaldırma tek harekette |
| Isıtıcı mesafesi | 38.1mm | Yüzde 30'dan fazla elektrik tasarrufu |
| İzleme | Uzaktan PLC | Mobil veri, anormal uyarı |
| Tasarım | Modüler | Hızlı değişim, kolay servis |
| Göreli yatırım kademesi | Çok yüksek | Referans 100 nokta |
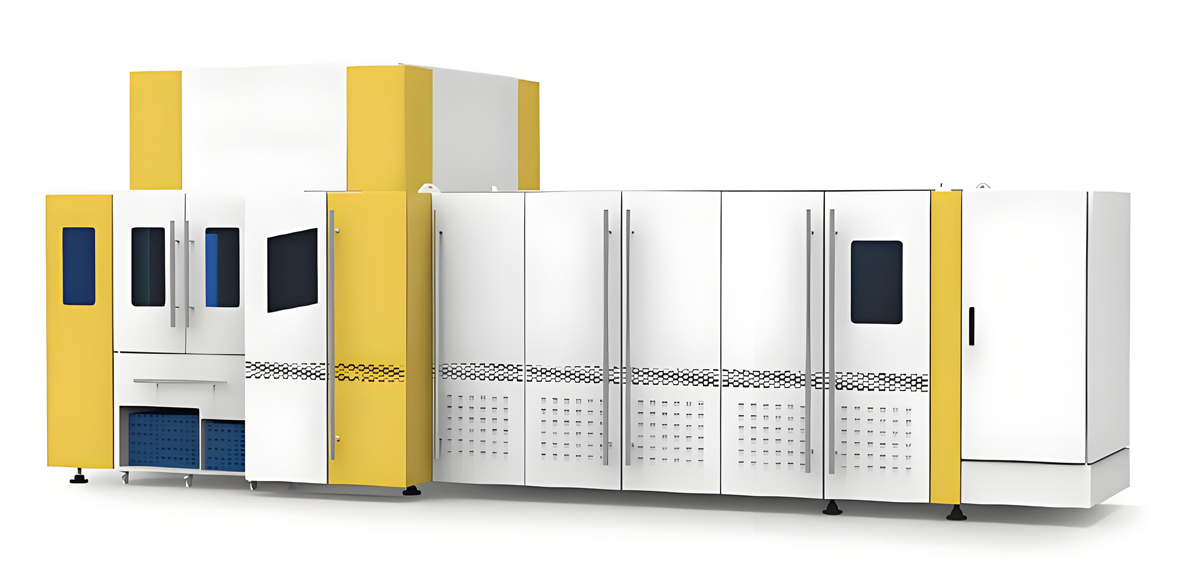
Standart Hız Serisi, orta ve yüksek hacimli üreticiler için 1000 ila 7000 BPH bandını kapsar. Yüksek hızlı aileyle aynı gelişmiş ısıtma sistemlerini ve enerji tasarrufu teknolojilerini taşır, ancak daha düşük göbek sayısıyla; bu da onu Çok Yüksek yerine Yüksek tedarik kademesine yerleştirir. Bölgesel bir içecek veya yemeklik yağ markası için bu seri, pazarın gerektirmediği verimlilik için ödeme yapmaktan kaçındığı için genellikle yatırım endeksi ile getiri endeksinin en iyi dengesini teslim eder.
Standart Hız Serisi Spesifikasyonu
| Parametre | Standart Hız Aralığı | Mühendislik Notu |
|---|---|---|
| Çıktı | 1000 to 7000 BPH | Tam otomatik çalışma |
| Isıtma sistemi | Gelişmiş fırın | Enerji tasarruflu teknoloji |
| Klem | Kama bağlantılı sistem | FGX ile aynı prensip |
| Isıtıcı mesafesi | 38.1mm | Yüzde 30'dan fazla elektrik tasarrufu |
| İzleme | Uzaktan PLC | Talep üzerine isteğe bağlı |
| Göreli yatırım kademesi | Yüksek | FGX temel seviyesinin altında |
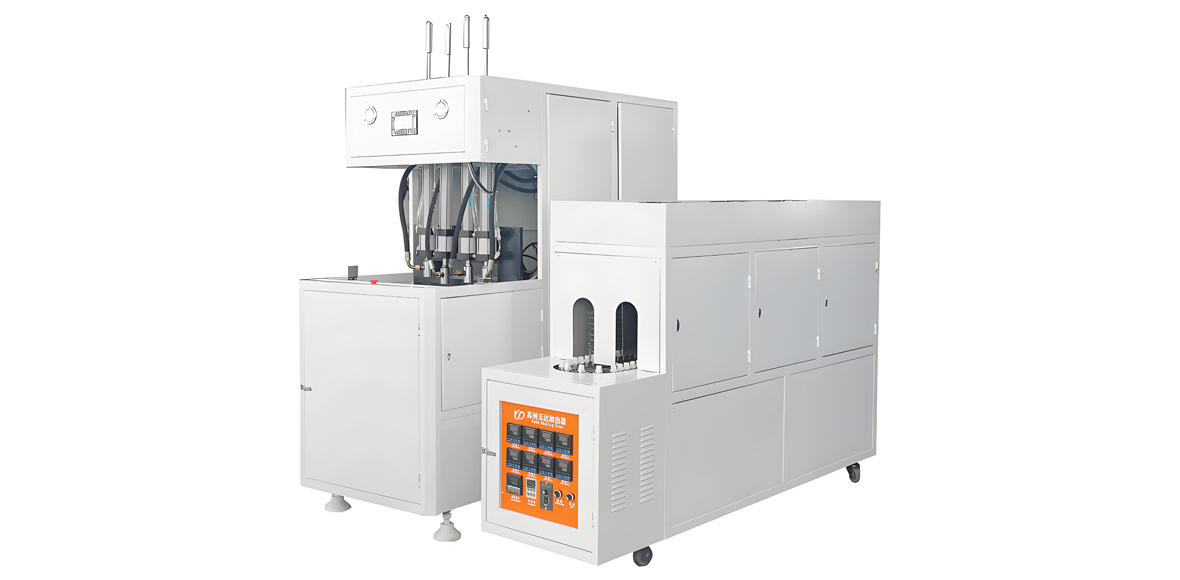
Yarı Otomatik Seri giriş konfigürasyonudur. Satın alma endeksi ailedeki en düşüktür, küçük işletmelere uygundur ve genellikle sevkiyata hazırdır. Servo transfer ve kam bağlantılı çerçeveyi manuel yükleme ile takas eder; bu yüzden vardiya başına işgücü saatleri ve 1000 şişe başına enerjisi otomatik rakamların üzerindedir. Seçim tablosu daha sonra onu Düşük çıktı katmanına eşler.
Yarı Otomatik Seri Şartnamesi
| Parametre | Yarı otomatik bölge | Mühendislik Notu |
|---|---|---|
| Çıktı | 1000 ila 2000 Ş/S (tipik) | Operatör bağımlıdır |
| Yükleme | Kılavuz | Prefom ve şişeyi taşır |
| Isıtıcı mesafesi | Standart aralık | 1000 şişe başına daha yüksek enerji |
| İşlem | Vardiya başına yüksek saat | Özel operatör |
| Göreli yatırım kademesi | Low | Küçük işletme girişi |
Lineer BFC CombiBlock, karşılaştırma şeklini değiştirir. Mini lineer yapıda uzmanlaşmış, kompakt, basit ve kolay kullanılan bir blokta, üfleme, doldurma ve kapatma işlemlerini birleştirerek, hava konveyörünü ve blow ile fill arasındaki tamponu kaldırır. Bu, tesis alanını azaltır ve bir şişenin kaybolabileceği transfer noktalarının sayısını azaltır, böylece etkili OEE artar. Yüksekliğinin sınırı zemin alanının kadar olan bir üreticinin, konveyörler için yatırım endeksini ve transferden kaynaklanan işletme kaybını azaltan CombiBlock, BPH'sinin standart aralığında bile dönüş oranını yükseltebilir.
Göreli Yatırım ve Maliyet Endeksinin Oluşturulması (100 Puan Tabanı)
Makineler tanımlandığına göre, şimdi onları 100 puanlık taban çizgisine yerleştiriyoruz. FGX ailesiyle temsil edilen otomatik hat, 100 yatırım endeks puanına ayarlanır. O hattın her bileşeni daha sonra önce 100 puanın bir payı olarak, ikinci olarak kendi başına puan olarak ifade edilir. Yarı otomatik hat aynı taban çizgisine göre puanlanır; bu yüzden daha düşük tedarik endeksi doğrudan daha az puan olarak görünür. Bu, herhangi bir para birimine atıfta bulunmadan karşılaştırmanın disiplinli yoludur.
Göreli Yatırım Endeksi (Otomatik Hat = 100 Taban Puanı)
| Yatırım Bileşeni | Otomatik Puanlar | Otomatik Oranlar | Yarı-otomatik Puanlar | Yarı-otomatik Oranlar |
|---|---|---|---|---|
| Makine alt yapısı ve gövdesi | 18 | 18% | 14 | 30% |
| Kam bağlantılı servo sıkma | 16 | 16% | 8 | 17% |
| Servo tahrik ve transfer | 12 | 12% | 4 | 9% |
| Isı fırın 38.1mm | 14 | 14% | 12 | 26% |
| PLC kontrolü ve uzaktan izleme | 10 | 10% | 5 | 11% |
| Blow-fill-cap entegrasyonu | 12 | 12% | 0 | 0% |
| Kalıp seti ve modüller | 10 | 10% | 5 | 11% |
| Konveyör ve süreç sonrası | 8 | 8% | 2 | 4% |
| Toplam yatırım endeksi | 100 | 100% | 50 | 100% |
Tablo, yarı otomatik hattı otomatik taban çizgisi 100'e karşı 50 yatırım endeks puanında gösterir. Başka bir deyişle, yarı otomatik bir hat kurmak için tek seferlik harcama, otomatik hattın endeksinin yaklaşık yarısı kadardır; bu da onun küçük işletmelere çekiciliğinin kaynağıdır. Ancak yatırım endeksi hikayenin yalnızca yarısıdır; işletme maliyeti endeksi, bu daha düşük giriş noktasının daha ucuz işletme maliyetiyle geri kazanılıp kazanılmadığına veya şişe başına daha yüksek işgücü ve enerjiyle aşındırılıp aşındırılmadığına karar verir.
Bu nedenle, 1000 şişe başına yinelenen maliyet için ikinci bir endeks oluşturuyoruz; yarı otomatik hat 100 işletme maliyeti puanına ayarlanır ve otomatik hat bunun altında puanlanır. Enerji, her şişede tekrarlandığı için en büyük ağırlığı taşır; onu iş gücü, ardından sarf malzemeleri ve kalite kaybı izler. 38,1 mm fırın ve servo sistem otomatik hattın enerji çizgisini aşağı çekerken, manuel yükleme yarı otomatik hattın iş gücü çizgisini yukarı iter.
Göreli İşletme Maliyet Endeksi (1000 Şişe Başına, Yarı Otomatik = 100 Temel)
| İşletim Bileşeni | Ağırlık | Otomatik Puanlar | Yarı-otomatik Puanlar |
|---|---|---|---|
| Enerji (1000 şişe başına kWh) | 40% | 65 | 100 |
| İşçilik (vardiya başına saat) | 35% | 30 | 100 |
| Sarf malzemeleri ve bakım | 15% | 85 | 90 |
| Arıza süresi ve kalite kaybı | 10% | 40 | 100 |
| Ağırlıklı işletme endeksi | 100% | 53 | 100 |
Ağırlıklı işletme endeksi otomatik hat için 53'e ve yarı otomatik hat için 100'e iner. Açıkça söylemek gerekirse, her 1000 şişe için otomatik hat, yarı otomatik hattın işletme endeksinin yaklaşık yarısına mal olur. Otomatik konfigürasyonun daha düşük enerjisi ve çok daha düşük işçiliği tekrarlayan maliyete hakim olur ve bu, daha yüksek bir tedarik endeksinin, ekipmanın ömrü boyunca daha düşük bir işletme endeksiyle geri ödendiği mekanizmadır.
Enerji Tüketimi, OEE ve Kapasite Kullanım Verileri
Yukarıdaki endeksler, kendileri fiziksel ölçümler üzerine kuruludur ve bir alıcı bu ölçümleri doğrudan görmelidir. Aşağıdaki tablo, soyut puanları bir tesisin enerji sayacında ve üretim raporunda fiilen görünen mühendislik birimlerine dönüştürür: saatte şişe sayısı, genel ekipman etkinliği (OEE), 1000 şişe başına enerji, vardiya başına iş gücü saati ve kapasite kullanımı. Bunlar, bir yöneticinin sahada doğrulayabileceği rakamlardır.
Mühendislik Metrikleri: Otomatik ve Yarı Otomatik
| Metrik | Otomatik Hat | Yarı otomatik hat | Birim |
|---|---|---|---|
| Verimlilik | 8000 to 15000 | 1000 ila 2000 | BPH |
| Genel ekipman verimliliği | 85 | 62 | OEE yüzdesi |
| 1000 şişe başına enerji | 38 | 58 | 1000 şişe başına kWh |
| İşlem | 2 | 6 | vardiya başına adam-saat |
| Kapasite kullanımı | 92 | 70 | kullanım yüzdesi |
1000 şişe başına enerji en net tek rakamdır. 1000 şişe başına 38 kWh'de otomatik hat, yarı otomatik hattın çektiği 1000 şişe başına 58 kWh'nin kabaca üçte ikisini kullanır ve fırının daha çok çalıştığı daha yüksek şişe gram ağırlıklarında fark genişler. Fırın baskın yük olduğundan, 38,1mm ısıtıcı mesafesi ve geleneksel fırınlara kıyasla yüzde 30'dan fazla elektrik tasarrufu doğrudan daha düşük bir işletme endeksine ve daha iyi bir göreli getiriye dönüşür.
Otomatik hat için yüzde 85 ile yarı otomatik hat için yüzde 62 genel ekipman etkinliği, kullanılabilirlik, performans ve kalitenin birleşik etkisini yakalar. Kam bağlantılı servo sistemi, ölü zamanı ortadan kaldırarak performansı artırır; uzaktan izleme, arızaları erken yakalayarak kullanılabilirliği artırır ve tutarlı servo germe-şişirme, redleri azaltarak kaliteyi artırır. Yarı otomatik hat, manuel elleçleme hiçbir operatörün tam bir vardiya boyunca sürdüremeyeceği varyasyon getirdiği için üçünde de puan kaybeder.
Kapasite kullanımı, disiplini ödüllendiren değişkendir. Yüzde 92 kullanımla kurulan bir otomatik hat, tasarlanan tavanına yakın çalışıyor demektir; bu da 100 puanlık yatırım endeksini maksimum şişe sayısına amorti eder. Yüzde 70 kullanımdaki yarı otomatik bir hat, zaten düşük olan veriminin yüzde 30'unu kullanılmamış bırakır; bu nedenle daha düşük tedarik endeksi tam olarak kaldıraçlanmaz. Bu nedenle getiri modeli, kullanımı her iki tarafta da bir çarpan olarak ele alır ve her hat, alıcının fiilen elde edebileceği kullanımda puanlandığında karşılaştırma yalnızca adildir.
Vardiya başına işgücü saati resmi tamamlar. Otomatik hatta vardiya başına iki işgücü saati ile yarı otomatik hatta altı, otomatik konfigürasyonun yetenekli personeli preform yüklemek yerine kalite, bakım ve lojistik için serbest bıraktığı anlamına gelir. İşgücünün kıt veya pahalı olduğu pazarlarda, bu fark tek başına, enerji tasarrufundan bağımsız olarak daha yüksek satın alma kademesini haklı çıkaracak kadar işletme endeksini hareket ettirebilir.
Endeks Puanlarıyla Göreli Getiri Analizi
Şimdi yatırım endeksini, işletme endeksini ve mühendislik metriklerini tek bir göreceli getiri endeksinde birleştiriyoruz. Getiri burada, birleşik maliyet birimi başına üretilen çıktı değeri olarak tanımlanır; çıktı değeri BPH çarpı kullanım oranı çarpı OEE'den endekslenir ve birleşik maliyet, amortize edilmiş yatırım endeksi artı işletme endeksidir. Hesaplamaya hiçbir para birimi girmez; sonuç bir puan oranıdır.
Karşılaştırmayı şeffaf tutmak için otomatik hat, çıktı değeri için yine 100 puanlık referanstır; çünkü 8000 ila 15000 şişe/saat bandı, yüzde 92 kullanım ve yüzde 85 OEE ile çarpıldığında en büyük endeksli çıktıyı üretir. Yarı otomatik hat, daha düşük şişe/saat, daha düşük kullanım ve daha düşük OEE ile, yatırım endeksi yarısı olmasına rağmen daha küçük bir endeksli çıktı üretir. Aşağıdaki tablo getiri bileşenlerini yan yana gösterir.
Göreceli Getiri Endeksi Bileşenleri
| Geri dönüş faktörü | Otomatik Puanlar | Yarı-otomatik Puanlar | Not |
|---|---|---|---|
| Endekslenmiş çıktı değeri | 100 | 22 | BPH çarpı kullanım oranı çarpı OEE |
| İtfa edilmiş yatırım endeksi | 100 | 50 | Dönem başına temel seviye |
| İşletme maliyeti endeksi | 53 | 100 | 1000 şişe başına |
| Birleşik maliyet endeksi | 153 | 150 | Yatırım artı işletme |
| Göreli geri dönüş endeksi | 65 | 15 | Çıktı bölü maliyet |
Göreli getiri endeksi otomatik hat için 65 puan ve yarı otomatik hat için 15 puan okur. Yarı otomatik hat kağıt üzerinde biraz daha düşük birleşik maliyet endeksine sahip olsa bile, çıktı değeri 22 puana çöker; bu yüzden yatırılan her puan çok daha az getiri kazanır. Açıkça söylemek gerekirse, otomatik hat, birleşik maliyet puanı başına getiri endeksinin kabaca dört katını teslim eder; bu, yüksek hacimli üreticilerin otomatik konfigürasyonlarda standartlaşmasının niceliksel nedenidir.
Sonucu, bir karar komitesine verilerin sunulması gereken şekli olan sınıflar olarak da ifade edebiliriz. Otomatik hat, enerji tasarrufu, düşük işçilik ve yüksek OEE birleştiği için Yüksek ila Çok Yüksek getiri sınıfında yer alır. Yarı otomatik hat, düşük ve değişken hacim için uygun ancak ölçek için uygun olmayan Düşük ila Orta getiri sınıfında yer alır. Premium sınıf, tasarruf edilen zemin alanının ve ortadan kaldırılan transfer kaybının getiri endeksini bağımsız otomatik hattın üzerine çıkardığı, alan kısıtlı, yüksek kullanımlı tesislerdeki Lineer BFC CombiBlock için ayrılmıştır.
Önemli olan sınır koşulunu belirtmektir. Geri dönüş modeli, otomatik hatın orta kullanım seviyesinde veya üzerinde çalıştığını varsayar. Eğer bir alıcı 15000 BPH FGX hattı kurar ancak talebin olmadığı için onu düşük kullanım seviyesinde çalıştırırsa, amortizasyonlu yatırım endeksi çok az şişe üzerinden dağıtılır ve geri dönüş endeksi yarı otomatik rakamına doğru düşer. Veriler bu nedenle, hat boyutunu gerçek talebe uyarlamayı önerir. YuDa, alım seviyesini talebe uyarlamak için standart hız serisini 1000 ila 7000 BPH olarak sunar.
Otomatik ve Yarı Otomatik Hatların Hizmet Verdiği Uygulama Sektörleri
Getiri profili sektöre göre değişir; çünkü her sektörün farklı bir hacim eğrisi, farklı bir şişe gram ağırlığı ve birim maliyet için farklı bir toleransı vardır. YuDa makineleri içecek, su, yemeklik yağ ve gıda ambalajı sektörlerine hizmet eder ve endeks modeli bu dört uygulama sektörünün her birine temiz biçimde uyar.
Gazlı içecekler ve meyve suyu dahil içecek, otomatik FGX veya standart hız hattının getiri endeksini kazandığı klasik Çok Yüksek hacim uygulamasıdır. Gazlı içecek şişeleri, karbonasyon basıncını tutmak için hassas preform ısıtması ve stabil çekme-şişirme gerektirir; bu, servo kontrollü otomatik hattı ve tutarlı OEE'sini destekler. 1000 şişe başına enerji burada en önemlisidir, çünkü çalışma sürekli ve uzundur; bu yüzden 38,1mm fırın tasarrufu yıl boyunca bileşikleşir.
Su, en büyük tek uygulamadır ve birim maliyete en duyarlı olanıdır; çünkü su şişeleri en ince marjla ve en yüksek hacimle satılır. Bin şişe başına 38 kWh ile yüzde 92 kullanımda çalışan otomatik bir hat, Yüksek getiri endeksi için ders kitabı örneğidir. Yarı otomatik hatlar suda yalnızca hacmin otomasyonu haklı çıkarmadığı bölgesel veya özel etiket partileri için görünür ve orada belirleyici faktör getiri endeksi değil, Düşük tedarik kademesidir.
Bitkisel yağ, şişenin daha ağır olması ve fırının daha çok çalışmak zorunda kalması nedeniyle ayırt edicidir; bu, her iki hat tipinde de 1000 şişe başına enerjiyi artırır. Otomatik hat yine getiride kazanır çünkü fırın verimliliği ve düşük işçilik, daha ağır gram ağırlığını dengeler ve bitkisel yağ üretimleri tipik olarak istikrarlıdır, bu da yüksek kapasite kullanımına olanak tanır. Yarı otomatik hat, esnekliğin birim maliyeti yendiği özel veya aromalı yağ partileri için kullanılır.
Soslar, çeşniler ve yenilebilir kapları kapsayan gıda ambalajı en geniş yelpazeye uzanır. Yüksek hacimli temel çeşniler otomatik hatta uygundur; zanaatkar veya mevsimsel gıda markaları ise düşük tedarik endeksi ve şekiller arasında daha hızlı kalıp değişimi nedeniyle yarı otomatik hatta uygundur. Otomatik hattın modüler tasarımı, şekil değişimlerini hızlandırarak bu boşluğu daraltır; ancak parti boyutu küçük ve öngörülemez olduğunda manuel hat doğru cevap olarak kalır.
Seçim Rehberi: Çıktı İhtiyacından Modele
Son adım, verileri bir karar kuralına dönüştürmektir. Aşağıdaki tablo, saatte şişe bandı ve kullanım beklentisi olarak ifade edilen çıktı ihtiyacını, uyan YuDa modeline eşler. Bu, tüm endeks analizinin pratik çıktısıdır ve bir alıcının konfigürasyon talep etmek için kullandığı çıpadır.
Çıktı İhtiyacından Model Seçim Tablosuna
| Çıktı ihtiyacı | Tavsiye Edilen Model | Yatırım Seviyesi | Geri Dönüş Seviyesi |
|---|---|---|---|
| 2000 BPH altı, değişken | Yarı Otomatik Serisi | Low | Düşük ila orta |
| 1000 ila 7000 BPH, istikrarlı | Standart Hız Serisi | Yüksek | Yüksek |
| 8000 ila 15000 Ş/S, sürekli | Yüksek Hızlı FGX Serisi | Çok yüksek | Çok yüksek |
| Alan sınırlı, entegre | Lineer BFC CombiBlock | Yüksek - Çok Yüksek | Premium |
Kural basittir: hattı bütçeye değil, çıktı ihtiyacına göre eşleştirin. 7000 şişe/saat gereksinimi için tedarik endeksinden tasarruf etmek amacıyla alınan yarı otomatik bir hat, işletme endeksi ve düşük OEE (genel ekipman verimliliği) tasarrufu ortadan kaldırdığı için getiride başarısız olur. Tersine, 1500 şişe/saat gereksinimi için alınan bir FGX hattı düşük kullanımda kalır ve Çok Yüksek tedarik seviyesini boşa harcar. Seçim tablosu, modeli önce şişe/saat bandına bağlayarak her iki hatayı da önler.
Şişe gram ağırlığı ve boyun formatı ikincil filtrelerdir. Daha ağır yemeklik yağ şişeleri ve geniş ağızlı gıda kavanozları, standart ve yüksek hızlı serilerin modüler seçenekler aracılığıyla desteklediği fırın ve kalıp konfigürasyonları gerektirir; zemin alanı bağlayıcı kısıt olduğunda ise CombiBlock seçilir. YuDa mühendisleri bu parametreleri konfigürasyon sırasında gözden geçirir ve kavite sayısı ile fırın uzunluğu önerir; böylece teslim edilen hat, aşırı veya eksik spesifikasyondan ziyade amaçlanan yatırım ve getiri seviyesine oturur.
Servis ve Destek Taahhütleri
Bir yatırım getirisi modeli, hattı tasarlanan OEE'sinde tutan destek kadarıyla iyidir; bu nedenle hizmet paketi, ekstra bir seçenek değil, getiri hesabının bir parçasıdır. Bir Wanplas fabrikası olan YuDa, her hattı kullanım oranını koruyan ve ekipman ömrü boyunca işletme endeksini düşüren taahhütlerle destekler.
İlk taahhüt, işletme maliyeti endeksinin sarf malzemeleri ve bakım hattını doğrudan azaltan yılda 500 ABD doları ücretsiz parçadır. Modüler tasarımla birleştiğinde, bu, aşınmış bir modülün veya rutin bir aşınan parçanın ayrı bir tedarik olayı olmadan değiştirildiği anlamına gelir; planlı duruş süresi kısa ve kapasite kullanımı yüksek tutulur. Wanplas grubu bu aynı politikayı uzmanlaşmış fabrikaları genelinde uygular; bu nedenle tek seferlik bir tekliften çok marka düzeyinde bir vaattir.
Uzaktan izleme ikinci sütundur. Çin merkezindeki mühendisler PLC verilerini mobil bir bağlantı üzerinden okuyabildiğinden ve anormal uyarılar alabildiğinden, çoğu arıza duruşa dönüşmeden teşhis edilir. Bu, kullanılabilirliği ve dolayısıyla OEE'yi yükseltir; geri ödeme modeli bunu çıktı değeri puanları olarak sayar. Alıcı için bu fiilen ücretsiz çalışma süresidir; sahadaki ek iş gücüyle değil, kontrol mimarisiyle kazanılır.
Enerji performansı üçüncü sütundur. Geleneksel fırınlara kıyasla yüzde 30'dan fazla elektrik tasarrufu bir pazarlama iddiası değil, 38,1mm ısıtıcı mesafesinin bir tasarım sonucudur ve sevkiyattan önce çalıştırma testi sırasında doğrulanır. Fabrikayı 1000 şişe başına daha düşük enerjiyle terk eden bir hat, bu avantajı tüm ömrü boyunca korur ve getiri endeksini yıl üstüne yıl bileşikleştirir. Alıcılar, kabulün bir parçası olarak fırın spesifikasyonunu yazılı olarak talep edebilir.
Son olarak, açık fabrika politikası denetim, numune deneme üretimi ve operatör eğitimi için müşteri ziyaretlerini memnuniyetle karşılar. Satın almadan önce kam bağlama sistemini, servo sürüşü ve 38,1 mm fırını çalışırken görmek, tedarik kararındaki belirsizliği ortadan kaldırır ve alıcının endekslenmiş iddiaları gerçek makine üzerinde doğrulamasını sağlar. Kurulum ve devreye alma, eğitimle birlikte döngüyü kapatır; böylece hat varıştan sonra tasarlanan kullanım oranına hızla ulaşır.
Sıkça Sorulan Sorular
Yatırım getirisi neden bir fiyat yerine bir endeks olarak ifade edilir?
Bir endeks modeli, otomatik hattı 100 taban çizgisi puanına normalleştirir ve her maliyet bileşenini ve her getiri faktörünü puan veya yüzde olarak ifade eder. Bu, bir alıcının otomatik ve yarı otomatik hatları BPH, OEE, 1000 şişe başına enerji ve kapasite kullanımı gibi mühendislik metrikleri üzerinde, konfigürasyonla, navlunla ve yerel vergiyle değişen bölgeye özgü fiyatlandırmaya bağlı kalmadan karşılaştırmasına olanak tanır. Karşılaştırma her pazarda geçerli kalır ve yerel verilerle yeniden çalıştırılabilir.
38,1mm ısıtıcılı fırın ne kadar enerji tasarrufu sağlar?
YuDa ısıtma fırınları, ısıtıcı mesafesini 38,1mm'ye indirir ve geleneksel ısıtma fırınlarına kıyasla yüzde 30'dan fazla elektrik tasarrufu sağlar. Endeks terimleriyle bu, otomatik üretim için işletme maliyeti endeksinin enerji hattını Yüksek seviyeden Orta seviyeye doğru düşürür ve ölçekte otomatik hatların daha iyi göreli getirisinin en büyük tek katkıcısıdır.
Yarı otomatik bir hatta hangi şişe çıktı aralığı uyar?
Yarı otomatik seri, esnek parti boyutları gerektiren küçük işletmeler ve bölgesel markalar için uygun olan Düşük ila Orta çıktı kademesinde konumlandırılmıştır. Otomatik hatlardan daha düşük bir tedarik endeksine ancak vardiya başına daha yüksek işçilik saatine ve daha düşük kapasite kullanımına sahiptir; bu nedenle getiri kademesi Yüksek değil Düşük ila Orta'dır.
Uzaktan PLC izleme getiri için ne yapar?
Çin merkez ofisindeki mühendisler, mobil bağlantı üzerinden PLC verilerini okuyabilir, anormal uyarılar alabilir ve müşteri sahasında düzeltmeye rehberlik edebilir. Bu, OEE endeksini yükseltir ve plansız duruş süresini düşürür; sahada işçilik eklemeden göreli getiri endeksini iyileştirir ve ekipman ömrü boyunca kapasite kullanımını korur.
FGX yüksek hızlı ile standart hızlı seri arasında nasıl seçim yaparım?
FGX yüksek hızlı serisi, çok yüksek hacim ihtiyaçları için 8000 ila 15000 BPH'yi kapsarken, standart hız serisi orta ila yüksek hacim için 1000 ila 7000 BPH'yi kapsar. Çıktı ihtiyacı, şişe gram ağırlığı ve mevcut tesis alanı doğru modeli belirler ve seçim tablosu her BPH bandını önerilen serisiyle eşleştirir.
YuDa hattıyla hangi servis desteği gelir?
Destek; yılda 500 USD ücretsiz parça, uzaktan PLC izleme, geleneksel fırınlara kıyasla yüzde 30'dan fazla enerji tasarrufu, kurulum ve devreye alma, operatör eğitimi ile denetim ve numune deneme çalışmaları için müşteri ziyaretlerini memnuniyetle karşılayan açık fabrika politikasını içerir. Bu taahhütler kullanımı korur ve işletme endeksini düşürür; bu yüzden geri dönüş hesaplamasının parçasıdırlar.
Sonuç
Yatırım getirisi verileri, para birimi değeri yerine 100 puanlık bir indeksle ifade edildiğinde netleşir. Kam bağlantı sistemi, servo sürücü, 38,1 mm ısıtma fırını ve uzaktan PLC izleme ile desteklenen otomatik PET şişe üretim hattı, daha yüksek alım endeksine sahip olsa da, daha düşük işletme endeksine sahiptir ve yarı otomatik hattıyla karşılaştırıldığında 65 puanlık bir relatif getiri endeksine ulaşır. Düşük ve değişken miktarda üretim için yarı otomatik hat, düşük alım seviyesi ve hızlı değişim özelliği nedeniyle doğru bir seçim olmaya devam eder, ancak ölçekte otomatik hatla getiri açısından eşleşemez.
20 yılı aşkın deneyime sahip bir Wanplas fabrikası olan, 60'tan fazla ülkede ekipmanı bulunan, Çin'de PET şişirme makinelerinde ilk 2 konumunda olan ve 20'den fazla patente sahip YuDa, her talep eğrisiyle eşleşecek tam yelpazeyi sunar: 8000 ila 15000 BPH'de Yüksek Hızlı FGX Serisi, 1000 ila 7000 BPH'de Standart Hız Serisi, giriş hacmi için Yarı Otomatik Seri ve alan kısıtlı entegre tesisler için Lineer BFC CombiBlock. Her biri yılda 500 ABD doları ücretsiz parça, uzaktan izleme, yüzde 30'dan fazla fırın enerji tasarrufu ve açık fabrika politikasıyla desteklenir.
Bu analizden bir konfigürasyona geçmek için çıktı ihtiyacınızı, şişe gram ağırlığını, boyun formatını ve mevcut tesis alanını gönderin; fabrika, hedeflediğiniz yatırım ve getiri seviyesine uygun modeli ve göz sayısını önerecek, numune deneme çalışması ayarlayacak ve ekibinizi fabrika denetimi için memnuniyetle karşılayacaktır. Doğru hat, gerçek talebinize göre boyutlandırılmış olandır ve bu makaledeki endeks yöntemi, taahhüt vermeden önce bunu doğrulamanın aracıdır.