Hafifletme ve geri dönüşüm oranı, her PET ambalaj üreticisi için opsiyonel pazarlama iddialarından temel mühendislik spesifikasyonlarına geçmiştir. En hızlı, en kontrol edilebilir yol, sadece blow kalıbı değil, preform enjeksiyonu ve stretch blow işlemi için kullanılan reçine formülüdür. Intrinsik viskozite, geri dönüştürülmüş PET oranı, nükleantör ajanları, zincir uzatma maddesi, baraj stratejisi ve masterbatch let-down'u ayarlayarak, bir şişe üreticisi, bir konteynerin gramını çıkartabilirken, üst yük, karbonatın korunmasını ve tadını koruyabilir. Bu makalede, optimize edilmiş bir PET şişe formülünün arkasındaki polimer bilimini açıklıyor ve bu formülün YuDa PET blow molding makinelerinde konsantre, yüksek verimli üretime nasıl dönüştürüldüğünü gösteriyor.
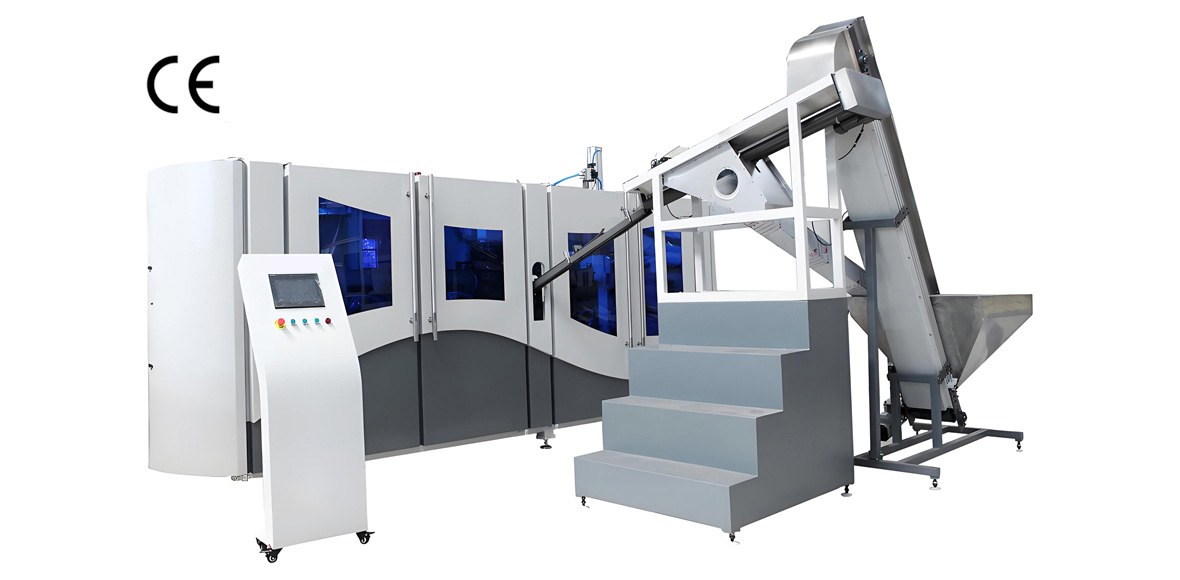
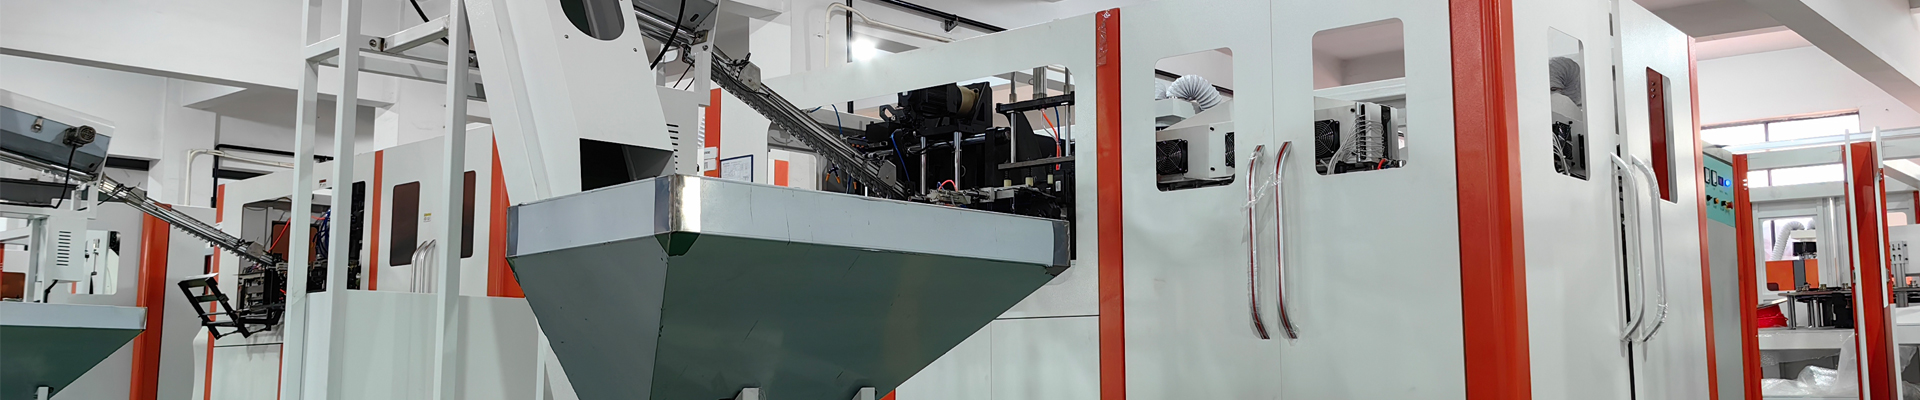
YuDa, 20 yılı aşkın deneyime sahip PET şişe fırınlama makineleri alanında uzman bir Wanplas fabrikasıdır. 60'den fazla ülkeye ihracat yapmaktadır, Çin'deki en büyük iki üreticiden biridir ve yüksek hızlı fırınlama, servo sürücü ve enerji tasarruflu fırın tasarımı alanında 20'den fazla patent sahibidir. YuDa ürün yelpazesi, 8.000 ila 15.000 şişe/saat hızında olan yüksek hızlı FGX serisi makinelerden, 1.000 ila 7.000 şişe/saat hızında olan standart tam otomatik hatlardan, daha küçük işletmeler için yarı otomatik makinelerden ve fırınlama-doldurma-kapaklama kombinasyonlarından oluşmaktadır. Bir formül değişikliği her zaman fırınlama penceresi üzerinde baskı yapar, bu nedenle makine ve reçine birlikte ayarlanmalıdır – bu, bu kılavuzun ele aldığı disiplindir.
Bir PET şişe fabrikası işleten, preform reçinesi belirten veya yeni bir hafifletme projesi planlayan okuyucular, her katkı maddesinin ve özellik hedefinin duvar kalınlığını, çevrim süresini ve raf ömrünü nasıl değiştirdiğini ve belirli bir formül stratejisiyle en iyi eşleşen YuDa makine konfigürasyonunu öğrenecektir. Bu partideki eşlik eden makale, bir PET ambalaj şişesi fabrikası için standart atölye inşaat gereksinimlerini kapsar; bu makale, iki kılavuzun çakışmaması için bilinçli olarak reçine formül optimizasyonu üzerinde kalır.
PET Şişe Formül Optimizasyonu Hafifletmenin Anahtarı Neden
Bir PET şişe mekanik mukavemetini ince, iki eksenli yönlendirilmiş yan duvarda taşır. Duvar, üstten yükleme istiflemeye, karbonasyondan kaynaklanan iç basınca, düşme darbesine ve kapaklı bir bitişin torkuna dayanmalı, ancak mümkün olduğunca az polimer kullanmalıdır. Gram ağırlığı azaltan iki yol vardır: şişe geometrisini yeniden tasarlamak ve daha ince bir duvarın aynı işi yapması için malzemeyi iyileştirmek. Geometrinin, ergonomi ve taban tasarımı tarafından belirlenen pratik sınırları vardır. Malzeme yolu — formül optimizasyonu — çok daha fazla geliştirme alanına sahiptir ve buradaki odaktır.
Bir formülatörün kullanabileceği kollar birbirine bağlıdır. İçsel viskoziteyi yükseltmek duvarı inceltmenize olanak tanır, ancak geri dönüştürülmüş PET genellikle daha düşük içsel viskoziteyle gelir ve bir zincir uzatıcıyla yeniden inşa edilmelidir. Daha ince bir duvar daha hızlı kristalleşir ve eğilebilir; bu nedenle bir çekirdeklenme maddesi yapıyı stabilize eder. Daha ince bir duvar ayrıca oksijeni ve karbon dioksiti daha kolay iletir; bu nedenle hassas dolumlar için bir bariyer stratejisi gerekebilir. Her değişim, enjeksiyon ve yeniden ısıtma fırınlarındaki termal bütçeyi kaydırır; şişirme kalıplama makinesinin ilk günden itibaren denklemin bir parçası olmasının nedeni budur.
Çevre açısından, formül, ne kadar miktarda saf polimer tüketildiğini, ne kadar geri dönüştürülmüş malzeme eklendiğini ve bitmiş şişenin tek malzemeli olup geri dönüştürülebilir olup olmadığını belirler. 20% daha hafif olan ve yüksek geri dönüştürülmüş oran içeren bir şişe, doğal malzeme talebini, taşımacılık emisyonlarını ve tüketici sonrası atıkları direkt olarak azaltır. Ancak, formül, geri dönüşüm akışını bozan, geri dönüşüme uygun olmayan çok katmanlı yapılar veya kirleticiler içerdiğinde, çevresel kazanç ortadan kalkar. Modern PET formülasyonunun sanatı, şişenin temiz bir geri dönüşüm döngüsünde kalmasını sağlamakla birlikte, şişenin daha hafif hale getirilmesi ve geri dönüştürülmüş oranının artırılmasıyla doğrudan malzeme talebini, taşımacılık emisyonlarını ve tüketici sonrası atıkları azaltmaktır.
İçsel Viskozite — Daha Hafif Bir Şişenin Yapısal Belkemiği
Desilitre başına gram cinsinden ifade edilen içsel viskozite, PET zincirinin çözelti içindeki hidrodinamik hacmini ve dolayısıyla moleküler ağırlığını ölçer. Şişe kalitesi PET için tipik olarak 0,70-0,85 dl/g aralığındadır. Daha yüksek IV, daha uzun zincirler, daha yüksek eriyik mukavemeti ve belirli bir duvar kalınlığında sünme ile patlamaya karşı daha fazla direnç anlamına gelir. Bu, hafifletme için en güvenilir tek ayar koludur: küçük bir IV artışı, üst yük veya patlama direncinden kayıp olmadan ölçülebilir bir yan duvar azalmasına olanak tanır.
Farklı dolumlar farklı IV tabanları gerektirir. Hareketsiz su yalnızca mütevazı basınç direncine ihtiyaç duyar, bu nedenle alt uçta çalışır ve hafifletmesi en kolay olanıdır. Karbonatlı gazlı içecekler birkaç bar iç basınca direnmelidir, bu nedenle daha yüksek IV ve sağlam bir taban gerektirirler. Sıcak dolum ve ısı seti şişeleri daha da yüksek IV gerektirir; çünkü panel, panel oluşumu veya deformasyon olmadan pastörizasyon sıcaklıklarına dayanmalıdır. Aşağıdaki tablo tipik IV pencerelerini uygulamaya eşler; her değerin tipik bir aralık olduğunu ve kesin hedefin şişe boyutuna, taban tasarımına ve dolum koşuluna bağlı olduğunu not eder.
Uygulamaya göre tipik PET içsel viskozitesi
| Uygulama | Tipik IV (dl/g) | Hafifletme kapasitesi | Notlar |
|---|---|---|---|
| Gazsız su, 0,33-1,5 L | 0.72 – 0.78 | Yüksek | En düşük basınç yükü; ince duvar için en iyi aday |
| Gazlı içecek | 0.78 – 0.84 | Orta | Taban desteği ve daha yüksek yönlenme gerektirir |
| CSD, büyük 2-3 L | 0.80 – 0.85 | Low | Taban ve kavrama bandı yükün çoğunu taşır |
| Sıcak dolgu / ısı setleme | 0.82 – 0.86 | Low | Kristalinite ve panel tasarımı baskındır |
| Geniş ağızlı kavanoz için prefom | 0.78 – 0.84 | Orta | Kısa, sert duvarlar; sınırlı yönlenme |
IV'yi yükseltirken iki başarısızlık modunu gözlemleyin. İlk olarak, daha yüksek IV reçine, aynı uzama sıcaklığına ulaşmak için daha uzun ve daha sıcak bir yeniden ısıtmaya ihtiyaç duyar, bu da enerji harcamasına ve kontrol edilmediği durumda asetaldehit seviyesini yükseltebilir. İkincisi, yeterli biaksiyel uzama olmadan aşırı incelme, yönsüz malzemeyi beyazlaştırır ve çatlatır. Çözüm, dengeli bir süreçtir: uzama oranını korumak, iyi ayarlanmış bir fırın kullanmak (YuDa FGX makinelerinde 38,1 mm aralıklı ısıtma tasarımı gibi), ve ilk üretimde duvar dağılımını kontrol etmek.
Pratik iş akışı, IV alt sınırını dolum koşulundan belirlemek, ardından tepe yükünü, patlama basıncını ve taban boşluğunu ölçerken preform gram ağırlığını küçük adımlarla azaltmaktır. Bir zamanlar 12 gram ağırlığında olan tipik bir durgun su preformu, biraz daha yüksek IV ve doğru oryantasyonla genellikle 9 veya 10 grama düşebilir. Bu gramlar milyonlarca şişe boyunca birleşerek anlamlı reçine tasarrufu ve navlun azalması sağlar.
Geri Dönüştürülmüş PET Oranı — Performans Kaybetmeden Döngüyü Kapatmak
Geri dönüştürülmüş PET, yaygın adıyla rPET, şişe formülasyonundaki en net çevresel kazanımdır. Gıda sınıfı rPET pulları veya peletleri, tüketim sonrası şişelerden yıkama, ayıklama, dekontaminasyon ve yeniden işleme yoluyla üretilir ve uygun şekilde dekontamine edildiklerinde FDA ve AB 10/2011 gibi düzenlemeler kapsamında gıda teması gerekliliklerini karşılar. rPET'i saf şişe sınıfı reçineye harmanlamak, saf polimeri doğrudan yerinden eder ve döngüsellik iddialarını destekler.
Karmaşıklık moleküler ağırlıktır. Her eritme geçmişi PET zincirlerini kısaltır; bu nedenle rPET, tipik olarak kaynağa ve prosese bağlı olarak genellikle 0.55 ila 0.70 dl/g aralığında saf reçineden daha düşük IV ile gelir. Düşük IV'li rPET'i doğrudan bir şişe reçetesine karıştırırsanız, etkin IV düşer, duvar mukavemeti azalır ve şişe telafi etmek için ancak daha ağır yapılabilir; bu da hafifletme hedefini ortadan kaldırır. Bu nedenle formülatörün iki bağlantılı görevi vardır: en yüksek pratik IV'e sahip gıda sınıfı bir rPET sınıfı seçmek ve bir zincir uzatıcıyla karışım IV'ünü yeniden yapılandırmak (bir sonraki bölümde ele alınmıştır).
Güvenli rPET oranı dolum ürününe bağlıdır. Durgun su ve kişisel bakım şişeleri, karışımın içsel viskozitesi (IV) geri kazanıldığında çok yüksek geri dönüştürülmüş içeriği tolere eder. Gazlı içecekler ve sıcak dolum ürünleri daha ihtiyatlı bir oran veya doğrulanmış bir bariyer ile IV gerektirir; çünkü basınç ve sıcaklık daha az marj bırakır. Aşağıdaki tablo bir planlama rehberi verir; nihai oran, gerçek makinede tepe yükü (top-load), patlama ve tat testleriyle doğrulanmalıdır.
Ürün tipine göre rPET karışım oranı planlama rehberi
| Ürün tipi | Önerilen rPET oranı | IV değeri restorasyonu gerekli | Doğrulama odaklı |
|---|---|---|---|
| Durgun su şişesi | Yüksek oran, kaynak kalitesine bağlı | Önerilen | Üst yük, görünüm, tat |
| Kişisel bakım / deterjan | Yüksek oran kabul edilebilir | Seçenekli | Renk tutarlılığı, bulanıklık |
| Gazlı içecek | Orta oran, doğrulanmış | Gerekli | Patlama basıncı, CO2 tutma |
| Sıcak dolgu içecek | Konservatif oran | Gerekli | Panel çökmesi, ısıl sabitleme stabilitesi |
| Yiyecek yağları | Orta derecede oran | Önerilen | Oksijen bariyeri, aroma |
Kaynak kalitesi sonucu belirler. İyi ayıklanmış, tek kullanımlık içecek akışından elde edilen rPET, düşük polivinil klorür ve düşük poliolefin kontaminasyonu ile temiz bir şekilde dezenfekte edilir ve daha yüksek bir IV değerini korur. Karma veya kirli hammadde, zincir daha fazla bozularak agresif yeniden işleme zorunluluğu doğurur. Üreticiler, gıda kalitesinde, süper temiz rPET'yi, kalite belgesi ve kontaminasyon raporu ile birlikte, uygun bir tedarikçiden talep etmelidir. İç tesislerdeki atıkların ve endüstriyel geri dönüşüm malzemesinin pelletleme için Wanplas ağı, süreci temiz ve uyumlu tutan eşleştirilmiş pelletleme sistemleri sağlar. Bu, şişe formülünü korur.
İnce ama önemli bir nokta: geri dönüştürülmüş içerik hafif sarımsı bir ton taşıma eğilimindedir. Şeffaf bir su şişesinde bu, masterbatch'ten gelen açık mavi bir tonla maskelenir; ancak ton, şişeyi amaçlanan görünüm spesifikasyonunun dışına itmemelidir. Renk ve seyreltme (let-down) kontrolünün (bölüm 7) rPET stratejisiyle kesiştiği yer burasıdır.
Zincir Uzatıcılar — rPET Bakımından Zengin Reçetelerde Moleküler Ağırlığı Yeniden Kurmak
Zincir uzatıcı, bozunmuş PET'in zincir uçlarını birleştiren, polimeri uzatan ve IV'ü saf hammadde seviyelerine geri yükselten düşük moleküler ağırlıklı reaktif bir katkı maddesidir. O olmadan yüksek rPET oranları şişelemek zordur. Onunla birlikte bir formülatör anlamlı bir geri dönüştürülmüş oran kullanabilir ve yine de gazlı veya sıcak dolum uygulamaları için IV tabanına ulaşabilir, hafifletme hedefini koruyabilir.
Yaygın zincir uzatıcı kimyasallar arasında çok işlevli epoksi bileşikleri, piromellitik dianhidrit, bis(2-oksazolin) ve tris(2-hidroksietil) izosiyanürat bulunur. Erimiş halde karıştırma veya doğrudan yeniden ısıtma sırasında PET'in karboksil ve hidroksil uç gruplarıyla reaksiyona girerek daha uzun zincirler veya hafif dallanma oluştururlar. Dozaj küçüktür, genellikle ağırlıkça yüzde biri ila birkaç yüzde arasındadır, ancak içsel viskozite ve erime mukavemeti üzerindeki etkisi büyüktür. Aşırı dozlama viskoziteyi çok fazla yükseltebilir, çevrim süresini yavaşlatabilir ve jel oluşumu riski oluşturabilir; bu nedenle hassas dozlama ve iyi dispersiyon esastır.
rPET şişe reçinesi için zincir uzatıcı yaklaşımlarını karşılaştırma
| Zincir uzatıcı türü | Tipik doz | IV üzerindeki etki | Dikkat |
|---|---|---|---|
| Çok işlevli eposik | 0.1 – 1.5 percent | Orta ila güçlü | Gıda temas onayı gerekli |
| Bis(2-oksazolin) (BOZ) | 0.2 – 1.0 percent | Güçlü, temiz bağlantı | Termal hassasiyet; sıkı bekleme süresi |
| Piramelik dianhidrit | 0.1 – 0.8 percent | Güçlü | Nem kontrol edilmelidir |
| Tris (2-hidroksietil) isosiyanurat | 0.2 – 1.5 percent | Orta | Dağılım ve dozajlama kritik |
Zincir uzatma maddesi genellikle karıştırma veya inline yenileme aşamasında girer, blow molding makinasında değil. Blow molding makinesi, hedef IV değerini belirlenmiş bir preform veya hazır reçete karışımı alır. Yine de, blow molding işlemi yenilenmiş reçeteye duyarlıdır: Yüksek IV, yeniden ısıtma talebini artırır ve kalan reaktif gruplar, ısıtma odasının sıcak olması durumunda termal bozulmayı hızlandırır. YuDa makineleri, servo kontrollü, kısa aralıklı ısıtma odaları ve PLC'de reçete yönetimi ile bu soruna çözüm sunar. Böylece yeni yenilenmiş reçete, tasarlanmış ısıtma profiliyle çalıştırılabilir ve ilk çalışma saatlerinde uzaktan izlenebilir.
Çevresel açıdan, zincir uzatma yüksek rPET içeriği için kolaylaştırıcı bir teknolojidir; ancak bir işleme adımı ve küçük bir katkı maddesi kütlesi ekler. Net fayda, bir şişenin yüksek geri dönüştürülmüş orana ve daha düşük gram ağırlığa ulaşmasını sağladığında pozitiftir. Formülatör, katkı maddesini ve gıda teması onayını belgelemelidir; böylece bitmiş şişe sertifikalandırılabilir kalır.
Çekirdeklenme Ajanları — Daha Hızlı Kristalizasyon, Kararlı İnce Duvarlar
PET yavaş kristalleşen bir polimerdir. Germe-üfleme bir şişede az miktarda yüzey kristalleşmesi normaldir, ancak soğutma veya ısı ayarı sırasındaki kütlesel kristalleşme bulanıklığa, kırılganlığa ve çevrim süresi kaybına neden olabilir. Çekirdeklendirici bir madde, kristal başlangıç bölgelerinin ince ve düzgün bir dağılımını sağlar, böylece kristalleşme daha hızlı ve daha kontrol edilebilir bir hızda gerçekleşir. Hafif bir şişe için bu üç açıdan önemlidir: ısı ayarı veya soğutma çevrimini kısaltır, ince bir duvarı eğilmeye karşı dengeler ve aksi takdirde daha ağır bir panel gerektirecek sıcak dolum ve ısı ayarlı tasarımları destekler.
Tipik PET çekirdeklenme ajanları arasında sodyum benzoat, belirli organik fosfatlar, talk ve baryum sülfat bulunur; düşük yüklemelerde kullanılırlar. Amaç kristaliniteyi en üst düzeye çıkarmak değil, kontrol etmektir: çekirdeklenmiş bir şişe, hedef kristaliniteye daha az bekleme süresinde ulaşır; böylece ısıyla sabitleme veya sıcak dolum reçetesinde bile makine verimi yüksek kalır. Daha hızlı, daha homojen kristalleşme ayrıca ince bir yan cidarın kalıptan sıcak çıkarken bozulma riskini azaltır.
PET şişe uygulamaları için nükleasyon ajanı seçimi
| Nükleatör | Tipik yükleme | En iyi kullanım | Dikkat edin |
|---|---|---|---|
| Sodyum benzoat | 0.05 – 0.3 percent | Isıl sabitlenmiş, sıcak dolum şişeleri | Aşırı kullanılırsa bulanıklığı etkileyebilir |
| Organik fosfat | 0.05 – 0.2 percent | Hızlı çevrim, berrak şişeler | Katkının termal stabilitesi |
| Talc | 0.1 – 0.5 percent | Maliyet hassas, opak dolumlar | Bulanıklık ve geri dönüştürülebilirlik etkisi |
| Bariyum sulfatı | 0.1 – 0.4 percent | Boyutsal stabilite | Yoğunluk ve geri dönüşüm uyumluluğu |
Hafif şişeler için, nükleasyon sessiz bir kahraman. İnce bir duvar, daha az termal kütleye sahiptir, bu nedenle hızla soğurabilir, ancak aynı zamanda lokal stres ve zayıf noktaya neden olan eşit olmayan kristalleşme için daha az marjı da vardır. İyi nükleetlenmiş bir preform, blow makinesine tahmin edilebilir ve tekrarlanabilir bir kristalleşme davranışı sağlar, bu da daha az atık ve 8 ila 10 gramda bile stabil bir duvara yol açar. Etki işlem ile ilişkilidir, bu nedenle kalıb sıcaklığı ve blow zamanlaması, nükleatör seviyesi ile birlikte ayarlanmalıdır; YuDas modüler kalıb tasarımı, nükleetlenmiş ve nükleetlenmemiş formüller arasında geçiş yaparken değişimleri ve zamanlama ayarlarını hızlı bir şekilde yapmanızı sağlar.
İnce Duvarlı PET Kaplar için Bariyer Stratejileri
Gramaj düşürme (lightweighting), oksijen ve karbondioksitin geçmesi gereken polimer yolunu kısaltır. Gazsız bir su şişesi zar zor bir bariyere ihtiyaç duyar; ancak karbonatlı bir içecek gazını kaybeder ve meyve suyu, bira veya hassas süt ürünleri cidar inceldikçe raf ömrünü yitirir. Formülatör, temel PET'in yeterli olup olmadığına veya bir bariyer güçlendirmesinin gerekip gerekmediğine karar vermeli ve geri dönüştürülebilirliği yok etmeyen bir yol seçmelidir.
En basit yol, daha yüksek bir IV tabanı ve güçlü biaksiyel yönlendirme ile elde edilir, bu da gaz direncini biraz artırır. Bunun dışında, yaygın stratejiler şunlardır: Preform reçineye yüksek bir bariyer polimeri olan MXD6 naylonu karıştırma; şişenin içine ince bir plazma veya mermer benzeri karbon kaplama uygulama; veya bir bariyer çekirdeği içeren bir çok katlı preform kullanma. Tek bir malzeme geri dönüşüm döngüsü için, MXD6 gibi bir karışım, gerçek bir çok katlıdan daha kolay işlenir, ancak açıklanması gerekir. Kaplamalar, ince ve geri dönüşüm akışına uygun olmaları durumunda, tek bir malzeme durumunu koruyabilir. Nano-kil veya diğer plaçka dolgular bazen kullanılır, ancak geri dönüşüm açısından sorunlar ortaya çıkar ve doğrulanması gerekir.
Bariyer seçenekleri ile hafifletme hedeflerinin karşılaştırması
| Bariyer yaklaşımı | Bariyer kazancı | Hafifletme etkisi | Geri dönüşüm notu |
|---|---|---|---|
| Baz PET, yüksek IV, yönlendirilmiş | Taban çizgi | En iyi | Tek malzeme, tamamen geri dönüştürülebilir |
| MXD6 naylon karışımı | Orta ila yüksek | İyi | İkinci polimer; spesifikasyonda beyan edin |
| Plazma / DLC kaplama | Yüksek | Mükemmel (ince duvar korunur) | Kaplama uyumluysa tek malzeme |
| Çok katmanlı preform | Çok yüksek | Harika | Geri dönüşümü en zor; ayrı akış |
Çevresel olarak sorumlu seçim, bariyeri yalnızca ürünün ihtiyaç duyduğu yere eklemek ve şişeyi geri dönüştürülebilir tutan yolları tercih etmektir. Çoğu hafif su şişesi için hiçbir bariyer katkı maddesi gerekmez; bu en yeşil cevaptır. Karbonatlı ve hassas dolumlar için bir karışım veya uyumlu bir kaplama, ağır bir duvarı geri dayatmadan raf ömrünü korur. YuDa şişirme kalıplama hatları standart tek malzemeli preformları doğrudan işler; kaplı veya çok katmanlı bir preform belirtildiğinde, şişirme penceresi PLC reçetesiyle ayarlanır, böylece çekme ve soğutma stabil kalır.
Renk Masterbatch'i, Seyreltme Oranı ve Asetaldehit Kontrolü
Renk ve katkılar, bir ana karışım yoluyla şişeye ulaşır – pigment, UV stabilizatör veya diğer fonksiyonlarla yüklü yoğun bir taşıyıcı reçinedir – ve temel PET'e bir düşürme oranıyla ölçülür. Açık su şişelerinde, ana karışım genellikle 1 ila 3% arasında çok düşük bir düşürme oranında, rPET'in sarı rengini gizlemek için hafif mavi bir ton içerir ve net, temiz bir görünüm verir. Renkli kişisel bakım veya deterjan şişelerinde ise oran daha yüksek ve pigment yükü daha ağırdır. Düşürme oranını doğru ayarlamak, görünümü, maliyeti ve geri dönüşüm kalitesini korur: Az olursa renk bozulur; fazla olursa, ana karışımı israf eder ve katkı birikimi riski ile karşı karşıya kalır, bu da reçeteyi bozar. Kontrol, formülde başlar – istikrarlı IV seçin, aşırı işlemeyin – ve süreçte devam eder: Preform reçetesini düşük nem seviyesine kurun, erime ve yeniden ısıtma sıcaklıklarını onaylanmış aralığa getirin ve fırında uzun süre kalmamaya çalışın. Aşağıdaki tabloda, formül seçenekleri acetaldehit riskine bağlıdır.
Ana partinin (masterbatch) taşıyıcı reçinesi, temiz karışması ve geri dönüştürülebilir kalması için PET ile uyumlu olmalıdır. Poliolefin veya polistiren gibi uyumsuz bir taşıyıcı, geçimsizlik, jel ve zayıf noktalar yaratır ve geri dönüşüm akışını kirletir. Formülatör, içeceğe veya yenilebilir ürüne temas eden her şişe için PET uyumlu bir taşıyıcı ve gıda teması onaylı bir pigment sistemi belirtmelidir.
Asetaldehit, hafifletmenin gizli düşmanıdır. PET, kurutma, plastikleştirme veya yeniden ısıtma sırasında aşırı ısındığında asetaldehit üretir ve asetaldehit suyun tatlı ve bozuk bir tadı verir. Daha ince bir duvar ve yüksek rPET içeriği, termal riski artırır, çünkü daha az polimer var dilimlenmek için ve daha fazla geri dönüştürülmüş zincir sonu bozulur. Kontrol, formülde başlar – istikrarlı IV seçin, aşırı işlemeyin – ve proseste devam eder: Preform reçinesini düşük nem seviyesine kurutun, erimiş ve yeniden ısıtma sıcaklıklarını onaylanmış aralığa tutun ve fırında uzun süre kalma süresini önleyin. Aşağıdaki tabloda, formül seçenekleri asetaldehit riskine bağlıdır.
Asetaldehiti etkileyen formül ve proses faktörleri
| Faktör | AA üzerindeki etki | Kontrol eylemi |
|---|---|---|
| Prefom nem içeriği | Yüksek nem asetaldehiti artırır | Spesifikasyona göre kuruyana dek nem giderin |
| Yeniden ısıtma fırını sıcaklığı | Daha sıcak fırın asetaldehiti artırır | Verimli kısa aralıklı ısıtıcı kullanın, profili ayarlayın |
| rPET içeriği | Daha fazla bozulan zincir uçları AA'yı artırır | Temiz gıda sınıfı rPET kullanın, IV'ü geri kazandırın |
| Masterbatch düşürme | Fazla katkı bozunmaya neden olabilir | Renk spesifikasyonunu minimize edin, PET taşıyıcı |
| Fırında kalma süresi | Daha uzun maruziyet asetaldehiti artırır | Hat hızını ve lamba yerleşimini optimize edin |
Gerçek dolum makinesinde tat testi, tek gerçek teyittir. Mekanik testleri geçen hafif, yüksek rPET'li bir su şişesi, asetaldehit yükselirse aroma testinde yine de başarısız olabilir; bu nedenle formül ve şişirme profili birlikte doğrulanmalı ve reçine partisi değiştiğinde yeniden kontrol edilmelidir.
YuDa PET Şişirme Kalıplama Makineleri Optimize Edilmiş Formülleri Nasıl İşler
Güzelce optimize edilmiş bir formül, onu şişiren makine kadar iyidir. YuDa PET şişirme kalıplama makineleri, hafif, yüksek IV'li durgun su preformlarından rPET zengini, çekirdeklenmiş, ısı seti kaplara kadar modern şişe reçetelerinin tüm yelpazesini, formül kazanımlarını fabrika zemininde bozulmadan tutmak için gereken kontrol ve enerji verimliliğiyle çalıştırmak üzere üretilmiştir. Belirleyici tasarım özellikleri, formül optimizasyonuyla doğrudan ilgilidir.
Enerji tasarruflu fırın, 38,1 mm'lik bir ısıtıcı-ısıtıcı aralığı kullanır, bu da konvansiyonel ısıtma fırınlarına göre elektrik tüketimini %30'dan fazla azaltır. Daha fazla ısıtmaya ihtiyaç duyan yüksek IV ve nükleer reçineler için, bu verimlilik, ek termal enerjiyi sunmanıza izin verirken yüksek bir elektrik faturası ödemenizi önler. Tek bir hareketle kalıbı açma, kalıbı kilitleme ve alt kalıbın yükseltilmesini birleştiren benzersiz bir kam bağlantı sistemi, proses penceresi daraldığında bile döngü süresini kısa tutar. Modüler tasarım, formül veya şişe boyutları arasında geçiş yaparken bakım ve değişim sürelerini kısaltır. Uzaktan izleme sistemi, YuDa merkezindeki mühendislerin müşteri sitesinden PLC verilerini okumasını sağlar, böylece yeni bir reçete geliştirilirken uzun bir yerel öğrenme süreci gerekmez.
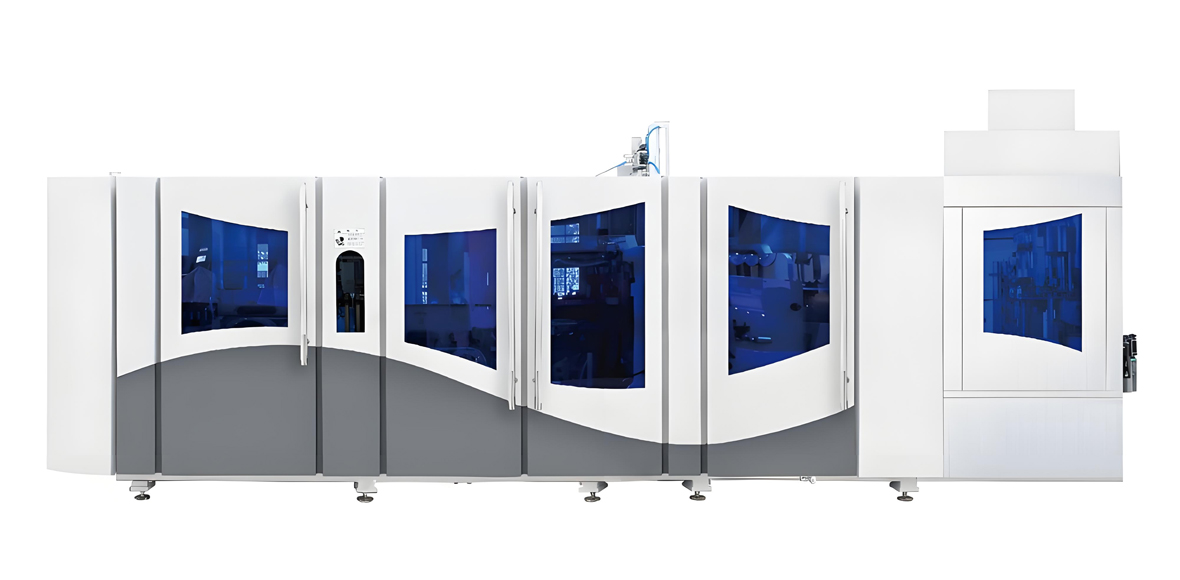
YuDa FGX yüksek hızlı PET şişirme kalıplama serisi
FGX serisi, saatte 8.000 ila 15.000 şişe için gazsız su ve CSD (gazlı meşrubat) şişelerinin yüksek hızlı iş makinesidir. Göz boşluğu sayısı ve çıktı, şişe boyutuyla ölçeklenir ve seri, verimli ve düzgün yeniden ısıtma gerektiren hafif, yüksek IV'li, rPET açısından zengin preformların doğal evidir.
| Model | Kabuk sayısı | Çıktı (BPH) | Maks şişe hacmi (L) | Isı modülleri | Kurulu güç (kW) |
|---|---|---|---|---|---|
| FGX-4 | 4 | 9,000 | 2.0 | 1 | 50 |
| FGX-6 | 6 | 13,500 | 1.5 | 2 | 72 |
| FGX-8 | 8 | 15,000 | 1.0 | 2 | 88 |
YuDa standart tam otomatik PET şişirme kalıplama serisi
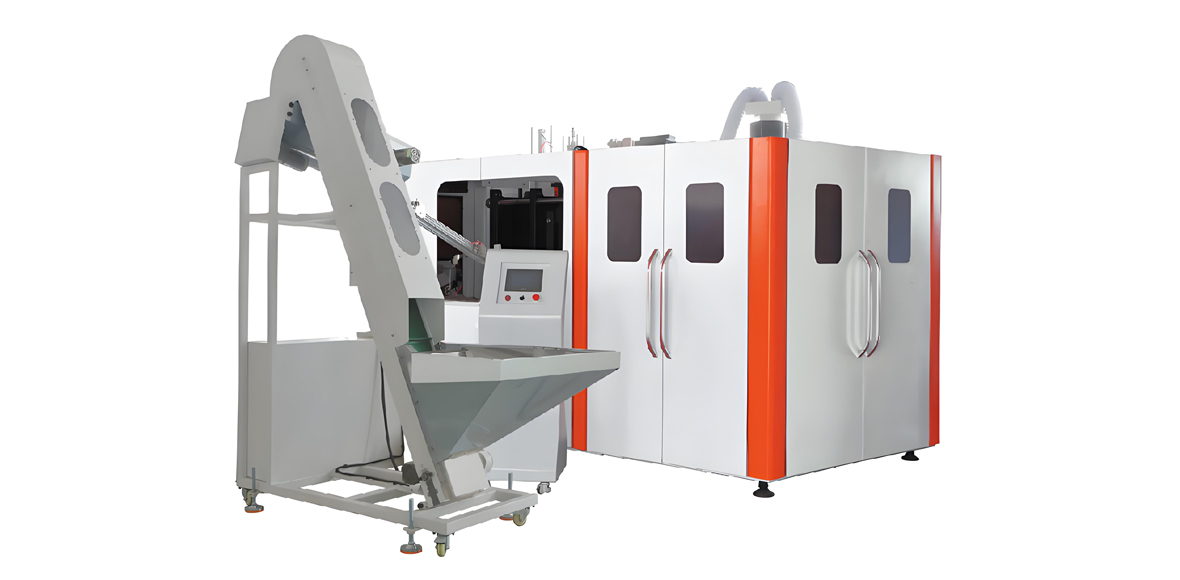
Standart hızlı seri, saatte 1.000 ila 7.000 şişeyi kapsar; karışık SKU'lar, orta hacimler ve nükleasyonlu sıcak dolum preformları ile renkli kişisel bakım şişeleri dahil esnek kalıp değişimi gerektiren formülasyonlar için uygundur.
| Model | Kabuk sayısı | Çıktı (BPH) | Maks şişe hacmi (L) | Kurulu güç (kW) |
|---|---|---|---|---|
| YD-2A | 2 | 1,200 | 3.0 | 26 |
| YD-4A | 4 | 3,500 | 2.0 | 42 |
| YD-6A | 6 | 6,500 | 2.0 | 58 |
YuDa yarı otomatik ve entegre şişirme-dolum-kapama modülleri
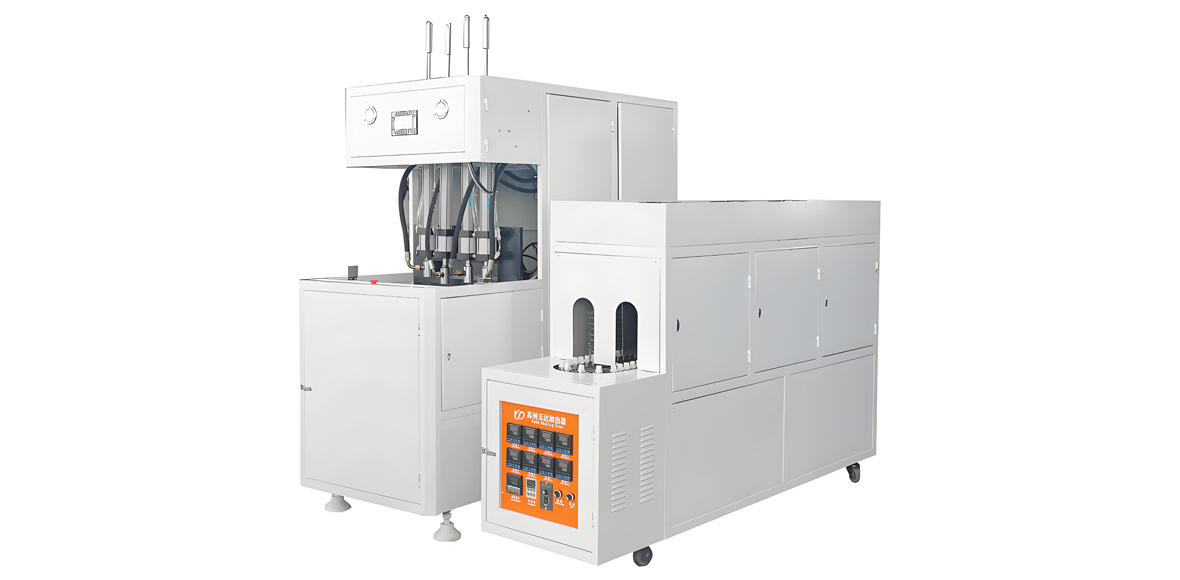
Daha düşük hacimler, pilot çalışmalar ve kompakt tesisler için yarı otomatik seri daha düşük satın alma maliyeti sunar ve hızlı sevk eder. Şişirme, dolum ve kapaklamayı tek ayak izinde isteyen tesisler için YuDa, tesis alanından tasarruf sağlayan mini doğrusal yerleşimde uzmanlaşmış doğrusal bir şişirme-dolum-kapaklama kombiblokunun yanı sıra suyu tek proseste şekillendiren, dolduran ve kapaklayan bir şişe şişirme-dolum-kapaklama makinesi sağlar.
| Model / modül | İşlev | Çıktı (BPH) | Şişe hacmi (L) | Düzen avantajı |
|---|---|---|---|---|
| Yarı otomatik serisi | Manuel yükleme, otomatik üfleme | Düşük hacim | 0.1 – 3.0 | Düşük maliyet, hızlı teslimat |
| Lineer BFC kombiblock | Şişir + doldur + kapa | 2,000 – 4,000 | 0.2 – 2.0 | Kompakt, alan tasarrufu |
| BFC makinesi | İçme-dolgu-kapak su | 6,000 – 10,000 | 0.33 – 1.5 | Entegre tek proses |
Tüm bu makinelerde formül, preform tarafından taşınır. YuDa makineleri reçine bileşikleştirmez; onu şişirir. Ancak şişirme penceresi (yeniden ısıtma profili, gerdirme zamanlaması, üfleme basıncı ve soğutma), optimize edilmiş formülün vaat ettiği hafifletme ve berraklığı hatta teslim edip etmediğini belirler. YuDa'nın her yeni reçine reçetesini ortak geliştirme işi olarak ele almasının nedeni budur: müşteri preform spesifikasyonlarını ve hedef şişeyi gönderir ve mühendislik ekibi makine reçetesini ayarlar ve devir teslimden önce deneme çalıştırır.
Hafif Eko PET Şişeler için Uygulama Sektörleri
Optimize edilmiş hafif, çevre dostu PET şişeler geniş bir endüstri yelpazesine hizmet eder ve YuDa makineleri bunların tümünde tercih edilir. Formül vurgusu segmentlere göre değişir.
- Sade su ve şişelenmiş su:Amiral gemisi hafifletme senaryosu. Yüksek rPET içeriği, yüksek IV, minimum bariyer, açık mavi ton. Saatte binlerce şişe ile FGX yüksek hızlı hatlarda çalışır.
- Gazlı meşrubatlar:Daha yüksek IV, sağlam bir taban ve zincir uzatıcı ile doğrulanmış bir rPET oranı gerektirir. Patlama basıncı ve CO2 tutma, doğrulama metrikleridir.
- Yiyecek yağları:Oksijen bariyeri ve ışık stabilitesi önemlidir; kehribar veya yeşil ton ve orta düzeyde rPET oranı yaygındır. Daha büyük hacimler standart ve yüksek hızlı seriler için uygundur.
- Süt ürünleri ve meyve suyu:Oksijene ve ışığa duyarlıdır, bu nedenle bariyer ve düşük asetaldehit kritik önem taşır. Isıyla sabitlenmiş veya korumalı tasarımlar kullanılabilir.
- Kişisel bakım ve ev:Deterjan, şampuan, losyon ve temizlik ürünü şişeleri, yüksek rPET ve daha ağır pigment yüklerine tolerans gösterir; ana kontroller görünüm ve bulanıklıktır.
- İlaç ve nutrasötik:Gıda teması ve düşük ekstrakte edilebilirlik spesifikasyonlarının baskın olduğu küçük, hassas şişeler; temiz, kontrollü formülasyonlar zorunludur.
Her sektörün ayrıca, bir sonraki bölümde ele alınan kendi sertifikasyon ve etiketleme beklentileri vardır. Bir şişe üreticisi için nokta şudur: tek bir makine platformu — yarı otomatik pilot üretimden FGX yüksek hızlı seri üretime — preform formülü ürün için ayarlandığında bunların tümüne hizmet edebilir.
Seçim Önerisi — Reçine Stratejisini Makineyle Eşleştirme
Şişirme kalıplama makinesini seçmek formüle uymalıdır, tam tersi değil. Aşağıdaki tablo, tipik bir reçine stratejisini ve çıktı ihtiyacını önerilen bir YuDa konfigürasyonuna eşler. Bunlar başlangıç noktalarıdır; nihai seçim, müşterinin preformu ve şişesiyle yapılan bir deneme çalışmasıyla doğrulanır.
Reçine stratejisinden YuDa makine önerisine
| Müşteri ihtiyacı (reçine / çıktı / boyut) | Önerilen YuDa modeli | Neden |
|---|---|---|
| Hafif, yüksek IV su preförmü, 8.000-15.000 BPH | FGX yüksek hızlı serisi | 38,1 mm verimli fırın ve servo sürücü yeniden ısıtma maliyetini düşük tutar |
| Yüksek rPET, zincir uzatılmış CSD, 1.000-7.000 BPH | Standart tam otomatik seri | Değişken partiler için esnek değişim ve reçete saklama |
| Çekirdeklendirilmiş sıcak dolum, karışık SKU, pilot ölçek | YD-2A / YD-4A veya yarı otomatik | Düşük riskli deneme; hızlı kalıp değişimi ve devreye alma |
| Kompakt üfle-doldur-kapat su tesisi | Lineer BFC kombiblock | Tek ayak izi, daha az alan, entegre kapaklama |
| Dolum hattı olan yüksek hacimli su | BFC makinesi | 6.000-10.000 BPH'de tek proseste şişir-doldur-kapakla |
| Yeni formül doğrulama, küçük parti | Yarı otomatik serisi | Düşük sermaye, sevkiyata hazır, öğrenmesi kolay |
Proses Penceresi, Deneme Çalışması ve Kalite Kontrol
Optimize edilmiş bir formül yalnızca şişirme penceresi kontrol edildiğinde karşılığını verir. Temel proses değişkenleri, şişirme istasyonundaki preform sıcaklığı, germe çubuğu zamanlaması ve hızı, ön şişirme ve son şişirme basıncı, kalıp sıcaklığı ve soğutma süresidir. Hafif, yüksek IV'li veya çekirdeklenmiş bir preform, her gözeneğin aynı sıcaklığa ulaşması için hassas bir yeniden ısıtma profili gerektirir; düzensiz yeniden ısıtma, kalın-ince duvar varyasyonuna ve zayıf noktalara neden olur.
Hafif PET için temsili şişirme süreç penceresi
| Parametre | Tipik pencere | Formül için neden önemli |
|---|---|---|
| Preform yeniden ısıtma sıcaklığı | 100 – 115 deg C | Daha yüksek IV / nüklee bir daha fazlasını gerektirir, ama AA'ya dikkat edin |
| Germe çubuğu hızı | Hızlı, prefoma ayarlı | İnce duvarı taşıyan yönlenmeyi ayarlar |
| Ön esnekleme basıncı | 8 – 15 bar | Son üflemeden önce tabanı şekillendirir |
| Son darbe basıncı | 25 – 40 bar | İnce duvarı kalıba iter, berraklığı belirler |
| Mold sıcaklığı | 10-20 santigrat derece (veya ısı-set daha yüksek) | Kristalizasyonu çekirdeklendiriciyle kontrol eder |
| Döngü süresi | Prosesin izin verdiği kadar kısa | Nükleasyon ajanı ve fırın verimliliği verimi yükseltir |
YuDa yapılandırılmış bir deneme önerir: müşterinin preformunu ve hedef şişesini alın, makinede bir taban reçetesi ayarlayın, numune partisi şişirin, ardından üst yükleme, patlama, duvar kalınlığı dağılımı, taban açıklığı, bulanıklık ve tadı ölçün. Yeniden ısıtma profilini ve gerdirme zamanlamasını ayarlayın, tekrarlayın ve uzaktan izleme etkinken reçeteyi PLC'ye kilitleyin. Uzaktan izleme sistemi PLC verilerini YuDa mühendislerine raporladığı için, yeni bir formül üzerinde erken üretim bir güvenlik ağı kazanır: anormal eğilimler hurda haline gelmeden önce işaretlenir ve düzeltilir.
Kalite kontrol ayrıca reçine partisini de takip etmelidir. IV, nem, renk ve kontaminasyon rPET partileri arasında değişir; bu nedenle gelen muayene artı her partiden saklanan bir numune hattı korur. Seyreltik çözelti viskozitesiyle IV, analizörle nem ve spektrofotometreyle renk için küçük bir saha laboratuvarı çoğu tesis için yeterlidir; tam gıda teması migrasyon testi, ilgili standarda göre akredite bir laboratuvar tarafından yapılır.
Standartlar, Sertifikalar ve Gıda Teması Uyumluluğu
Bir çevre dostu şişe yalnızca pazarlanabilir ise güvenli olmalıdır. Üretici ve şişe yapımcısı hedef pazar için geçerli gıda temas çerçevesini dikkate almalıdır. ABD için, FDA gıda temaslı PET ve geri dönüştürülmüş içerik için uygunluk, temel kriterdir; Avrupa için, EU 10/2011, gıda temaslı PET ve geri dönüştürülmüş içerik için madde geçişi ve geri dönüştürülmüş PET kurallarını belirler, bu kurallar arasında, mekanik geri dönüşümde onaylanmış bir işlem kullanılması gerektiği kuralı da yer alır. Çin'de, GB 4806 serisi gıda temaslı malzemeleri yönetir. Genel kalite sistemleri (ISO 9001) ve ürün güvenlik işaretleri (CE) makinelere uygulanırken, malzeme sağlık çerçeveleri (RoHS ve REACH) bileşen ve katkı maddelerinde uygulanan madde kısıtlamalarını yönetir.
Hafif eko PET şişeler için uyumluluk kontrol listesi
| Gereklilik | Şunlar için geçerlidir | Şişe üreticisi için aksiyon |
|---|---|---|
| FDA gıda temaslı PET | Birleşik Devletler | Onaylı reçine ve rPET kaynağı kullanın |
| EU 10/2011 | Avrupa Birliği | Onaylı rPET prosesi, migrasyon testi |
| GB 4806 series | Çin | Yerel gıda teması beyanı |
| REACH / RoHS | Maddeler kısıtlaması | Katkı maddelerini belgeleyin |
| ISO 9001 / CE | Makine ve sistem | Nitelikli üretim ve ekipman |
CE, ISO, FDA, EU 10/2011, GB, RoHS ve REACH gibi standartların bu makalede düz metin referanslar olarak kaldığını unutmayın; bunlar uyumluluğu çerçevelemek için anılır, hiperlink olarak değil. Şişe üreticisi, mevcut sürümü ve belirli migrasyon (geçiş) limitlerini her zaman akredite bir laboratuvar ve hedef pazar otoritesiyle teyit etmelidir; çünkü gereksinimler değişir ve kesin eşik, gıda türüne ve temas koşullarına bağlıdır.
Formül ve Ekipman Yatırımı için Maliyet Kademeleri
Bu alanda maliyet, mutlak rakamlar yerine göreli kademelerle en iyi şekilde ifade edilir. Formül ve makinenin her biri bir yatırım profili taşır.
- Reçine ve katkı maliyeti — Düşük ila Orta:Standart saf PET formülü alt uçtadır. Gıda sınıfı rPET eklemek, saf reçine fiyatına bağlı olarak maliyet açısından nötr veya hafif avantajlı olabilir; zincir uzatıcı ve özel nükleasyon ajanları veya bariyer karışımları formülü Orta veya Yüksek seviyeye taşır.
- Makine sermayesi — Düşük ila Yüksek:Yarı otomatik seri, Düşük uçta yer alır ve pilot üretimlere uygundur. Standart tam otomatik seri Orta seviyededir. FGX yüksek hızlı serisi ve entegre BFC kombiblokları, üretim hızı ve otomasyon nedeniyle Yüksek ile Premium arasındadır; ancak bunlar, çıktı ve tasarruf edilen reçine yoluyla kendini amorti eder.
- İşletme maliyeti — Düşük ila Orta:YuDa makinelerindeki 38,1 mm kısa aralıklı fırın, yeniden ısıtma elektriğini düşük tutar ve hafifletme, reçineyi ve navlunu keser. Daha yüksek IV ve nükleasyonlu reçineler enerjiyi hafifçe artırabilir ancak malzeme tasarruflarıyla dengelenir.
- Kalite risk maliyeti:Deneme çalışmalarını ve giriş muayenesini atlamak başlangıçta ucuzdur ancak geri çağırma ve fire maliyetlerinde çok daha pahalıya mal olabilir. Doğrulama için bütçe ayırmak en düşük riskli yoldur.
Hafifletmenin finansal mantığı basittir: preformdan çıkarılan her gram, her şişede, her kamyon yükünde ve satın alınan her ton reçinede tasarruf sağlanır. Durgun su şişesini iki veya üç gram hafifleten bir formül, yıllarca yüksek hızlı bir hatta çalıştırıldığında makine yatırımını birçok kez geri kazandırır. Zincir uzatıcı ve nükleatör harcaması, bu tekrarlayan tasarrufun yanında küçüktür.
YuDa ve Wanplas Ağından Servis ve Destek
YuDa her makineyi paylaşılan Wanplas grup servis vaadiyle destekler. Sevkiyattan önce her hat kurulur, kablolanır ve test edilir; müşterinin preformu ve şişesi deneme olarak çalıştırılabilir; böylece proses reçetesi varsayılmak yerine kanıtlanır. Kurulum ve devreye alma, kalıp montajı, fırın ayarı ve PLC reçete yüklemesi dahil YuDa mühendisleri tarafından yapılır. Modüler tasarım, kalıp değişimlerini ve saha bakımını basit tutar.
Yedek parça politikası, garanti süresi içinde hasarlı parçalar için garanti değişimiyle birlikte her yıl 500 ABD doları ücretsiz parça içerir. Eğitim, makine operasyonunu, reçete yönetimini ve temel bakımı kapsar; böylece müşteri ekibi yeni formülleri güvenle çalıştırabilir. Uzaktan izleme, YuDa mühendislerinin PLC verilerini okumasına ve hattı merkezden desteklemesine olanak tanır; bu, rPET açısından zengin veya nükleasyonlu yeni bir formül ilk kez çalıştırıldığında özellikle değerlidir. Açık fabrika politikası, YuDa tesisinde denetim, numune denemesi ve üretim incelemesi için müşteri ziyaretlerini memnuniyetle karşılar.
YuDa bir Wanplas fabrikası olduğundan, müşteriler ayrıca daha geniş Wanplas grubu yeteneğine erişim kazanır — geri dönüşüm akışını temiz tutan eşleştirilmiş peletleme sistemlerinden ambalaj değer zinciri genelinde uygulama bilgisine kadar. 20 yılı aşkın PET şişirme deneyimi, 60'tan fazla ihracat ülkesi ve 20'den fazla patent, yalnızca donanım değil pratik destek anlamına gelir.
Sıkça Sorulan Sorular
Performansı kaybetmeden gıda sınıfı bir PET şişede rPET oranı ne kadar yükseğe çıkabilir?
Düzgün yeniden işlenmiş, gıda sınıfı geri dönüştürülmüş PET ve içsel viskoziteyi geri kazandıran bir zincir uzatıcı ile, gazsız su ve kişisel bakım şişeleri çok yüksek rPET oranlarında çalışabilir; gazlı ve sıcak dolum uygulamaları ise muhafazakar bir harman ve doğrulanmış bariyer gerektirir. Kesin tavan, kaynak pul kalitesine ve makinenin şişirme proses penceresine bağlıdır; bu nedenle bir sayıdan varsayılmak yerine üst yük, patlama ve tat testleriyle doğrulanmalıdır.
PET iç viskozitesini yükseltmek gerçekten daha hafif bir şişe yapmamı sağlar mı?
Evet. Daha yüksek IV, daha uzun polimer zincirleri ve aynı cidar kalınlığında daha fazla yük taşıma kapasitesi anlamına gelir; böylece üst yük ve patlama direncini korurken yan cidarı inceltebilirsiniz. Şişe sınıfı PET'in çoğu 0,72 ile 0,85 dl/g arasındadır ve aralığın üstüne çıkmak, gazsız su şişelerini hafifletmek için en güvenilir tek kaldıraçtır. Bunun karşılığı hafif daha yüksek yeniden ısıtma ihtiyacıdır ve verimli bir fırın bunu büyük bir enerji cezası olmadan karşılar.
Hafif PET şişe formülünde bir nükleasyon maddesinin rolü nedir?
PET yavaş kristalleşir. Bir çekirdeklenme ajanı, ısıyla sabitleme veya soğutma çevrimini kısaltan ve cidarı stabilize eden çok sayıda küçük kristal başlatma bölgesi sağlar. Daha hızlı, daha homojen kristalleşme, yüksek hızlı bir hatta çarpılma olmadan daha ince, daha homojen cidarlar çalıştırmanızı sağlar ve aksi halde daha ağır bir panel gerektirecek sıcak dolum ve ısıyla sabitleme kap tasarımlarını destekler. Yükleme düşüktür, tipik olarak yüzde birkaç onda biri kadardır ve aşırı kullanım bulanıklığa neden olabilir.
Hafif PET şişelerde asetaldehit kontrolü neden önemlidir?
PET'in kurutma, plastikleştirme ve yeniden ısıtma sırasındaki termal bozunması, suya tatlı, bozuk bir tat veren asetaldehit üretir. Daha ince duvarlar ve daha yüksek rPET içeriği işleme riskini artırır; çünkü bileşiği seyreltecek daha az polimer ve daha fazla bozunmuş zincir ucu vardır. Asetaldehiti tat eşikleri içinde tutmak için daha düşük erime ve yeniden ısıtma sıcaklıklarına, sıkı kurutmaya ve doğrulanmış bir masterbatch seyreltme oranına ihtiyacınız vardır; dolum hattında tat testiyle doğrulanmalıdır.
Yüksek rPET hafif su şişesi hattı için hangi YuDa makine serisini seçmeliyim?
Saatte 8.000 ila 15.000 şişe için gazsız suda, 38,1 mm ısıtıcı aralığına ve servo sürücüye sahip FGX yüksek hızlı serisi doğal seçimdir. 1.000 ila 7.000 BPH veya karışık SKU'lar için standart tam otomatik seri esnek değişimler sunar ve lineer BFC kombiblock, kompakt şişirme-dolum-kapak yerleşimlerine uygundur. Yarı otomatik bir hat, ölçeklenmeden önce pilot partiler ve formül doğrulaması için idealdir.
Aynı PET formülü hem doğrusal hem de rotatif şişirme kalıplama makinelerinde çalışabilir mi?
Stabil IV, kontrollü nem ve tutarlı masterbatch katkısı olan iyi dengelenmiş bir formül her iki mimaride de çalışır; ancak lineer ve döner fırınlar yeniden ısıtma alıkonma süresi ve lamba yerleşimi açısından farklılık gösterir. YuDa, herhangi bir yeni reçine reçetesinde ilk üretim çalışmalarında hedef makinede deneme çalışması ve PLC verilerinin uzaktan izlenmesini önerir; böylece tam kapasiteli üretimden önce ısıtma profili belirli fırına ayarlanır.
Hafif bir PET şişe için bariyer katkı maddesi gerekli midir?
Durgun su için genellikle gerekmez. Gazlı içecekler, bira, meyve suyu veya hassas süt ürünleri için daha ince bir duvar, oksijen ve karbondioksit bariyerini azaltır; bu nedenle MXD6 naylon gibi bir harmana, kaplanmış tek katmana veya daha yüksek IV tabanına ihtiyaç duyabilirsiniz. Seçim, tek malzemeli geri dönüştürülebilirliği bozmadan raf ömrünü korumalıdır ve bariyer seviyesi varsayılan olarak eklenmek yerine ürün riskine uygun olmalıdır.
Tam üretimden önce yeni bir hafifletme formülünü nasıl doğrularım?
YuDa'ya preform spesifikasyonunuzu ve hedef şişeyi gönderin, seçilen makinede bir numune partisi çalıştırın ve tepe yükünü, patlama basıncını, duvar kalınlığı dağılımını, taban açıklığını, bulanıklığı (haze) ve tadı ölçün. Onaylanmış yeniden ısıtma ve germe reçetesini, uzaktan izleme açıkken PLC'ye kilitleyin ve gelen muayene için her reçine partisinden saklanan bir numune bulundurun. Bu yapılandırılmış deneme, hat tam kapasitede çalıştığında maliyetli geri çağırmaları ve reddedilmeleri önler.
Sonuç
Formül optimizasyonu, PET şişelerin daha hafif ve daha çevre dostu hale getirilmesini sağlayan en güçlü ve en kontrol edilebilir yöntemdir. İçerik koşullarına göre intrinsik viskoziteyi ayarlamak, temiz gıda sınıfı rPET'i karıştırmak ve moleküler ağırlığını bir zincir uzatıcı ile yeniden oluşturmak, hızlı ve stabil kristalizasyon için nükleasyon yapmak, sadece ürün ihtiyacı olan yerde bir bariyer seçmek ve renk düşüşünü ve asetaldehit'i kontrol etmek, bir şişe üreticisinin her kapta gramları çıkarmasını sağlar, aynı zamanda onları geri dönüştürülebilir ve güvenli hale getirir. Reçine ve blow molding makinesi, bir işlemin iki parçasıdır: Optimize edilmiş bir formül, yalnızca doğruyu verirken, hattın onu doğru, izlenen bir pencere ile sıkıştırır.
YuDa, 20 yılı aşkın PET blow molding deneyimi, 60'dan fazla ihracat ülkesi ve 20'den fazla patenti olan Wanplas fabrikası, bu formülleri uyumlu bir üretim haline getiren makineleri üretiyor – FGX yüksek hızlı serisi ve standart tam otomatik hatlardan, yarı otomatik pilotlara ve entegre blow-fill-capping kombibloklara kadar, tüm bunlar enerji tasarruflu 38,1 mm fırın, servo kam bağlantısı, modüler tasarım ve uzaktan izleme ile destekleniyor. Eğer hafif veya yüksek rPET şişe projesi planlıyorsanız, YuDa'ya önformunuzu ve hedef şişenizi gönderin ve özel bir makine yapılandırması alın, fabrika incelemesini organize edin veya deneme çalışmasını ayarlayın ve formülü hattada kanıtlayın.