Küçük parti özel PET şişe üretimi, en hızlı büyüyen ancak en çok yanlış anlaşılan sert plastik ambalaj bölümlerinden biridir. Kozmetik, özel içecek ve pilot ürün geliştirme alanındaki markalar, giderek daha fazla, benzersiz şekilli şişe için kısa üretim gereksinimi duyuyor. Ancak, geleneksel bir şekilde bir proje için teklif vermek, gerçek maliyet yapısını tek bir opak sayı altında gizler. YuDa, 20 yılı aşkın deneyime sahip, 60'dan fazla ülkede makineleri çalıştıran, Çin'deki PET şişe blow molding makineleri üreticilerinin en üst 2. sırasındayken 20'den fazla patenti bulunan Wanplas fabrikası, bu kılavuzu oluşturdu ve gizli yapıyı görünür hale getirdi. Yöntem, 100 puan olarak belirlenen bir temel toplam maliyet endeksini kullanır ve her masrafı bu toplamun bir bölümüne dönüştürür. Bu sayede satın alma, operasyon ve finans ekibi alternatifleri aynı ölçekte karşılaştırabilir. Küçük parti programını tek bir teklif yerine maliyet endeksi kullanarak analiz ettiğinizde, belirleyici faktörler açık hale gelir: önform malzemesi, 1000 şişe başına enerji, işçi saatleri, ve sık sık kalıp değiştirilmesinin gizli cezası. Bu makale, her satır öğesini ele alır, yarı otomatik ve otomatik makinelerin endeksi nasıl değiştirdiğini gösterir ve batch boyutunu doğru YuDa model ailesine haritalar.
Küçük Parti Özel PET'in Neden Bir Maliyet-Endeksi Merceğine İhtiyacı Var
Kişisel PET şişe projeleri, seri üretimden farklı davranır ve normal bir birim fiyatı resimleri bozar. Yüksek hacimli su şişe kampanyasında, makine amortismanı ve işçilik milyonlarca birim arasında dağılır, bu nedenle bir şişe başına maliyet çok küçük ve stabil görünür. Küçük bir seri özel programda, aynı sabit maliyetler birkaç bin şişe arkasında yer alır, bu da görünen birim maliyetini artırır ve yanlış satır öğelerini önemli gösterir. Bir maliyet endeksi, bu durumu düzeltir ve her masrafı ortak 100 puan toplamına normalize eder, böylece su şişe malzemesinin yaklaşık 60 endeks puanında olduğu görülür, bu da hacimden bağımsız olarak, makine amortismanının sadece 12 ila 15 endeks puanına kadar düşebileceğini gösterir.
Maliyet endeksi ayrıca geçiş cezasını ortaya çıkarır. Küçük serili özel iş genellikle haftada birkaç kalıp değişikliği anlamına gelir, her biri kalıp değişikliği dakikaları ve yeniden ısıtma stabilizasyon süresini tüketir. Bir standart fiyat teklifinde bu dakikalar görünmezdir, ancak endekste, kapasite kullanımını ve OEE yüzdesini ölçülebilir bir şekilde yavaşlatırlar. Kalıp değişikliği dakikaları ve OEE yüzdesini malzeme ve enerji ile birlikte izleyerek, paketleme mühendisi, programı optimize ederek, sadece bir satır öğesini takip etmeyen bir kazançlı özel şişe işletmesinden farklı, her kısa çalışmada para kaybeden bir işletmeyi ayırt edebilir.
Endeksin önemli olmasının bir başka nedeni, tahmin etmek yerine teknolojiyi teknolojiyle karşılaştırmanıza izin vermesidir. Yarı otomatik bir makineyi tam otomatik bir hatla karşılaştırdığınızda, tedarik maliyeti kademesi birkaç kaldıraçtan yalnızca biridir. Vardiya başına adam-saati, bin şişe başına enerji ve kalıp değişim hızı, toplam maliyet endeksini zıt yönlerde hareket ettirir. Aşağıdaki bölümler bu takasları endeks puanları, fiziksel birimler ve göreli kademelerle ölçer; böylece karar şeffaf ve tekrarlanabilir olur.
Mali indeks yönteminin bir diğer avantajı, bölgeler ve para birimleri arasında düzgün bir şekilde geçiş yapmasıdır. Her rakam, 100 puanlık toplamın bir yüzdesi olarak ifade edildiğinden, bir pazarda paketleme yöneticisi ve başka bir pazarda finans yöneticisi aynı dağılımı tartışabilirler, döviz kurlarını dönüştürmeden. YuDa ekipmanının her yerde aynı şeyi ifade ettiği anlamına gelen, ön form malzemesi çizgisi, enerji çizgisi ve kalıp değiştirme çizgisi, bu nedenle bu makale, uluslararası özel PET programları için tercih edilen planlama dilidir ve bu makalede tek bir para birimi değeri yerine oransal puanlar ve fiziksel birimler kullanılır.
100 Puanlık Toplam Maliyet Endeks Modeli
Bu analizin temelinde bir basit kural vardır: belirli bir miktarda özel PET şişe üretiminin tam yüklü maliyetini 100 indeks puanına ayırın ve bu puanları her katkıda bulunan faktöre atayın. İndeks puanları para değildir ve bir fiyat değildir; bunlar para nerede gittiğinin oransal bir haritasıdır. Farklı bölgelerdeki iki ekip aynı modeli kullanabilir, çünkü yerel elektrik tarifesi, ücret seviyesi ve reçine fiyatları farklı olsa bile, atama şekli değişmezken, kesin değerler değişir. Bu nedenle, bir maliyet indeksi, 60'dan fazla ülkede YuDa makinelerini değerlendiren uluslararası bir kitle için doğru bir araçtır.
Aşağıdaki temel durumda, sık kalıp değişimleri, orta düzey şişe ağırlığı ve yarı otomatik ile otomatik operasyon karışımı olan küçük parti özel bir program varsayıyoruz. Tahsis farklı bir kampanya için kayabilir; ancak satır öğelerinin göreli sıralaması çoğu özel PET işinde stabildir. Tablo önce yüksek hacim dostu temel durumu sunar; ardından sonraki bölümler küçük parti koşullarının belirli satırları nasıl yukarı ittiğini gösterir.
Temel Maliyet Endeksi Tahsisi (Toplam 100 Puan)
| Maliyet Kalemi | Endeks puanları | Toplamın Yüzdesi | Ana sürücü |
|---|---|---|---|
| Ön şişe malzemesi | 60 | 60 percent | Reçine ağırlığı, şişe geometrisi |
| Makine amortizasyonu | 13 | 13 percent | Tedarik kademesi, yıllık hacim |
| Enerji | 9 | 9 percent | kWh / 1.000 şişe, fırın tasarımı |
| İşlem | 8 | 8 percent | İş saatleri / değişim |
| Kalıp değiştirme süresi | 5 | 5 percent | Kalıp değişim dakikaları, sıklığı |
| Yedek parçalar ve bakım | 3 | 3 percent | Aşınma parçaları, servis politikası |
| Yardımcı ve kalite | 2 | 2 percent | Basınçlı hava, kapaklar, muayene |
Bu dağılımdan en önemli tek içgörü, preform malzemesinin 60 endeks puanıyla hakim pay olmasıdır; sonraki kalemin dört katından fazla. Makine fiyatında ne kadar pazarlık yapılırsa yapılsın, toplam endeksi preform ağırlığındaki küçük bir azalma veya daha hafif bir özel cidar profiline geçiş kadar hareket ettirmez. YuDa'nın şişe tasarımı ve preform optimizasyonunu, makine seçiminin önünde her özel müşteriyle ilk konuşma olarak konumlandırmasının nedeni budur.
Prefom Malzemesi: Baskın Pay
PET preformlar, her şişenin gerdirme şişirmeyle üretildiği ham girdidir ve kütleleri malzeme endeksinin çoğunu belirler. Ağır tabanlı, kalın yan duvarlı veya geniş ağızlı özel bir şişe, daha ağır bir preform gerektirir; bu da malzeme endeks puanlarını doğrudan yükseltir. Preform, her bitmiş şişeyle bire bir tüketildiği için, maliyet endeksindeki payı, makine amortismanının yaptığı gibi hacim arttıkça düşmez. Bu, hemen hemen her özel PET programında preform malzemesinin kabaca 58 ila 62 endeks puanıyla baskın pay olmasının merkezi nedenidir.
PET'in plastifikasyon ve gerilme davranışı, malzeme verimliliği için de önemlidir. Doğru ısıtma ile uyumlu bir gerilme ve şişirme işlemi, duvar dağılımının düzenli olmasını sağlar, böylece tasarımcılar, üst yük veya düşme performansını kaybetmeden preform ağırlığını ayarlayabilirler. YuDa makinelerinde, yüksek hızlı servo sürücü sistemi ve özel bir kam bağlantı mekanizması, kalıbın açılmasını, kalıbın kilitlenmesini ve alt kalıbın yükseltilmesini tek bir hareketle birleştirir ve malzeme indeksini koruyan tekrarlanabilir gerilme oranlarını destekler. İşlem istikrarlı olduğunda, tasarımcı daha hafif bir preform belirleyebilir ve malzeme indeksini aralığının alt kısmına doğru çeker.
Özel kozmetik ve niş içecek müşterileri için, premium bir his için cidar kalınlığını fazla belirleme cazibesi vardır. Bu karar, çok az işlevsel faydayla malzeme maliyetine birkaç endeks puanı ekleyebilir. Daha iyi bir yaklaşım, şişenin yük durumlarını analiz etmek ve ardından preformu bunları karşılayan minimum ağırlığa göre optimize etmektir. Şişe başına küçük bir gram azalması bile bir üretim yılı boyunca birleşerek maliyet endeksinde açıkça görülür.
Geri dönüştürülmüş içerik başka bir malzeme kaldıracıdır. Uygulamanın izin verdiği yerlerde, bir kısım geri dönüştürülmüş PET pulu preform akışına harmanlanabilir, malzeme endeksi tahsisini değiştirir ve sürdürülebilirlik hedeflerini destekler. Maliyet endeksi reçinenin kaynağını yargılamaz; sadece payı kaydeder. Alıcı için önemli olan, endeksin en büyük bloğunu makine markasının değil malzeme stratejisinin sürdüğüdür; bu yüzden malzeme kararları en fazla mühendislik dikkatini hak eder.
Boyun bitişi seçimi, sıkça göz ardı edilen bir malzeme düğümüdır. Standart boyun bitişine sahip özel bir şişe, diğer SKU'lar ile birlikte preform işlemleri, transferi ve ısıtma ayarlarını paylaşabilir, bu da indeksin kalıp değiştirme hattını dolaylı olarak korur. Özel bir boyun ise, özel aletlere ihtiyaç duyabilir ve daha uzun bir stabilizasyon süresine sahip olabilir, bu da kalıp değiştirme dakikalarını artırır ve OEE kaybı olarak ortaya çıkar. En verimli özel programlar, ürünler izin veriyorsa, görünür marka ayrımını oluşturan, şişe gövdesinde bulunan şekli, işlevsel boyundan ayrı tutar. Bu disiplin, preform malzeme indeksinin hakim kalmasını sağlarken, değiştirme indeksinin kontrol altında kalmasını sağlar, bu da karlı küçük parti üretiminin gerektirdiği tam dengeyi sağlar.
Yarı-Otomatik ile Otomatik Ekonomisi
Yarı otomatik bir makine ile tam otomatik bir hat arasındaki seçim, küçük parti özel bir programda ilk gerçek çataldır ve maliyet endeksi, daha ucuz tedarik seçeneğinin neden her zaman daha ucuz toplam olmadığını ortaya çıkarır. Yarı otomatik bir ünite, bir startup veya laboratuvar pilotu için cazip olan Düşük bir tedarik kademesi taşır. Ancak preformları yüklemek, şişirme çevrimini yönetmek ve şişeleri çıkarmak için bir operatöre güvenir; bu da vardiya başına işçilik saatini artırır ve OEE'yi sınırlar. Otomatik bir hat Orta ila Yüksek bir tedarik kademesi taşır, ancak bu puanları daha düşük işçilik ve daha hızlı, daha istikrarlı çevrimlerle geri kazanır.
Aşağıdaki tablo, aynı özel parti için iki yaklaşımı 100 puanlık endeks üzerinde karşılaştırır. Yarı otomatik sütunun puanları makine amortismanından işçiliğe ve kalıp değişimine kaydırdığına, otomatik sütunun ise bunun tersini yaptığına dikkat edin. Toplam endeks benzer sonuçlanabilir; ancak otomatik hat daha tutarlı kalite ve ölçeklenmeye daha net bir yol sunar.
Yarı Otomatik ile Otomatik Maliyet Endeksi Karşılaştırması
| Maliyet Kalemi | Yarı otomatik İndeks | Otomatik indeks | Ne değişti |
|---|---|---|---|
| Ön şişe malzemesi | 60 | 60 | Makine tipinden bağımsız |
| Makine amortizasyonu | 8 | 15 | Otomatikte daha yüksek tedarik kademesi |
| Enerji | 10 | 8 | Otomatik fırın kontrolü fireyi azaltır |
| İşlem | 13 | 5 | Manuel ve otomatik elleçleme karşılaştırması |
| Kalıp değiştirme süresi | 6 | 4 | Modüler kalıp takımı dakikaları azaltır |
| Yedek parçalar ve bakım | 2 | 3 | Otomatikte daha fazla sensör |
| Yardımcı ve kalite | 1 | 5 | Otomatikte hat içi muayene |
Karşılaştırmayı okurken, yarı otomatik yol makine amortismanını 5 endeks puanı düşürür ancak işçiliği 8 puan artırır ve kalıp değişimi sürüklemesi ekler. Günde birkaç yüz şişe çalıştıran çok küçük bir işletme için bu takas kabul edilebilir; çünkü mutlak işçilik maliyeti Düşük kalır. Haftada birkaç parti çalıştıran özel bir atölye için otomatik hat genellikle toplam endekste ve kalite tutarlılığında kazanır. YuDa her iki yolu da sunar; bu da alıcının makineyi yalnızca bir satın alma bütçesine değil, gerçek çalışma ritmine göre eşleştirmesini sağlar.
YuDa yarı otomatik serisi
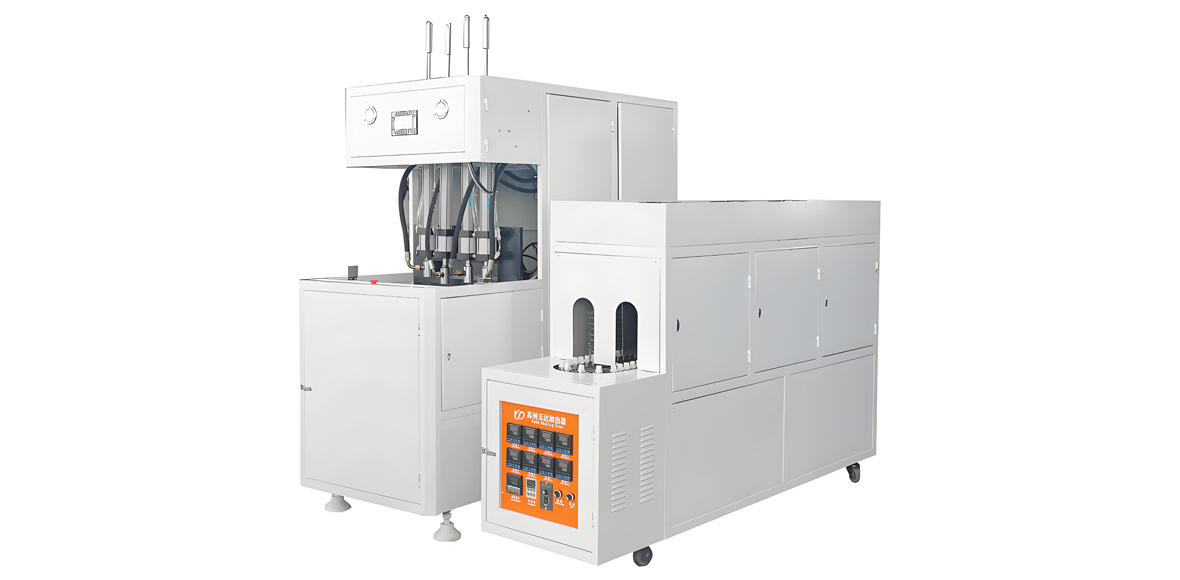
YuDa Yarı Otomatik Serisi, daha düşük tedarik maliyeti için üretilmiştir ve sevke hazırdır; bu da onu küçük işletmeler ve numune partileri için doğal giriş noktası yapar. Özel şekiller üretme yeteneğini korurken sermaye kademesini Düşük tutan manuel preform yükleme ve şişe çıkarmayı destekler. Modüler kalıp seti, bir dizi göz konfigürasyonunu kabul eder; böylece tek bir makine yıl boyunca birkaç özel projeye hizmet edebilir.
Yarı otomatik serisi spesifikasyonu
| Parametre | Semi-Auto Serisi |
|---|---|
| Verim aralığı | Düşük Ş/S kademesi, manuel tempolu |
| Şişe hacim aralığı | Küçük ila orta özel şişeler |
| Kabuk yapısı | Modüler, çok boşluklu kapasitede |
| İş saatleri / değişim | Orta-Yüksek |
| Kalıp değiştirme dakikası | 30 ila 60 manuel |
| Tedarik seviyesi | Low |
| Erişilebilirlik | Sevkiyata hazır |
Standart Hız Serisi (1000 ila 7000 BPH)
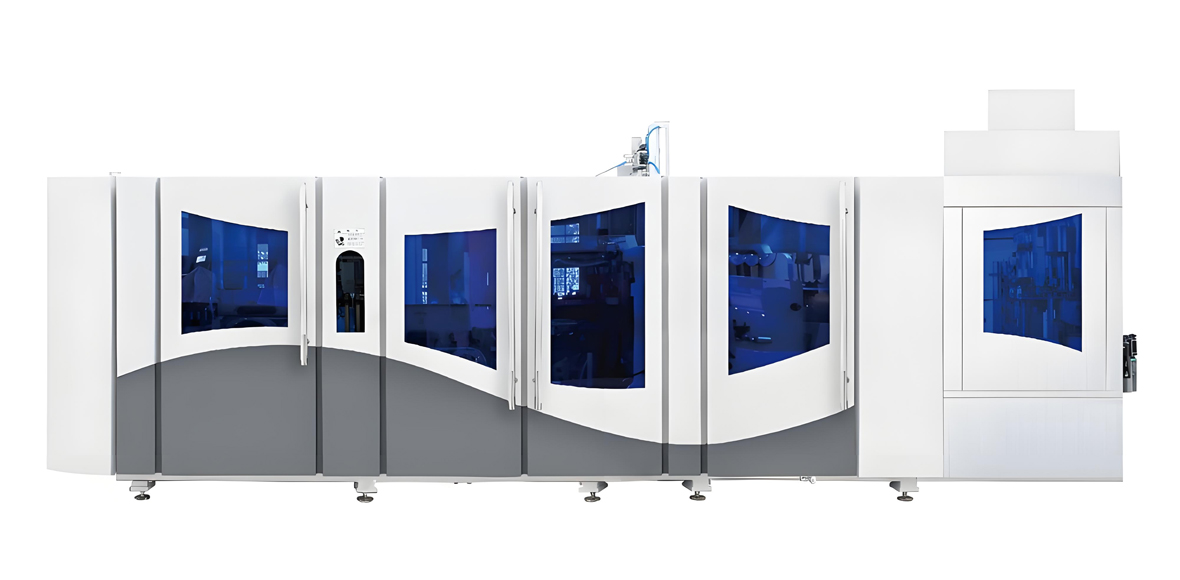
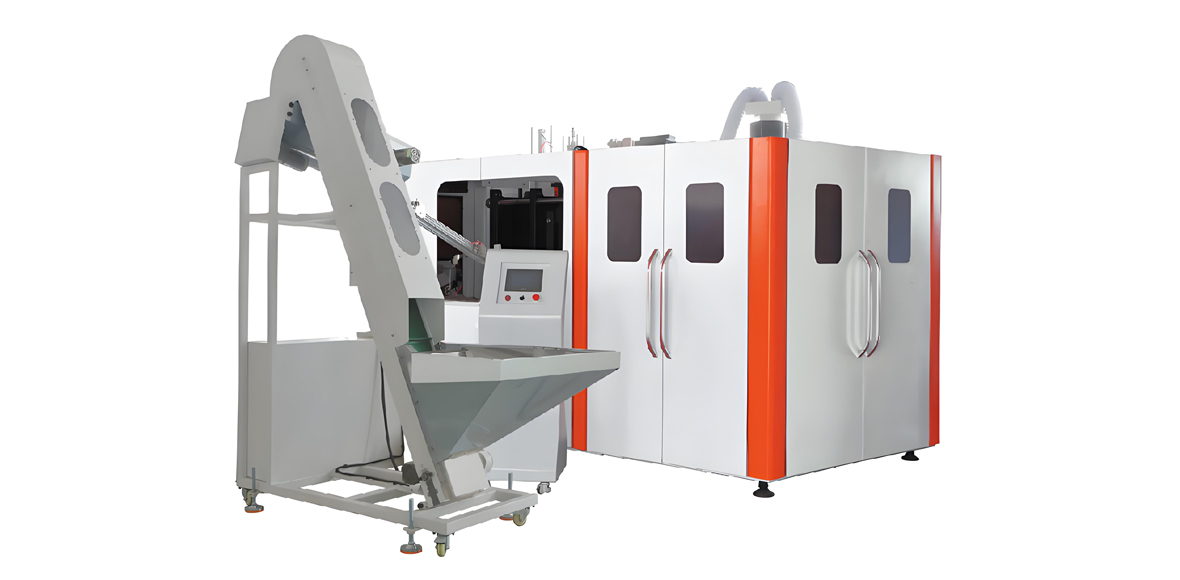
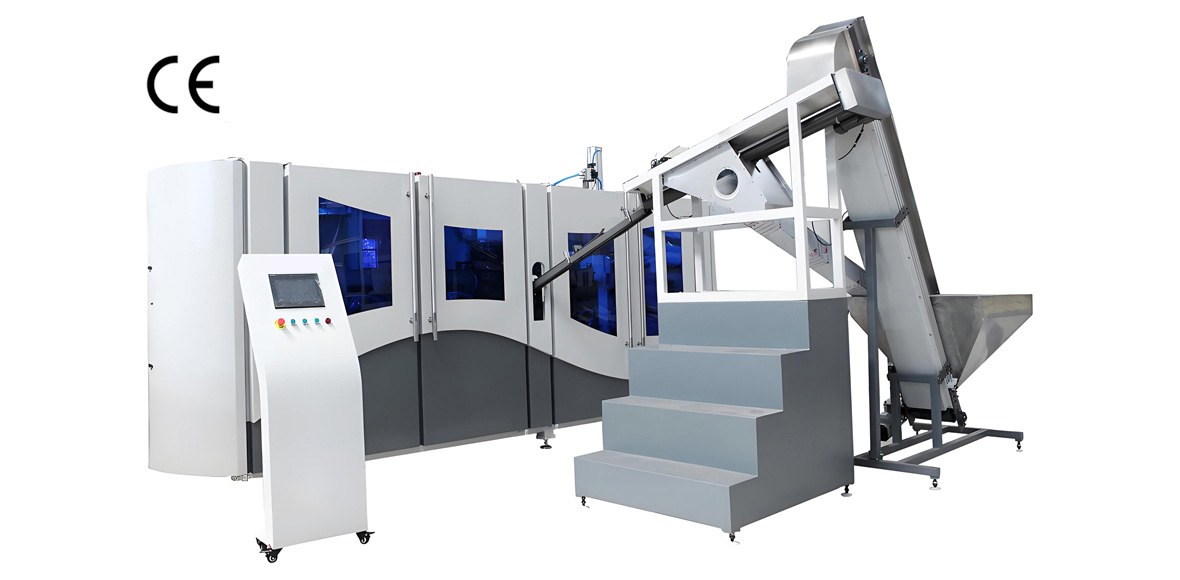
YuDa Standart Hız Serisi 1000 ila 7000 BPH'yi kapsar ve numune almadan istikrarlı düşük-orta hacme geçmiş özel programlar için işgücüdür. Gelişmiş ısıtma sistemleri ve enerji tasarrufu teknolojilerine sahip tam otomatik bir hattır; bu, yarı otomatik operasyona kıyasla enerji endeksini aşağı ve OEE'yi yukarı çeker. Küçük partili özel bir iş için bu seri genellikle ideal noktadır: kalıp değişimlerini emecek kadar hız, tedarik kademesini Orta tutacak kadar düşük karmaşıklık.
Seri, uygun ve maliyet tasarruflu bakım ile kalıp değişimleri için olgun, istikrarlı bir bileşen seti ve modülerleştirilmiş bir tasarım kullanır. Kalıp ekipmanı modüler olduğundan, bir kalıp değişimi daha kısa bir zaman penceresinde tamamlanabilir; bu da daha önce tartışılan kalıp değiştirme endeksi puanlarını doğrudan azaltır. Otomatik elleçleme ve modüler kalıpların kombinasyonu, özel bir atölyenin OEE'sinin çöküşünü izlemeden haftada birkaç SKU çalıştırmasını sağlayan şeydir.
Standart Hız Serisi Spesifikasyonu
| Parametre | Standart Hız Serisi |
|---|---|
| Verim aralığı | 1000 to 7000 BPH |
| İşlem | Tam otomatik |
| Isıtma sistemi | Gelişmiş, enerji tasarruflu fırın |
| İş saatleri / değişim | Düşük ila orta |
| Kalıp değiştirme dakikası | 15 ila 25 modüler |
| OEE beklentisi | 70 ila 82 yüzde |
| Tedarik seviyesi | Orta |
Özel bir program 1000 ila 7000 BPH bandında olduğunda, Standart Hız Serisi tipik olarak en iyi toplam maliyet endeksini sunar; çünkü satın alma, iş gücü ve kalıp değişimini dengeler. Aynı zamanda YuDa'nın uzaktan izleme sisteminin sessiz değer kattığı platformdur: Çin genel merkezindeki mühendisler PLC verilerini mobil bağlantı üzerinden kontrol edebilir ve endeksin OEE hattını aşındıracak plansız duruş süresini azaltarak müşteri sahasına anormal geri bildirim verebilir.
Yüksek Hız FGX Serisi ve Lineer BFC
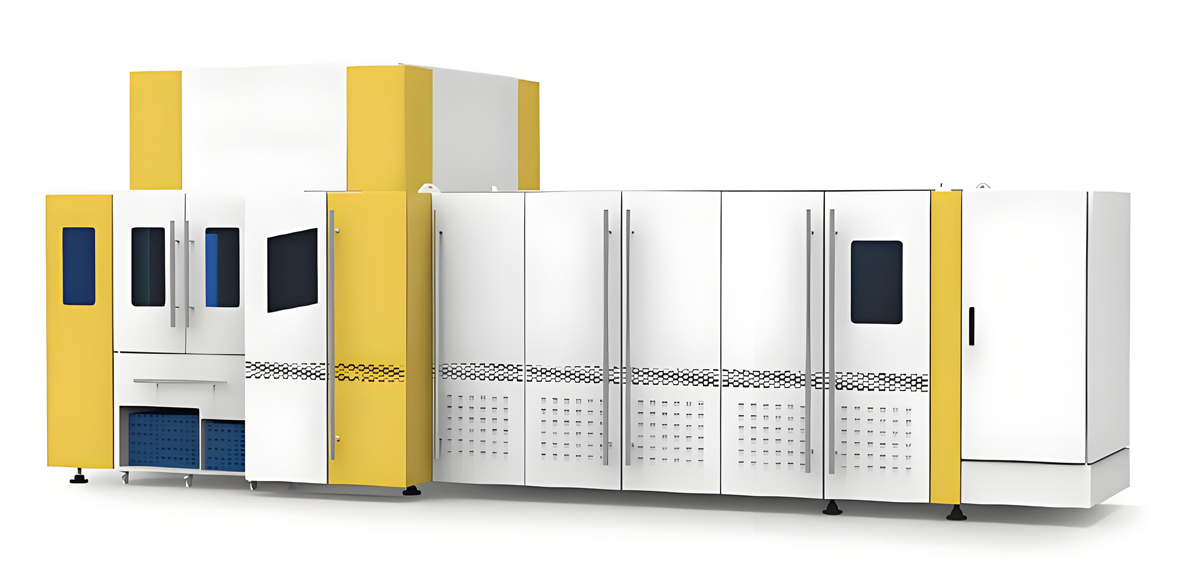
Daha yüksek hacme büyüyen özel programlar için YuDa Yüksek Hızlı Seri, FGX serisi tarafından desteklenen 8000 ila 15000 BPH aralığında çalışır. FGX tek mod hızı kalıp başına 2500 ila 3000 BPH'ye ulaşır ve birden çok kalıp aralığın en üstü için birleşir. Bu seri, hat nadiren durduğu için maliyet endeksinin işgücünden ve kalıp değişiminden uzaklaşıp malzemeye doğru daha da kaydığı yüksek hacimli üretim için tasarlanmıştır.
FGX serisi, YuDa ürün gamının geri kalanıyla aynı verimlilik felsefesinden yararlanır: benzersiz kam bağlantı sistemi ve yüksek hızlı servo tahrik sistemi hızlı ve istikrarlı çevrimler sağlarken, 38,1 milimetreye indirilen ısıtıcı mesafesi, geleneksel ısıtma fırınlarına kıyasla elektrik tüketimini yüzde 30'dan fazla azaltır. Bu ısıtıcı mesafesi optimizasyonu, enerji endeksi puanlarında doğrudan ve ölçülebilir bir azalmadır.
Yüksek hız aralığını tamamlayan, mini lineer BFC konusunda uzmanlaşmış kompakt, basit ve kullanımı kolay bir ünite olan Lineer Üfleme-Dolum-Kapaklama CombiBlock'udur. Üfleme, dolum ve kapaklama işlemlerini tek bir blokta birleştirerek tesis alanından tasarruf sağlar; bu, sınırlı zemin alanına sahip özel içecek girişimleri için değerlidir. Şişe Üfleme-Dolum-Kapaklama makinesi, içme suyunu doldururken ve şişe kapaklarını tek bir süreçte takarken PET şişeler üreterek bu kavramı genişletir. Uzmanlaşmış bir içecek markası için üfleme ve dolumu entegre etmek, malzeme taşımayı azaltır ve yardımcı ile kalite endeksini düşürür.
Yüksek Hızlı FGX ve Lineer BFC Spesifikasyonu
| Parametre | FGX Yüksek Hız | Lineer BFC CombiBlock |
|---|---|---|
| Verim aralığı | 8000 to 15000 BPH | Kompakt mini lineer kademe |
| Tek mod hız | 2500 ila 3000 BPH | Entegre doldurma-kapama |
| Isıtıcı mesafesi | 38,1 milimetre | 38,1 milimetre |
| Enerji tasarrufu | Geleneksel olana kıyasla yüzde 30 ve üzeri | Geleneksel olana kıyasla yüzde 30 ve üzeri |
| Fabrika alanı | Standart hat yerleşimi | Azaltılmış, birleşik blok |
| Tedarik seviyesi | Yüksek | Yüksek ve Premium |
Yüksek Hızlı ve BFC aileleri, maliyet endeksi spektrumunun diğer ucunu gösterir. 8000 ila 15000 BPH'de format değişimi ve işçilik satırları tek hanelere doğru küçülürken, malzeme yaklaşık 60 endeks puanında kalır. Bu hacme ulaşan özel bir marka, preform ağırlığına yine de takıntılı şekilde odaklanmalıdır; çünkü ölçekte hareket alanı olan tek satır budur.
1000 Şişe Başına Enerji Tüketimi
Enerji, malzeme ve makine amortismanından sonra maliyet endeksinin üçüncü en büyük kalemidir ve şişenin kendisinden çok makine tasarımından en çok etkilenen kalemdir. Karşılaştırma için doğru birim 1000 şişe başına kWh'dir; çünkü çıktı için normalleştirir ve toplam tesis gücü kafa karışıklığını ortadan kaldırır. Daha fazla lambalı daha uzun bir fırın, aynı BPH'de bile 1000 şişe başına daha fazla kWh tüketirken, minimize edilmiş ısıtıcı mesafeli optimize edilmiş bir fırın tam tersini yapar.
YuDa'nın enerji tasarruflu tasarımı, ısıtıcı mesafesini 38,1 milimetreye ayarlar ve bu, konvansiyonel ısıtma fırınlarına kıyasla yüzde 30'dan fazla elektrik tasarrufu sağlar. Maliyet endeksinde bu, enerjiyi Orta kademe bir hattan aşağı doğru Düşük kademe bir hatta taşır. Değişken programlarla çalışan küçük parti özel operatörü için tasarruflar birleşir çünkü fırın partiler arasında sıcaklıkta daha az boşta kalır.
Seriye Göre 1000 Şişe Başına Enerji
| YuDa Serisi | 1000 şişe başına kWh | Enerji Endeksi Kademesi | Not |
|---|---|---|---|
| Semi-Auto Serisi | Daha yüksek, elle tempolu | Orta | Küçük fırın, düşük verim |
| Standart Hız Serisi | Düşük ila orta | Low | Gelişmiş ısıtma sistemi |
| Yüksek Hızlı FGX Serisi | Low | Low | 38.1 mm ısıtucu mesafe |
| Lineer BFC CombiBlock | Low | Low | Birleşik proses elleçlemeden tasarruf sağlar |
Enerji, 1000 şişe başına kWh cinsinden ölçüldüğünden malzemeden farklı davranır. Malzeme üretilen her şişeyle ölçeklenirken, hat tasarım BPH değerine yaklaştıkça şişe başına enerji düşer. Kapasite kullanımının önemli olmasının nedeni budur: yarım hızda çalışan otomatik bir hat neredeyse aynı fırın enerjisini harcar ancak şişelerin yarısını üretir ve birim başına enerji endeksini ikiye katlar. Küçük parti operatörleri, özel SKU'ları daha uzun kampanyalarda gruplamak anlamına gelse bile, hattı yüklü tutmak için partileri programlamalıdır.
Kalıp Format Değişimi, OEE ve Kapasite Kullanımı
Kalıp değişimi, küçük parti özel üretim üzerindeki sessiz vergidir. Ürün her değiştiğinde, operatör mevcut şişirme kalıbını çıkarır, bir sonrakini takar, fırını stabil sıcaklığa kadar yeniden ısıtır ve birkaç doğrulama şişesi çalıştırır. Bu kalıp değişimi dakikaları bloğu kayıp üretimdir ve yarı otomatik bir makinede her geçişte 30 ila 60 kalıp değişim dakikasına ulaşabilir. Modüler otomatik takımda bile geçiş, stabilizasyon dahil 15 ila 25 kalıp değişim dakikası sürer. Bunu haftada birkaç değişimle çarpın; kayıp çıktı önemlidir.
Kapasite kullanımı, mevcut üretim süresinin ne kadarının gerçekten sağlam şişe yapımında harcandığını yakalar. 5000 şişe/saat anma değerli bir hat, günde yalnızca 4 saat yüzde 80 hızla çalışıyorsa, kullanımı anma değerinin çok altındadır. Düşük kullanım, şişe başına enerji ve makine amortismanı endeks puanlarını yukarı iter; çünkü bu sabit maliyetler daha az birime yayılır. Küçük parti işlerde kullanım, genellikle kâr ile zarar arasındaki farktır.
OEE veya genel ekipman etkinliği, kullanılabilirlik, performans ve kaliteyi tek bir yüzdede birleştirir. Küçük parti özel hatlar, kalıp değişimleri ve kısa kampanyalar kullanılabilirlik kayıpları yarattığı için genellikle yüzde 55 ila 70 OEE'ye ulaşır. Daha istikrarlı kampanyalarda yüksek hızlı otomatik hatlar yüzde 80 ila 88 OEE'ye ulaşır. Pratik ders, modüler takımlarla kalıp değiştirme dakikalarını en aza indirerek ve kapasite kullanımını artırmak için partileri gruplayarak OEE'yi korumaktır. YuDa'nın hızlı kalıp değişimleri için modüler tasarımı, tam olarak bu maliyet endeksi kalemini savunmak için vardır.
Yararlı bir planlama kuralı, her kalıp değişimini hem fiziksel değişimi hem de yeniden ısıtma stabilizasyonunu içeren tek bir duruş bloğu olarak ele almaktır. Bu adımları ayıran operatörler gerekenden daha fazla dakika kaybeder. Birkaç özel SKU'da preform boyun bitişini standartlaştırmak da değişim karmaşıklığını azaltır; çünkü aynı transfer ve ısıtma düzeni birden fazla şişe gövdesine hizmet edebilir. Bu tür bir tasarım disiplini, yoğun özel üretim atölyelerinde bile kalıp değişim indeksini Düşük ila Orta aralıkta tutar.
Kapasite kullanım oranı ve OEE, düzenli üretim ölçütleri olarak takip edilmelidir, değil de zaman zaman denetimler. Günlük olarak çalışma saatleri, iyi şişeler ve değişim dakikalarının kayıtları, OEE oranını hesaplamak ve hatanın enerji veya makine amortisman indeksinin artışa geçtiğini tespit etmek için yeterlidir. Küçük parti özel operatörler, bu kayıtları haftalık olarak inceleyerek, örneğin iki kısa kampanyayı bir uzun çalışmaya birleştirerek, kapasite kullanımını artırır ve per şişe sabit maliyet hatlarını aşağı çeker. YuDa uzaktan izleme sistemi, bu alışkanlığı destekler ve mühendisler tarafından anormal eğilimlerin ortaya çıkmasını önlemek için PLC verilerini ortaya çıkarır. Böylece OEE yönetimi tahmin oyunu haline gelmez, ölçülebilir bir rutin haline gelir.
Küçük Parti Özel Üretim için Uygulama Endüstrileri
Küçük parti özel PET, niş bir merak konusu değildir; hacimden çok farklılaşmaya değer veren birkaç hızlı hareket eden sektörün işletme modelidir. YuDa makineleri, modüler kalıplar ve esnek ısıtma reçeteleriyle uyarlanan aynı mühendislik tabanıyla bu uygulama sektörlerine hizmet eder.
Özel kozmetik ambalajı en net örnektir. Üst düzey cilt bakımı, parfüm ve kişisel bakım markaları premium konumlanmayı işaret etmek için benzersiz şekilli şişeler kullanır, ancak nadiren milyonlarca birime ihtiyaç duyarlar. Özel eğriler, ağır tabanlar ve özel boyun bitişleri içeren kısa seriler normaldir; bu da preform malzeme endeksini baskın endişe haline getirir ve makine tedarik kademesini ikincil yapar. Standart Hız Serisi ve Yarı Otomatik Seri bu segmente iyi hizmet eder.
Özel içecek ikinci dayanaktır. Zanaat soda, kombucha, soğuk demleme kahve, fonksiyonel su ve sınırlı üretim aromaların tümü, ölçeklendirmeden önce piyasayı test etmek için küçük partiler halinde piyasaya sürülür. Bu ürünler genellikle hassas karbonasyon uyumlu şişe geometrisi ve tutarlı duvar dağılımı gerektirir; bu da YuDa otomatik hatlarının istikrarlı germe-şişirme prosesini ödüllendirir. Pilot üretim başarılı olduğunda, aynı özel şişe yeniden tasarım gerektirmeden Standart Hız Serisinden Yüksek Hız FGX aralığına taşınabilir.
Numune partileri en geniş yelpazeyi kapsar: araştırma ve geliştirme denemeleri, fuar prototipleri, kitle fonlaması önizlemeleri ve üretimi dış kaynak kullanan markalar için sözleşmeli paketleme. Saf numune üretimi için Yarı Otomatik Seri, hızlı sevk edildiği ve manuel kalıp değişimini desteklediği için giriş kademesidir. Açık fabrika politikası, bu müşterilerin taahhüt vermeden önce yerinde bir deneme çalıştırmasına olanak tanır; bu da özel programı en erken aşamada riske karşı korur.
Her üç endüstride de maliyet endeksi mantığı aynıdır. Malzeme domine eder, format değişimi disiplini OEE'yi korur ve makine, tek bir satın alma rakamını en aza indirmek yerine parti ritmine uyacak şekilde seçilir. Bir Wanplas fabrikası olan YuDa, bu uygulama endüstrilerinin her birine aynı kalite standartlarını ve servis taahhütlerini uygular.
Endüstrilerin arasındaki pratik fark, riskin yerleştiği yerdir. Özel kozmetik programları, premium şişelerin daha kalın duvarlara sahip olması nedeniyle, preform optimizasyonu ile en büyük tasarruf sağlanır. Özel içecek programları, karbonatlandırma ve doldurma uyumluluğunun yüksek kalite indeksine duyarlı olması nedeniyle, otomatik ısıtma ve izleme özellikleri indeksinde yerini alır. Örnek parti programları, SKU'ları sürekli değiştirdiği için, en yüksek değişim duyarlılığına sahiptir. Bu nedenle, Semi-Auto Serisi ve manuel kalıp değiştirme, yüksek iş gücü hattına rağmen, en rasyonel başlangıç noktasıdır. Endüstrinizde hangi hattın hakim olduğunu tespit etmek, mali indeksine göre hareket etmenin en hızlı yolu olacaktır.
Seçim Tablosu: Parti Boyutundan Modele
Maliyet endeksi düşüncesini uygulamanın en hızlı yolu, parti boyutu ve operasyon ritminden önerilen YuDa modeline doğrudan bir eşlemedir. Aşağıdaki tablo bir planlama yardımcısıdır, tam konfigürasyon incelemesinin yerini tutmaz; ancak 60'tan fazla ülkede 20 yıldan fazla YuDa kurulumuna rehberlik eden temel mantığı yakalar.
Parti Boyutundan Önerilen Modele
| Toplu Profil | Yıllık Hacim | Değişim sıklığı | Tavsiye Edilen Model | Tedarik Tier |
|---|---|---|---|---|
| Numune ve pilot | Çok düşük | Çok sık | Semi-Auto Serisi | Low |
| Özel kozmetik küçük seri | Düşük ila orta | Haftalık | Standart Hız Serisi | Orta |
| Özel içecek lansmanı | Orta | Haftada birkaç | Standart Hız Serisi | Orta |
| Büyüyen özel marka | Orta-Yüksek | Günlük karışım | Yüksek Hızlı FGX Serisi | Yüksek |
| Dolum ihtiyacı olan içecek | Orta-Yüksek | Sabit | Lineer BFC CombiBlock | Yüksek ve Premium |
Desen nettir: numune alma için Düşük satın alma kademesinde Yarı Otomatik Seri ile başlayın, hacim ve kalıp değişimi sıklığı büyüdükçe Standart Hızlı Seriye geçin ve özel ürün ölçekte kendini kanıtladığında Yüksek Hızlı FGX veya Lineer BFC'ye taşının. Her adım, makine amortisman çizgisini yükseltirken işgücü ve kalıp değişimi endeks puanlarını düşürür; bu, maliyet endeksinin ortaya çıkarmak için kurulduğu takastır.
Servis ve Destek
Bir maliyet endeksi, onu çalıştıran makine kadar güvenilirdir; bu nedenle YuDa, her hattı endeksin OEE ve yedek parça kalemlerini korumak için tasarlanmış bir servis yapısıyla destekler. Wanplas grup politikası, yılda 500 USD ücretsiz parça sağlar ve bu, yedek parça ve bakım endeksini doğrudan dengeler ve alıcıyı rutin aşınan parça giderinden korur. Bu, yalnızca harflerden oluşan, para birimi sembolü olmayan bir taahhüt olarak yazılmıştır ve ticari dili temiz ve uyumlu tutar.
Hızlı kalıp değişimi için modüler tasarım hem bir donanım özelliği hem de bir servis avantajıdır. Takım modüler olduğundan, saha mühendisleri bütün bir düzeneği değiştirmek yerine yıpranmış bir bölümü değiştirebilir; bu da onarım duruş süresini kısaltır ve kalıp değişim dakikalarını düşük tutar. Uzaktan izleme sistemi bunu daha da ileriye taşır: Çin merkezindeki mühendisler bir mobil bağlantı aracılığıyla PLC verilerini okuyabilir ve bir arıza duruşa dönüşmeden önce müşteri sahasına anormal geri bildirim verebilir. Bu proaktif döngü, küçük parti çalışmasında OEE'nin en güçlü savunmalarından biridir.
YuDa ayrıca müşteri ziyaretlerini memnuniyetle karşılayan bir açık fabrika politikası işletir. Küçük partili özel bir müşteri için açık fabrika bir turdan daha fazlasıdır; gerçek modelde deneme koşusu yapma, özel kalıbı doğrulama ve satın almadan önce maliyet endeksi varsayımlarını gerçek çıktıyla teyit etme fırsatıdır. Kurulum ve devreye alma, operatör eğitimi ve sürekli teknik destek paketi tamamlar; böylece alıcı ekibi ilk günden itibaren vardiya başına adam-saati ve kalıp değişim disiplinini optimize edebilir.
Ana marka olarak Wanplas, uzmanlaşmış fabrika ağı genelinde tutarlı kalite standartları ve hizmet vaatleri uygular. YuDa'yı seçmek, Çin'de 20'den fazla patent ve ilk 2 üretim konumuna sahip bir PET şişirme kalıplama uzmanıyla çalışırken bu grup düzeyindeki taahhüde erişmek anlamına gelir. Birleşik etki, kârlı bir küçük parti özel şişe programına daha düşük riskli bir yoldur.
Sıkça Sorulan Sorular
Küçük partili özel PET üretiminde preform malzeme neden maliyet endeksine hakimdir?
Preform malzemesi baskın paya sahiptir çünkü reçine ağırlığı şişe geometrisi ve duvar kalınlığı tarafından sabitlenirken, makine, işçilik ve enerji hacimle birlikte ölçeklenir. 100 puanlık toplam maliyet endeksinde preform, kabaca 58 ila 62 endeks puanında yer alır ve diğer tüm tek kalemlerin çok üzerindedir. Bu nedenle preform gram ağırlığını azaltmak, özel şişe programı için mevcut en yüksek kaldıraçlı maliyet eylemidir.
Küçük partiler için yarı otomatik bir PET şişirme kalıplama makinesi tam otomatik bir hattan daha mı ucuzdur?
Yalnızca satın alma açısından yarı otomatik seri daha düşük bir maliyet kademesi taşır; ancak vardiya başına işgücü saati ve kalıp değişimi duruş süresi arttığından toplam maliyet endeksi sıklıkla daha yüksektir. Yarı otomatik seri çok düşük yıllık hacim ve sık manuel kalıp değişimleri için uygundur; standart hızlı seri ise otomasyon yoluyla şişe başına işgücü endeksini düşürür. Doğru cevap parti ritmine bağlıdır, yalnızca satın alma fiyatına değil.
Küçük parti operatörü ürün değişimi başına kaç kalıp değişim dakikası bütçelemelidir?
Yarı otomatik bir ünitede manuel kalıp değişimi tipik olarak 30 ila 60 kalıp değişimi dakikası gerektirirken, modüler otomatik kalıplama bunu 15 ila 25 kalıp değişimi dakikasına indirebilir. Her kalıp değişimi ayrıca kısa bir yeniden ısıtma stabilizasyon penceresi tüketir; bu nedenle küçük parti operatörleri tam geçişi tek bir duruş bloğu olarak planlamalı ve haftalık toplam geçiş sayısını en aza indirmek için SKU'ları gruplandırmalıdır.
Küçük parti özel bir PET hattı gerçekçi olarak hangi OEE'ye ulaşabilir?
Sık kalıp değişimleri ve değişken parti boyutlarıyla, küçük parti hatları genellikle yüzde 55 ila 70 OEE ile çalışır. Daha istikrarlı kampanyalardaki yüksek hızlı otomatik hatlar yüzde 80 ila 88 OEE'ye ulaşır. Sık kalıp değişimleri ve düşük kapasite kullanımı, küçük parti işler için ana OEE kayıplarıdır ve her ikisi de modüler kalıplama ve parti gruplama ile çözülebilir.
PET şişe şişirme 1000 şişe başına ne kadar enerji tüketir?
Enerji, parti boyutundan çok fırın uzunluğu ve göz (kavite) sayısıyla ölçeklenir. Minimize edilmiş 38,1 milimetrelik ısıtıcı mesafesi, geleneksel ısıtma fırınlarına kıyasla yüzde 30'dan fazla elektrik tasarrufu sağlar. Otomatik hatlarda 1000 şişe başına kWh olarak ölçüldüğünde tipik tüketim Düşük ila Orta seviyede kalır ve kapasite kullanımı tasarım BPH değerine yaklaştıkça daha da düşer.
Özel şişelerin numune partisi veya pilot çalışmasına hangi YuDa modeli uyar?
Numune partileri, fuar pilotları ve araştırma-geliştirme denemeleri için yarı otomatik seri giriş katmanıdır çünkü hızlı sevk edilir ve manuel kalıp değişimini destekler. Numune tekrarlayan düşük bir hacme olgunlaştığında, 1000 ila 7000 ŞS hızındaki standart hız serisi daha pürüzsüz bir maliyet endeksi ve daha iyi tutarlılık sağlar; ardından yüksek hızlı FGX aralığı ölçek büyütmeyi üstlenir.
Bir YuDa PET şişirme kalıplama makinesiyle hangi servis desteği gelir?
Destek, yılda 500 ABD doları ücretsiz yedek parça, hızlı kalıp değişimi için modüler tasarım, PLC verilerinin uzaktan izlenmesi, kurulum ve devreye alma, operatör eğitimi ve satın alma öncesi müşteri ziyaretleri ile deneme çalışmalarını memnuniyetle karşılayan açık fabrika politikasını içerir. Bu hizmetler, makinenin ömrü boyunca maliyet endeksinin yedek parça ve OEE kalemlerini korur.
Sonuç
Küçük parti özel PET şişe üretimi, tek bir opak fiyatı okumayı bırakıp 100 puanlık maliyet indeksini okumaya başladığınız anda yönetilebilir hale gelir. Yapı programlar arasında aynıdır: preform malzemesi yaklaşık 60 puanlık bir paya sahiptir, makine amortizasyonu ve enerji ikinci düzeydedir ve küçük parti programının karlı olup olmadığını belirleyen unsurlar işçi ve kalıp değiştirmesidir. Yarı otomatik makineler tedarik maliyetini düşürür ancak işçi ve değişim maliyetlerini artırır, bu arada Standart Hız Serisi, Yüksek Hız FGX ve Lineer BFC ailelerinden otomatik hatlar, miktar arttıkça bu puanları size daha çok avantaj sağlar. Enerji, dürüstçe 1000 şişe başına kWh olarak ölçüldüğünde, 38,1 milimetre ısıtıcı mesafesi ve iyi kapasite kullanımı, OEE oranı ise her şeyi birleştirir.
YuDa, 20 yılı aşkın deneyime sahip Wanplas fabrikası, 60'dan fazla ülkede yer alan ekipmanları, Çin'de 2. sırada yer alan konumu ve 20'den fazla patenti ile, hazır satışa sunulan Semi-Auto Serisi, 1000 ila 7000 BPH Standard Speed Serisi, 8000 ila 15000 BPH High Speed FGX serisi ve kompakt Linear BFC CombiBlock'ı kapsayan tam kapsamı sunmaktadır. Her biri, maliyet indeksinizde en önemli olan materyal verimliliği, hızlı değişimler ve istikrarlı OEE'yi korumak için tasarlanmıştır. Eğer özel bir kozmetik, özel içecek veya örnek dizi programı planlıyorsanız, tasarım ekibimizle birlikte, tasarımınızı, hedef dizi boyutlarını ve değişim beklentilerinizi paylaşarak, özel bir yapı oluşturabilir ve fabrikaya gelerek, gerçek bir deneme çalışması yapmadan önce sizi bekleriz.