PET ambalajlar, dünya çapında en çok üretilen sert plastik kapak formatıdır ve yılda yüz milyarlarca adetlik bir taleple içme suyu, gazlı içecekler, meyve suları ve çaylar, edible yağ, kişisel bakım, gıda kavanozları, ilaçlar ve agrokimyasallar için kullanılır. Ancak yeni şişe üreticilerinin yapmış olduğu en yaygın hata, şişenin kendisi tam olarak tanımlanmadan önce PET şişe fırınlama makinesi satın almasıdır. 500 mL su şişesi 9 g ve 500 mL sıcak doldurma çay şişesi 26 g ise aynı nominal hacimdir, ancak bunlar farklı preform geometrisi, farklı reçin içeriği viskozitesi, farklı ısıtma profilleri, farklı kalıp sıcaklık kontrolü ve – kritik olarak – farklı makine mimarisine ihtiyaç duyar. Yanlış platform satın almak, doğru platform satın almaktan çok daha fazla maliyetlidir.
Bu rehber olağan sırayı tersine çevirir. Şişeyle başlar, 2026'da küresel ticarette en çok satan dokuz PET şişe ailesini inceler ve her biri için hacimleri, boyun bitişlerini, preform gram ağırlıklarını, intrinsic viskozite derecelerini, proses zorluk noktalarını ve bunları ticari kalitede gerçekten üreten hat konfigürasyonunu belirtir. Ardından, gereksinimleri somut makine platformlarına eşlemeden önce ortak mühendislik temellerini — germe oranları, kurutma, ısıtma, ön üfleme ve yüksek basınçlı üfleme, hava geri kazanımı — birleştirir.
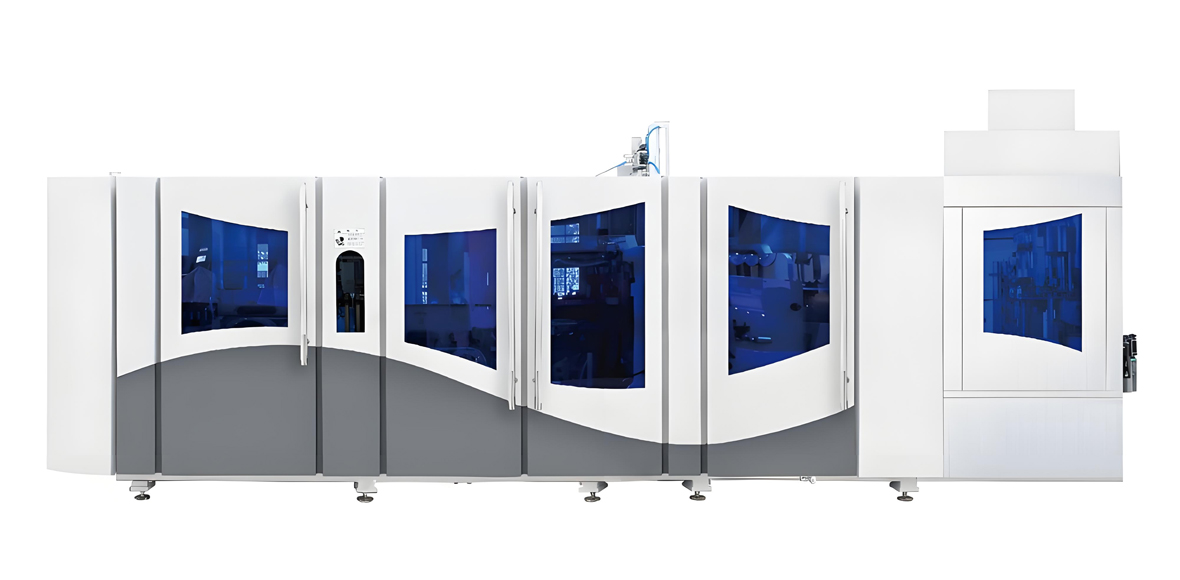
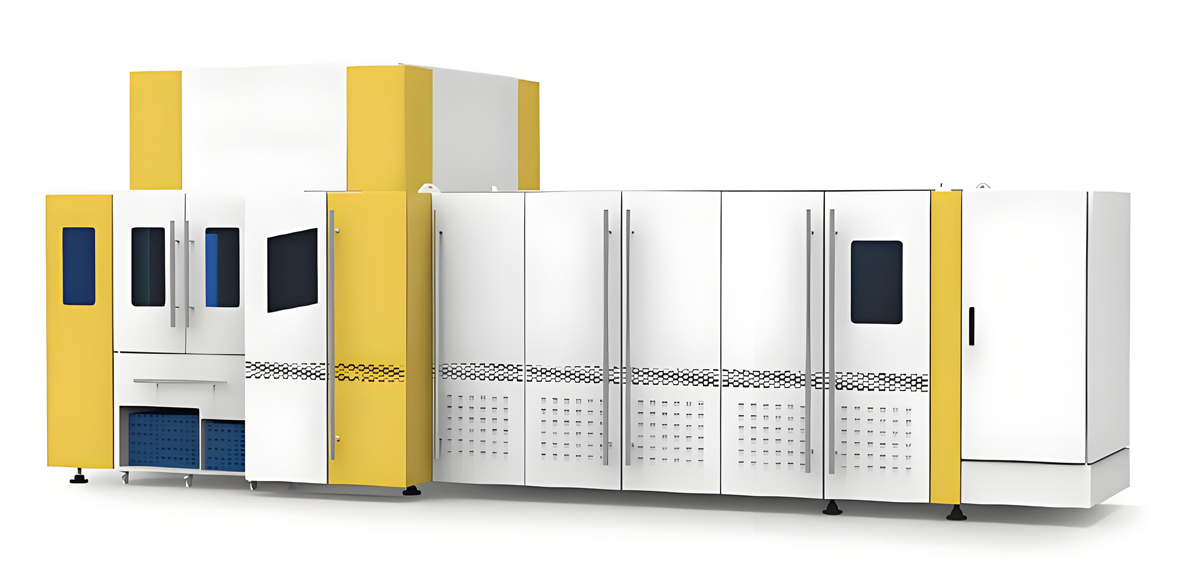
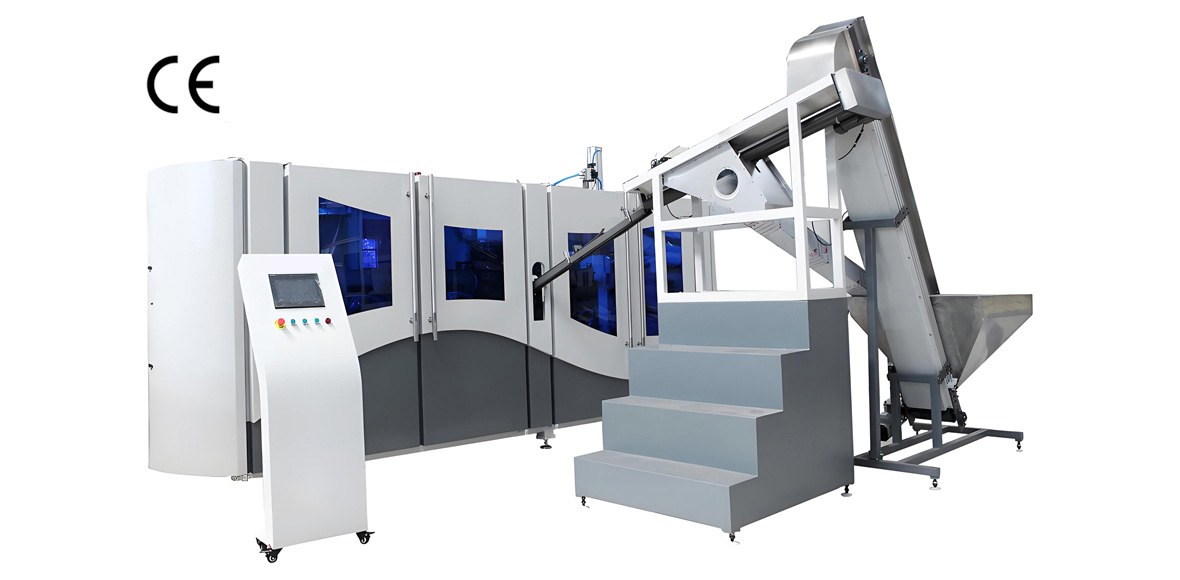
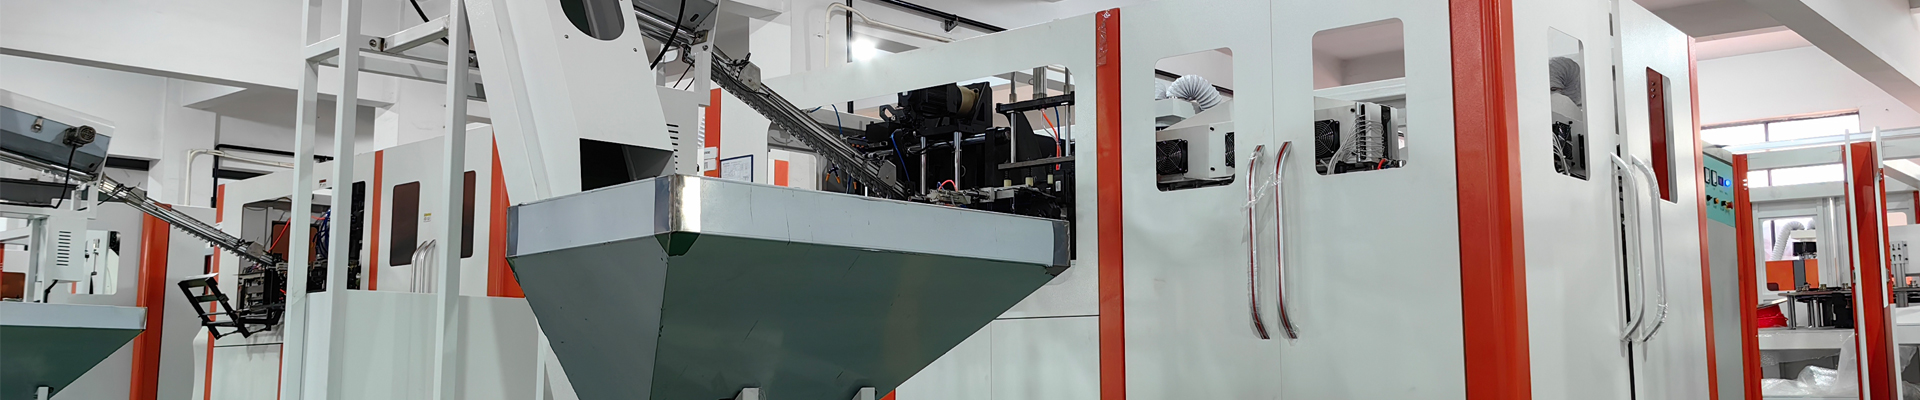
YuDa, Wanplas fabrikası, 20 yılı aşkın süredir PET şişe blow molding makineleri üretiyor, 60'dan fazla ülkeye ihracat yapıyor, 20'den fazla patent sahibidir ve Çin'deki en büyük iki PET blow molding makinesi üreticisi arasında yer almaktadır. Bu kılavuzda referans edilen makine platformları – FGX yüksek hızlı serisi, tam otomatik standart hızlı serisi, yarı otomatik serisi ve lineer blow-filling-capping CombiBlock – gerçek üretim platformlarıdır. Ana marka Wanplas, bir blow molderi tam bir paketleme hattına dönüştüren uygun upstream ve downstream ekipmanları sağlar.
Hat Tasarımını Neden Makine Markası Değil Şişe Türü Belirler
Bir streç blow molding hattında önemli olan her parametre, bitmiş şişenin üç özelliğine geri döner: hacim ve şekil, şişenin hayatta kalması gereken mekanik yük ve doldurma koşulu. Hacim ve şekil, streç oranlarını ve dolayısıyla önform geometrisini belirler. Mekanik yük – iç basınç, üst yük, vakum, düşme direnci, raf ömrü boyunca kırılma – gram ağırlığı, reçine sınıfı ve taban tasarımını belirler. Doldurma koşulu – ortam, soğuk aseptik, 85 ila 92 derece Celsius sıcaklıkta doldurma veya 0,4 ila 0,6 MPa karbonatlı doldurma – standart aletleme veya ısı ayarlı aletleme gerektiğini ve kristalizasyonun bilinçli olarak yüksek düzeyde olması gerektiğini belirler.
Bu üç özellik daha sonra makine seçimine yansıır. 48000 BPH gerektiren bir şişe, lineer platformda ekonomik olarak üretilemez, çünkü lineer makineler klemleme frekansının mekanik bir üst sınırına sahiptir. 63 mm ile 120 mm boyutunda bir kafa bitişe sahip bir şişe, standart 28 mm ile 38 mm transfer kafa tutucusuna sığmaz ve geniş ağızlı bir klem ve tutucu seti gerektirir. 92 derece Celsius sıcaklıkta doldurulması gereken bir şişe, 8 derece Celsius sıcaklığına soğutulmuş olan ortamlı kalıplarda üretilemez, çünkü amorf duvar, sıcak ürünle karşılaştığında 1,5 yüzdeyi çoktan aşacak şekilde küçülecektir.
İkinci bir neden, 2026 yılında şişe ilk sıralaması önemlidir. Çok az şişe tesisi tek bir SKU'yu çalıştırır. Ortalama bir piyasada bulunan bir kontrat blower, bir hafta içinde 200 mL, 350 mL, 500 mL, 1.5 L ve 5 L'lik şişeler ile birlikte yerel doldurucu için bir oval kişisel bakım şişesi çalıştırabilir. Makine, beş ila sekiz yıllık bir zaman dilimi boyunca tesisin çalıştırmayı beklediği en geniş makul şişe aralığı için değil, kalıp değişim süresi, önform kafa uyumluluğu ve ısı odası esnekliği gibi birinci sınıf seçme kriterleri olarak değil sonradan düşünülmüş kriterler olarak belirlenmelidir.
Üçüncüsü, reçine hikayesi değişti. %25 ila %100 geri dönüştürülmüş PET dahil etme oranları artık birçok ihracat pazarında normaldir ve rPET, tüm şişe ailelerinde proses penceresini aynı anda daraltır. Isıtma profilini kaydırır, partiler arasında içsel viskozite varyasyonu getirir, siyah nokta ve erimemiş jel riskini yükseltir ve çevrimiçi denetimi çok daha değerli hale getirir. 2018'de %100 saf reçine için belirtilen bir makine, %30 rPET'te kabul edilebilir ve %75'te zayıf çalışabilir. Bu nedenle ısıtma kapasitesi yedek payı stratejik bir satın almadır, bir lüks değil.
Bir Bakışta Dokuz Çok Satan PET Şişe Ailesi
Aşağıdaki tablo, 2026 yılında küresel ticaret hacmine hâkim olan dokuz PET şişe ailesini bir araya getirir. Devam eden her şey için referans sayfadır: sonraki her bölüm, bir satırı tam proses detayına genişletir. Preform ağırlıkları, yetkin şekilde tasarlanmış kaplar için tipik ticari aralıklardır; her bandın alt ucu agresif hafifletmeyi, üst ucu ise premium veya yüksek görev spesifikasyonlarını temsil eder.
| Şişe ailesi | Tip hacim | Yaygın boyun bitişi | Hazırlama ağırlığı | Reçine IV (dL/g) | Temel proses zorluğu |
|---|---|---|---|---|---|
| İçecek suyu | 200–2000 mL | 28 PCO 1881, 29/25, 30/25 hafif | 8.5–24 g | 0.76–0.78 | Çok ince cidarlarda gövde sertliği ve taban yük taşıma |
| Gazlı alkolsüz içecek (CSD) | 330–2000 mL | 28 PCO 1881, 28 PCO 1810 | 20–48 g | 0.80–0.84 | Petaloid taban gerilim çatlaması, sünme, 0,4–0,6 MPa yük |
| Sıcak doldurmalı meyve suyu ve çay | 250–2000 mL | 38 mm three-start, 43 mm | 22–52 g | 0.80–0.84 | Heat-set kristalliği, yüzde 1,5'in altında büzülme |
| Yiyecek yağları | 1–5 L | 29/21, 38 mm, 45 mm | 28–95 g | 0.78–0.82 | Kulp veya kavrama oyuğu etrafında duvar dağılımı |
| Kişisel bakım ve ev | 100–1000 mL | 24/410, 28/410, 24/415 | 14–46 g | 0.76–0.80 | Düz ve oval kesitlerde eşit duvar, parlaklık ve berraklık |
| Geniş ağızlı gıda kavanozu | 250–5000 mL | 63–120 mm | 28–140 g | 0.80–0.84 | Boyun kristalizasyonu, büyük çap transferi ve sıkıştırma |
| İlaç | 30–1000 mL | 28 mm, 33 mm, 38 mm CRC uyumlu | 16–60 g | 0.78–0.84 | Temiz oda ortamı, migrasyon uyumluluğu, izlenebilirlik |
| Kimyasal ve tarım ilacı | 100–5000 mL | 28 mm, 38 mm, 45 mm, 63 mm | 20–130 g | 0.80–0.84 | Çözücü geçişi ve panel çekmesine karşı bariyer işlemi |
| Küçük hacimli damlalık ve numune | 5–100 mL | 18 mm, 20/410, 24/410 | 5–16 g | 0.76–0.80 | Kısa preform elleçleme, hassas düşük hacimli ısıtma kontrolü |
Bu tablodaki iki gözlem, çoğu satın alma kararını belirler. İlk olarak, gram ağırlığı yaklaşık 5 g ila 140 g arasında değişir ve önlem ağırlığı, ısıtma enerji ihtiyacı ve döngü süresi için tek en güçlü tahmincidir. 10 g su önlemleri için tasarlanmış bir makine, 95 g yağ önlemlerini aynı hızda ısıtmayacaktır, çünkü ısı, daha kalın bir duvarın içine yayılmadan dış yüzeyinin aşırı ısınmasına neden olmadan yayılmalıdır. İkinci olarak, boyun bitişi çeşitliliği, çoğu ilk kez satın alan kişi beklediğinden daha geniştir. Boyun boyu, tutma, transfer yıldız diş geometrisi ve genellikle önlem besleme sistemi belirler, bu nedenle bir tesis, 28 PCO 1881 su şişeleri ve 89 mm gıda kavanozlarını aynı makinede çalıştırmayı planlıyorsa, gerçekte iki alet ailesini bir temel makinede veya iki makinede belirlemektedir.
Üçüncü bir gözlem, mühendislikten ziyade pazar planlaması için önemlidir. Birimle ölçüldüğünde, içme suyu ve gazlı içecekler birlikte küresel PET şişe talebinin ezici çoğunluğunu oluşturur; bu nedenle yüksek hızlı döner kapasite orada yoğunlaşır. Ancak şişe başına katma değerle ölçüldüğünde, farmasötik, kişisel bakım ve geniş ağızlı gıda kapları, ham hızdan çok daha fazla hassasiyet ve görünümü ödüllendirir. Birçok kârlı şişe tesisi, 40.000 BPH canavarıyla birinci gruptan ziyade, mütevazı bir 4.000 ila 8.000 BPH hattıyla ikinci grup etrafında kurulur.
Aile 1: İçme Suyu Şişeleri ve Hafifletme Yarışı
İçme suyu şişeleri, dünyadaki en yüksek hacimli ve en maliyete duyarlı PET uygulamasıdır ve hafifleştirmenin en ileri gittiği yerdir. On beş yıl önce 18 ila 22 g ağırlığında olan 500 mL'lik bir durgun su şişesi, artık rutin olarak 9 ila 11 g'da üretiliyor ve rekabetçi pazarlardaki agresif spesifikasyonlar, 29/25 veya kısa boyunlu 26 mm ağızla 8,5 g'a ulaşıyor. Boyun ağzının kendisi bu tasarrufun büyük kısmını taşır: 28 PCO 1881 ağız, yerini aldığı eski 1810 ağızdan kabaca 1 g daha hafiftir ve kısa boyunlu tasarımlar, destek halkasının üzerinden daha fazla malzeme çıkarır.
Mühendislik zorluğu, kütleyi kaldırmanın sertliği kaldırmasıdır. 500 mL formatta kabaca 11 g'ın altında, şişe gövdesi sertlik için malzemeye değil neredeyse tamamen geometriye dayanır: yatay kaburga desenleri, dikey yiv panelleri, iyi tanımlanmış bir omuz geçişi ve istifleme yükü altında ters dönmeye direnen bir taban. İnce duvarları homojen bir şekilde üflemek affetmez. Bir 24 g preformda görünmez olacak 2 veya 3 santigrat derecelik bir preform sıcaklığı hatası, bir 9 g preformda görünür sedef görünümü, düzensiz malzeme dağılımı veya patlama (blowout) üretir.
Su şişeleri için preförm ve proses özellikleri
500 mL için 9 ila 11 g'daki su preformları tipik olarak 10 ila 13 aralığında bir toplam yüzey alanı germe oranıyla 2,5 ila 3,0 mm duvar kalınlığında çalışır. Reçine IV'si normalde alt uçtadır, 0,76 ila 0,78 dL/g; çünkü daha düşük viskozite ince kesitlere daha kolay akar ve preform aşamasında enjeksiyon enerjisini düşürür. Şişirmede preform yüzey sıcaklığı genellikle 100 ila 108 santigrat derecede tutulur; lamba bankası profili, hafif daha soğuk bir boyun destek bölgesi ve daha sıcak bir orta gövde verecek şekilde eğilimlendirilir.
Ön üfleme zamanlaması ana değişkendir. Malzeme ince olduğundan ve gerdirme çubuğu hızlı hareket ettiğinden (yüksek hızlı platformlarda 1,2-1,8 m/s), 0,8-1,2 MPa ön üfleme basıncı doğru çubuk konumuna birkaç milisaniye içinde ulaşmalıdır. Çok erken olursa balon, eksenel gerdirme tamamlanmadan kalıp duvarına temas eder ve omzu inceltir; çok geç olursa malzeme tabanda birikir. Yüksek basınçlı üfleme daha sonra 2,5-3,5 MPa'da gelir ve kaburga detayını yeniden üretirken duvarı kalıp yüzeyine karşı dondurur.
| Şişe hacmi | Ortalama preform ağırlığı | Agresif hafifletme hedefi | Boyun bitişi | Şişe gövdesinin tipik duvar kalınlığı | Pratik çıktı aralığı |
|---|---|---|---|---|---|
| 200–330 mL | 8.5–12 g | 7.5 g | 28 PCO 1881, 29/25 | 0.14–0.19 mm | 12000–30000 BPH |
| 500 mL | 9–14 g | 8.5 g | 28 PCO 1881, 29/25, 26 mm kısa gövde | 0.15–0.22 mm | 16000–48000 BPH |
| 1000 mL | 16–22 g | 14 g | 28 PCO 1881, 30/25 | 0.18–0.26 mm | 12000–24000 BPH |
| 1500 mL | 19–26 g | 17 g | 28 PCO 1881, 30/25 | 0.19–0.28 mm | 10000–20000 BPH |
| 2000 mL | 24–34 g | 22 g | 28 PCO 1881, 38 mm | 0.20–0.30 mm | 8000–16000 BPH |
Küresel şişelenmiş su üreticileri, büyük ölçüde 20000 ila 48000 BPH aralığında yüksek hızlı döner platformlar talep ediyor, çünkü su, düşük marjlı, yüksek dönüşüm oranına sahip bir üründür ve bin adet şişe başına dönüşüm maliyeti domine eder. Bir bölgesel üretici küçük bir bölgeye hizmet veriyorsa, 6000 ila 16000 BPH aralığında iyi tasarlanmış bir lineer makine, özellikle SKU sayısı yüksek ve değişim sıklığı önem taşıyorsa, daha iyi ekonomik bir uyum sağlar. YuDas FGX yüksek hızlı serisi, 8000 ila 15000 BPH aralığını 2500 ila 3000 BPH tek kalıb hızında kapsar, bu da tam olarak bu orta segmenti için uygundur: ana üretim hattına yetecek kadar hızlı, SKU değişimi günlük olarak gerçekleştiğinde daha fazla önem taşıyan değişim sıklığına göre daha esnek.
İnce cidarlı su şişeleri için taban tasarımı ve üst yükü
Hafif su bardağı geometrisi, özel bir dikkat gerektirir. Sıvı su, iç basınç direncine ihtiyaç duymaz, bu nedenle petaloid yerine şampanya tabanı veya derin olmayan kabartmalı taban kullanılır. Taban, depolama yığınlama sırasında ters dönüşe karşı dayanıklı olmalıdır ve doldurulup soğutulduktan sonra düz durmalıdır. Dik durma sorunları genellikle üç nedenin birinden kaynaklanır: ön-çevirme gelmeyen için yeterli malzeme tabanına ulaşmaz, aşırı soğutulmuş taban içeriği donma stresi oluşturur veya malzeme dağılımı gerçekleştirilen malzeme için taban derinliği çok azdır. Taban kalıbı sıcaklığı, genellikle vücuttan daha soğuk tutulur – yaklaşık 6 ila 12 derece Celsius – böylece kalın bölüm hızla donar ve döngü süresi kısalır.
12 ila 20 kg aralığındaki üst yük değerleri, 500 mL hafif su şişeleri için yaygın hedeflerdir ve kapak ile kapatma tasarımına bağlı olarak 1.5 L formatlar için 25 ila 40 kg'dır. Üst yükü, ilgili olduğunda patlama basıncını, belirlenen yüksekliklerdeki kalınlık dağılımını ve taban payını ölçmek, nadir bir denetim değil, rutin bir saatlik kalite kontrol görevi olmalıdır. Yüksek hızlı hatlarda, iki dik eksen etrafındaki beş veya altı belirlenmiş yükseklikte nokta kalınlık ölçer kullanarak kalınlık haritalama, sürüklenen bir ısıtma profilini hurda haline gelmeden yakalamanın en hızlı yoludur.
Aile 2: Gazlı Alkolsüz İçecek Şişeleri ve Basınç Mühendisliği
Karbonatlı gazlı içecek şişeleri, çekmeli şişirme kalıplamanın bir hassas uzmanlık alanı olarak ün kazandığı yerdir. Yaklaşık 4 ila 6 karbonat hacmine kadar doldurulmuş 500 ml'lık bir gazlı içecek şişesi, ortam sıcaklığında yaklaşık 0.4 ila 0.6 MPa iç basınç taşır ve bu basınç, şişe nakliye sırasında veya rafta ısındıkça artar. Şişe, taban ters dönmesine, panel oluşumuna, taban petal vadilerinde gerilim çatlamasına ve altı aylık raf ömrü boyunca şişeyi yavaşça şişiren uzun vadeli sünmeye dayanmalıdır. Bu arızaların hiçbiri kapalı, basınçlı, karbonatlı bir kapta kabul edilemez.
Cevap, çift eksenli oryantasyonun bilinçli olarak mühendislikle tasarlanmış bir tabanla birleştirilmesidir. CSD şişeleri, derin petaller ve merkezi bir enjeksiyon noktasına sahip petaloid, beş noktalı bir taban kullanır; çünkü petal geometrisi iç basıncı, dışa doğru balonlaşacak düz bir taban yerine oryante edilmiş PET duvarın direndiği çember gerilimine dönüştürür. Reçine IV'si 0,80 ila 0,84 dL/g'ye yükseltilir; böylece duvar daha az malzemeyle daha fazla yük taşır ve preform gram ağırlığı formata bağlı olarak 20 ila 48 g'ye çıkar.
Sünme, kristalite ve taban gerilimi kontrolü
CSD şişelerinin sessiz düşmanı kırışıklık (creep)tır. Sürekli iç basınç altında, amorf yönlendirilmiş duvar yavaşça gevşer, şişe birkaç yüzde daha uzun olur, taban düzleşir ve altta etiket boşlukları oluşur. Kırışıklık kontrolü, tabanın yüksek ve istikrarlı bir uzama oranına ulaşmak ve moleküler yönlendirmeyi kilitleyen dar pencere aralığında ısıtma sıcaklığını korumak anlamına gelir. Preform gövdesi yaklaşık 105 ila 115 derece Celsius'a ısıtılır, ancak taban yastığı tekrar soğuk tutulur ve streç çubuğu ve ön-çalkalama zamanlama ayarları, materyalin petal vadilerine doğru çekilmesini sağlar, merkezi kapıda sıkıştırmaması için ayarlanır.
Taban gerilme çatlaması (taç yaprağı kökünde ince bir çatlak veya çatlak ağı) genellikle malzeme hatasından çok proses hatasıdır. Preform kapıda aşırı ısıtıldığında, gerdirme çubuğu çok sert dibe vurduğunda veya taban park konumu taç yaprağı yarıçapında fazla malzeme bıraktığında ortaya çıkar. Ön üfleme basıncını, yüksek basınç profilini ve çevrim süresini kaydeden göz başına bazlı proses izleme, tek bir sapan gözü, çatlamış şişeleri tam bir palete saçmadan önce yakalamanın en güvenilir yoludur.
| Şişe hacmi | Hazırlama ağırlığı | Boyun bitişi | Reçine IV (dL/g) | İç basınç görevi | Taban Tipi |
|---|---|---|---|---|---|
| 330 mL | 20–26 g | 28 PCO 1881 | 0.80–0.82 | 0.45–0.55 MPa | Petaloid 5-bölge |
| 500 mL | 24–32 g | 28 PCO 1881 | 0.80–0.84 | 0.45–0.60 MPa | Petaloid 5-bölge |
| 1000 mL | 34–42 g | 28 PCO 1881 | 0.82–0.84 | 0.45–0.55 MPa | Petaloid 5-bölge |
| 1500 mL | 40–48 g | 28 PCO 1881 | 0.82–0.84 | 0.40–0.50 MPa | Petaloid 5-bölge |
| 2000 mL | 45–60 g | 38 mm | 0.82–0.84 | 0.40–0.50 MPa | Petaloid 5-bölge |
CSD şişeleri su şişelerinden daha ağır olduğu ve daha sıkı bir proses penceresi gerektirdiği için, aynı nominal makine aynı çevrimde sıkma başına daha az göz çalıştırır. 9 g su preformlarında 48.000 şişe/saat (BPH) teslim eden bir döner platform, aynı hacimdeki 28 g CSD preformlarında önemli ölçüde daha az teslim eder; çünkü preform başına ısı girdisi kabaca üç kat daha yüksektir ve yüksek basınçlı üfleme, ayrıntılı bir petaloid tabanı yeniden üretmelidir. Bu nedenle çıktı tahminleri ürün başına hesaplanmalı, asla bir su şişesi özelliğinden ödünç alınmamalıdır.
Tek makinede CSD ile su
Zaten su bardağı servis eden standart ortam makinesi, kalıb değişimi, preform değişimi ve geliştirilmiş ısıtma profili ile CSD ekleyebilir. Klem ve fırlatma donanımı aynıdır; değişen şey preform gram ağırlığı, reçine sınıfı ve temel aletlerdir. Bu çaprazlığın pazarlama değeri büyük: tek bir döner hattı, preform besleme ve kalıp setlerini planlanan bir değişim sırasında değiştirerek, durgun ve şampanyalı hatları çalıştırabilir. YuDas FGX serisi ve tam otomatik standart serisi, gerektiğinde, daha ağır CSD preformlar için gereken daha geniş lambanın yanı sıra, per kavite basınç kayıt ve kayıt özelliği ile bu iki özellikte çalışır.
Aile 3: Sıcak Dolum Şişeleri ve Heat-Set Süreci
Sıcak doldurma şişeleri, 85 ila 92 derece Celsius sıcaklığında doldurulan meyve suyu, çay, isotonik içecekler ve bazı süt bazlı içecekler içerir. Doldurulmasının ardından şişe kapatılır ve sıcak ürün içeriği pastörize edilir; şişe soğudukça iç basıncı atmosferik basıncın altına düşer ve birkaç kilopaskal seviyesinde bir boşluk oluşur. Normal ortamda üretilen kalıplarda üretilen bir şişe bu durumda hayatta kalamaz. Sadece 8 ila 12 derece Celsius sıcaklığında soğutulan amorf duvar, 4 ila 8 yüzde oranında küçülecek, paneller çökecek, taban yükselip etiket çökecektir. Isı-kalıtım işlemi, bunu önlemek için özel olarak vardır.
Isıl sabitlemenin gerçekte ne yaptığı
Isı ile şekillendirme işleminde, blow mold 120 ila 160 derece Celsius sıcaklığına ısıtılır, PET'nin cam geçiş sıcaklığı üzerindedir. Şişe, kontrol edilen bir bekleme süresi için ısıtılmış kalıbın yüzeyine tutulur ve duvar, genellikle gövde duvarında birkaç yüzde kristalizasyon seviyesine, kapağında daha yüksek seviyeye kadar, kasten kristalleştirilir. Kristalize edilmiş PET, ısı altında çok daha az küçülür, bu nedenle doldurulmuş soğutma sırasında bitmiş şişe, 1,5% toplam küçülme toleransında şeklini korur. Kalıbın açılması veya kalıbın ardından kısa bir yeniden doldurma gibi bir ikinci doldurma adımı, geometrinin belirlenmesine ve kalan gerilimden kurtulmaya yardımcı olur.
Sıcak dolum şişelerinin kaçınamadığı vakumu iki tasarım özelliği emer. Birincisi panelli gövdedir: dikey veya çapraz vakum panelleri, şişe soğurken içe bükülür ve kabın geri kalanını bozmadan hacim kaybını emer. İkincisi, tabanın iç basınç düştükçe hafifçe düşecek şekilde şekillendirildiği vakum emici bir tabandır. Her ikisi de şişe tasarım aşamasında belirlenen takım özellikleridir; düz kenarlı bir sıcak dolum şişesi bir stil seçimi değil, bir kusurdur.
| Parametre | Ortam / soğuk dolum prosesi | Sıcak dolum ısı setli proses |
|---|---|---|
| Mold sıcaklığı | 8–15 derece Celsius | 120–160 derece Celsius |
| Rezin IV | 0.76–0.80 dL/g | 0.80–0.84 dL/g |
| Duvar kristallinitesi | Düşük, amorf | Bilinçli yükseltilmiş, kontrollü |
| Dolum sonrası toplam büzülme | Isıya maruz kalmaz | Yüzde 1,5'in altında hedef |
| Vakum işleme | Gerekli değil | Gövde panelleri ve dengeleyici taban |
| Çevrim süresi etkisi | Taban çizgi | Daha uzun, ısıl sabitleme beklemesi eklendi |
| Tipik çıktı kaybı | Hiçbir şey | Orta, yüzde 10 ila 25 daha yavaş |
Sıcak dolum şişeleri, su muadillerinden daha ağırdır — 250 ila 2000 mL aralığında 22 ila 52 g — yalnızca reçine sınıfı nedeniyle değil, aynı zamanda panelli geometri ve ısı-seti (heat-set) kelepçesi için gereken daha kalın ağız halkası malzeme tükettiği için. Ayrıca 28 PCO su ağzından daha sık olarak daha büyük 38 mm üç yollu veya 43 mm ağız (neck finish) gerektirirler, çünkü geniş açıklık sıcak dolum dolum başlıklarına uygundur ve tepe boşluğu temizliğini kolaylaştırır.
Kritik olarak, ısı seti bir makine spesifikasyonudur, sonradan yapılan bir yükseltme değildir. Standart ortam sıcaklıklı döner şişirme makinesine ısıtmalı kalıp plakaları ve ikincil bir şişirme manifoldu sonradan takılabilir, ancak termal yönetim, daha uzun kalıp açık bekleme süresi ve soğutma kapasitesi baştan tasarlanmalıdır. İki yıl içinde sıcak dolum yapmayı bekleyen bir üretici, YuDa tam otomatik veya FGX hattında konfigürasyon aşamasında ısı seti seçeneğini sipariş etmelidir; çünkü bunlara hazırlanmamış bir makineye ısıtıcı plakalar ve kontrol döngüleri sonradan takmak nadiren temiz olur.
Aile 4: Yemeklik Yağ Şişeleri ve Kulplu Ürünler
Yemeklik yağ şişeleri 1-5 L aralığını kapsar ve tüketici kullanımındaki en ağır tek aşamalı PET kaplar arasındadır. 5 L'lik bir yemeklik yağ şişesi 70-95 g preform kullanır ve şişe, litre başına kabaca 4,6 kg ağırlığındaki sıvıyla dolu olarak kaldırılabilmesi için yerleşik bir kulp veya kalıpta şekillendirilmiş bir kavrama girintisi taşır. Tanımlayıcı zorluk basınç veya ısı değildir (yağ soğuk doldurulur); kulp geometrisi ve omuz çevresindeki duvar kalınlığı düzgünlüğü ile depoda palet istifleme için yeterli üst yük dayanımıdır.
Kulp etrafında cidar dağılımı
Kulplu bir şişede kulp, şişe duvarında bir süreksizliktir. Germe-şişirme, malzemeyi keskin bir iç yarıçapın etrafından iterken hem kulp ağını hem de şişe yan duvarını, vakum veya üst yük altında çökmeden kaçınacak kadar kalın tutmalıdır. Bu nedenle yağ şişesi preformu, benzer gövde çapına sahip bir su preformundan daha uzun ve daha ağırdır; fazladan kütle, kulpun oluşacağı bölgede yoğunlaşır. Isıtma, kulp bölgesi şişirme sıcaklığına ulaşırken daha ince boyun halkasını aşırı ısıtmadan, hassas şekilde ayarlanmalıdır.
Yağ aynı zamanda düşük viskoziteli bir sıvıdır ve uzun süreli depolamada PET'ten yavaşça geçer; bu nedenle bazı premium yemeklik yağ şişeleri bir bariyer katmanı veya iç kaplama kullanır ve birçoğu reçineye ve depolama sıcaklığına göre ayarlanmış bir raf ömrünü kabul eder. Bayatlamaya neden olan oksijen girişi, standart rafine yağlar için şişe duvarından çok kapak ve tepe boşluğu ile kontrol edilir; ancak yüksek değerli veya aromalı yağlar daha yüksek IV kalitesini veya bariyer işlemini haklı çıkarabilir.
| Alan | Hazırlama ağırlığı | Boyun bitişi | Reçine IV (dL/g) | Üst yük hedefi | Tipik çıktı |
|---|---|---|---|---|---|
| 1 L | 28–38 g | 29/21, 38 mm | 0.78–0.80 | 20–30 kg | 6000–14000 BPH |
| 2 L | 42–58 g | 38 mm, 45 mm | 0.78–0.82 | 25–40 kg | 4000–10000 BPH |
| 3 L | 58–78 g | 38 mm, 45 mm | 0.78–0.82 | 30–45 kg | 3000–7000 BPH |
| 5 L | 70–95 g | 45 mm, 55 mm | 0.80–0.82 | 35–55 kg | 2000–5000 BPH |
Ağır preformlar ve daha yavaş çevrimler nedeniyle, yağ şişesi hatları normalde 40.000 BPH su ligi yerine doğrusal veya mütevazı rotatif aralığında yer alır. 4 ila 6 boşluklu, saatte 4.000 ila 9.000 BPH üreten bir YuDa tam otomatik doğrusal makine, bölgesel bir yemeklik yağ doldurucusu için yaygın ve iyi eşleşen bir konfigürasyondur ve doğrusal yerleşim, aynı tabanda bir avuç yağ boyutu artı ara sıra kişisel bakım şişesi çalıştıran bir tesis için kalıp değişimini ve bakımı erişilebilir kılar.
Aile 5: Kişisel Bakım ve Ev Kimyasal Şişeleri
Kişisel bakım şişeleri — şampuan, saç kremi, duş jeli, losyon, sıvı sabun, el dezenfektanı — 100 ila 1000 mL aralığını kaplar ve mekanik görevden ziyade öncelikle görünüme göre değerlendirilir. Çok uluslu kişisel bakım üreticileri ve bölgesel özel marka dolumcuları, rafta iyi görünen ve elde sağlam hissettiren düz, oval, kare omuzlu ve asimetrik şekiller belirler. Bu şekiller, eşit duvar dağılımını zorlaştıran şekillerin tam da kendileridir.
Düz oval bir şişe ile 3:1 oranında büyük ve küçük eksenler arasında düşünelim. Blowlama sırasında, önlem, yuvarlak bir kabarcık olarak genişler ve kalın eksen boyunca çok önce geniş eksene ulaşmadan kalıba temas eder. Soğuk kalıbın yüzeyine dokunan malzeme uzamayı durdurur, bu nedenle ince olan yanlar kalırken, geniş yanlar daha da incelir, bazen köşelerde şeffaflık veya blowout'a kadar. Bu sorunu düzeltmek için tercihli ısıtma gereklidir – önlem çevresinde sıcaklık gradienti oluşturmak, böylece geniş eksene yönelik malzeme daha sıcak ve daha kolay uzamaya başlar.
Tercihli ısıtma ve görünüm kontrolü
Öncelikli ısıtma, preformu döndürmek yerine fırın boyunca sabit bir dönme yöneliminde tutarak ve farklı açısal sektörlere farklı lamba gücü uygulayarak veya çevrenin bir kısmını gölgeleyen bir reflektör düzeni kullanılarak elde edilir. Preform daha sonra yerleşik bir yumuşak eksen ve sert eksenle kalıba ulaşır. Bu bir makine yeteneğidir, bir kalıp numarası değildir: transfer sistemi, fırın çıkışından kalıp kapanmasına kadar açısal kayıt hizalamasını korumalıdır; bu, servo endeksli tutucular ve yönlendirilmiş transfer için tasarlanmış bir makine gerektirir.
Görünüm gereksinimleri ek kısıtlamalar ekler. Kişisel bakım şişeleri genellikle renk masterbatch'i, opak beyaz veya sedef efektlerle pigmentlendirilir; bunların tümü kızılötesi enerjinin fırında nasıl emildiğini değiştirir. Koyu veya yoğun pigmentli bir preform, yüzeyde çok daha fazla radyan enerji emer ve çekirdek üfleme sıcaklığına ulaşmadan yanabilir (scorch); bu nedenle lamba gücü düşmeli ve fırında bekleme süresi uzamalıdır. Berraklık açısından kritik kristal-berrak şişeler ters yöne gider ve soğuk malzemeyi aşırı germeden kaynaklanan sedef görünümünü önlemek için yeterli enerjiye ihtiyaç duyar.
| Ürün tipi | Alan | Boyun bitişi | Hazırlama ağırlığı | Şekil zorluğu | Önerilen proses özelliği |
|---|---|---|---|---|---|
| Şampuan ve saç kremi | 250–1000 mL | 24/410, 28/410 | 20–46 g | Düz oval, yüksek en-boy oranı | Öncelikli ısıtma, yönlendirilmiş transfer |
| Duş jeli ve sıvı sabun | 300–750 mL | 24/410, 28/410 | 22–40 g | Kare omuz, keskin radyuslar | Yüksek yüksek basınçlı fırlatma, 3,5–4,0 MPa |
| Losyon ve krem | 100–400 mL | 24/410, 24/415 | 14–28 g | Opak pigment ısıtma dengesi | Uzatılmış fırın bekleme süresi, azaltılmış lamba gücü |
| Ev temizleyici | 500–1000 mL | 28/410, 28 mm | 24–44 g | Kavrama girintisi, tetikleyici boyun | Bölgeli ısıtma, daha kalın prefom cidarı |
| El sabunu | 100–500 mL | 24/410, 28/410 | 14–30 g | Alkol içeriğiyle berraklık | Daha yüksek IV, kontrollü kristalinite |
Kişisel bakımda çıktı gereksinimleri orta düzeydedir. Parti boyutları daha küçüktür, SKU sayıları yüksektir ve değişim esnekliği, tepe verimden daha önceliklidir. 3000 ila 9000 BPH üreten dört gözlü veya altı gözlü tam otomatik lineer bir makine, çoğu kişisel bakım dolumcusunu rahatça karşılar ve yarı otomatik platform, hacmin tam otomatik bir hattı haklı çıkarmadığı niş veya mevsimsel SKU'lar için geçerli kalır.
Aile 6: Geniş Ağızlı Kavanozlar ve Kristalize Boyunlar
Geniş ağızlı PET kavanozlar; fıstık ezmesi, bal, reçel, turşu, şekerleme, kuru meyve, protein tozu, besin takviyeleri ve evcil hayvan ödülleri için kullanılır. Ağız (neck finish) çapları 63 mm ila 120 mm, hacimler 250 mL ila 5 L arasında değişir. Geniş açıklık, formatın tüm amacıdır — tüketici içine kaşık veya kepçe ile uzanmak zorundadır — ve aynı zamanda geniş ağızlı kavanozların bu rehberdeki diğer her aileden farklı bir makine konfigürasyonu gerektirmesinin nedenidir.
Geniş boynun makineyi neden değiştirdiği
Üç şey değişir. Birincisi, preform kısa ve bodurdur, gövdesine göre çok büyük bir boyun çapına sahiptir; bu, boyun bölümünün ısıtma sırasında deforme olmaması gereken önemli bir kütle tuttuğu anlamına gelir. İkincisi, transfer tutucuları, yıldız tekerlekler ve kalıp kelepçesi, standart bir içecek boyun bitişinden iki ila dört kat daha geniş bir boyna uyum sağlamalıdır; bu da özel takım ve çoğu zaman daha geniş bir kalıp aralığı anlamına gelir. Üçüncüsü, preform kısa olduğu için eksenel germe oranı doğası gereği düşüktür, bu nedenle malzeme daha çok çevresel germeye dayanır ve proses penceresi daralır.
Boyun kristalizasyonu dördüncü ve en uzmanlaşmış gereksinimdir. Sıcak dolum, retort veya endüksiyon kapatma için tasarlanan kavanozlar, ısı altında yumuşamayacak veya bozulmayacak bir boyuna ihtiyaç duyar. Bu nedenle boyun ayrı bir işlemde kristalize edilir — bitiş opak beyaza dönene ve genellikle amorf gövdenin çok üzerinde yüksek bir kristallilik seviyesine ulaşana kadar özel bir kristalizasyon ünitesinde ısıtılır. Kristalize bir boyun, amorf bir boynun yuvarlaklığını kaybedip sızdırmazlık sağlayamayacağı sıcaklıklarda boyutsal stabiliteyi korur.
| Şişe hacmi | Boyun bitişi | Hazırlama ağırlığı | Boyun kristalizasyonu | Tipik içerik | Pratik çıkış |
|---|---|---|---|---|---|
| 250–500 mL | 63–70 mm | 28–48 g | Seçenekli | Sürülebilirler, bal, soslar | 2000–6000 BPH |
| 500–1000 mL | 70–89 mm | 45–75 g | Sıcak dolum için önerilir | Fıstık ezmesi, turşular | 1500–4500 BPH |
| 1000–2000 mL | 89–100 mm | 70–105 g | Önerilen | Protein tozu, atıştırmalıklar | 1000–3000 BPH |
| 2000–5000 mL | 100–120 mm | 95–140 g | Vakaya göre | Dökme gıda, evcil hayvan ödülleri | 600–2000 BPH |
Geniş ağızlı kavanoz üretimi, doğrusal ve yarı otomatik bantta sağlam bir şekilde yer alır. 600 ila 6000 BPH çıktılar normaldir ve formatın değeri görünümde, berraklıkta, sızdırmazlık güvenilirliğinde ve kavanoz boyutları arasında geçiş yapabilme yeteneğinde yatar. Geniş ağızlı tutucular ve eşleşen bir sıkma açıklığıyla yapılandırılmış bir YuDa tam otomatik doğrusal platform, 63 ila 100 mm aralığını işler ve yarı otomatik seri, kavanoz hacimleri mevsimsel olan üreticiler için pratik bir giriş noktası olmaya devam eder.
Aile 7: Farmasötik PET Şişeler ve Uyumluluk
Farmasötik PET şişeler — şuruplar, oral çözeltiler, tabletler, kapsüller, efervesan ürünler ve nutrasötikler için — 30 ila 1000 mL aralığındadır ve şişirmesi teknik olarak sıradan ama kalifikasyonu zahmetlidir. Şişe geometrisi genellikle basittir: yuvarlak, düz kenarlı, çocuklara dayanıklı kapaklar ve indüksiyon contalarla uyumlu 28 mm, 33 mm veya 38 mm boyunlu. Zorlu olan, şişirme adımının etrafındaki her şeydir.
Uygunluk çerçevesi ve temiz oda entegrasyonu
Farmasötik kaplar, gıda ile temas eden plastik malzemeler için EU 10/2011 uyumluluğu ve bu nedenle ağız yoluyla ilaç paketleri için uygulanan migrasyon test yöntemini karşılamalıdır. ABD pazarında, FDA 21 CFR gıda temaslı izinleri, plastik gıda temaslı malzemeler için uygulanır ve ilaç ürünleri ile temas eden kaplar için genellikle USP VI sınıfı biyolojik reaktivite testi belirtilir. Çin yerel gereksinimleri, plastik gıda temaslı malzemeler için GB 4806.7'yi referans alır. ISO 9001 kalite yönetimi, bu zincirdeki her tedarikçinin temel beklentisi olarak kabul edilir ve CE işaretleme, Avrupa tesislerinde makineyi kapsar.
Makine spesifikasyonunun pratik sonucu, çevresel kontroldür. Farmasötik şişe üfleme, genellikle filtreli hava, pozitif basınç ve belirlenmiş temizleme protokolleri ile kontrol edilen bir alanda gerçekleştirilir. Blow molder, ürün temas alanlarında paslanmaz çelik veya kaplamalı bir çerçeve, yağsız veya yağ korumalı kompresör hava, laminer akış entegrasyonuna uygun bir kabin ve düzenli dezenfeksiyona dayanabilecek yüzeylerle belirlenmelidir. Hava kalitesi kritik bir noktadır: yüksek basınçlı üfleme hava, şişe içine girer, bu nedenle uygulama için uygun filtrasyon ve kurulum gereklidir.
İzlenebilirlik ikinci sonuçtur. Düzenlemeye tabi müşteriler, reçine partisini, preform partisini, makine parametrelerini ve bitmiş şişe partisini bağlayan parti kayıtları bekler. Parametre kaydı, reçete yönetimi ve uzaktan veri erişimine sahip bir makine, yalnızca yerel bir panelden çalıştırılan bir makineden çok daha kolay bunu karşılar. Çin merkezindeki mühendislerin PLC verilerini gözden geçirmesini ve anormallik alarmlarını müşteri sahasına geri iletmesini sağlayan YuDa'nın uzaktan izleme yeteneği, arıza gidermenin yanı sıra bu belgeleme disiplinini de destekler.
Aile 8: Bariyer İhtiyaçlı Kimyasal ve Tarım Kimyasali Şişeleri
Kimyasal ve tarım kimyasalı PET şişeleri; pestisitleri, herbisitleri, yüzey aktif maddeleri, otomotiv sıvılarını, endüstriyel temizleyicileri ve çözücü içeren formülasyonları 100 ml'den 5 L'ye kadar hacimlerde tutar. PET, berraklık, sertlik ve maliyet için seçilir; ancak modifiye edilmemiş PET, bazı organik çözücülere karşı geçirgendir ve aromatik bileşikleri emebilir; bu nedenle bariyer işlemi genellikle zorunludur.
İki engelleyici yol hakimdir. Florlama, üfleme yapılan şişe içini kontrol edilebilir bir flor içerikli gaz karışımına maruz bırakır, bu da polimerin yüzey katmanını dönüştürür ve hidrokarbon ve solvent geçişini dramatik olarak azaltır. Bu yöntem, üfleme işlemi sonrasında in-line olarak uygulanabilir veya batch odasında off-line olarak uygulanabilir. İkinci yol, bir engelleyici malzemenin preform içine enjekte edilmesi veya şişenin üzerine kaplama yapılması olan, çok katmanlı veya kaplı bir yapıdır. Çok katmanlı preformlar, blow molder üzerinde bir değişiklik yerine, özel bir preform enjeksiyon aracına ihtiyaç duyar, ancak üfleme işlemi, katmanlı duvarın farklı termal davranışını dikkate almalıdır.
Vakum altında çökme, diğer kimyasal şişe sorunudur. Birçok tarım kimyasalı ürünü sıcak doldurulur veya depolamada yavaşça gaz çıkarır; vakum panelleri olmayan düz kenarlı bir PET şişe deforme olur. Kaburgalar, paneller veya şekillendirilmiş bir taban hacim değişimini emer. Kimyasal şişeler ayrıca sıklıkla daha yüksek tepe yüküne ihtiyaç duyar; çünkü uzun kara taşımalarında ağır kasalarda sevk edilirler; bu da preform ağırlığını hacme bağlı olarak 20 ila 130 g'a çıkarır.
| Alan | Hazırlama ağırlığı | Bariyer yaklaşımı | Boyun bitişi | Yapısal özellik |
|---|---|---|---|---|
| 100–500 mL | 20–34 g | Florinasyon veya kaplama | 28 mm, 38 mm | Rib paneller, ölçüm haznesi seçeneği |
| 500–1000 mL | 32–52 g | Florinasyon | 38 mm, 45 mm | Vakum panelleri, güçlendirilmiş omuz |
| 1–2 L | 50–80 g | Florlama veya çok katmanlı | 45 mm, 63 mm | Kavrama girintisi, kalın taban |
| 2–5 L | 75–130 g | Katmanlı tercih edilir | 63 mm | Entegre kulp, derin paneller |
Aile 9: Küçük Hacimli Şişeler — Kısa Bir Not
5 ila 100 ml aralıklarında küçük hacimli PET kapları – damlatıcı şişeler, örnek şişeler, esans şişeleri, küçük losyon şişeleri ve seyahat boyutlu formatlar – gerçek bir dokuya sahiptir ve özellikle kozmetik, besin destekli sıvılar ve laboratuvar örnekleme alanlarında büyük bir global talep görmektedir. 5 ila 16 gr arasında kısa, hafif önlemler kullanılır, 18 mm ila 24/410 boyutlarında kafa bitişleri vardır ve kısa önlemler hızla ısıtma sıcaklığına ulaşır ve hemen hemen aynı hızla aşırı ısınır. Makine yapısı genellikle kısa, hafif parçalar için ayarlanmış, kısa, hafif parçaların farklı şekilde düşmesini sağlayan, kompakt bir lineer veya yarı otomatik platform, kısaltılmış bir fırın, yakın ışık aralığı ve yüksek çözünürlüklü güç kontrolü ile tanımlanır. Bu doku, ayrıntılı bir incelemeyi hak eder ve burada daha fazla genişletilmez; bu kılavuzun büyük kısmı, global PET hattı yatırımlarının çoğunluğunu oluşturan içecek, gıda, yağ, kişisel bakım ve endüstriyel formatlara odaklanmaktadır.
Preform Tasarım Temelleri: Germe Oranları, Duvar Kalınlığı ve İV
Yukarıdaki her şişe ailesi aynı preform fiziğine dayanır. Germe oranlarını yanlış ayarlarsanız, hiçbir makine ayarı iyi bir şişe üretmez; doğru ayarlarsanız, proses penceresi sıradan operatörlerin bir vardiya boyunca kaliteyi koruyabileceği kadar genişler. Preform ile şişe arasındaki geometri ilişkisini üç sayı tanımlar.
Eksenel germe oranıboyun desteğinin altındaki şişenin iç yüksekliğinin, destek halkasının altındaki preformun iç uzunluğuna oranıdır. Pratik değerler 2,0 ila 3,2 arasında seyreder. 2,0'nin altında malzeme eksenel olarak az yönlenir ve şişe sürünme yapar ile taşıma dayanımı eksik kalır; 3,2'nin üzerinde taban incelme riski taşır ve germe çubuğu tabanı delebilir.
Çevresel veya radyal germe oranışişe gövde çapının preform gövde çapına oranıdır ve pratik değerler 3,5 ila 4,8 arasında çalışır. 3,5'in altında duvar çevresel olarak az yönlendirilir ve berraklık zarar görür; 4,8'in üzerinde duvar öngörülemez şekilde incelir ve en geniş bölümlerde sedeflenme görülür.
Toplam yüzey alanı germe oranıİkisinin çarpımı olan toplam oran, çoğu kap için 8 ile 16 arasında olmalıdır. Su şişeleri 10 ila 13 civarında, CSD şişeleri 9 ila 12 arasında, sıcak dolum şişeleri daha ağır duvar germeyi sınırladığı için 8 ila 11 arasında toplanır; geniş ağızlı kavanozlar ise kısa preform eksenel germeyi kısıtladığı için genellikle düşük uçta yer alır.
| Şişe ailesi | Eksenel germe oranı | Çember elastikliği oranı | Toplam alan oranı | Prefom duvar kalınlığı | Reçine IV (dL/g) |
|---|---|---|---|---|---|
| İçecek suyu | 2.4–3.2 | 4.0–4.8 | 10–15 | 2.5–3.2 mm | 0.76–0.78 |
| CSD | 2.2–2.8 | 3.8–4.4 | 9–12 | 3.2–4.2 mm | 0.80–0.84 |
| Sıcak doldurma | 2.0–2.6 | 3.6–4.2 | 8–11 | 3.5–4.5 mm | 0.80–0.84 |
| Yiyecek yağları | 2.2–3.0 | 3.6–4.4 | 8–13 | 3.5–4.5 mm | 0.78–0.82 |
| Kişisel bakım | 2.0–2.8 | 3.5–4.5 | 8–12 | 3.0–4.0 mm | 0.76–0.80 |
| Geniş boğaz kavanoz | 2.0–2.4 | 3.5–4.0 | 8–10 | 3.5–4.5 mm | 0.80–0.84 |
| İlaç | 2.2–2.8 | 3.6–4.4 | 8–12 | 3.0–4.2 mm | 0.78–0.84 |
| Kimyasal | 2.2–2.8 | 3.6–4.4 | 8–12 | 3.5–4.5 mm | 0.80–0.84 |
İçsel viskozite, kendi başına bir paragraf değerlendirmeye değer, çünkü genellikle analiz yerine alışkanlıkla seçilir. IV, molekül ağırlığını ifade eder: Yüksek IV, daha uzun zincirler, daha yüksek erime dayanımı, daha iyi kırılma ve basınç direnci ve stres kırılmasına karşı daha fazla direnç sağlar, ancak aynı zamanda preform aşamasında daha yüksek enjeksiyon basıncı ve blow aşamasında daha fazla ısıtma enerjisi gerektirir. Su şişeleri, ince duvarlar kolayca akar ve mekanik görev hafif olduğundan 0,76 ila 0,78 dL/g değerleri alır. CSD ve sıcak doldurma, basınç ve ısı nedeniyle 0,80 ila 0,84 dL/g değerlerini alır. Ayrıca, işleme sırasında hidrojenik ve termal bozulma nedeniyle IV hafifçe düşer, bu da tamamen kurutmanın tartışılmaz olduğunun nedenidir.
Kurutma, Isıtma ve Şişirme Proses Penceresi
PET, nemli ve işlenirken hidrolize olur. Su molekülleri erime sıcaklığında ester bağlarını saldırır, zincirleri parçalar, IV'yi düşürür, malzemeyi sararır ve mekanik özellikleri bozar. Bu, önform enjeksiyon aşamasında en çok önemlidir, ancak nemli bir iklimde regrind kurutmak veya reçine işlemek için de önemlidir. Specifikasyon açık ve net: 160 ila 170 derece Celsius sıcaklığında 4 ila 6 saat boyunca nemi azaltıcı bir kurutucu kullanarak, buhar noktası -40 derece Celsius olan bir kurutucu kullanın ve işleme başlamadan önce nem oranını 50 ppm'den düşük olarak kontrol edin. Amorf PET, bu sıcaklıklarda kurutma hopperine girdiğinde kristalleşmelidir, aksi takdirde ağrılama ve köprü oluşur.
| Parametre | Belge | Kaçırıldığında sonuç |
|---|---|---|
| Kurutma sıcaklığı | 160–170 derecelik Celsius | 150 santigrat derecenin altında nem, pelet çekirdeğinden uzaklaştırılmaz |
| Kuruma süresi | 4-6 saat ikamet | Kısa bekleme süresi yüzeyi kuru, çekirdeği ıslak peletler bırakır |
| Dew point | Eksi 40 santigrat derece | Daha yüksek çiğ noktası ulaşılabilir nem tabanını sınırlar |
| Hedef nem | 50 ppm'nin altında | Hidrolitik IV kaybı, sararma, kırılgan preförmler |
| Kurutmadan önce kristallinasyon | Amorf malzeme için gereklidir | Hazne köprülenmesi ve topaklanma |
| Taşıma hava | Kurutulmuş hava, kapalı döngü | Kurutucu ile makine arasında nemin yeniden emilmesi |
Isıtma fırını: enerji ve kalitenin belirlendiği yer
İki aşamalı germe şişirme kalıplamada preform soğuk gelir ve aileye bağlı olarak dış yüzeyde kabaca 95 ila 120 santigrat derece olan oryantasyon penceresine yeniden ısıtılmalıdır. Bu, dikey olarak istiflenmiş 6 ila 12 bağımsız kontrollü lamba bölgesine sahip bir kızılötesi fırında yapılır; böylece operatör preform uzunluğu boyunca bir sıcaklık profili oluşturabilir. Tipik bir su şişesi profili, destek halkasının yakınındaki üstte daha soğuk, orta gövdede en sıcak ve taban incelmesini önlemek için kapalı uçta biraz daha soğuk çalışır.
İki mekanik ayrıntı fırın verimliliğini yönetir. Birincisi lamba-preform mesafesidir: lambaları yaklaştırmak radyan enerjiyi fırın duvarları yerine preform üzerine yoğunlaştırır. YuDa'nın fırın tasarımı, ısıtıcı mesafesini 38,1 mm'ye düşürür; bu, geleneksel ısıtma fırınlarına kıyasla yüzde 30'dan fazla enerji tasarrufuna katkıda bulunur. İkincisi, boyun bitişini deforme olacağı sıcaklığın altında tutarken saçılan radyasyonu preforma geri döndüren reflektör ve soğutma plakası düzenidir.
Preform dönüşü de önemlidir. Yuvarlak şişeler için preform fırın içinde sürekli döner; böylece ısıtma çevresel olarak düzgündür. Düz, oval veya asimetrik şişeler için preform, kişisel bakım bölümünde açıklandığı gibi tercihli ısıtma için sabit oryantasyonda tutulur. Her ikisi için tasarlanan makineler her iki modu da desteklemelidir.
Germe ve üfleme sırası
Blow sırası kendisi yaklaşık 1,5 ila 2,5 saniye sürer ve dört birbirine geçen aşamadan oluşur. Stretch çubuk 0,8 ila 1,8 m/s hızla aşağı iner ve malzemeyi aksiyel olarak yönlendirir ve preformu kalıba yerleştirir. Çubuk hareket halindeyken 0,8 ila 1,6 MPa basınçta ön-çalkalama havası girer ve kontrol edilebilir bir kabarcık oluşturur, bu kabarcık kalıbın duvarına önceden dokunmamalıdır. 2,5 ila 4,0 MPa basınçta yüksek basınçlı çalkalama, duvarı kalıbın yüzeyine doğru iterek, kemerler, paneller, kazıma ve taban detaylarını yeniden oluşturur. Son olarak, şişe tutulurken kalıp onu cam geçiş sıcaklığının altına soğutur ve hava boşaltılır.
| Şişe ailesi | Prefom yüzey sıcaklığı | Ön esnekleme basıncı | Yüksek basınçlı fırlatma | Germe çubuğu hızı | Mold sıcaklığı |
|---|---|---|---|---|---|
| İçecek suyu | 100–108 derecelik Celsius | 0.8–1.2 MPa | 2.5–3.5 MPa | 1.2–1.8 m/s | 6–12 derecelik Celsius |
| CSD | 105–115 derecelik Celsius | 1.0–1.6 MPa | 3.0–4.0 MPa | 1.0–1.6 m/s | 8–15 derece Celsius |
| Sıcak doldurma | 108–120 derecelik Celsius | 1.0–1.5 MPa | 3.0–4.0 MPa | 0.8–1.4 m/s | 120–160 derece Celsius |
| Yiyecek yağları | 98–110 derecelik Celsius | 0.9–1.4 MPa | 2.8–3.6 MPa | 0.8–1.4 m/s | 8–15 derece Celsius |
| Kişisel bakım | 95–108 derece Celcius | 0.8–1.3 MPa | 3.0–4.0 MPa | 0.8–1.4 m/s | 8–15 derece Celsius |
| Geniş boğaz kavanoz | 100–112 derece Celcius | 0.9–1.4 MPa | 3.0–4.0 MPa | 0.8–1.2 m/s | 10–18 derece Celcius |
Hava geri kazanımı: en büyük tek tesisat tasarrufu
PET şişe üfleme işleminde kompresör hava en büyük maliyet unsuru. Her şişe 2,5 ila 4,0 MPa basınçta bir hacim hava kullanır ve konvansiyonel bir makinede, kalıbın açıldığında bu havanın büyük bir kısmı atmosfere atılır. Hava geri kazanma sistemleri, ilk çıkış bölümünü – en yüksek basınçlı bölümünü – yakalar ve bu havayı, şişe ön üfleme devresine veya makinelerin pnömatik hizmetlerine geri yönlendirir. Bu şekilde, toplam üfleme havasının %20 ila %35'ini geri kazanabilirler. 20000 BPH sürekli çalışan bir hattın, bu geri kazanım, daha küçük bir yüksek basınçlı kompresör ve bin şişe başına daha düşük kilowatt-saat değerine dönüşür. Hava geri kazanımı, servo sürüklenen uzatma çubukları ve yakın aralıklı ısıtma, modern enerji profili ile geleneksel enerji profili arasındaki üç ana farktır.
Makine Mimarisi Karşısında Çıktı: Dört Kademe
PET germeli şişirme kalıplama platformları dört mimari kademeye ayrılır ve her kademe savunulabilir bir çıktı ve yatırım bandı kaplar. Kademeyi doğru seçmek, tüm projedeki en yüksek kaldıraçlı tek karardır; çünkü kademeler arasında daha sonra geçiş yapmak, bir makineyi yükseltmek yerine yeni bir makine satın almak anlamına gelir.
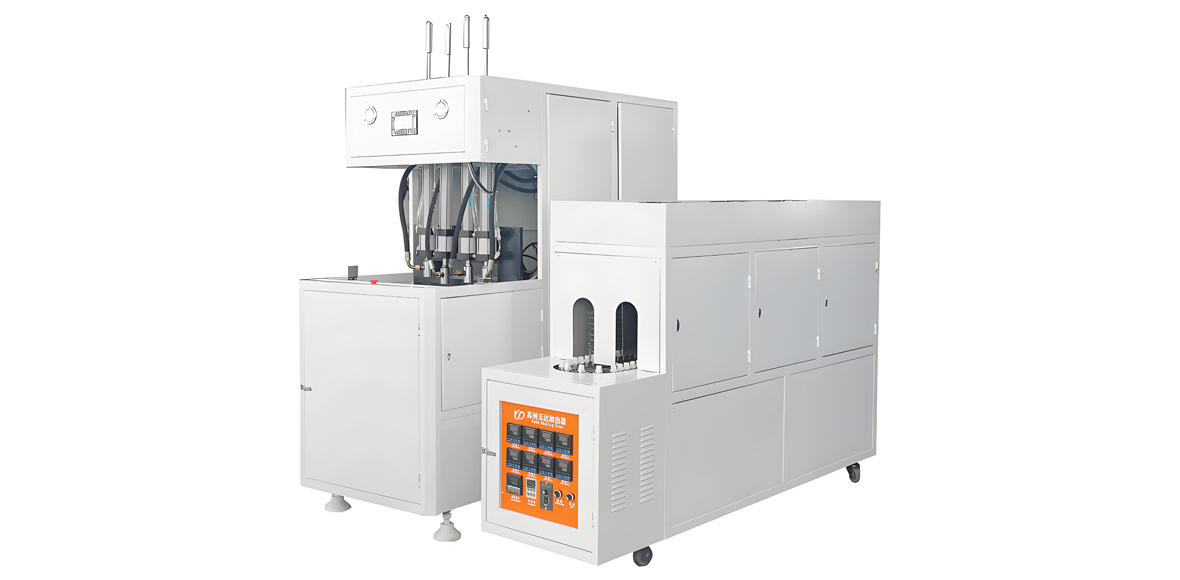
Kademe 1, yarı otomatik iki aşamalı.Operatör preformları manuel olarak veya basit bir zincir aracılığıyla bir ısıtma fırınına yükler, ardından ısıtılmış preformları ayrı bir tek veya çift gözlü şişirme istasyonuna aktarır. Çıktı kabaca 2000 BPH'ye kadar ulaşır. Yatırım seviyesi Düşüktür, iş gücü yoğunluğu Yüksektir ve kalıp değişiminin küçük bir kalıp setini değiştirmek anlamına gelmesi nedeniyle esneklik mükemmeldir. Bu kademe yeni kurulanlar, mevsimsel üreticiler, numune üretimi, laboratuvar çalışmaları ve tam otomatik bir hat için fazla uzmanlaşmış şişe formatları için uygundur.
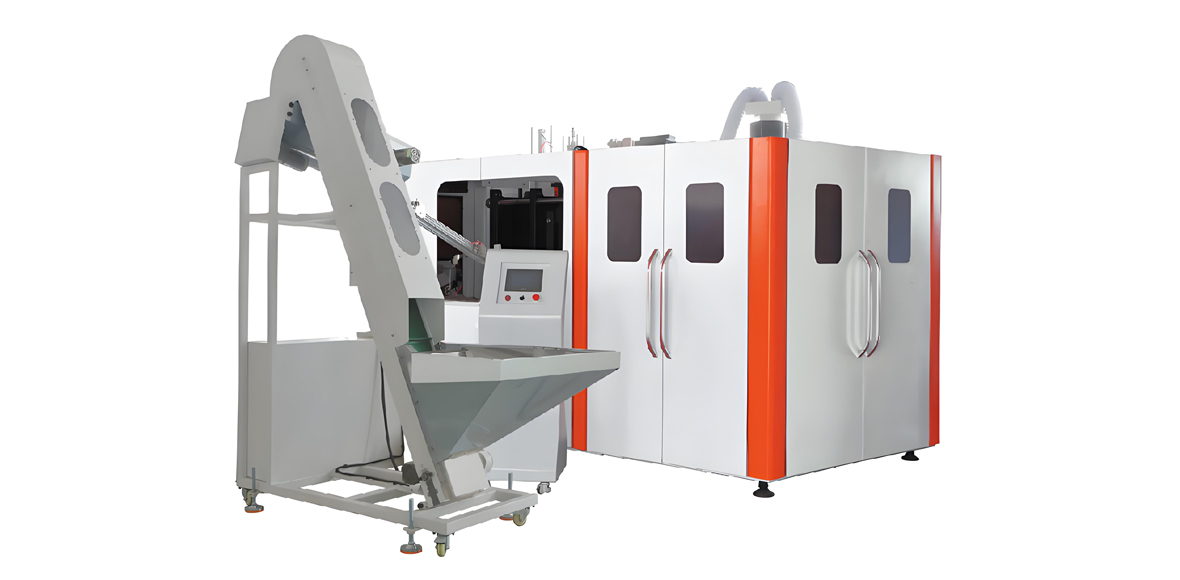
Kademe 2, tam otomatik lineer.Preformlar bir hazneden bir açıcı aracılığıyla otomatik olarak beslenir, bir zincir üzerinde doğrusal bir fırından geçer ve düz bir çizgide açılıp kapanan 2 ila 8 boşluk tutan doğrusal bir mengene içine aktarılır. Çıktı 4.000 ila 16.000 BPH arasında değişir. Yatırım seviyesi Orta, işçilik yoğunluğu Düşüktür ve esneklik çok iyi kalır. Bu, dünya genelindeki çoğu şişe tesisi için işgücü kademesidir: yemeklik yağ, kişisel bakım, geniş ağızlı kavanozlar, farmasötik şişeler, bölgesel su ve CSD üretimi.
Kademe 3, tam otomatik döner.Preformlar bir döner fırın içinden sürekli geçer ve her biri karusel dönerken şişiren, 6 ila 20 kalıp istasyonu taşıyan dönen bir karusel içine girer. Proses endeksli değil sürekli olduğundan, çevrim hızları çok daha yüksektir: 12.000 ila 48.000 BPH. Yatırım seviyesi Yüksek ila Çok Yüksektir, işgücü yoğunluğu Düşüktür ve esneklik daha dardır çünkü kalıp değişimi birçok kalıp setini değiştirmek anlamına gelir. Bu kademe, istikrarlı, yüksek hacimli SKU'lara sahip büyük su ve gazlı içecek üreticilerine aittir.
Kademe 4, üfle-doldur-kapa kombi.Şişirme, dolum ve kapaklama, aralarında hava konveyörü olmadan tek bir makine çerçevesine entegre edilir. Şişe, kalıptan dolum makinesine saniyeler içinde gider; bu da şişe taşımayı ortadan kaldırır, kontaminasyon maruziyetini azaltır, zemin alanı tasarrufu sağlar ve biriktirme tablosu ihtiyacını kaldırır. Çıktı, konfigürasyona bağlı olarak tipik olarak saatte 2000-24000 BPH olan şişirme bölümünü izler. Yatırım seviyesi Yüksektir, ancak konveyörler, durulayıcı ve zemin alanı dahil toplam kurulum maliyeti genellikle ayrı makinelerle karşılaştırıldığında elverişlidir.
| Mimari | Kabuk sayısı | Çıktı Bandı | Yatırım seviyesi | Değişim esnekliği | Hat yapılandırma endeksi (6 gözlü lineer = 100 puan) |
|---|---|---|---|---|---|
| Yarıotomatik iki aşamalı | 1–2 | Up to 2000 BPH | Low | Harika | 25–40 points |
| Tam otomatik lineer, 2–4 göz | 2–4 | 4000–9000 BPH | Orta | Çok iyi | 70–90 puan |
| Tam otomatik lineer, 6–8 göz | 6–8 | 9000–16000 BPH | Orta-Yüksek | İyi | 100–140 puan |
| Tam otomatik döner, 6–10 göz | 6–10 | 12000–26000 BPH | Yüksek | Orta | 180–260 puan |
| Tam otomatik döner, 12–20 göz | 12–20 | 26000–48000 BPH | Çok yüksek | Kısıtlı | 300–480 puan |
| Blow-fill-cap kombinasyonu | 2–12 | 2000–24000 BPH | Yüksek | Orta | 200–380 nokta |
Son sütundaki konfigürasyon endeksi, teklif değil göreli bir planlama rakamıdır. Toplam hat konfigürasyon ağırlığını -makine ölçeği, yardımcı sistem talebi, takım sayısı ve kurulum karmaşıklığı- 100 puana ayarlanmış altı gözlü bir lineer makineye göre kıyaslar; böylece bir planlamacı resmi konfigürasyonlar talep etmeden önce mimarileri tutarlı bir ölçekte karşılaştırabilir. Gerçek rakamlar şişe ailesine, otomasyon seviyesine ve yardımcı sistem kapsamına bağlıdır.
YuDa Makine Platformları ve Özellikleri
PET şişe şişirme kalıplama makinelerinde 20 yılı aşkın deneyime, 20'den fazla patente ve 60'tan fazla ülkeye ihracata sahip bir Wanplas fabrikası olan YuDa; yukarıdaki dört mimari seviyeye doğrudan karşılık gelen dört platform ailesi üretir. Aşağıdaki spesifikasyonlar platform sınırlarını tanımlar; her makine sabit bir katalogdan satılmak yerine müşterinin şişesine göre yapılandırılır.
Ürün bloğu 1: FGX Yüksek Hızlı Serisi, 8000 ila 15000 BPH
FGX serisi, YuDa'nın yüksek hızlı platformudur ve tek SKU miktarı, sürekli çalışmayı gerektiren üreticiler için tasarlanmıştır. Tek kalıp hızı 2500 ila 3000 BPH'ye ulaşır, böylece toplam üretim, boşluk sayısıyla 8000 ila 15000 BPH aralığına çıkar. Platformu üç mühendislik özelliği tanımlar. İlk, tek bir koordinasyon hareketine entegre edilen kalıp açma, kalıp kilitleme ve alt kalıp yükseltme işlevlerini birleştiren benzersiz bir kam bağlantı sistemi olup, konvansiyonel klip tasarımlarında döngü süresini artıran sıralama gecikmelerini ortadan kaldırır. İkinci, streç ve klip eksenlerinde bulunan yüksek hızlı servo sürücü sistemi, tekrarlanabilir çubuk hızını ve konumunu sağlar, bu da ince duvarlı hafif şişelerin istikrarlı olmasını sağlar. Üçüncü, 38,1 mm'ye indirilen en yakın sıcaklık odası ile 30% elektrik tasarrufu sağlayan konvansiyonel odalara göre daha fazla elektrik tasarrufu sunar.
| Belirtim öğesi | FGX-4 yapılandırması | FGX-6 yapılandırması | Notlar |
|---|---|---|---|
| Kabin sayısı | 4 | 6 | Şişe çapına ve adıma göre yapılandırılır |
| Tek kalıp hızı | 2500–3000 BPH | 2500–3000 BPH | Format bağımlı |
| Belirtilen çıkış | Yaklaşık 10000 BPH'ye kadar | Yaklaşık 15000 BPH'ye kadar | Hafif su formatına göre |
| Kap hacim aralığı | 200–2000 mL | 200–2000 mL | İstek üzerine daha büyük formatlar |
| Boyun bitiş aralığı | 28 PCO 1881, 29/25, 30/25, 38 mm | 28 PCO 1881, 29/25, 30/25, 38 mm | Ağız yapısı başına tutucu seti |
| Isıtma bölgeleri | Yönlendirme başına 6-10 | Yönlendirme başına 8-12 | Bağımsız bölge güç kontrolü |
| Isıtıcı mesafesi | 38.1 mm | 38.1 mm | Yüzde 30'un üzerinde enerji tasarrufu |
| Ön esnekleme basıncı | 0.8–1.6 MPa | 0.8–1.6 MPa | Servo zamanlamalı valf kontrolü |
| Yüksek basınçlı fırlatma | 2.5–4.0 MPa | 2.5–4.0 MPa | Hava geri kazanımı mevcut |
| Hareket sistemi | Yüksek hızlı servomotor | Yüksek hızlı servomotor | Kam bağlantılı sıkma hareketi |
| Kontrol | HMI dokunmatik ekranlı PLC | HMI dokunmatik ekranlı PLC | Reçete yönetimi, uzaktan izleme |
| Tipik uygulamalar | Su, CSD, çay | Su, CSD, çay | Sıcak dolum için ısıl sabitleme seçeneği |
Ürün bloğu 2: Tam Otomatik Standart Hız Serisi, 1000 ila 7000 BPH
Standart hızlı tam otomatik serisi, gerçekte ihtiyaç duyulan platformdur. 1000-7000 BPH arasında değişir, çok daha geniş bir şişe envanterini yönetir ve SKU'lar arasında hızlı bir şekilde geçiş yapar. Gelişmiş ısıtma sistemleri ve enerji tasarruflu tasarım, yüksek hızlı ailenin özelliklerini taşır ve modüler yapısı bakım ve kalıp değişikliklerini kolaylaştırır. Bu platform, edible oil, kişisel bakım, geniş ağzılı kavanozlar, ilaç şişeleri ve bölgesel içecek üretimi için tercih edilir ve daha önceki rehberde açıklanan geniş ağzlı ve tercihli ısıtma seçeneklerinin doğal evidir.
| Belirtim öğesi | 2-cavity | 4-cavity | 6 boşluklu |
|---|---|---|---|
| Çıktı Bandı | 1000–2800 BPH | 2800–5000 BPH | 5000–7000 BPH |
| Kap hacim aralığı | 100 mL–5 L | 100 mL–2 L | 100 mL–2 L |
| Maksimum kap çapı | 180 mm civarına kadar | 120 mm civarına kadar | 110 mm civarına kadar |
| Boyun bitiş aralığı | 18 mm–100 mm, uyumlu aletlerle | 18 mm–63 mm | 18 mm–45 mm |
| Prefom ağırlık aralığı | 5–140 g | 5–95 g | 5–60 g |
| Isıtma bölgeleri | 6–8 | 8–10 | 8–12 |
| Ön esnekleme basıncı | 0.8–1.6 MPa | 0.8–1.6 MPa | 0.8–1.6 MPa |
| Yüksek basınçlı fırlatma | 2.5–4.0 MPa | 2.5–4.0 MPa | 2.5–4.0 MPa |
| Kalıp sıcaklık kontrolü | Soğutmalı standart, isteğe bağlı ısı-set | Soğutmalı standart, isteğe bağlı ısı-set | Soğutmalı standart, isteğe bağlı ısı-set |
| Kalıp değişim süresi rehberi | Kısa, modüler kalıp setleri | Kısa, modüler kalıp setleri | Orta, daha fazla kalıp seti |
| Tipik uygulamalar | Yağ, kavanoz, kimyasal, farmasötik | Su, kişisel bakım, yağ | Su, gazlı içecek, kişisel bakım |
Ürün bloğu 3: Yarı Otomatik Seri ve Doğrusal Şişirme-Doldurma-Kapaklama CombiBlock
Yarı otomatik seri, belirli ve tamamen meşru bir iş gerekçesi için vardır: düşük tedarik maliyeti, küçük ayak izi, sevkiyata hazır bulunabilirlik ve olağandışı şişelerin kısa serilerini çalıştırma esnekliği. Bir pazarı test eden yeni bir şişe üreticisi, bir avuç yerel dolumcuya hizmet veren bir sözleşmeli paketleyici veya müşteri onayı için numune şişelere ihtiyaç duyan bir tesis için, yarı otomatik bir platform, tam otomatik bir hattın sermaye taahhüdü olmadan gerçek kalitede gerçek şişeler teslim eder.
Entegrasyonun diğer ucunda, PET şişe üretimi, doldurma ve kapatma işlemlerinin tek bir platformda gerçekleştirildiği, tek bir çerçeve üzerinde çalışan lineer blow-filling-capping (BFC) CombiBlock ve daha geniş Bottle Blow-Filling-Capping platformu yer alır. YuDa, işletmenin alanı çok az yer kaplayan, amaçlı olarak basit bir şekilde çalıştırılabilen kompakt mini lineer BFC konfigürasyonuna odaklanır. Küçük veya orta ölçekli bir içme suyu tesisi için, CombiBlock yolunun genellikle en temiz proje sonucunu verir: daha az tedarikçi, tek bir kurulum etkinliği, tek bir kontrol sistemi ve çok daha küçük bir bina.
| Özellik | Semi-Auto Serisi | Lineer BFC CombiBlock |
|---|---|---|
| Çıktı Bandı | Yaklaşık 2000 BPH'ye kadar | Konfigürasyona göre 2000 şişe/saat ve üzeri |
| Yatırım seviyesi | Low | Yüksek |
| İşçi gereksinimi | Yüksek, operatör prefomları yükler | Düşük, entegre otomatik çalışma |
| Alan | Çok küçük | Ayrı makinelere kıyasla küçük |
| Aşamalar arasında şişe elleçleme | Kılavuz | Yok, doğrudan transfer |
| En uygun | Başlangıçlar, numuneler, kısa partiler, mevsimlik SKU'lar | Kompakt anahtar teslim hat arayan içme suyu tesisleri |
| Desteklenen şişe aileleri | Neredeyse tamamı, eşleşen takımla | Su ve gazsız içecekler |
Tam Hat Yerleşimi ve Takt Eşleştirme
Bir şişirme kalıplama makinesi bir zincirdeki tek bir istasyondur ve zincir yalnızca en yavaş halkası ve en küçük tamponu kadar hızlı çalışır. Standart PET şişe ambalajlama hattı dizisi şudur: preform sıralama ve besleme, şişirme kalıplama, hava konveyörü veya yıldız tekerlek transferiyle şişe taşıma, gerektiğinde durulama, dolum, kapaklama, etiketleme, tarih kodlama, koli paketleme ve paletleme. Wanplas, bu zincir boyunca eşleştirilmiş yukarı ve aşağı akış ekipmanı sağlar; böylece bir YuDa şişirme makinesi, tek bir proje kapsamında tek bir makine veya eksiksiz bir hattın parçası olarak teslim edilebilir.
Pratikte takt eşleştirme
Takt eşleştirme, her istasyonda normal çalışma sırasında hiçbir istasyonun yetersiz kalmaması veya komşularını engellememesi anlamına gelir ve herhangi bir yerdeki kısa duraklamaların, hatta bir hat durmasına yol açmaması gerekir. Üç kural geçerlidir. İlk olarak, doldurucu, oran belirleyen istasyondur ve blower, ön form sıkışmasından kurtulmak için onun üzerinde yaklaşık %5 ila %10 nominal kapasite aralığı taşımalıdır. İkinci olarak, istasyonlar arasında bulunan tamponlar, komşu makinenin tipik mikro duraklama süresini absorbe edebilecek kadar şişe tutmalıdır – bir hava konveyörünün blower ve doldurucu arasında 60 ila 120 saniye aralığında birikim yapması yaygın ve mantıklı bir değerdir. Üçüncü olarak, kapatıcı ve etiketleyici, doldurucuyla tam olarak eşleşmelidir, çünkü bu üç makine, birbirleriyle sıkı bir şekilde bağlı bir blok oluşturur ve bu blokta birikim zor olabilir.
| İstasyon | Boyutlandırma kuralı | Tampon stratejisi | Küçük boyutlandırılırsa yaygın arıza modu |
|---|---|---|---|
| Preform besleme | Üfleyici hızı artı yüzde 20 | Huni 20–40 dakika kapasiteli | Preförm açlığı fırını profil ortasında durdurur |
| İflas makinesi | Dolgu hızı artı yüzde 5–10 | Süreç sonrası hava konveyörü | Dolum makinesi bekler, çıktı hedefi kaçırılır |
| Hava taşıyıcısı | İflas hızı | 60–120 saniye birikim | Tıkanıklık üfleyici çıkışına geri yığılır |
| Durulama ve dolum makinesi | Oran belirleyici istasyon | Minimal dahili tampon | Tüm hattın çıktısını belirler |
| Kapakçı | Dolgu hızı, sıkı birleştirilmiş | Hiçbir pratik değeri yok | Kapak yanlış beslemesi dolguyu durdurur |
| Etiketleyici | Doldurma hızı artı yüzde 5 | Kısa konveyör birikimi | Rulo değişimi tampon olmadan hattı durdurur |
| Kodlayıcı, kasa paketleyici, paletleyici | Dolgu hızı artı yüzde 10 | Kümülatif tablosu | Hat sonu geri basıncı dolumu durdurur |
Combi yolu, şişirme, dolum ve kapaklama arasındaki konveyörü ve tamponu tamamen ortadan kaldırarak bu analizin çoğundan kaçınır. Bu hem başlıca mühendislik üstünlüğü hem de başlıca sınırlamasıdır: tampon olmadan, kapaklama makinesindeki bir duruş şişirme makinesini anında durdurur; bu nedenle combi hatları güvenilir kapaklar ve disiplinli bakımı ödüllendirir. Gazsız içme suyu gibi temiz, yüksek çalışma süreli ürünler için bu denge genellikle buna değer.
Altyapı ve fabrika planlaması
Üretim planlaması, şişe tesis projelerinin en çok aşması gereken alan. PET şişirme hattı, şişirme için yüksek basınçlı kompresör, pnömatik hizmetler için düşük basınçlı hava, kalıp soğutması için soğuk su ve fırın soğutma plakaları için elektrik tedarikine ihtiyaç duyar. Yüksek basınçlı kompresör, genellikle odadaki en büyük tek elektrik tüketici olur. Hava geri kazanımı, bina tasarlanmadan önce bu kompresörün boyutunu azaltır, bu da sonrasında kapasite eklemekten çok daha ucuzdur. Soğuk su talebi, üretim ve preform gram ağırlığıyla orantılıdır, çünkü her gram ısı veren ısınmış PET, kalıbın içine girdiğinde, bir yerde ısı vermelidir.
2026'da rPET, Hafifletme ve Enerji Metrikleri
2026'da PET şişe üretimini üç güç şekillendiriyor: geri dönüştürülmüş içerik zorunlulukları, süregelen hafifletme ve enerji hesap verebilirliği. Üçü de bir hattın nasıl spesifiye edilmesi gerektiğini değiştirir ve üçü de tek bir reçeteye dar şekilde ayarlanmış makineler yerine proses payı ve ölçüm yeteneği olan makineleri destekler.
rPET işleme: daha dar bir pencere
Geri dönüştürülmüş PET, saf reçineden her aşamada önemli olan şekillerde farklı davranır. İçsel viskozite partiler arasında değişir ve önceki bir yaşam döngüsünün termal geçmişinden sonra genellikle biraz daha düşük çalışır. Malzeme, eser miktarda kirletici, renkli pul fraksiyonları ve bir yıkama prosesinden kaynaklanan kalıntı nem içerebilir. Renk ve kalıntı katkı maddeleri nedeniyle kızılötesi absorpsiyonu farklıdır; bu nedenle saf reçine üzerinde geliştirilen bir ısıtma profili değişmeden aktarılamaz. %25 ila %100 rPET karışımları artık rutindir ve fraksiyon ne kadar yüksekse proses penceresi o kadar daralır.
| Yön/Özellik | Yenisel PET | rPET karışımı yüzde 25-50 | rPET karışımı yüzde 75-100 |
|---|---|---|---|
| IV tutarlılığı | Sıkı, partiden partiye | Orta varyasyon | Daha geniş değişim, giriş testi önerilir |
| Kurutma düzeni | 160–170 santigrat derece, 4–6 sa | Aynı, parti başına nemi doğrulayın | Aynı, üst uçta bekleme süresini uzatın |
| Fırın lamba gücü | Temel profil | Tipik yüzde 3–8 artış | Yüzde 8–15 artırın, daha fazla bölge ayarı |
| Prefom yüzey sıcaklığı | Taban çizgi | Biraz daha yüksek veya eşit | Daha yüksek, daha sıkı tolerans bandı |
| Ön-çalkalama zamanlama | Sabit ayar | Reçine değişiminden sonra yeniden ayar | Vardiya başına yeniden ayar ve izleme |
| Renk ve bulanıklık | Su açık | Hafif sarı veya gri kayma | Görünür renk tonu, optik parlatıcı gerekebilir |
| Jel ve siyah leke riski | Low | Orta | Yüksek, üst akışta eriyik filtrasyonu önemlidir |
| Hat içi denetim değeri | Kullanışlı | Önemli | Temel |
| Pratik gram ağırlık tabanı | En düşük elde edilebilir | İlkten biraz daha yüksek | Daha yüksek, hafifletme limiti yükselir |
Pratik makine sonucu ısıtma kafa payıdır. Ocağı saf reçinede maksimum lamba gücünün yüzde 90'ında çalışan bir hat, yüzde 75 rPET karışımı geldiğinde gidecek hiçbir yere sahip değildir. Sipariş aşamasında ek lamba kapasitesi ve ek bağımsız olarak kontrol edilen bölgeler belirtmek nispeten az maliyetlidir ve daha sonra geri dönüştürülmüş içeriği artırma seçeneğini korur. Benzer şekilde, göz başına veya şerit başına proses kaydı, değişken hammaddeyle çok daha değerli hale gelir; çünkü spesifikasyon dışı bir reçine partisinin ilk işareti genellikle ani bir arıza değil, ölçülebilir bir parametredeki bir sapmadır.
Enerji sorumluluğu ve bin şişe başına kWh metriği
Alıcılar, şişirme hatlarını bin şişe başına tüketilen kilowatt saatı yerine, adıplak güçlerine göre değerlendirmeye başlıyor. Bu metrik, gerçekte önemli olan şeyleri yakalıyor: ısıtma alanının yakınlığı ve etkili yansıtıcılar, hava geri kazanımı ile 20 ila 35% hava geri kazanımı, streç ve klips eksenlerinde sadece hareket ederken güç tüketen servo sürücüler. Tüm üçü ile inşa edilen bir hat, hiçbirini kullanmayan bir miras hatından çok farklı bir işletim profiline sahiptir ve bu fark, makine ömrünün her değişiminde artar.
Hafifletme paralel olarak devam eder, ancak açıkça belirtmeye değer bir uyarıyla: gram ağırlık azaltımı ile yüksek geri dönüştürülmüş içerik birbirine karşı çekim uygular. Yüzde 100 rPET üzerinde ulaşılabilir en düşük gram ağırlığı, saf (virgin) reçineden genellikle daha yüksektir; çünkü malzemenin moleküler ağırlık payı daha azdır ve değişkenliği daha fazladır. Her ikisini aynı anda hedefleyen bir şişe programı, dikkatli doğrulama, çevrimiçi et kalınlığı ölçümü ve vardiya vardiya sıkı bir sıcaklık profilini koruyabilen bir makine gerektirir.
Sertifikalar, Gıda Teması ve Dokümantasyon
Bir PET şişe tesisi için standartlar üç gruba ayrılır: malzeme ve gıda teması uygunluğu, makine güvenliği uygunluğu ve yönetim sistemi sertifikasyonu. Üçü de müşteri denetimleri ve ihracat belgelerinde rutin olarak talep edilir ve hiçbiri bir projede geç keşfedilmemelidir.
Gıda ve yiyecekle temas için, EU 10/2011 plastik malzemeler ve gıda ile temas etmek üzere tasarlanmış ürünler için Avrupa pazarında, salım sınırları ve onaylanmış madde listeleri belirler. FDA 21 CFR hükümleri, ABD pazarında gıda temaslı maddeleri kapsar. GB 4806.7, plastik gıda temaslı malzemeler ve ürünler için Çin ulusal standarttır. Farmasötik kaplar için, USP VI sınıfı biyolojik reaktivite testi, gıda temaslı izinler dışında genellikle talep edilir. BRCGS paketleme sertifikasyonu, paketleme tedarik zincirini denetleyen gıda ve içecek müşterileri tarafından sıkça istenir ve şişe üreticisinin işletmesi için uygulanır, makine için değil.
Makine için CE işareti, o pazara konulan ekipman için geçerli Avrupa direktiflerine uygunluğu kapsar; koruma tertibatı, acil durdurma işlevi, personelin tehlikeli bölgelere ulaşabileceği yerlerde ışık perdeleri ve elektrik güvenliği dahil. ISO 9001 kalite yönetim sertifikasyonu, üretim operasyonu için geçerlidir ve çoğu endüstriyel alıcının bir ekipman tedarikçisinden beklediği temel belgelerdir.
| Şişe ailesi | Gıda temasını | Ekstra gereklilik | Tipik denetim odağı |
|---|---|---|---|
| İçecek suyu | EU 10/2011, FDA 21 CFR, GB 4806.7 | BRCGS ambalajı sıklıkla talep edilir | Hava kalitesi, durulama, kapak bütünlüğü |
| CSD | EU 10/2011, FDA 21 CFR, GB 4806.7 | Basınç ve sünme doğrulaması | Taban gerilim çatlaması, patlama testi |
| Sıcak doldurma | EU 10/2011, FDA 21 CFR, GB 4806.7 | Termal stabilite doğrulaması | Dolum sonrası büzülme, panel davranışı |
| Yiyecek yağları | EU 10/2011, FDA 21 CFR, GB 4806.7 | Yağlı simülan altında migrasyon | Üstten yük, geçirgenlik, raf ömrü |
| Kişisel bakım | Uygulanabildiği kadarıyla kozmetik düzenleme | Formülasyonla uyum | Sürfaktanlarla görünüm, gerilim çatlaması |
| Geniş ağızlı gıda kavanozu | EU 10/2011, FDA 21 CFR, GB 4806.7 | Boyun kristalizasyonu doğrulaması | Sızdırmazlık bütünlüğü, termal direnç |
| İlaç | EU 10/2011, FDA 21 CFR | USP Sınıf VI, temiz oda kontrolleri | İzlenebilirlik, çevresel izleme |
| Kimyasal ve tarım ilacı | Gıda temaslı değil | Bariyer doğrulama, taşıma testi | Geçirgenlik, düşme ve istif testi |
Şişe Ailesine Göre Kusur Giderme
Çoğu şişirme kusurunun az sayıda kök nedeni vardır ve en hızlı teşhis yolu, malzemenin dizinin hangi aşamasında beklenmedik davrandığını belirlemektir: ısıtma, germe, ön şişirme, yüksek basınçlı şişirme veya soğutma. Aşağıdaki tablo, her şişe ailesinde en sık görülen kusurları, bunları gideren düzeltici eylemlerle eşleştirir.
| Defekt | En çok nerede görünür | Olası sebep | Düzeltici eylem |
|---|---|---|---|
| Sedeflenme veya beyazlama | Hafif su, ince kesitler | Preförm çok soğuk, soğuk malzeme aşırı gerilmiş | Etkilenen bölgede lamba gücünü küçük adımlarla artırın, fırın beklemesini uzatın |
| İnce omuz, kalın taban | Su, CSD | Ön üfleme çok erken gelir | Ön şişirme zamanlamasını geciktirin, germe çubuğu hızını ve konum algılamasını doğrulayın |
| Kalın omuz, ince taban | Su, yağ | Ön üfleme çok geç veya basınç çok düşük | Ön şişirmeyi erkene alın, ön şişirme basıncını 1,2–1,6 MPa'ya doğru yükseltin |
| Taban gerilim çatlaması | CSD petaloid taban | Kapak bölgesi aşırı ısınmış, fazla taban malzemesi, çubuk tabana değme | Kapak bölgesini soğutun, çubuk strokunu ayarlayın, taban ucu sıcaklığını gözden geçirin |
| Şişe raf ömrü boyunca büyür (sünme) | CSD | Yetersiz yönlenme, IV çok düşük | Germe oranını artırın, 0,82–0,84 dL/g reçineye geçin |
| Sıcak dolum sonrası aşırı çekme | Sıcak doldurma | Yetersiz ısı-set kristalinite | Kalıp sıcaklığını 150–160 santigrat dereceye doğru yükseltin, beklemeyi uzatın |
| Soğutma sonrası panel bozulması | Sıcak dolgu, kimyasal | Vakum paneli geometrisi veya dolum sıcaklığı uyumsuzluğu | Panel tasarımını gözden geçirin, gerçek dolum sıcaklığını doğrulayın |
| Oval veya düz şişelerde düzensiz cidar | Kişisel bakım | Öncelikli ısıtma yok, transferde yönlenme kaybolur | Sabit yönlendirme ısıtmasını etkinleştirin, tutucu açısal hizalamasını doğrulayın |
| Doldurulmayan köşeler veya keskin radyüsler | Kişisel bakım, ev kimyasalları | Yüksek basınçlı şişirme çok düşük, kalıp havalandırması yetersiz | Şişirme basıncını 3,5–4,0 MPa'ya doğru yükseltin, kalıp havalandırmalarını temizleyin veya ekleyin |
| Boyun deformasyonu veya yuvarlaklıktan çıkma | Geniş ağızlı kavanoz, tüm aileler | Fırında aşırı ısınan boyun, etkisiz soğutma plakası | Boyun korumasını ve soğutma plakası temasını iyileştirin, üst bölge gücünü azaltın |
| Şişe kalıba yapışıyor | Sıcak doldurma, kalın duvarlı | Yetersiz soğutma süresi veya yüksek kalıp sıcaklığı | Soğutma beklemesini uzatın, soğutulmuş su akışını ve sıcaklığını doğrulayın |
| Siyah lekeler ve jeller | Yüksek rPET karışımları | Geri dönüştürülmüş hammaddede kirlenme | Yukarı akış eriyik filtrasyonunu iyileştirin, gelen pul spesifikasyonunu sıkılaştırın |
| Sararma ve gevrek kırılganlık | Tümü, özellikle rPET | Islak reçine, enjeksiyon aşamasında hidrolitik bozunma | Çiğlenme noktasını eksi 40 santigrat derecede ve nemi 50 ppm altında doğrulayın |
| Boşluklara göre değişim | Çok boşluklu lineer ve döner | Tek lamba grubu, valf veya kalıp soğutma devresi kayması | Kalıp gözü başına kayıtları karşılaştırın, hepsini yeniden ayarlamak yerine aykırı devreyi servise alın |
| Yüksek hızda patlamalar | Hafif su | Agresif ön üflemeyle birleşen aşırı ısınma | Lamba gücünü hafifçe azaltın, ön şişirme rampasını yumuşatın, preform kalitesini kontrol edin |
Gereksinimden-Modele Seçim Rehberi
Aşağıdaki tablo, bu kılavuzun teknik analizini doğrudan platform önerilerine dönüştürür. Hedeflenen şişe ailesi ve hedef çıktıyla eşleşen satırı bularak okuyun, ardından boyun yüzey işlemini ve hacim aralığını yukarıdaki spesifikasyon tablolarıyla teyit edin.
| Şişe ailesi ve hacmi | Hedef çıkış | Önerilen YuDa platformu | Temel konfigürasyon kalemleri |
|---|---|---|---|
| İçme suyu, 500 mL hafif | 8000–15000 BPH | FGX Yüksek Hızlı Seri | Servo germe, hava geri kazanımı, 28 PCO 1881 tutucu, kalınlık izleme |
| İçme suyu, 500 mL ve 1,5 L karışık | 4000–7000 BPH | Tam Otomatik Standart Hız, 4–6 göz | Çift kalıp seti, hızlı değişim paketi |
| İçme suyu, tek SKU başlangıcı | 2000 BPH'den az | Semi-Auto Serisi | İki gözlü kalıp, manuel preform yükleme |
| İçme suyu, kompakt anahtar teslim tesis | 2000–8000 BPH | Lineer BFC CombiBlock | Entegre şişirme, dolum ve kapaklama, minimum zemin alanı |
| CSD, 500 mL'den 2 L'ye | 8000–15000 BPH | FGX Yüksek Hızlı Seri | Petaloid taban takımı, kalıp gözü başına basınç kaydı, 0,82–0,84 dL/g reçine |
| Gazlı içecek (CSD), bölgesel dolumcu | 3000–6000 BPH | Tam Otomatik Standart Hız, 4 göz | Petaloid taban insertleri, genişletilmiş lamba aralığı |
| Sıcak dolum meyve suyu ve çay, 350 mL ila 1 L | 3000–8000 BPH | Isıl fiksaj seçenekli Tam Otomatik Standart Hız | Kalıp ısıtma 120–160 santigrat derece, ikincil şişirme, panel kalıplama |
| Yenilebilir yağ, kulplu 1–2 L | 4000–9000 BPH | Tam Otomatik Standart Hız, 4–6 göz | Uzun preförm fırını, bölgeli ısıtma, kulp kalıp seti |
| Bitkisel yağ, 5 L | 2000–5000 BPH | Tam Otomatik Standart Hız, 2 göz | Geniş kelepçe açıklığı, ağır preform taşıma, uzatılmış soğutma |
| Kişisel bakım, oval ve düz 250–750 mL | 3000–9000 BPH | Tam Otomatik Standart Hız, 4–6 göz | Tercihli ısıtma, yönlendirilmiş transfer, 24/410 ve 28/410 tutucular |
| Geniş ağzlı gıda kavanozu, 63–100 mm gövde | 1000–4500 BPH | Tam Otomatik Standart Hız, 2–4 gözlü geniş ağızlı | Geniş tutucular, geniş kalıp adımı, boyun kristalizasyon ünitesi |
| Farmasötik, 30–500 mL | 2000–6000 BPH | Tam Otomatik Standart Hız, 4 göz | Temiz oda uyumlu muhafaza, hava filtrasyonu, parametre kaydı |
| Kimyasal ve tarım kimyasalı, 500 mL ila 5 L | 1500–6000 BPH | Tam Otomatik Standart Hız, 2–4 göz | Vakum panel takımı, hat içi florinasyon arayüzü, ağır preform fırını |
| Küçük hacimli 5–100 mL | 4000 BPH'ye kadar | Yarı-Otomatik veya kompakt Tam Otomatik | Kısa fırın, ince lamba çözünürlüğü, küçük preform besleme |
Hizmet verilen uygulama endüstrileri
Bu platformlarda üretilen şişeler, aynı bir grup son kullanıcıya hizmet eder. Gıda ve içecek sektöründe, bu anlamda su, gazlı içecekler, meyve suları, buzlu çaylar, elektrolit içecekler, süt bazlı içecekler, edible yağ, sirke, soslar, bal, reçel, fıstık ezmesi, turşu ve şekerleme şişeleri üretimi söz konusudur. Günlük kimyasal ve kişisel bakım sektöründe, şampuan, saç kremi, vücut yıkama, sıvı sabun, losyon, el antiseptiği, ev temizlik ürünleri ve deterjan şişeleri üretimi söz konusudur. Farmasötik ve besin takviyeleri sektöründe, şurup şişeleri, oral solüsyon kapları, tablet ve kapsül şişeleri, gazlı tüpler ve takviye şişeleri üretimi söz konusudur. Kimyasal sektöründe, tarım kimyasalları, otomobil sıvıları, endüstriyel temizleyiciler ve solventlere dayanıklı baraj şişeleri üretimi söz konusudur. Önde gelen gazlı içecek markaları, küresel su şişeleme üreticileri ve uluslararası kişisel bakım üreticileri, bu sınıf ekipmanı kullanan bölgesel şişe tedarikçilerine güvenmektedir. Bu nedenle, format esnekliği ve belgelenmiş kalite, hızla birlikte önemlidir.
Servis, Devreye Alma ve Uzun Vadeli Destek
Bir şişirme kalıplama makinesi on yıllık bir satın almadır ve arkasındaki destek yapısı, üçüncü ile onuncu yılların kârlı olup olmayacağını belirler. Bir Wanplas fabrikası olan YuDa, belirsiz güvenceler yerine az sayıda somut taahhüt etrafında kurulan ortak Wanplas hizmet çerçevesi altında çalışır.
Sevkiyat öncesi test etme.Makineler, müşterinin kendi preformu ve kalıbı önceden tedarik edildiğinde bunlar kullanılarak, sevkiyattan önce fabrikada çalıştırılır ve test edilir. Gerçek şişenin makine Çin'den ayrılmadan önce çalıştırılması, devreye alma sürprizlerinin en yaygın kategorisini ortadan kaldırır: genel bir test şişesinde mükemmel çalışan ve müşterinin gerçek formatında zorlanan bir makine. Müşteriler, tüm Wanplas fabrikalarında geçerli olan açık fabrika politikası kapsamında test çalıştırmasına katılmaya davetlidir.
Kurulum ve devreye alma.Mühendisler; kurulum, tesisat bağlantısı doğrulaması, deneme üretimi ve proses parametrelerinin oluşturulması için müşteri sahasında bulunur. Devreye alma, her şişe formatı için ilk çalışan reçetelerin oluşturulmasını içerir; böylece tesis, boş bir parametre tablosu yerine belgelenmiş bir temel seviyeyle başlar.
Yedek parça politikası.Wanplas grup taahhüdü, yılda 500 USD ücretsiz parçayı artı garanti süresi içinde hasar gören parçaların ücretsiz değişimini içerir. Bu, hattı çalışır tutan rutin aşınma kalemlerini (contalar, sensörler, temas bileşenleri) kapsar ve aksi halde iki saatlik bir onarımı iki haftalık bir bekleme süresine dönüştüren küçük tedarik sürtünmelerini ortadan kaldırır.
Eğitim.Operatör ve bakım eğitimi, devreye alma sırasında verilir ve yalnızca düğme sırasını değil, parametrelerin arkasındaki süreç mantığını da kapsar. Ön üfleme zamanlamasının malzeme dağılımını neden kontrol ettiğini anlayan bir operatör, ağırlık sapması gösteren bir şişeyi teşhis edebilir; yalnızca hangi ekranı açacağını bilen bir operatör bunu yapamaz.
Uzaktan izleme ve destek.YuDa makineleri, Çin merkezindeki mühendislerin PLC verilerini doğrudan incelemesine ve anormallik bulgularını müşteri sahasına geri bildirmesine olanak tanıyan bir uzaktan izleme sistemine bağlanabilir. Yerel servis ağı olmayan bir pazarda faaliyet gösteren bir tesis için bu, teşhisi günlerden saatlere kısaltır ve genellikle parametre kaynaklı sorunları saha ziyareti olmadan çözer.
Grup garantisi.Daha geniş Wanplas taahhütleri her fabrika için geçerlidir: nakliye garantisi, üretim kapasitesi garantisi ve teslim edilen ekipmanın üzerinde anlaşılan standardı karşılayamaması durumunda iade artı yüzde 10 tazminatla desteklenen bir kalite standardı garantisi. Bunlar, bireysel proje personelini aşan yapısal taahhütlerdir.
Sıkça Sorulan Sorular
500 mL su şişelerinde 20000 BPH'ye ulaşmak için kaç kalıp gözüne ihtiyacım var?
Çıktı, hat verimliliğine göre ayarlanmış, kavite sayısının saat başına çevrim sayısıyla çarpımına eşittir. 2.0 ila 2.2 saniyelik çevrimde çalışan bir döner platformda, sekiz ila on kavite, 9 ila 11 g hafif bir preform için yüzde 95 ila 96 verimlilikte yaklaşık 20000 BPH'ye ulaşır. Lineer platformda aynı kavite sayısı, kıskaç sürekli dönmek yerine endekslediği için önemli ölçüde daha az üretir. Rakamı her zaman gerçek preform ağırlığınıza göre hesaplayın, çünkü daha ağır preformlar fırında kalma süresi gereksinimini ve dolayısıyla ulaşılabilir hızı uzatır.
Bir makine su, CSD ve sıcak dolum şişelerini üretebilir mi?
Su ve gazlı içecek aynı makineyi kolayca paylaşır — değişiklik preform ağırlığı, reçine IV'si, taban takımı ve ısıtma profilidir, hepsi tek bir platformun normal sınırları içinde. Sıcak dolum farklıdır. Kalıpların 120 ila 160 santigrat dereceye ısıtılmasını, ilgili termal yönetimi ve genellikle ikincil bir şişirme adımını gerektirir, bu yüzden sipariş aşamasında ısı seti konfigürasyonu olarak belirtilmelidir. Sıcak dolum iki yıllık planınızdaysa, seçeneği daha sonra tadilat yapmaktansa şimdi sipariş edin.
Her şişe türü için hangi içsel viskoziteyi belirtmeliyim?
İçme suyu şişeleri tipik olarak 0,76 ila 0,78 dL/g kullanır; çünkü ince duvarlar daha kolay akıştan faydalanır ve mekanik yük hafiftir. Gazlı içecekler (CSD) ve sıcak dolum, iç basınç, sünme direnci ve termal stabilite daha yüksek moleküler ağırlık gerektirdiğinden her ikisi de 0,80 ila 0,84 dL/g kullanır. Yemeklik yağ 0,78 ila 0,82 dL/g, kişisel bakım 0,76 ila 0,80 dL/g aralığındadır ve geniş ağızlı kavanozlar et kalınlığına bağlı olarak 0,80 dL/g veya üzerindedir. IV'ün işleme sırasında hafifçe düştüğünü unutmayın; bu nedenle doğru kurutulmuş bir reçineyle başlayın.
Makineyi değiştirmeden ne kadar geri dönüştürülmüş PET kullanabilirim?
Yaklaşık yüzde 30'a kadar karışımlar genellikle küçük lamba ayarıyla mevcut bir ısıtma profilinde çalışır. Yüzde 50 ile 100 arasında, toplam lamba gücünü yüzde 8 ila 15 artırmayı, ön şişirme zamanlamasını yeniden ayarlamayı, gelen reçine denetimini sıkılaştırmayı ve biraz daha yüksek bir gram ağırlık tabanını kabul etmeyi bekleyin. Pratik kısıtlaması ocak kafa payıdır: makineniz saf reçinede zaten maksimum lamba gücüne yakın çalışıyorsa, profil nasıl ayarlanırsa ayarlansın yüksek rPET fraksiyonları zor olacaktır. Geri dönüştürülmüş içerik yol haritasındaysa, ek ısıtma kapasitesi ve ek bağımsız bölgeler belirleyin.
Petaloid tabanım depolama sırasında neden çatlıyor?
Karbondioksitli şişelerin temelinde oluşan çatlamalar genellikle işlemden kaynaklanır, değil de reçineden. Üç yaygın neden, petal köklerinde eksen yönlendirilmiş malzeme bırakan aşırı ısıtılmış kapı bölgesi, altta sert bir şekilde duran bir çekme çubuğu vuruşu ve pre-blow'un geç gelmesi nedeniyle petal vadilerinde birikmiş fazla malzeme olabilir. Temel eklemin sıcaklığını kontrol edin, çekme çubuğu vuruşunu ve park konumunu gözden geçirin ve hataların tek bir kaviteye mi yoksa tüm kavitelere mi geldiğini görmek için per-kavite kayıtları karşılaştırın. Reçine IV'yi 0,84 dL/g'a yükseltmek yardımcı olur, ancak termal profil hatasını düzeltmez.
Tek aşamalı ve iki aşamalı PET şişe üretimi arasındaki fark nedir?
Tek adımlı enjeksiyon gerdirme şişirme kalıplama prosesinde, preform, enjeksiyondan kalan ısıyı hâlâ tutarken aynı makinede enjekte edilir ve üflenir. İki adımlı proseste, preformlar ayrı ayrı enjekte edilir — genellikle uzman bir preform tedarikçisi tarafından — soğutulur, depolanır, ardından özel bir gerdirme şişirme kalıplama makinesinde yeniden ısıtılır ve üflenir. İki adım, yüksek hacimli içecek üretimine hakimdir; çünkü preformlar satın almak, taşımak ve depolamak için kompakttır ve şişirme tesisinin preform enjeksiyon döngülerine bağlı kalmadan kendi ritminde çalışmasına izin verir.
Geniş ağızlı kavanozumda kristalize boyun gerekiyor mu?
Yalnızca kavanoz ısıyla karşılaşacaksa. Kristalize boyunlar yüksek sıcaklıkta deformasyona direnir; bu nedenle sıcak dolum kavanozları, retort işleme ve kapatma bölgesinin termal yüke maruz kaldığı bazı indüksiyon sızdırmazlık uygulamaları için gereklidirler. Kuru gıdalar, şekerlemeler, atıştırmalıklar veya tozlar için soğuk dolum kavanozları genellikle buna ihtiyaç duymaz. Kristalizasyon ek bir süreç adımı ve maliyettir; bu nedenle varsayılan olarak değil, gerçek bir termal gereksinime karşı belirtin.
Bir hava geri kazanım sistemi gerçekte ne kadar basınçlı hava tasarrufu sağlar?
Toplam şişirme havasının yüzde 20 ila 35'inin geri kazanımı gerçekçi aralıktır; daha yüksek uç, çevrim başına geri kazanılabilir hacmin en büyük olduğu, yüksek basınçta şişirilen daha büyük şişelerde elde edilir. Tasarruf iki kez görünür: proje aşamasında daha küçük bir yüksek basınçlı kompresör ve tüm makine ömrü boyunca bin şişe başına daha düşük kilovat-saat rakamı. Basınçlı hava, PET şişirmede tipik olarak baskın enerji maliyeti olduğundan, bu genellikle konfigürasyon listesindeki en yüksek getirili verimlilik seçeneğidir.
Şişe formatları arasında kalıp değişimi ne kadar sürer?
Bu, mimariye ve ne kadar değişim olduğuna bağlıdır. Bir yarı otomatik veya küçük lineer makinede, aynı boyun bitişi için bir kalıp seti değiştirmek, onlarca dakika süren kısa bir işlemdir. 6 ila 8 boşluklu bir lineer makinede, daha fazla kalıp seti olduğundan dolayı daha uzun süre beklemek gerekir. 12 ila 20 istasyondan oluşan bir döner platformda, değişim planlanan bir olaydır, rutin bir işlem değildir. Boyun bitişini sadece gövde şekli değiştirmek yerine ek olarak tutma cihazı ve yıldız dişli değişimi her mimaride gereklidir. Bu nedenle, müşterilerin izin verdiği kadar az boyun bitişine standartlaştırılmış olan SKU çeşitliliği yüksek olan tesisler, daha fazla SKU çeşitliliğine sahip tesislere göre daha avantajlıdır.
Sonuç: Önce Şişeyi, Sonra Makineyi Spesifikleştirin
Bu rehberde incelenen 9 PET şişe ailesi, bir polimer ve bir temel işlem paylaşır, ancak başka hiçbir şey paylaşmaz. İçme suyu, sürekli hafifletme ve hızlı üretim ödüllendirir. Karbondioksitli içecekler, basınç mühendisliği, petaloid taban disiplini ve yüksek yönlendirme ile 0,82 ila 0,84 dL/g reçine arasında kırılma kontrolü gerektirir. Sıcak doldurma, 120 ila 160 derece Celsius sıcaklıkta kalıplar ve kırılganlığı bilinçli bir şekilde yönetmek için temel olarak farklı bir termal yapı gerektirir. Edible oil, 28 ila 95 gram arasında el çantalarında bir duvar dağıtım problemi oluşturur. Kişisel bakım, görünüm ve tercihli ısıtma problemi oluşturur. Geniş ağzlı kavanozlar, aletleme ve kafa kristalizasyonu problemi oluşturur. Farmasötik ürünler, uyumluluk ve çevre problemi oluşturur. Kimyasal şişeler, bir baraj problemi oluşturur. Küçük hacimli kaplar, hassas ısıtma problemi oluşturur.
Gereksinimler çok farklı olduğundan, her birine uygun tek bir makine yoktur ve kararlar dizisi, her bir spesifikasyondan daha önemlidir. Şişe tanımlayın – hacmi, boyun bitişi, gram ağırlığı, doldurma koşulu, mekanik görev, görünüm hedefi. Preformu elde edin – eksenel 2,0 ila 3,2 ve hoop 3,5 ila 4,8 arasında uzama oranları, toplam alan oranı 8 ila 16, duvar kalınlığı 2,5 ila 4,5 mm, görevine uygun olan reçine IV. İşlem penceresi onaylayın – 160 ila 170 derece Celsius sıcaklığında kurutma, -40 derece Celsius yoğunluk noktası, 95 ila 120 derece Celsius sıcaklıkta preform yüzey sıcaklığı, 0,8 ila 1,6 MPa pre-blow, 2,5 ila 4,0 MPa yüksek basınçlı blow. Daha sonra, mimariyi seçin: 2000 BPH altındaki yarı otomatik, 4000 ila 16000 BPH arasında lineer olan tam otomatik, 12000 ila 48000 BPH arasında döner olan tam otomatik, veya kompakt bir anahtar teslim su hattı hedefi olan entegre blow-fill-cap kombi.
YuDa, 20 yılı aşkın PET şişe fırınlama deneyimine sahip Wanplas fabrikası, 60'dan fazla ülkeye ihracat yapıyor ve 20'den fazla patent sahibidir. Bu katmanları oluşturuyor: FGX yüksek hızlı serisi, kam bağlantılı klips sistemi, yüksek hızlı servo sürücü ve 38,1 mm ısıtma aralığı ile 30%'den fazla enerji tasarrufu sağlıyor; 1000 ila 7000 BPH arasında en geniş şişe çevresini kapsayan tam otomatik standart hızlı serisi; yeni başlayanlar ve kısa üretimler için yarı otomatik serisi; ve kompakt entegre su tesisleri için lineer fırınlama-doldurma-kapaklama CombiBlock. Wanplas, makinenin bir bütün halinde gelmesi için uygun ön ve arka ekipmanları sağlıyor.
Yeni bir şişe programı planlıyorsanız veya mevcut bir programı genişletiyorsanız, gerçekten yanıtını belirleyen spesifikasyonları gönderin: şişe hacmi ve çekme, boyun bitişi, hedef gram ağırlığı, doldurma koşulu ve sıcaklığı, reçine sınıfı ve geri dönüştürülmüş içerik planı, saat başına şişe üretimi gereksinimi ve önümüzdeki birkaç yıl boyunca çalışmayı beklediğiniz SKU listesini. Bu bilgilerden mühendislik ekibi, gerçek şişe için tasarlanmış bir hat önerisi sunacak: boşluk sayısı, fırın yapısı, aletleme kapsamı, hizmet gereksinimleri ve gerçek şişe için gerçekçi üretim rakamları. Deneme çalışmaları için örnek preformlar da kabul edilir ve müşteriler, gönderimden önce fabrikada gerçekleştirilen çalışmaya katılabilirler. Wanplas fabrikalarındaki tüm fabrikalarda geçerli olan açık fabrika politikası kapsamında.