Yaşlanan bir PET şişe üfleme üretim hattı bir gecede para kazanmayı bırakmaz, ancak elektrik faturalarının artması, yavaş döngüler, istikrarsız şişe ağırlığı ve giderek artan yıpranmış yedek parçalar aracılığıyla sessizce karı boşaltır. İçecek, edible yağ, süt, ev bakım ve su şişeleme tesisleri için soru genellikle, eski hatın güncel olup olmadığı değil, tamamen yeni bir hat için ödeme yapmadan nasıl modernize edileceğidir. Bu kılavuz, eski bir PET şişe üfleme üretim hattının, tarihi teknolojinin gerçekten para kazandığı beş alt sistem hedefleyen düşük maliyetli bir dönüşüm planını ortaya koyar: çıkarma robotu ve yükleme, infrasu redüktör ısıtma fırını, servo ve motor sistemi, elektrik kontrolü ve üfleme kalıbı. Güncel olmayan şeyleri güncellemek ve hala sağlam olanları koruyarak, bir tesis, yeni hat performansının büyük bir bölümünü çok az yatırımla geri kazanabilir.
YuDa, Wanplas fabrikası, 20 yılı aşkın süredir PET şişe fırınlama makineleri üretiyor ve şu anda 60'den fazla ülkede müşterilere hizmet veriyor. Çin'de en üst iki üretici olan Wanplas grubu, plastik makine değer zincirinde uzmanlaşmış fabrikaları bir araya getiriyor ve YuDa, küçük atölyeler için yarı otomatik ünitelere, büyük miktarda içecek üretimi için yüksek hızlı otomatik hatlara odaklanıyor. Bu odaklanmış deneyim, eski bir üretici sahibine tam olarak ihtiyaç duyduğu şey: gerçek makine ailelerine bağlı pratik retrofit bilgisi, genel bir satış sunumu değil. Aşağıdaki bölümlerde, her retrofit yolunu açıklayarak, proje maliyetlerini düşük, orta ve yüksek seviyelerde yüzde pay ve geri ödeme indeks puanları kullanarak ayrıştırıyoruz, kWh başına 1.000 şişe olan enerji iyileştirmesini kWh başına 1.000 şişe olarak belirtiyoruz ve hattı değiştirmek veya yükseltilmiş modülleri sağlamak için YuDa modellerini tanıtıyoruz.
Düşük maliyetli bir planın çekirdek fikri, eklemeden önce çıkarmadır. Bir şey satın almadan önce, bir tesis çalışan hatta üç sayı ölçmelidir: saat başına şişe cinsinden gerçek çıktı, 1.000 şişe başına kWh cinsinden gerçek elektrik ve kusur türüne göre red oranı. Bu üç ölçüm taban çizgisi olur. Her yenileme seçeneği daha sonra, bu üç sayıyı kabul edilebilir bir maliyet sınıfı içinde ne kadar hareket ettirdiğine göre değerlendirilir. Bu disiplinli yaklaşım, hızlı geri ödeyen bir dönüşümü, asla kapanmayan dağınık bir yükseltme listesinden ayıran şeydir.
Eski PET Şişe Şişirme Hatları Neden Maliyet Yükü Haline Gelir
Sekiz yıldan daha uzun süre önce satın alınan çoğu PET şişirme hattı, asenkron motorlar, röle tabanlı kontrol, geniş aralıklı ısıtma fırınları ve manuel veya pnömatik çıkarma etrafında tasarlanmıştır. Bu seçimlerin her biri o zamanlar makuldu; ancak birlikte, enerji fiyatları yükseldikçe ve şişe gram ağırlıkları düştükçe her yıl genişleyen bir performans açığı yaratırlar. Bu yük, herhangi bir tesis yöneticisinin tanıyabileceği beş öngörülebilir şekilde ortaya çıkar.
İlk olarak, her şişe başına elektrik tüketimi artar, çünkü geniş aralıklı fırınlar, ışın enerjisini preform üzerine yoğunlaştırmak yerine büyük bir havanın ısınmasına yardımcı olur. Bir konvansiyonel fırın, kompakt, yakın aralıklı ısıtma düzenine göre 30% veya daha fazla fazla elektrik kullanabilir. İkinci olarak, döngü süresi artar, çünkü pnömatik veya kamlı hareketler, servo sisteminin sağladığı kesin ve tekrarlanabilir hızlanmayı sağlayamadığı için makine, orijinal hızında güvenli bir şekilde çalışamaz. Üçüncü olarak, şişe ağırlık farkı artar, çünkü ısıtma lambaları eşit şekilde yaşlanmadığı için kontrol döngüsü kompensasyon yapamaz ve bu, operatörlerin gram ağırlık ekleyerek güvenlik marjını artırmaları ve reçine kaybına neden olur. Dördüncü olarak, planlanmamış duruş süresi artar, çünkü devre mantığı ve analog sıcaklık kontrolörleri uzaktan teşhis edilemeyen şekilde arızalanır. Beşinci olarak, işçi maliyeti yüksek kalır, çünkü çıkarma robotu yoktur ve işçiler el ile yükleme, transfer ve paketleme yapmak zorundadır.
On yıllık bir PET şişirme hattı nadiren gövdede yıpranır; kontrollerde, sürücülerde ve fırında yıpranır. Düşük maliyetli bir dönüşümün ilk olarak değiştirmesi gereken parçalar tam olarak bunlardır.
Dönüşümün mali durumu, reçine ve enerjinin yinelenen maliyetler olması, geriye dönük tadilatın ise tek seferlik bir harcama olması gerçeğiyle güçlenir. Her gün birkaç endeks puanı enerji tasarrufu sağlayan, yılda milyonlarca şişe üreten bir hat, iş gücü ve red oranı faydalarını saymadan önce bile yalnızca enerji tasarrufuyla Orta hatta Yüksek kademe bir projeyi haklı çıkarabilir. Takip eden bölümler bu mantığı somut bir yol haritasına dönüştürür.
Dönüşüm Rota Genel Bakışı: Beş Yükseltme Yolu
Eski bir PET şişe şişirme üretim hattı için eksiksiz bir düşük maliyetli dönüşüm şeması, beş bağımsız yükseltme yolu olarak organize edilebilir. Bağımsızlık önemlidir: her yol kendi başına kapsamlandırılabilir, bütçelendirilebilir ve devreye alınabilir; böylece bir tesis, hattı uzun bir duruş için dondurmak yerine işi planlı bakım pencerelerine yayabilir. Beş yol, çıkarma robotu ve otomasyonu, kızılötesi ısıtma fırını yükseltmesi, servo sürücü ve enerji tasarrufu yenilemesi, elektrik kontrolü ve uzaktan izleme ile şişirme kalıbı ve şişe hafifletmesidir.
Birinci yol, çıkarma robotunu ve yukarı akış-aşağı akış elleçlemeyi ekleyerek veya modernize ederek işgücü ve transfer tutarlılığını ele alır. İkinci yol, fırın lambalarını, reflektörleri ve aralığı kompakt yüksek verimli bir ısıtma bölümüyle değiştirerek en büyük enerji tüketicisine saldırır. Üçüncü yol, ana hareketleri ve hava sistemlerini hız ve tekrarlanabilirlik için servo kontrole dönüştürür. Dördüncü yol, kontrol kabinesini modern bir PLC ve HMI artı uzaktan izleme ile değiştirir. Beşinci yol, üst yük veya düşme performansını kaybetmeden gram ağırlığını azaltmak için şişirme kalıbını ve şişe tasarımını optimize eder.
| Yükseltme Yolu | Ana Fayda | Tipik Maliyet Kademesi | Başlamak İçin En İyi Aşama |
|---|---|---|---|
| Çıkış robotu ve otomasyon | İş gücü azaltma, aktarım tutarlılığı | Düşük ila orta | Fırın ve servodan sonra |
| Kızılötesi ısıtma fırını iyileştirmesi | Enerji tasarrufu, preförm sıcaklık kararlılığı | Düşük ila orta | İlk |
| Servo sürücü ve enerji tasarruflu yenileme | Çevrim süresi, tekrarlanabilirlik, güç | Düşük ila orta | Birinci veya ikinci |
| Elektrik kontrolü ve uzaktan izleme | Teşhis, çalışma süresi, veri | Orta | Servo ile |
| Üfleme kalıbı ve şişe hafifletme | Reçine tasarrufu, gram ağırlık | Orta-Yüksek | Taban stabil olduktan sonra |
Gösterilen sıra bir tavsiyedir, kural değildir. Ucuz işgücüne ancak pahalı elektriğe sahip bir tesis, fırın ve servo ile öncülük etmelidir. Dar reçine marjına sahip bir tesis, kalıp ve şişe tasarımıyla öncülük etmelidir. Maliyet kademesi sütunu, dördüncü bölümün açıkça belirttiği bütçeleme mantığına zaten işaret eder: Düşük, Orta ve Yüksek kademeler, karşılaştırılabilir yeni bir hattın payı artı bir geri ödeme endeks puanıyla tanımlanır.
Birinci Yoldan Beşinci Yola Ayrıntılı
Yol Bir: Çıkarma Robotu ve Otomasyon Retrofit
Çıkarma robotu, bitmiş şişeleri şişirme istasyonundan konveyöre taşır, deforme olmuş şişeleri reddeder ve transfer zamanlamasını makine çevrimine kilitli tutar. Eski hatlarda bu görev manueldir veya yavaş bir pnömatik alıcı tarafından yapılır; bu, gerçek çıktıyı anma hızının altında sınırlar ve taşıma kusurları getirir. Modern bir servo çıkarma robotu kalıp hareketiyle senkronize olur, şişeden şişeye teması azaltır ve fiziksel transfer yerine kalite kontrolleri için operatörleri serbest bırakır.
Düşük maliyetli bir şemada robot, genellikle orijinal transfer aralığını kullanarak mevcut gövdeye monte edilir; bu nedenle yeni bir taban veya temel gerekmez. Kazanım muhteşem değil istikrarlıdır: efektif çıktıda küçük bir endeks iyileştirmesi ve taşıma firelerinde net bir düşüş. Aşağı akış konveyörleri ve bir görüş kontrolüyle eşleştirildiğinde, aynı robot karanlıkta çalışan bir paketleme hücresinin ilk yapı taşı hâline gelir.
İkinci Yol: Kızılötesi Isıtma Fırını Yükseltmesi
Isıtma fırını, bir PET şişirme hattındaki en büyük tek enerji tüketicisidir ve ağırlık değişiminin en yaygın kaynağıdır. Konvansiyonel fırınlar geniş lamba aralığı, basit reflektörler ve analog sıcaklık kontrolü kullanır; bu nedenle kızılötesi enerjinin büyük bir kısmı preform yerine çevredeki havayı ısıtır. Kompakt bir yükseltme lamba aralığını kısaltır, yüksek yansıtıcılı iç kaplamalar ekler ve her lambayı preform yüzeyinin yakınındaki bir pirometre veya termokupl tarafından beslenen kapalı döngülü bir sıcaklık kontrolörüne yerleştirir.
YuDa'nın enerji tasarrufu tasarım felsefesi, infrared enerjiyi preform üzerinde yoğunlaştıran ve geleneksel ısıtma fırınlarına kıyasla yüzde 30'dan fazla elektrik tasarrufu sağlayan kompakt 38,1 mm aralıklı ısıtıcı mesafesini en aza indirmeye odaklanır. Modernize edilmiş bir fırın bölümünün taklit etmesi gereken ilke aynıdır: daha kısa aralık, daha iyi yansıma ve lamba başına kontrol. Sonuç, daha tekdüze bir preform sıcaklık profili ve ardından gerdirmeli üfleme prosesinin aynı şişe performansıyla daha düşük gram ağırlıkta çalışmasına olanak tanır.
Yol Üç: Servo Sürücü ve Enerji Tasarruflu Retrofit
Bir PET şişirme makinesinin ana hareketleri kalıp açma, kalıp kilitleme ve alt kalıp kaldırma artı germe ve şişirme dizisidir. Eski hatlarda bunlar, ayarlanması zor olan ve basınçlı hava veya elektrik israf eden pnömatik silindirler veya mekanik kamlı asenkron motorlarla tahrik edilir. Bir servo güçlendirme, bunları, kalıp açma, kalıp kilitleme ve alt kalıp kaldırmayı tek bir senkronize harekette birleştiren bir kam bağlantı sistemi aracılığıyla bağlanan yüksek yanıtlı servo motorlarla değiştirir.
Faydalar üç yönlüdür. Hız yükselir; çünkü servo bir sonraki konuma daha hızlı ve daha az aşımla ulaşır. Tekrarlanabilirlik yükselir; çünkü hareket profili dijitaldir ve her çevrimde özdeştir. Enerji düşer; çünkü servo, sürekli çalışan bir asenkron motorun aksine, yalnızca hareket sırasında güç çeker ve yavaşlama sırasında geri kazandırır. Birçok eski hat için bu tek güçlendirme, makinenin yeni olduğunda sahip olduğu etiket hızını geri kazandırır; bu genellikle gerçek saat başına şişe eklemenin en ucuz yoludur.
Dördüncü Yol: Elektrik Kontrolü ve Uzaktan İzleme
Röle mantığı ve analog kontrolörler, güvenilir olmayı bırakana kadar güvenilirdir ve arızalandıklarında hata atölye zemininde nadiren açıktır. Bir kontrol yenilemesi, kabini modern bir PLC ve HMI ile değiştirir, ürün kalıp değişimlerini ekranda birkaç adım haline getiren reçete yönetimi ekler ve hattı bir uzaktan izleme sistemine bağlar. YuDa'nın izleme yaklaşımı, Çin merkezindeki mühendislerin bir mobil bağlantı üzerinden PLC verilerini kontrol etmesini ve anormal koşulları müşteri sahasına geri iletmesini sağlayarak gizemli bir duruşu rehberli bir onarıma dönüştürür.
Uzaktan izleme ayrıca bir tesisin sürekli iyileştirme için ihtiyaç duyduğu veri toplamayı destekler. Çevrim sayıları, fire nedenleri, lamba saatleri ve vardiya başına enerji görünür hale gelir; böylece bir sonraki iyileştirme kararı hafızaya değil kanıta dayanır. Düşük maliyetli bir plan için bu yol genellikle servo iyileştirmesiyle birlikte sunulur; çünkü her ikisi de aynı kabine ve hareket kontrolörlerine dokunur.
Yol Beş: Şişirme Kalıbı ve Şişe Hafifletme
Şişirme kalıbı şişe şeklini, soğutma hızını ve nihai gram ağırlığını belirler. Eski bir kalıp muhafazakâr duvar dağılımına, zayıf soğutma kanallarına veya aşınmış havalandırmaya sahip olabilir ve bunların tümü gram ağırlığını yukarı iter. Bir kalıp yenilemesi, yeniden tasarlanmış bir preform ve şişeyle birleştirildiğinde, üst yükleme ve düşme performansını spesifikasyon içinde tutarken şişe başına reçine kullanımını azaltabilir. Bu yol, enerji veya işçilik maliyetinden ziyade tekrarlayan bir malzeme maliyetini tasarruf eden tek yoldur; bu nedenle yüksek hacimli su ve içecek şişeleyicileri için en çok önem taşır.
Hafifletme (lightweighting) dikkatli yapılmalıdır. Preform enjeksiyon noktası, çekme oranı ve şişirme basıncı profili birbiriyle etkileşir; bu nedenle kalıp değişikliği, tam üretimden önce kısa bir deneme çalışması ve dikey yük ile düşme testiyle doğrulanmalıdır. Bu yol, stabil bir fırın ve servo tabana bağlı olduğundan, ikinci ve üçüncü yollar tamamlandıktan sonra planlanması en iyisidir.
Yenileme Projelerinin Maliyet Kademelendirmesi
Bir dönüşümü düşük maliyetli tutmak için her seçenek bir maliyet kademesine yerleştirilmelidir. Üç kademeyi iki sayıyla tanımlarız: karşılaştırılabilir yeni bir hattın yüzde payı olarak proje maliyeti ve göreli ay cinsinden ifade edilen bir geri ödeme endeks puanı. Geri ödeme endeks puanı normalleştirilmiş bir rakamdır, mutlak bir takvim taahhüdü değildir; çünkü gerçek geri ödeme yerel enerji fiyatına, iş gücü oranına ve şişe hacmine bağlıdır. Endeksin verdiği şey, kademeler arasında adil bir karşılaştırmadır.
| Maliyet seviyesi | Dahil Olan Alan | Yeni Hattın Maliyet Payı | Geri Ödeme Endeksi Noktası | Risk Seviyesi |
|---|---|---|---|---|
| Low | Ana hareketlerde ısıtma fırını yükseltmesi artı servo sürücüsü | 15 ila 25 yüzde | 8 ila 14 endeks puanı | Low |
| Orta | Düşük seviye artı çıkarma robotu, tam kontrol değişimi, uzaktan izleme | 32 to 48 percent | 14 ila 22 endeks puanı | Orta |
| Yüksek | Orta seviye artı modüler yeniden yapım, yeni şişirme kalıpları, şişe yeniden tasarımı, isteğe bağlı BFC entegrasyonu | 55 to 72 percent | 20 ila 30 endeks puanı | Orta-Yüksek |
Düşük seviye, düşük maliyetli bir sistemin işgücüdür. Ona, en büyük enerji ve hız kayıplarını, yani fırını ve servoyu, düşük bir yeni hat maliyeti payıyla yakalayabilir ve çünkü her iki yükseltme de mevcut çerçeve üzerinde kanıtlanmıştır, uygulama riski düşüktür. Orta seviye, aynı zamanda işçi maliyeti ve açıklanamayan duruşma sorunlarıyla da mücadele eden tesisler için ideal çünkü robot ve izleme bunları doğrudan ele alır. Yüksek seviye, yeni bir hatın maliyetine yakın bir noktada durur, ancak bu, yeni bir hatın tekrarlayacağı kurulum maliyetleri, elektrik tesisleri ve yer kaplaması gibi maliyetleri koruyarak daha ucuzdur.
Bütçeleme için yararlı bir kural: gereken kapasite artışı bir seviye içindeyse ve çerçeve sağlamsa, yenileme; kapasite artışı iki seviyeyi aşıyorsa veya çerçeve güvenlik ve hijyen incelemesinden geçmezse, yeni alınmalıdır. Alt bölümdeki karşılaştırma tablosu bu tercihi açıkça gösterir. Sahipler ayrıca, kabinin açıldığında keşfedilen öngörülemeyen maddeler için, örneğin aşınmış kablolar veya bozulan kompresörler gibi, küçük bir acil durum payı, genellikle projeksiyon payının birkaç yüzde'sini, ayırmalıdır. Düşük seviyeyi ön plana alarak uygulanan aşamalı bir plan, ilk aşamadan elde edilen tasarrufu, daha sonraki orta seviye için fon sağlamasına olanak tanır, bu da tek bir büyük onay gerektirmeden yüksek seviye sonuç elde etmenin en pratik yolu olabilir.
Enerji Verimliliği Kazanımları: 1.000 Şişe Başına kWh
Enerji, ölçülmesi en kolay yük ve bankaya yatırılması en kolay kazançtır. Sonucu iki şekilde ifade ederiz: 1000 şişe başına kWh cinsinden mutlak bir referans ve on yıllık geleneksel bir hattın 100'e eşit olduğu göreli bir endeks puanı. Mutlak rakamlar şişe gram ağırlığına, preform sıcaklığına ve ortam koşullarına göre değişir; bu nedenle endeks puanı seçenekleri karşılaştırmanın daha adil yoludur; mutlak sütun, iki aşamalı bir hattaki standart 500 ml su şişesi için tipik bir referanstır.
| Hat Durumu | kWh / 1.000 Şişe (referans) | Enerji Endeksi Noktası | Tipik Maliyet Kademesi |
|---|---|---|---|
| On yıllık geleneksel hat (taban) | 9.8 | 100 | Referans |
| Yalnızca fırın yükseltmesinden sonra | 8.2 | 84 | Low |
| Fırın artı servo sonradan donatım | 7.1 | 72 | Low |
| Orta kademe (robot, kontrol, izleme ekleyin) | 6.5 | 66 | Orta |
| Yeni kalıplarla üst kademe modüler yeniden yapım | 6.0 | 61 | Yüksek |
| Yeni YuDa FGX yüksek hızlı hat | 5.9 | 60 | Yeni |
| Yeni YuDa Standart Hızlı hat | 6.8 | 69 | Yeni |
Tablo, neden bir düşük seviye yenileme genellikle yeterli olduğunun gösterilmesidir. 100 indeksinden 72'ye geçmek, yalnızca 15 ila 25 oranında maliyet payıyla, yeni bir yüksek hızlı hatta sahip olunan açığın yaklaşık üçte birini yakalamaktadır. 61'den 60'a kadar olan son birkaç indeks puanı, tam bir yeni hat satın almak için gereklidir ve bu, yalnızca enerjiyle gerekliliğini kanıtlamaz. Bir tesis, enerji indeksini bir rehber olarak kullanmalıdır: bir sonraki seviyenin, tasarruf ettiği enerji kadar fazla maliyet getirmesi durumunda yenilemeyi durdurmalı ve kapasite veya gram ağırlığı tam bir seviyeyle değiştiğinde yeni bir hat için ayırmalıdır. Bu nedenle, tesis, enerji indeksini planlama aracı olarak kullanmalıdır: bir sonraki seviyenin, tasarruf ettiği enerji kadar fazla maliyet getirmesi durumunda yenilemeyi durdurmalı ve kapasite veya gram ağırlığı tam bir seviyeyle değiştiğinde yeni bir hat için ayırmalıdır. Bu nedenle, indeks puanı daha iyi bir planlama aracıdır ve kesin kWh referansı, standart 500 ml su şişesinin iki aşamalı bir hat üzerinde olduğu varsayıldığında, daha ağır bir yiyecek yağı şişesi veya daha güçlü bir tabanı olan gazlı bir şişe için daha yüksek kesin değerler gösterecektir, ancak seviyeler arasındaki indeks ilişki sabit kalacaktır. Bu nedenle, indeks puanı daha iyi bir planlama aracıdır ve kesin kolon, bir sağlık kontrolü olarak değil bir vaat olarak okunmalıdır.
Retrofit ile Yeni Hat: Yan Yana Karşılaştırma
Sahipler bazen yeni bir hattın otomatik olarak daha iyi olduğunu varsayar; ancak doğru cevap, mevcut altyapının durumuna ve performans açığının boyutuna bağlıdır. Aşağıdaki tablo, mevcut gövdeyi kullanan bir yenileme (Orta ila Yüksek seviye) ile yeni bir PET şişirme kalıplama makinesini, bir şişeleme operasyonu için önemli olan faktörler açısından karşılaştırır.
| Karar Faktörü | Sonradan donatım (mevcut gövde) | Yeni PET Şişirme Kalıplama Makinesi |
|---|---|---|
| Yatırım maliyeti | Düşük ila Orta (yenin yüzde 15 ila 72'si) | Yüksek (tam yatırım) |
| Teslim süresi | Kısa, bakım pencerelerinde aşamalı | Daha uzun, temel ve altyapılar dahil |
| Üretim Durma Süresi | Sınırlı, modüler duruşlar | Tam hat kalıp değişimi |
| Kapasite kazanımı | Yaklaşık bir kademeye kadar | Modele göre bir veya daha fazla kademe |
| Enerji İndeks Noktası | 61 to 72 | 60 to 69 |
| Zemin alanı ve altyapı | Inşa edildiği gibi yeniden kullanılır | Yeniden tasarım gerekebilir |
| Garanti ve destek | Sonradan donatım kapsamında | Tam yeni makine garantisi |
| En iyi zaman | Sağlam çerçeve, tek kademe içinde boşluk | Kapasite veya gram ağırlık bir kademe atlamalı |
Karşılaştırma bilinçli olarak teknolojiye karşı teknolojidir, markaya karşı marka değildir. Bir yenileme çalışması sermaye, teslim süresi ve duruş süresi konusunda kazanır; yeni bir makine ise kapasite payı, tam garanti ve temiz bir temel konusunda kazanır. Pratik tavsiye, şasi muayeneyi geçtiği her durumda önce yenilemektir; yeni bir hatta yalnızca hacim büyümesi veya yeni bir şişe formatı geliştirilmiş hattı aştığında yeniden başvurulur. YuDa her iki yolu da destekler; bu, aynı tedarikçinin bugün yenileyip yarın yeni hattı acı verici bir veri ve format kopuşu olmadan tedarik edebileceği anlamına gelir.
YuDa Yeni Hat Spesifikasyon Tabloları
Modernizasyon yeterli olmadığında, değiştirme gerçek, belgelenmiş bir makine ailesinden gelmelidir. YuDa, yukarıdaki kademelere düzgün bir şekilde oturan dört PET üfleme ürün grubu üretir: toplu içecek çıktısı için FGX yüksek hızlı seri, büyüyen hatlar için Standart Hız tam otomatik seri, küçük işletmeler ve sevkiyata hazır ihtiyaçlar için Yarı Otomatik seri ile kompakt entegre tesisler için şişirme-doldurma-kapaklama kombi çözümleri. Aşağıdaki tablolar YuDa'nın belgelenmiş ürün yelpazesinden alınan tipik özellikleri verir.
YuDa FGX Yüksek Hızlı Serisi (Yüksek Hızlı Ürün Grubu)
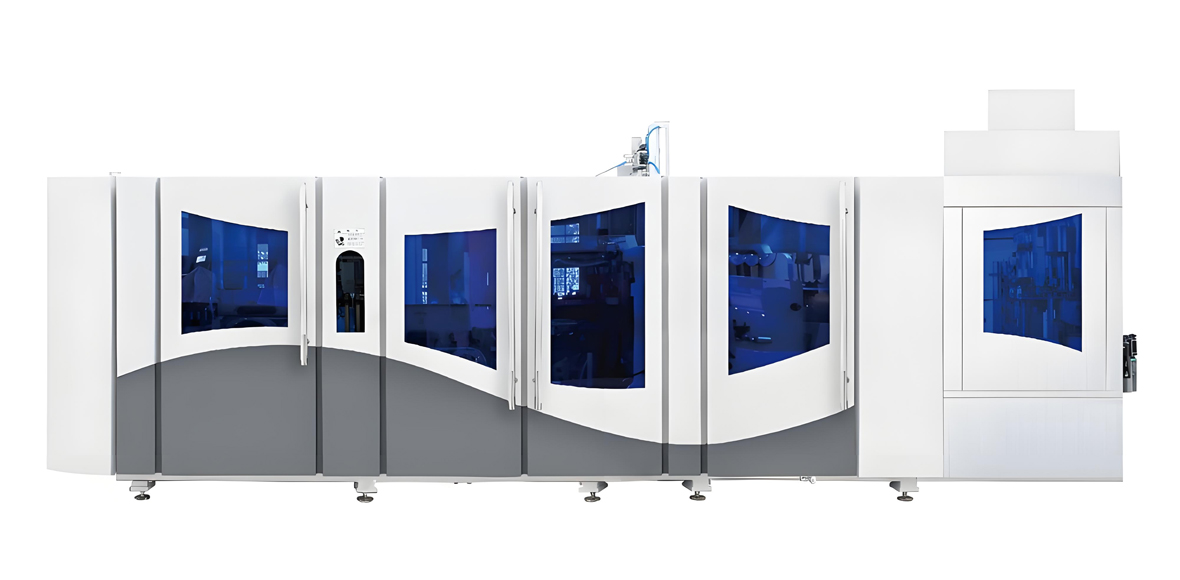
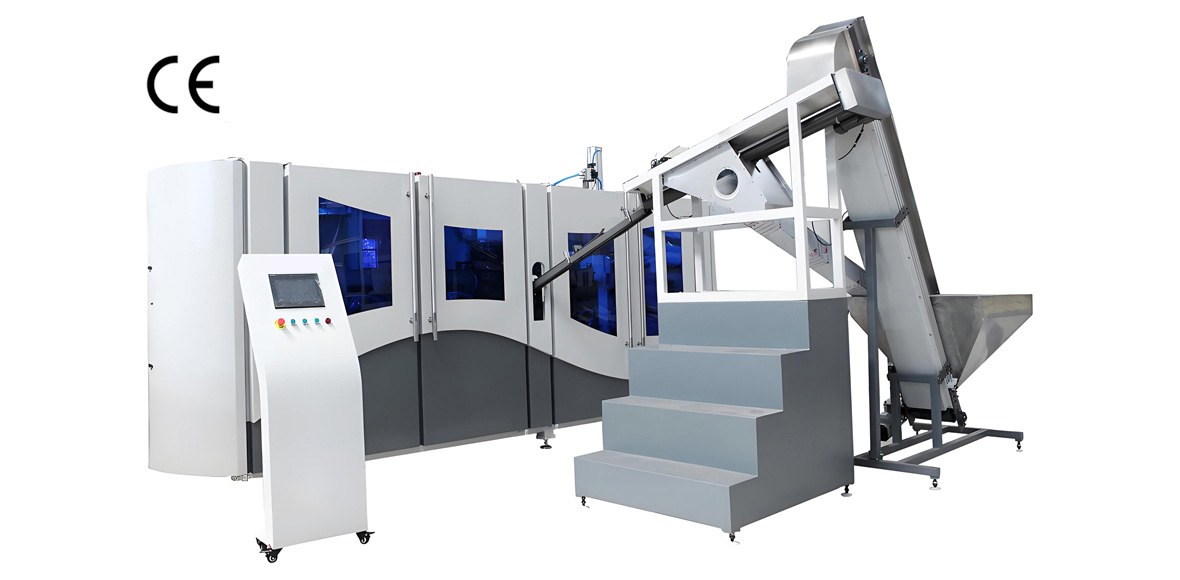
FGX serisi, YuDa'nın yüksek hızlı otomatik hattıdır; kalıp açma, kalıp kilitleme ve alt kalıp kaldırmayı tek bir harekette birleştiren benzersiz bir kam bağlantı sistemi ve yüksek hızlı servo tahrik sistemi etrafında inşa edilmiş, saatte 8000 ila 15000 şişe arasında derecelendirilmiştir. Tek mod hızı, saatte 2500 ila 3000 şişe aralığındadır; böylece çok boşluklu yerleşimler bandın tepesine ulaşır. Kompakt 38,1 mm ısıtıcı mesafesi, konvansiyonel ısıtma fırınlarına kıyasla yüzde 30'un üzerinde elektrik tasarrufunun temelini oluşturur.
| Belge | FGX Yüksek Hızlı (tipik) |
|---|---|
| Çıktı Aralığı | 8000 to 15000 BPH |
| Tek mod hız | Mod başına 2500 ila 3000 BPH |
| Tipik kalıp boşluğu sayısı | Konfigürasyona göre 8 göze kadar |
| Isıtıcı mesafesi | 38.1 mm sıkıştırılmış pitch |
| Geleneksel fırına kıyasla enerji tasarrufu | Yüzde 30'dan fazla |
| Hareket sistemi | Kam bağlantılı yüksek hızlı servo |
| İzleme | Uzaktan izlemeye hazır |
| En uygun | Yüksek hacimli içecek ve su |
YuDa Standart Hız Tam-Otomatik Serisi
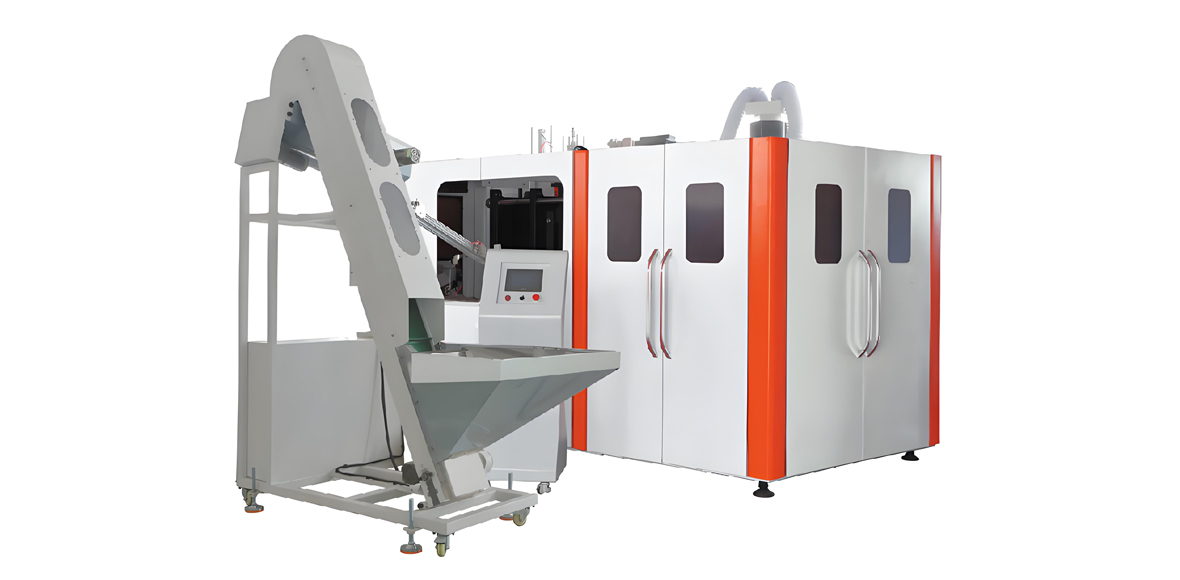
Standart Hız serisi, tam otomasyon, gelişmiş ısıtma sistemleri ve enerji tasarrufu teknolojileriyle saatte 1000 ila 7000 şişeyi kapsar. Orta kademe bir tadilat tükendiğinde ancak hacim henüz FGX yüksek hızlı bandını haklı çıkarmadığında doğal yerine geçiş seçeneğidir. Modüler tasarım, bakımı ve değişimleri kolay ve maliyet tasarruflu tutar; bu, birden fazla şişe boyutu çalıştıran tesisler için önemlidir.
| Belge | Standart Hız (tipik) |
|---|---|
| Çıktı Aralığı | 1000 to 7000 BPH |
| Tipik kalıp boşluğu sayısı | Konfigürasyona göre 2 ila 6 göz |
| Otomasyon | Tam otomatik |
| Isıtma sistemi | Gelişmiş, enerji tasarruflu fırın |
| Enerji tasarrufu | Eski hatlara kıyasla yaklaşık yüzde 25'e kadar |
| Tasarım | Kolay değişim için modüler |
| En uygun | Büyüyen bölgesel şişeleyiciler |
YuDa Yarı Otomatik Serisi ve Kombi Çözümler
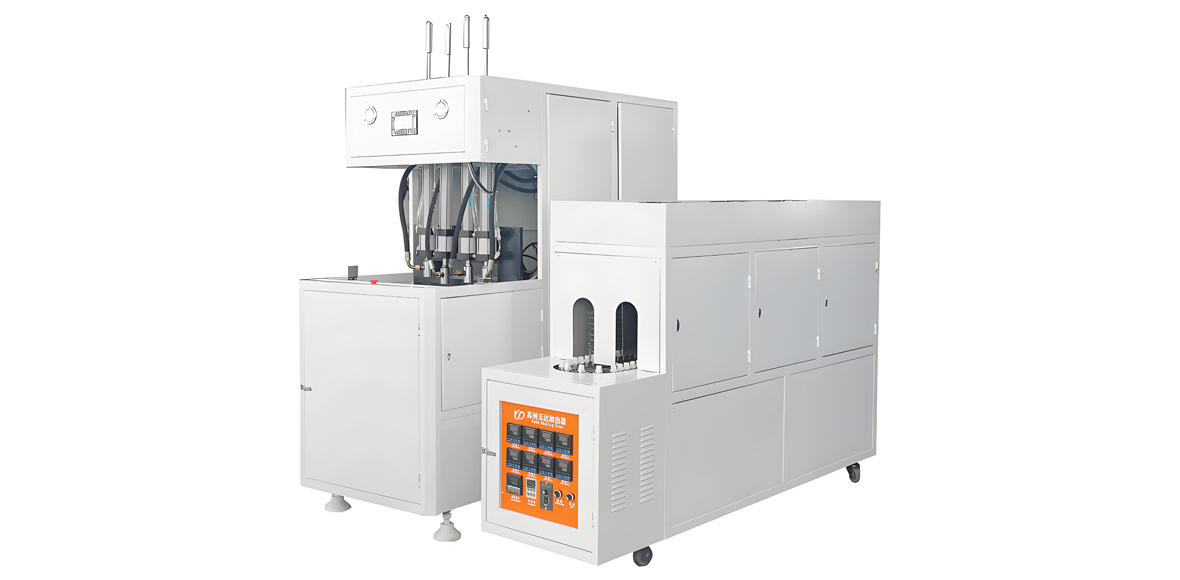
Semi-Auto serisi, düşük alım maliyeti ve küçük işletmeleri hedefliyor, hazır gönderimli birimler sunuyor. Otomasyonu henüz gerektiremeyen ancak güvenilir PET şişeler ihtiyacı olan atölyelere giriş noktasıdır. Birden fazla işlemi tek kompakt alanda gerçekleştiren, basit, kolay kullanılan ve tesis alanını azaltan YuDa, Linear Blowing-Filling-Capping CombiBlock'ı sunuyor. Mini bir lineer BFC olan bu cihaz, şişelerin doldurulması ve kapatılması işlemlerini tek bir süreçte gerçekleştirir. Bu kombinasyon çözümleri, bir retrofit'in aynı zamanda hat planını kısaltması gereken durumlarda özellikle yararlıdır.
| Belge | Semi-Auto (tipik) | Lineer BFC CombiBlock (tipik) |
|---|---|---|
| Alım maliyeti | Low | Orta |
| Otomasyon seviyesi | Yarı otomatik, manuel yükleme | Entegre doldurma-kapama |
| Tipik kalıp boşluğu sayısı | 2 Kabin Ortak | Mini lineer, kompakt aralık |
| Teslim süresi | Sevkiyata hazır | Kısa, kompakt ayak izi |
| Tesis alanı | Standart | Zemin alanından tasarruf sağlar |
| En uygun | Küçük işletme, başlangıç | Kompakt su dolum tesisi |
Uygulama Sektörleri: Eski Hat Modernizasyonu ve İçecek Ambalajı
Düşük maliyetli dönüşüm şeması, halihazırda PET şişirme hatları çalıştıran endüstrilerde geçerlidir ve iki çapa, eski hat modernizasyonu ve içecek ambalajıdır. Eski hat modernizasyonu şemsiye hedeftir: sağlam çeliği ve kontrolleri hurdaya ayırmak yerine kurulu varlıkların üretken ömrünü uzatmak. İçecek ambalajı en büyük son pazardır, çünkü su, gazlı içecekler, meyve suyu ve hazır çay, yüksek hacimde istikrarlı, hafif PET şişelere bağlıdır.
İçecek ambalajlama alanında, bu sistem, çeşitli gerçek ürün türlerini kapsar. 330 ml ile 5 L formatlarında satılan içme suyu, en yüksek miktarları ve en güçlü geri dönüşüm gerekçesini sağlar, çünkü enerji ve gram ağırlığı maliyeti belirler. Karbondioksit içeren içecek şişeleri, önform sıcaklığı ve blow basıncının hassas olması nedeniyle kontrol ve izleme retrofitleri, basınç dayanımlı taban tasarımını korur. Edible oil ve sos şişeleri, kalıbı ve hafifletme çalışmaları sayesinde, duvar dağılımı, sıkma ve raf stabilitesini etkiler. Ev bakım ve kişisel bakım şişeleri, kozmetik kalitesinde yüzeylerde işlemleme çiziklerini azaltan otomasyon retrofitleri sayesinde fayda sağlar.
İçecekler dışında, aynı yenileme mantığı, PET'in cam veya PVC yerine ağırlık ve kırılma nedenleriyle kullanılması durumunda edible yağ, süt, ilaç ve kozmetik ambalajlarında da geçerlidir. Her durumda, dönüşüm aynı temel ölçümden ve aynı beş yolundan başlar; tek değişen nokta ise engel noktasıdır. Bir ilaç hattı, izleme ve doğrulama konusunda öncelik verirken, bir su hattı enerji ve gram ağırlık konusunda öncelik verir. YuDa'nın, yarı otomatikten FGX yüksek hızlıya kadar olan geniş yelpazesi, aynı tedarikçiden, küçük bir kozmetik şişiricisi ve ulusal bir su markası için belgelendirilmiş modeller sunmasını sağlar. Modernizasyon açısından, mevcut hattın gıda güvenliği veya müşteri denetimi geçmiş olması durumunda, yeniden sertifikalandırılması gereken yeni bir hattan daha hızlı bir yol olan, mevcut hattın sertifikalı düzenini koruyarak güncel alt sistemleri güncellemek önemlidir. Sertifikalı düzeni koruyarak güncel alt sistemleri güncellemek, kalite maliyetini düşürmenin en hızlı yoludur.
Seçim Rehberi: Gereksinimden Önerilen Modele
Yeniden donatım ve yeni hat arasında, ardından YuDa modelleri arasında seçim yapmak, doğrudan bir gereksinim-model tablosuyla daha kolaydır. Aşağıdaki rehber, mevcut çerçevenin sağlam olduğunu varsayar; çerçeve denetimden geçemezse, yeni hat seçeneğine bir satır aşağı inin.
| Müşteri İsteği | Önerilen Eylem | YuDa Modeli veya Yolu |
|---|---|---|
| Eski hat, sağlam şase, daha düşük enerji maliyeti gerekiyor | Düşük kademe geri dönüşüm uyarlaması | Fırın yükseltmesi artı servo yenilemesi |
| Eski hat, yüksek işçilik maliyeti, açıklanamayan duruşlar | Orta kademe sonradan donatım | Çıkarma robotu, kontrol, uzaktan izleme ekleyin |
| Küçük atölye, sınırlı bütçe, yeni kurulum | Yeni giriş seviyesi makine | YuDa Yarı Otomatik Serisi |
| Büyüyen bölgesel şişeleyici, 1000 ila 7000 BPH | Yeni standart hat | YuDa Standart Hız Otomatik Serisi |
| Yüksek hacimli içecek, 8000 ila 15000 BPH | Yeni yüksek hızlı hat | YuDa FGX Yüksek Hız Serisi |
| Dar zemin alanı, tek adımda su doldurma | Kombi Çözüm | YuDa Lineer BFC CombiBlock veya BFC makine |
| Daha düşük gram ağırlığı gerekli, taban zaten kararlı | Yüksek kademe kalıp yolu | Yeni üfleme kalıbı artı şişe yeniden tasarımı |
Tablo, teknik yollar ile ticari karar arasındaki pratik köprüdür. İlk iki satırı karşılayan bir tesis neredeyse her zaman bir yenileme (retrofit) adayıdır ve Düşük veya Orta seviyeden başlamalıdır. Orta satırlardaki bir tesis, hattını aşmıştır ve yeni satın almalı; mevcut en büyük makineyi değil, çıktı aralığı tahminine uyan YuDa modelini seçmelidir. Aşırı boyutlandırma enerji indeksi avantajını boşa harcar; çünkü tasarlanan hızının altında çalışan bir hat başlı başına verimsizdir.
Servis ve Destek
Bir dönüşüm, ancak arkasındaki destek kadar iyidir; bu yüzden bir Wanplas fabrikası olan YuDa, hem tadilatları hem yeni hatları Wanplas grubu servis taahhütlerine sarar. Sevkiyattan önce her makine ve tadilat kiti test edilir; böylece performans varsayılmaz, doğrulanır. Sahada kurulum ve devreye alma, müşterinin operatörlerini de eğiten mühendisler tarafından yapılır; böylece yükseltilmiş hat, uzun bir deneme yanılma dönemi yerine hızla anma çıktısına ulaşır.
Wanplas grubu politikası, her yıl 500 ABD doları değerinde ücretsiz yedek parça sağlar ve sahiplerine, ısıtıcılar, kapaklar ve sensörler gibi aşınan parçalar ve garanti süresi içinde hasarlı parçalar ücretsiz olarak değiştirilir. Uzaktan izleme, birçok arıza durumunun durma nedeni olmadan teşhis edilmesini sağlar ve açık fabrikası politikası, müşterilerin yapım kalitesini incelemesine ve kendi şişe formatında bir deneme sürüşüne şahit olmasına izin verir. Birçok yıllık yol haritası planlayan şişe dolumcular için bu süreklilik önemlidir: aynı tedarikçi, bugün yeniden tasarlanabilir, bir sonraki yıl standart hız hattı sağlayabilir ve daha sonra FGX yüksek hız hattını ekleyebilir, tüm bunlar ortak kontrol ve kalıp standartında gerçekleşir.
Dönüşüm Sonrası Bakım ve Operasyonlar
Düşük maliyetli bir dönüşüm, hattın bakım profilini değiştirir. Servo sistemler ve PLC kontrolleri, röleler ve pnömatiklerden daha az arızalanır; ancak farklı bakım gerektirirler: temiz panolar, stabil güç ve firmware ile reçete yedekleri. Operasyon ekibi, kazanımları koruyan birkaç alışkanlık edinmelidir.
İlk olarak, ısıtıcı saat kaydı tutun ve ışıklar eşleştirilmiş setlerde değiştirin, böylece preform sıcaklık profili simetrik kalır; dengesiz ışıklar, enerji ve ağırlık kazançlarını kaybetmenin en hızlı yollarından biridir. İkincisi, her şişe formatı için PLC reçetesi yedekleyin ve gram ağırlığı ve kafa bitişi ile etiketleyin, böylece değişimler tekrar edilebilir hale gelir. Üçüncüsü, uzaktan izleme paneli haftalık olarak döngü sayısı ve reddetme eğilimi için gözden geçirin, çünkü reddetme oranındaki yavaş bir eğilim, ocak veya kalıp sorununun erken sinyalidir. Dördüncüsü, USD 500 değerindeki ücretsiz yedek parçaları, kayıtta en hızlı aşınan öğeler için her yıl planlayın, bir arıza beklemek yerine. Beşinci olarak, üç temel sayıyı, üretim, 1.000 şişe başına kWh ve reddetme oranı, her çeyrekte yeniden ölçün ve bunları dönüşüm öncesi temel değerlerle karşılaştırın, böylece indeks iyileştirmelerinin devam ettiğini doğrulayın.
Operatörler ayrıca yeni servo ve robot hareketleri için kısa bir kontrol listesine ihtiyaç duyar: her kalıp değişiminden sonra senkronizasyonu doğrulayın, çıkarma tutucularının yeni şişe aralığına hizalandığını onaylayın ve kontrol yenilemesi sırasında eklenen güvenlik interlock'larını asla baypas etmeyin. Bu küçük disiplinler, Düşük veya Orta kademe bir projenin eski taban çizgisine doğru geri bozulmak yerine geri ödeme endeks puanını yıl üstüne yıl teslim etmesini sağlayan şeydir.
Sıkça Sorulan Sorular
Eski bir PET şişe şişirme üretim hattı için en uygun maliyetli ilk yenileme nedir?
Çoğu on yıllık hat için en yüksek getiri, kızılötesi ısıtma fırınını yükseltmekten ve ana sürücüleri servoya dönüştürmekten gelir. Isıtıcı aralığını kompakt bir yerleşime kapatmak ve asenkron motorları servo sürücülerle değiştirmek, tipik olarak şişirme modülüne dokunmadan yatırımı Düşük maliyet seviyesi içinde geri kazandırır ve elektrik kullanımını anlamlı bir endeks puanı kadar azaltır.
Eski bir tek aşamalı veya iki aşamalı PET hattı, üfleme kalıbı değiştirilmeden tam servo sisteme yükseltilebilir mi?
Çoğu durumda evet. Servo yenileme kitleri kalıp açma, kalıp kilitleme ve taban kalıbı kaldırma hareketlerini tahrik eder ve mevcut şişirme kalıbı kalıp gözü düzenine uyacak şekilde eşleştirilebilir. Onaylamadan önce kalıp sıkma ünitesinin ve aralığının hızlı bir incelemesi gerekir; ancak istikrarlı kalıpların büyük çoğunluğu, kontrol ve tahrik yükseltmesinden sonra kullanılabilir durumda kalır.
Geleneksel eski bir hatla karşılaştırıldığında bir yenileme ne kadar enerji tasarrufu sağlayabilir?
On yıllık geleneksel bir hattın 100'e eşit olduğu bir endeksle ölçüldüğünde, ısıtıcı artı servo yenilemesi tipik olarak 70 ila 75 civarına, yeni kalıplarla yapılan üst seviye modüler yeniden yapılandırma ise yaklaşık 60 ila 65'e ulaşır. Rakamlar görecelidir; çünkü 1.000 şişe başına mutlak kWh, şişenin gram ağırlığına, preform sıcaklığına ve ortam koşullarına bağlıdır.
Geri dönüştürmek mi yoksa yeni bir PET şişirme kalıplama makinesi mi almak daha iyidir?
Temel çerçeve, kalıp sıkıştırma ünitesi ve fırın yapısı sağlam ve yalnızca sürücüler, kontroller ve ısıtma eski olduğunda yenileme (retrofit) kazanır. Kapasitenin bir katmandan fazla artması gerektiğinde, şişe gram ağırlığının keskin şekilde düşmesi gerektiğinde veya mevcut çerçeve artık güvenlik ve hijyen gereksinimlerini karşılamadığında yeni hat satın alımı daha iyidir. Karar vermek için maliyet katmanı tablosunu ve yenilemeye karşı yeni karşılaştırmasını kullanın.
Sınırlı bütçeli küçük bir atölyeye hangi YuDa modeli uyar?
YuDa Yarı Otomatik serisi, daha düşük tedarik maliyeti ve küçük işletmeler için üretilmiştir; birimler sevkiyata hazırdır. Düşük çıktı ihtiyaçlarını karşılar ve hacim büyüdükçe Standart Hız tam otomatik serisine geçmeden önce doğal giriş noktasıdır.
YuDa, yenileme veya yeni hat satın alma sonrası hangi desteği sağlar?
Bir Wanplas fabrikası olan YuDa; sevkiyat öncesi fabrika testi, yerinde kurulum ve devreye alma, operatör eğitimi, kontrol sistemi üzerinden uzaktan izleme ve yılda 500 ABD doları değerinde ücretsiz yedek parça artı hasarlı parçaların garanti değişimini içeren Wanplas grup politikası sağlar. Müşteriler ayrıca ekipmanı denetlemek için fabrikayı ziyaret edebilir.
Üretim katında Düşük veya Orta seviye bir yenileme ne kadar sürer?
Düşük kademe bir ısıtıcı ve servo paketi, genellikle sınırlı duruş süresiyle planlı bir hafta sonu duruşu sırasında kurulur. Bir çıkarma robotu, tam kontrol değişimi ve uzaktan izleme ekleyen Orta kademe, genellikle günlük çıktı kaybının kontrol altında kalması için normal bakımla kısmen örtüşen bir ila iki haftalık bir pencere gerektirir.
Sonuç
Bir eski PET şişe üfleme üretim hattının düşük maliyetli dönüşüm planı tek bir satın alma değil, gerçekten para harcayan beş alt sistem için sıralanmış bir takım iyileştirmeyi içerir: çıkarma robotu, ısıtma fırını, servo sürücü, elektrik kontrolü ve üfleme kalıbı. İlk olarak çıkış, enerji ve atık oranını ölçtükten sonra, her bir iyileştirmeyi yüzde payı ve geri ödeme indeksi puanlarıyla belirlenen Düşük, Orta veya Yüksek maliyet seviyesine yerleştirdik. Bir tesis, yeni hatların performansının büyük bir bölümünü, maliyetin bir kısmıyla geri kazanabilir. Enerji tablosu, neden bir Düşük seviye iyileştirme, yeni yüksek hızlı bir hatla arasındaki farkın yaklaşık üçte birini yakaladığını gösterir, yeni ve iyileştirme karşılaştırması ise tam bir değiştirmenin ne zaman mantıklı olduğunu gösterir.
YuDa, 20 yılı aşkın PET blow molding deneyimi, 60'dan fazla ülkede hizmet veren, Çin'de en üst iki konumda yer alan ve 20'den fazla patent sahibi olan Wanplas fabrikası, hem retrofit modülleri hem de yer değiştirme makinelerini tek bir doküman destekli bir yelpazeden sağlar: FGX yüksek hızlı serisi, Standart Hız tam otomatik serisi, yarı otomatik serisi ve blow-filling-capping kombi çözümleri. Şu anda kullandığınız hat modeli, şişe formatı, çıkış hedefi ve enerji verilerinizi gönderin, mühendislik ekibi bu bilgiler doğrultusunda maliyet seviyenize ve kapasite yol haritanıza uygun bir aşamalı dönüşüm önerisi yapacak, ardından fabrika testleri, yerinde kurulum, uzaktan izleme ve Wanplas grubunun her yıl 500 ABD doları ücretsiz yedek parça garantisi ile destek verecek. İyi planlanmış bir retrofit bugün hatınızı rekabetçi kılar; net bir yeni hat yolu yarın büyümenizi engellemez.