Gazlı İçecek PET Şişe Üretim Tesisi için Kapsamlı Makine Listesi
Bir karbonatlı içecek PET şişe üretim tesisi kurmak, sade su hattı kurmaktan temel olarak farklıdır ve makine listesi bu farkın ilk olarak görülebildiği yerdir. Bir karbonatlı içecek, 3,5 ila 4,5 hacimde çözünmüş karbon dioksit içerir, bu da ürünün taşımada veya depolamada 38 derece C sıcaklığa ulaşması durumunda, bitmiş şişenin 5 ila 6 bar iç basınçta olmasını gerektirir. Rezin haznesinden aşağıdaki her makine, tek fiziksel gerçek olan bu durumu temel alır: Preform daha ağırdır, streç oranları daha sıkıdır, blow basıncı daha yüksektir, temel geometrisi düz veya şampanya profili yerine beş ayaklı petaloidtir, doldurucu, karşı basınç altında çalışmak zorundadır, ve paketleme bölümü, sürekli olarak genişlemeye çalışan bir konteynere sahip olmalıdır. YuDa Machinery, 20 yılı aşkın deneyime sahip Wanplas fabrikası, 60'den fazla ülkeye ihracat yapıyor ve yeniden ısıtma streç blow molding alanında 20'den fazla patent sahibidir ve aşağıdaki ekipman listesi, bu hatların gerçekte nasıl dizayn edildiğini değil, genel bir katalog listesi olarak verilmektedir.
Tesis, en iyi şekilde altı bağlı blok olarak anlaşılabilir: su arıtma, şurup hazırlama, karbonatma ve karbondioksit sağlama, şişe şekillendirme, isobarik doldurma ve kapatma ve aşağıdaki paketleme. Her blok kendi kritik makinesine ve kendi yardımcı ünite setine sahiptir, bu da başlık çıkış değeri gerçekleştirilebileceğini gizli olarak belirler. Yatırımcılar, genellikle blow molding makinesi ve dolum için dikkatli bir bütçe yaparlar, ancak daha sonra, küçük bir yüksek basınçlı hava kompresörünün, 40 derece sıcaklıkta bir yaz ortamı için yeterli rezerv kapasitesi olmayan bir soğutucu veya çözünmüş oksijeni yeterince düşüremeyen bir deaeratör, tesisin toplam üretimini yüzde yirmiye kadar düşüreceğini fark ederler. Aşağıdaki bölümler, her makinenin sırayla incelenmesini, mühendislerin her birini belirlemek için gerekli olan sizing mantığını ve parametre pencerelerini verir ve şişe kalitesinde, enerji tüketiminde veya değişim süresinde küçük bir değişiklikin büyük bir değişikliğe neden olacağı yerleri belirler.
Gazlı Şişeler Her Makine Spesifikasyonunu Neden Değiştirir
PET şişede basınç direnci, malzeme eklemekle oluşmaz; bu, yönlendirme ile oluşur. Yeniden ısıtılmış bir preform, çekme çubuğu tarafından eksenel olarak çekilip ardından yüksek basınçlı hava ile çevresel olarak genişletildiğinde, amorf polimer zincirleri, gerilim kaynaklı kristal yapısıyla birlikte biaksiyel olarak yönlendirilmiş bir yapıya dönüşür ve bu yönlendirilmiş duvar, kırılmaya karşı direnç sağlar. Sade su için, düz çapraz oran, eksenel oran ile çevre oranının çarpımından oluşur ve genellikle 8 ile 10 arasında tutulur. Karbondioksit içeren içecekler için aynı hesaplama, eksenel oranın yaklaşık 2,5 ila 3,0 ve çevre oranının 3,5 ila 4,5 olduğu, 10 ila 14 arasında tutulur, çünkü daha yüksek derecedeki yönlendirme, stres kırılmaya karşı direnç ve düşük hacimsel kırılma sağlar. Bu sayıları elde etmek için, genel amaçlı bir preform yerine, şişe için özel olarak tasarlanmış bir preform gerekir ve bu, vücudun sıcaklık penceresi, genellikle 95 ila 115 derece Celsius olarak, eşitlik bölgesi çıkışında preform yüzeyinde ölçülürken, kafa bitimi aktif olarak soğutularak, iplik ve destek halkası boyut olarak sabit kalır.
Reçine seçimi aynı mantıkla yapılır. Karbonatlanmış uygulamalar genellikle 0,80 ila 0,84 dekaliter / gram intrinsik viskoziteye sahip şişe kalitesi PET kullanır, bu da su için yaygın olan 0,76 ila 0,80 aralığından daha yüksektir, çünkü daha uzun zincirler, preformun enjeksiyonu sırasında erimiş dayanıklılığı artırır ve bitmiş kapta kırılma direncini iyileştirir. Preform gram ağırlığı da hızla artar. 500 mililitre su şişesi 12 ila 15 gramda üretilebilirken, aynı hacimdeki karbonatlı versiyon için 22 ila 28 gram gerekir; 1,5 litre karbonatlı şişe genellikle 38 ila 45 gram arasında, 2 litre ise 48 ila 54 gram arasında yer alır. Boyun bitişi genellikle 28 milimetre karbonatlı bir profil olup, bu profil, konvansiyonel olan yüksek versiyon ya da bir gramdan az daha az reçine kullanarak üretilen kısa versiyon olabilir ve her ikisi de kaplayıcı, kap besleyici ve blow mold boyun yuvası ile eşleştirilmelidir. Preformlar eğer evde enjeksiyon kalıplama ile üretilmiyorsa, reçinenin nemini 160 ila 170 derece Celcius sıcaklığında 4 ila 6 saatlik bir ikamet süresi ile 50 ppm'den düşük tutabilen bir dehumidifying kurutucu eklemek gerekir, çünkü enjeksiyon sırasında hidrolitik bozulma, üretilen her şişenin intrinsik viskozitesini ve dolayısıyla basınç performansını kalıcı olarak düşürür.
Bir Bakışta Eksiksiz Makine Listesi
Aşağıdaki tablo, bitkiyi altı işlevsel bloğa gruplandırır ve her bloğun temel makinelerini gösterir. Bu tablo amaçlı olarak kısadır; devam eden paragraflar, boyutlama rakamları, parametre pencereleri ve satın alma siparişinde görünmeyen yardımcı ünitelere yer verir. Listi bir bağımlılık zinciri olarak okumak gerekir, çünkü sıralama önemlidir: su kalitesi, ürün tadının üst sınırını, şurup doğruluğu, Brix konsistansının üst sınırını, karbonatama sıcaklığının, elde edilebilen gaz miktarının üst sınırını, şişe yöneliminin raf ömrünün üst sınırını ve doldurma karşı basıncının hat sınırını belirler.
| Block | Merkez Makineler | İşlev |
|---|---|---|
| Su Odası | Çok ortamlı filtre, karbon filtre, yumuşatıcı, ters ozmoz, ultraviyole ünitesi | Arıtılmış proses suyu üretin |
| Şurup Odası | Şeker çözücü, plakalı ısı eşanjörü, çift filtre, karıştırma tankı | Bitmiş şurubu hazırlayın ve saklayın |
| Karbonasyon | Gaz giderici, hat içi harmanlayıcı, karbonatör, karbondioksit buharlaştırıcı | Karıştır ve gazla yükle |
| İfla | Preform yükleyici, yeniden ısıtmalı germe şişirme kalıplama makinesi, soğutucu, yüksek basınçlı kompresör | Basınç değerli şişeler şekillendirin |
| Doldurma | İzobarik döner dolum, kapaklama, kapak besleyici ve sterilizatör | Basınç altında doldurma ve sızdırmazlama |
| Paketleme | Şişe ısıtıcısı, etiketleyici, kodlayıcı, denetçi, shrink sarma makinesi, paletleyici | Bitirin, inceleyin ve paletleyin |
Bu özetten iki makine amaçlı olarak eksik bırakılmıştır. Birincisi, preform enjeksiyon makinesi ile preform kalıbı, soğutucu ve kurutucu, tesisin preform üretmeyi tercih etmesi durumunda listede yer alır; çoğu yeni karbonatlı tesis, ilk iki veya üç yıl için preformları satın alır, çünkü preform enjeksiyonu, kendi araç ekonomisi ve kalite kontrol yükü olan ayrı bir disiplindir. İkincisi, temizleme yerel sistemdir, ki bu sistem su odası, şurup odası, karbonatör bölümü ve doldurucuya aynı anda hizmet eder ve bu nedenle tek bir blok içinde yer almamaktadır. Bir karbonatlı hattı, dolu su yıkama cihazı yerine, kapalı bir hava konveyörü üzerinden doğrudan blow molding makinesinden gelen, daha temiz olan, havalandırılmış şişeler için boş şişe hava yıkama cihazına da ihtiyaç duyar.
Su Arıtma ve Şurup Odası
Karbondioksitli içecek için kullanılan su, içilebilirden daha fazlası olmalıdır. Geri kalan alkalinit, içeceğin asidini nötralize eder ve tat profilini değiştirir, klor ve kloramin, tat bileşenlerine zarar verir, demir ve mangan, renk değişikliğine neden olur ve herhangi bir katı madde, dolum sırasında ürünü kontrol edilemez bir şekilde köpürtmeye neden olan bir nükleasyon noktası haline gelir. Bir geleneksel sistem, yaklaşık 20 mikrometreden büyük partikülleri kaldırmak için çoklu medya kum filtresinden başlar, ardından 10 dakika boş kumağa temas süresi olan en az 10 dakika aktif karbon filtresine geçer, ardından su kaynağının sertliği ve toplam çözünmüş katı miktarına bağlı olarak bir yumuşatıcıya veya ters osmotik bir üniteye geçer ve 0,2 mikrometre mikrofiltrasyon kartuşu ve en az 30 milijoule per metrekare kareye sahip bir ultraviyole sterilizatörle sonlanır. Karbondioksitli ürünler için alkalinitin 50 ppm'yi (kalifornium karbonat olarak) ve toplam çözünmüş katıların 50 ila 250 ppm aralığında olması tipiktir. 12.000 şişe/saat bir hatta 500 mililitre şişelerle çalışan bir hat, yaklaşık 6 kübik metreyi geçen ürün suyu tüketir, bu da yıkama ve temizlik ihtiyacını da içerir. Tam kapasiteyle çalışan bir su odası, gereken regenerasyon döngülerine yetecek kapasiteye sahip değildir.
Şurup odası, şeker, asit, tat ve renkleri, kontrol edilen bir Brix değeriyle sabit bir konsantreye dönüştürür. 80 ila 85 derece Celsius sıcaklığında sıcak çözülme ve ardından 20 ila 25 derece Celsius sıcaklığında bir plaka ısı değiştiricisi ile soğutma, konservatif bir seçimdir, çünkü kontrollü bir fraksiyonu şekerini invert eder ve mikroorganizma riskini azaltır, ancak sıcak çözülme ile yüksek şiddetli karıştırıcılar kullanılan tesislerde enerji tasarrufu sağlar ve sıvı şeker veya yüksek şiddetli tatlandırıcılar kullanır. Tam bir odada, şeker çözme tankı ile karıştırıcı, plaka ısı değiştiricisi, çift torba veya mum filtre, en az iki karıştırma tankı (bir tanesi karıştırılırken diğeri hattı besler), bir saatlik üretim için tasarlanmış hazır şurup depolama tankı ve hatta Brix ve iletkenlik ölçümü ile donatılmış dozaj pompaları bulunur. Burada hassasiyet kapasiteden daha önemlidir: hazır içecekte 0,1 derece Brix'in bir sapması, eğitimli panel tarafından tespit edilebilir ve ürünün belirtilen besin değerlerinden dışına çıkmasına neden olabilir, bu nedenle takip edilebilirlik açısından, sadece verimlilik değil, metreleme pompaları ve ardından gelen karıştırıcı belirlenmelidir.
Karbonasyon, Harmanlama ve Karbon Dioksit Tedariki
Karbondioksit suyun içinde çözünürlüğü, sıcaklık düşerken ve basınç yükseldikçe artar, bu nedenle her karbonatörleme bölümü aynı zamanda soğutma sorunudur. Ürün genellikle 2 ila 6 derece Celsius arasında soğutulur, çünkü 4 derece Celsius ve 4 bar basınçta su yaklaşık 4 volüm gazı istikrarlı bir çözeltide tutar, ancak 20 derece Celsius'de aynı basınç sadece yarısı kadar tutar. Çözünmüş oksijen aynı fiziksel alan için rekabet eder ve karbonatmayı istikrarsızlaştırır, bu nedenle vakum veya kolon deaeratör, çözünmüş oksijeni 0,5 ppm'den düşük seviyeye çeker. Modern düzenleme, 6.000 şişe/saat altında olan hatlar için, işlenmiş suyu ve şurubu, bir masraflı akış veya manyetik akış ölçümüyle, elde edilen Brix'i in-line kontrol eden, bir sparger veya paketlenmiş kolon aracılığıyla karbon dioksit enjekte eden, bir in-line karıştırıcıdır. Daha eski, ayrı bir premiks tankı olan batch karbonatör, 6.000 şişe/saat altında olan hatlar için hala mükemmel bir şekilde çalışır ve satın almak daha ucuzdur, ancak ürünler arasında geçiş yapmak daha uzun sürer ve Brix'de daha az doğru olur.
Gaz tedariki kendisi de yeni tesisler tarafından sıkça azaltılan bir makine listesi öğesidir. 99,9 oranında safiyete sahip içecek kalitesindeki karbondioksit, sıvı olarak verilir ve yaklaşık 18 ila 20 bar basınçta izole bir tankta saklanır. Buradan, karbonatörün istediği akış hızında bir çevresel veya elektrikli buharlaştırıcı, onu gaz haline dönüştürür, ardından basınç düzenleme istasyonu ve son olarak bir gaz filtresi takip eder. Tüketim, boşaltma kayıpları, doldurma kontrpresyonu temizleme ve yer değiştirme dahil edildiğinde, 1.000 litre bitmiş karbonatlı ürün için 5 ila 7 kilogram arasında değişir, bu da teorik çözülme değeriyle karşılaştırıldığında anlamlı olarak daha yüksektir. Buharlaştırıcıyi küçültmek, karbonatörde bir karbonatlama hatası gibi görünen ancak aslında bir tedarik hatası olan bir semptom oluşturur: gaz miktarları, hattın tam hızda 20 dakikadan fazla çalıştığı zaman aşağı doğru kayar ve operatör, karbonatör ayar değerlerini yerine, buharlaştırıcıdaki buz çizgisini takip eder.
Şişirme Kalıplama: Tesisin Çekirdek Makinesi
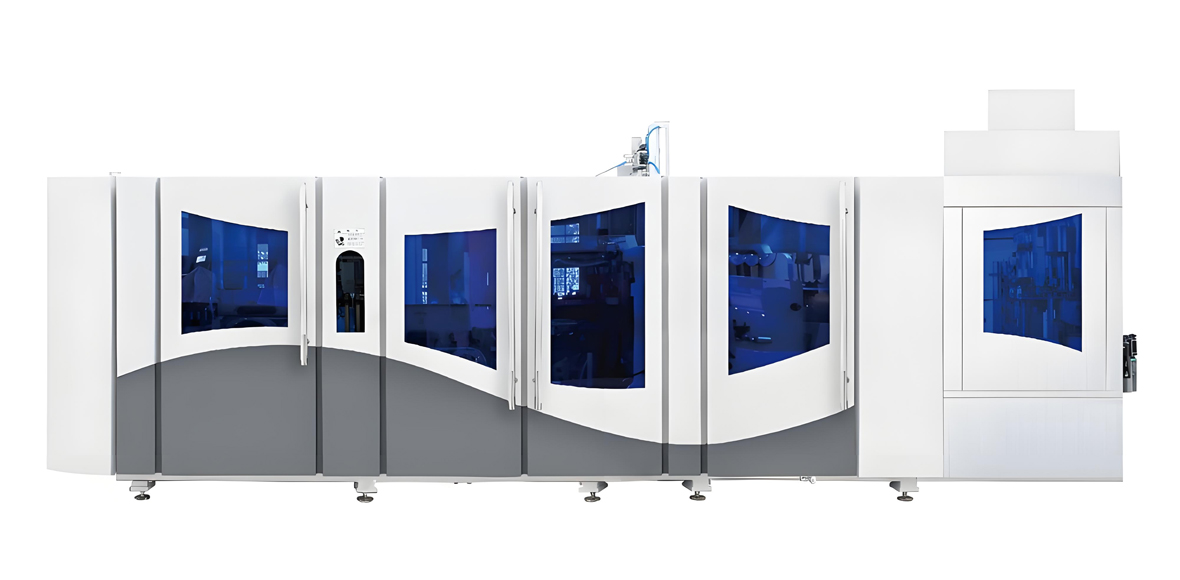
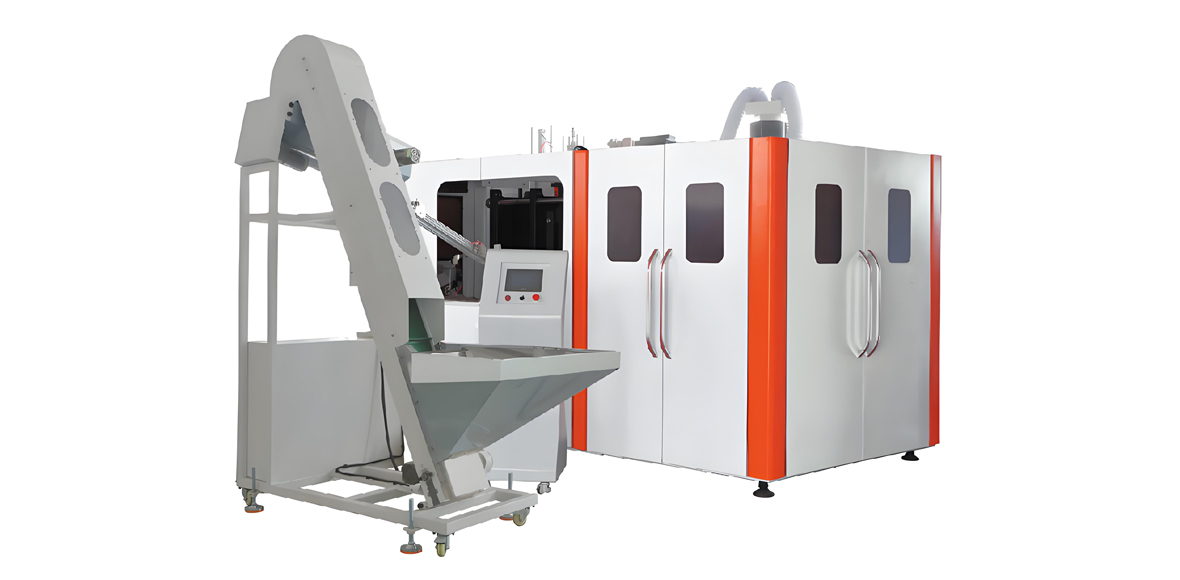
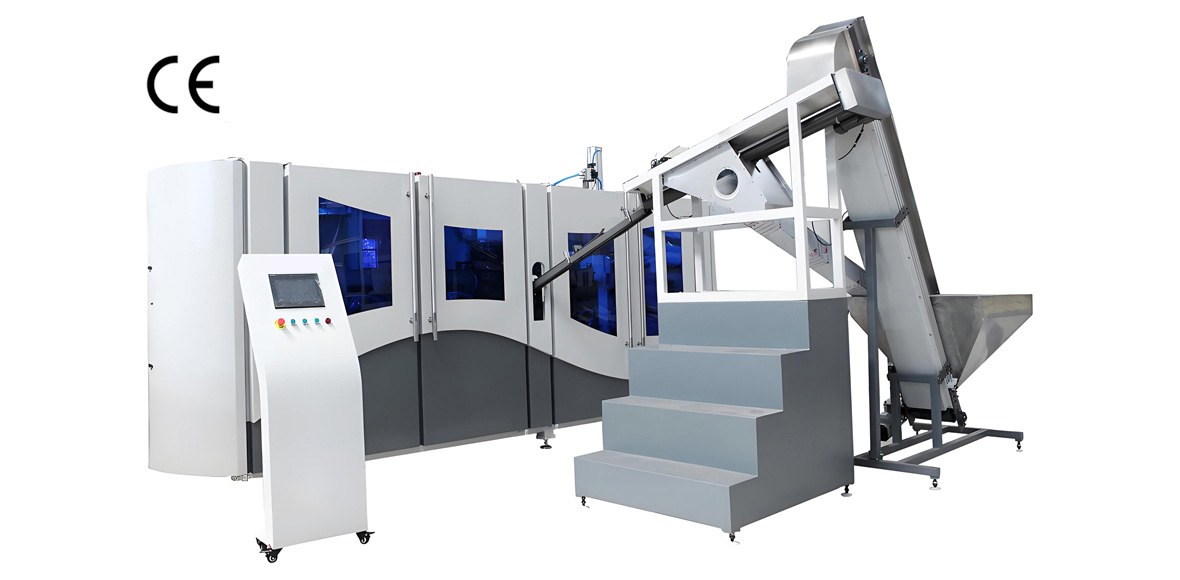
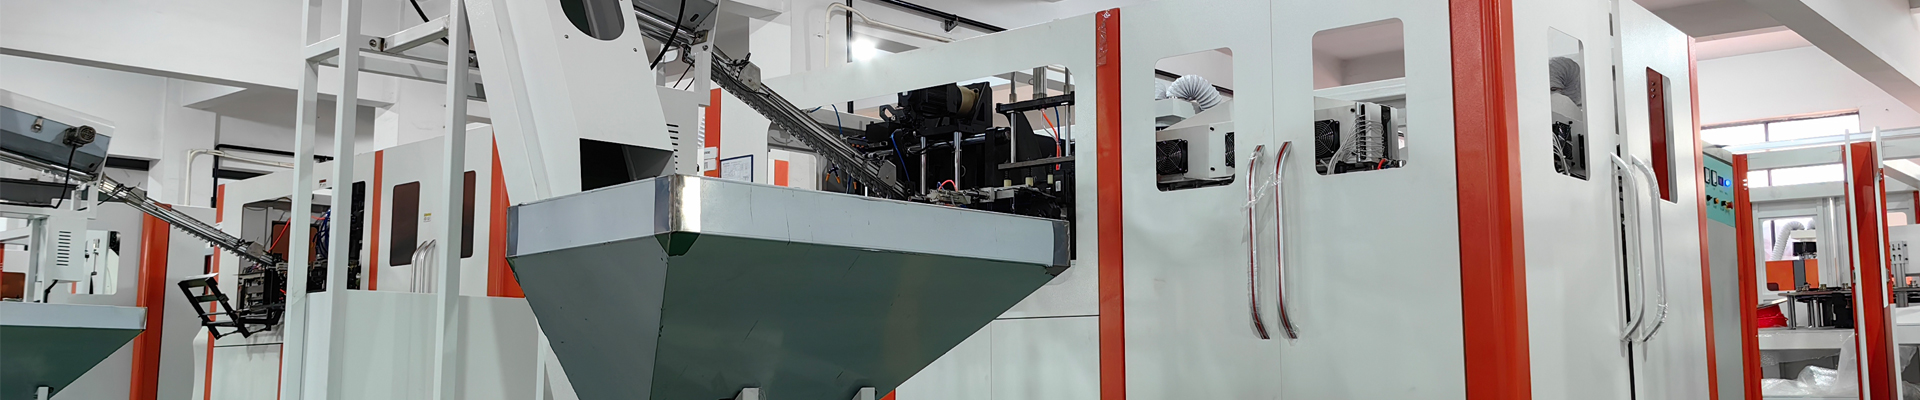
İki aşamalı işlemde çalışan yeniden ısıtma streç blow molding makinesi, satın alınmış veya şirket içi bir preformun bir basınç kabına dönüşmesini sağlar. Preformlar, bir hopper yükleyici tarafından yükseltilir, bir döner veya rulolu ayıcılar tarafından ayıklanır ve destek halkalarıyla boyun destek zincirine asılır, ve preform sürekli olarak döndürülerek ısı, çevresinde eşit şekilde dağıtılır. Lamba gücü dağılımı, eksenel sıcaklık profiline şekil vermek için ana araçtır ve kalın duvarlı karbonatlı preformun dış yüzeyini aşırı ısıtmadan, birbirine eşit bir sıcaklık seviyesine ulaşmasını sağlar. YuDa, ısıtma lambalarının preform yüzeyine olan mesafesini 38,1 milimetreye indirir, bu da ışın enerjisini artırır ve konvansiyonel geniş boşluklı ısıtma odalarına göre, ısıtma odasının toplam güç tüketiminin yüzde altmış ila yetmişine karşılık gelen yüzde otuzunu aşkın bir oranda elektrik tüketimini azaltır; çünkü ısıtma odası genellikle blow blokun toplam güç tüketiminin yüzde altmış ila yetmişini oluşturur, bu tek tasarım kararından işletme bütçesinin enerji hattı büyük ölçüde etkilenir. Boyun soğutma plakaları ve zorlanmış hava, bitişi, makaraların deformasyonu yaşanmayacak bir sıcaklığa düşürür ve son lamba bankından sonra eşitlik bölümü, ısıyı içe doğru geçirir ve duvarın kalınlığı boyunca eşit sıcaklığa ulaşmasını sağlar.
Blow istasyonunda, preform sıkıştırılır, uzatma çubuğu servo kontrolü altında iner, 8 ila 12 bar arasında olan ön doldurma hava, çubuğun yine hareket halindeyken radyal genişlemeye başlar ve 35 ila 40 bar arasında olan son doldurma hava, şekillendirmeyi tamamlar ve duvarı kalıb yüzeyine doğru sıkıştırır. Karbondioksitli şişeler, kalıbın en yüksek basınç aralığının üstünde yer alır, çünkü petaloid tabanın ayaklarını tam olarak şekillendirmek ve aralarında ince kısımlar oluşmasını önlemek için yüksek basınç gerekir. Kalıb soğutma suyu 8 ila 12 derece Celsius arasında kalırken, taban kalıbı genellikle 2 ila 4 derece daha soğuk tutulur, çünkü taban en kalın ve en yavaş kristalleşen bölgedir ve aynı zamanda stres kırılma hatalarının başladığı bölgedir. YuDa, kalıb açma, kalıb kilitleme ve taban kalıbının yükseltilmesini tek bir koordineli hareket olarak birleştiren bir kam bağlantı sistemi uygular, bu da döngüler arasında bekleme süresini kısaltır ve sıkıştırma kuvvetinin tekrar edilebilirliğini artırır; modüler bir makine düzeni, kalıb değişiklikleri ve bakım işlemlerini hızlı hale getirir, bu da karbonatlı bir hattın üç veya dört şişe formatı çalıştırdığı durumlarda önemlidir. Son doldurma sırasında atılan havanın geri kazanım devresi, yüksek basınçlı havanın düşük basınçlı ağına veya ön doldurma aşamasına geri dönmesini sağlar ve makinedeki yüksek basınçlı hava tüketimini yüzde 30 ila 40 oranında azaltır ve kendisini neredeyse herhangi bir diğer seçenekte daha hızlı geri öder.
| YuDa FGX Konfigürasyonu | Kabuk sayısı | Çıktı (BPH) | Maksimum Hacim |
|---|---|---|---|
| FGX yüksek hızı | 3 | 8,000 – 9,000 | 600 ml |
| FGX yüksek hızı | 4 | 10,000 – 12,000 | 600 ml |
| FGX yüksek hızı | 5 | 12,500 – 15,000 | 600 ml |
| FGX yüksek hızı | 6 | 15,000 | 500 ml |
| FGX büyük format | 4 | 7,000 – 8,000 | 2,000 ml |
FGX serisi, 8.000 ila 15.000 şişe/saat hızında çalışan, tek kalıbın hızı 2.500 ila 3.000 şişe/saat olan yüksek hızlı bir platformdur ve 330 ila 600 mililitre formatlarında üretilen gazlı bir tesis için doğal bir eşleşmedir. Büyük format satırının farklı davrandığını not edin: 2 litre gazlı bir şişe, daha uzun bir uzama, daha fazla hava ve kalıbın içinde daha uzun soğutma süresine ihtiyaç duyar, bu nedenle büyük formatlarda gerçek performans, 1.800 ila 2.000 şişe/saat hızında ve daha fazla kavite sayısıyla değil, daha hızlı döngülerle sağlanır. Blow blokunun kurulu gücü, üç kavite makinesinde yaklaşık 120 kilovat, altı kavite makinesinde ise 260 kilovat arasında değişir, bu nedenle gerçek ölçülen tüketim, ısıtma sonrası 55 ila 70 oranında, kalıpların sabit duruma gelmesiyle, kurulu gücün yaklaşık yüzde 55 ila 70'ini oluşturur. Uzaktan izleme standarttır, böylece Çin merkezindeki mühendisler, mobil cihazdan programlanabilir mantık kontrolör verilerini okuyabilir ve gelişen bir arıza durumunda müşteri sitesine anormallik analizi verilebilir.
| YuDa Standart Konfigürasyon | Kabuk sayısı | Çıktı (BPH) | Maksimum Hacim |
|---|---|---|---|
| Tam otomatik | 1 | 1,000 – 1,500 | 2,000 ml |
| Tam otomatik | 2 | 2,000 – 3,000 | 2,000 ml |
| Tam otomatik | 4 | 4,000 – 5,000 | 600 ml |
| Tam otomatik | 6 | 6,000 – 7,000 | 600 ml |
| Yarı otomatik | 2 | 800 – 1,200 | 2,000 ml |
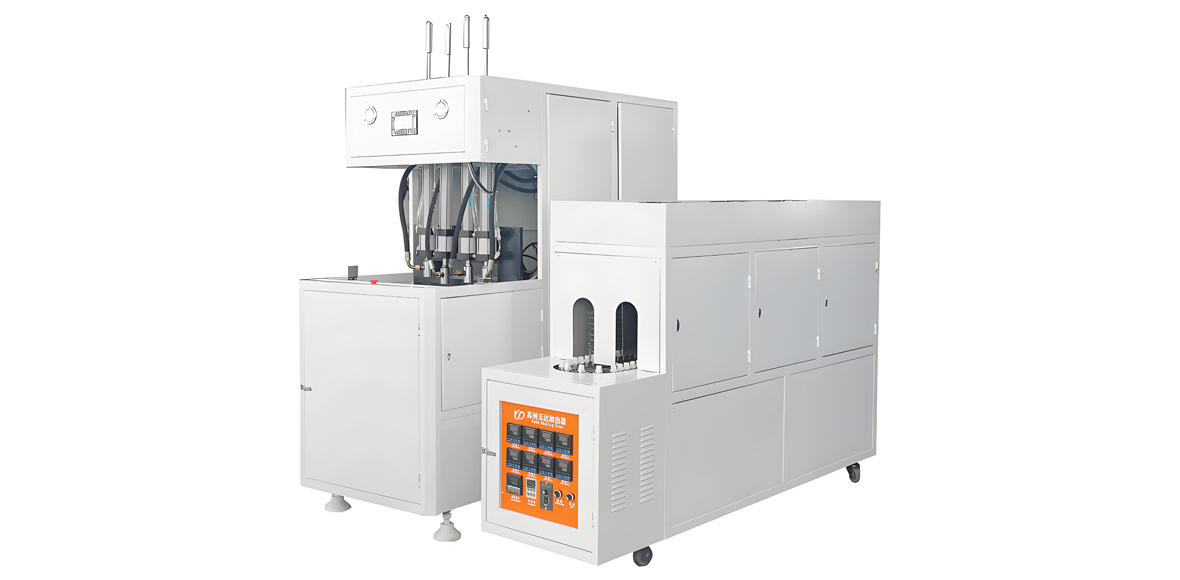
1.000 ila 7.000 şişe/saat aralığındaki tam otomatik standart hız, yüksek hız platformunda kullanılan ısıtma ve sıkma yapısına sahiptir, ancak daha kısa bir fırın ve daha az istasyondan oluşur. Bu nedenle, bölgesel karbonatlı markalar, çok küçük partiler üreten tesisler ve büyük formatlı şişelere odaklanan ikinci hatlar için doğru bir seçimdir. Yarı otomatik serisi, ısıtma ve doldurmayı iki operatör tarafından izlenen adımlara ayırmasıyla satın alma maliyetini önemli ölçüde düşürür ve operatörün uygunluk konusunda disiplinli olmasını gerektirdiği sürece, karbonatlı bir ürünü pazarda kanıtlamak isteyen yeni başlayanlar için uygun bir giriş noktasıdır. Alanın sınırlayıcı olduğu tesisler için, YuDa, şişeyi, doldurmayı ve kapatmayı tek bir alanda gerçekleştiren bir lineer doldurma-kapama kombinasyonu ve bir şişe doldurma-kapama makinesi de yapar. Karbonatlı ürünlerde, kombine blok, düşük gaz miktarları ve küçük formatlar için en uygun seçenektir, ancak ulusal ölçekteki yüksek karbonatlı kolalı ürünler, ayrı bir doldurma makinesi ile beslenen özel isobaryik dolum makinesi aracılığıyla daha sağlam bir şekilde sunulur.
Dolum, Kapaklama ve Alt Akış Paketleme
Karbondioksit dolum, karşı basınçlı dolumdur. Döner dolum makinesi önce her şişeyi karbon dioksitle temizler, havayı dışarı atar, ardından şişeyi ürün kabının basıncına (genellikle 3,5 ila 5 bar) eşdeğer bir basınca getirir, böylece sıvı yerçekimiyle akar ve çözeltiden ayrılmaz; yalnızca kontrol edilen bir sızıntı sonrasında şişe fazladan basıncını serbest bırakır ve kapatmaya gider. Valfdeki ürün sıcaklığı 2 ila 6 derece Celsius arasında tutulur, aynı çözünürlük sebebiyle daha önce açıklanan nedenlerden dolayı, ve valf sayısı hat boyunca hızdan kaynaklanır: 12.000 şişe/saatlik bir hat genellikle 40 ila 60 dolum valfini düşük bir dönme hızında döndürür, çünkü bir aşırı çözünmüş sıvının merkezi kuvvetle karıştırılması, köpüklü ve az dolum yapar. Kapatma makinesi genellikle aynı temel çerçevede birleştirilir, 28 milimetrelik plastik bir kapak kaplama uygulanır ve 1,4 ila 2,2 newton metre torsiyona sahiptir, bir konveyör elevatörden geçer, bir kap sıralayıcıdan geçer ve birçok pazarda bir kap yıkama cihazı veya ultraviyole sterilizatörü ile birlikte kullanılır. Dolum yüksekliği hata ± 2 milimetre ve kaplama torsiyon tekrarlanabilirliği, karbonatlı ürünlerde müşteri şikayetlerini en çok tetikleyen iki değişkendir, çünkü her ikisi de raf üzerinde gaz miktarlarının kaybına doğrudan dönüşür.
Kapaklayıcıdan sonra paketleme bölümü soğuk, ıslak ve basınçlı bir kapta işlem yapar. Bir şişe ısıtma tüneli, tekrar dolaşılan sıcak suyu püskürterek ve yüzey sıcaklığını ortam yoğunlaşma noktasının birkaç derece üzerinde tutar. Isıtıldıktan sonra, hat, sıcak malzeme etiketleme makinesi veya shrink film uygulayıcısı, parti ve son kullanma tarih bilgilerini yazan inkjet veya lazer kodlayıcı, ve dolum seviyesini, kapak varlığını ve döndürülmüş kapakları, etiket konumunu kontrol eden bir kontrol istasyonu içerir. Hatalar, hatayı olanları kaldırmak için durdurmadan hatadan çıkaran bir geri gönderme konveyörü ile birlikte çalışır. Doldurma işleminden önce bir boş şişe kontrol cihazı bulunur ve karbonatlı hatlarda, küçük bir kapaklama hatası hemen ortaya çıkmazsa karbonatlı hatlarda bir sızıntı dedektörü kullanmak yararlıdır. Son paketleme, çoklu paketler üreten shrink film sarma makinesi, sarma etrafında paketleme makinesi veya her ikisi, büyük formatlarda dağıtma veya el tutucu uygulayıcısı, en az on saniye hat çıkışı için tasarlanmış bir taşıma sistemi ve bir katlama veya robotik paletleyici ile birlikte gelir. Birikim, gerçek fabrika verimliliğini belirleyen sıradan bir unsur olup, yoksa her on saniyelik duraklama, etiketleyiciden doldurma yönüne ve paletleyiciden paketleme yönüne yayılır.
Altyapılar, Basınçlı Hava ve Soğutma
| Ürünler | 12.000 BPH'de yük | Not |
|---|---|---|
| Yüksek basınç hava, 40 bar | 7.0 – 8.5 Nm3/min | Hava geri kazanımıyla daha düşük |
| Düşük basınç hava, 8 bar | 2.0 – 2.5 Nm3/min | Valfler, taşıma, kapaklama |
| Soğutulmuş su, 8-12 C | 90 – 110 kW | Kalıplar ve boyun soğutma |
| Glikol, 2 C | 150 – 200 kW | Ürün soğutma ve karbonasyon |
| Güç, üfleme bloğu | 180 – 260 kW installed | Fırınlar yüke hakimdir |
| Karbon dioksit | 5 – 7 kg per 1,000 L | Yüzde 99,9 içecek kalitesi |
Yüksek basınçlı hava sistemi, tesisin en pahalı ikinci makinesi, doldurma makinesi ve dolum makinesinden sonra gelir ve aynı spesifikasyon disiplinine layık olmalıdır. 40 bar çıkış gücüne sahip, dört aşamalı, yağsız veya yağlı pistonlu bir kompresör, her 500 mililitre karbonatlı şişenin yaklaşık 25 ila 30 normal litre yüksek basınçlı hava tükettiği hesaplamaya göre standart çözümdür. Her zaman, makine ölçekli hacim ve valf kayıpları dikkate alındığında, her 500 mililitre karbonatlı şişe için 25 ila 30 normal litre yüksek basınçlı hava tükettiğini hesaplamak için en az 2 metreküp kapasiteli bir alıcı belirleyin. Basınç buhar noktasını en az -20 derece Celsius'e düşüren bir soğutulmuş veya kurutucu kurutucu, ve 0.01 mikrometreye kadar bir filtrasyon dizisi ile, içi gıda bir konteyner ile temas eden hava için, aktif karbonlu son aşamada, çünkü hava gıda temas ortamıdır. Soğutma, iyi bir nedenle iki devreye bölünmüştür: mantar soğutma, yüksek akış ve orta derecede sıcaklık istikrarı olan 8 ila 12 derece Celsius sıcaklıktaki suyu istemektedir, ancak ürün soğutma, yaklaşık 2 derece Celsius olan bir glikol devresini istemektedir ve onları birleştirmek, bir devrenin yanlış sıcaklıkta çalışmasına neden olur. 35 derece Celsius ve üzerindeki ortam koşullarında, nominal soğutma kapasitesinin %15 ila %20'sini ekleyin ve su mevcut olduğunda, soğutma kulesi olan bir su soğutmalı soğutma ünitesini, hava soğutmalı bir üniteden tercih edin, çünkü verimlilik farkı tesisin en yoğun olduğu zamanlarda artar.
Tam 12.000 şişe/saat karbonatlı tesisin toplam elektrik ihtiyacı, su arıtımı, şurup odası, soğutucular, kompresörler, doldurma, dolum ve paketleme dahil olmak üzere genellikle 750 ila 1.000 kilovatlık kurulum kapasitesine düşer ve 500 mililitre formatlarda 1.000 şişe için 30 ila 45 kilovat saat arasında ölçülen tüketim vardır. Bu rakam, yatırım seçeneklerini karşılaştırmanın dürüst yolu, çünkü daha düşük bir satın alma fiyatına ve geniş boşluklu bir fırına sahip bir makine, iki vardiya çalışması sırasında ilk tasarrufü iki ila üç yıl içinde gidererek yeterli ek elektrik tüketebilir. Ortalama bir tam otomatik karbonatlı hattın 100 temel noktası olarak ayarlanmış olduğu bir maliyet endeksini kullanırsak, doldurma bloğu genellikle 22 ila 28 puan, dolum ve kapaklama monobloğu 25 ila 32 puan, su arıtımı ve şurup 12 ila 16 puan, kompresörler ve soğutucular dahil elektrikli tesisler 14 ila 18 puan, paketleme ve taşıma ise kalanı temsil eder. Relatif işletme maliyet yoğunluğu elektrik için Yüksek, karbondioksit ve su için Orta, iyi bakılmış bir hattın yedek parça için ise Düşük olarak belirlenir ve tüm bunların tek kontrol edilebilir değişkeni, önformun sıcaklık istikrarıdır.
Doğru Makine Yapılandırmasını Seçme
| Gereklilik | Şişe | Önerilen YuDa Makinesi |
|---|---|---|
| Pazar denemesi, en düşük giriş maliyeti | 1.5 L carbonated | Yarıotomatik iki kabinli |
| 1,000 – 1,500 BPH startup | 500 ml carbonated | Tam otomatik tek boşluk |
| 3.000 BPH bölgesel marka | 1.5 L and 2 L | Tam otomatik iki kalıp boşluklu |
| 6,000 – 7,000 BPH | 500 ml carbonated | Tam otomatik altı kalıp boşluklu |
| 10,000 – 12,000 BPH | 330 – 600 ml | FGX dört boşluklu yüksek hız |
| 15.000 Ş/S ulusal hacim | 500 ml carbonated | FGX beş veya altı kalıp boşluklu |
Seçim, makine ile değil, şişe ile başlar. Hedef hacmi, hedeflenen gaz hacimleri, kafa bitimi, önform gram ağırlığı ve uzunluğu, saatte üretilmesi gereken şişe sayısı, aynı makinede üretilmesi gereken format sayısı ve tesis ortam sıcaklığı belirtilerek, yapılandırma neredeyse belirleyici bir şekilde gerçekleşir. Bu aşamada iki pratik kural para tasarrufu sağlar. İlk olarak, doldurucuya göre 10 ila 15% daha büyük bir fırın makinesi seçin, çünkü aralarında bulunan hava taşıyıcısı, doldurucuyu hafif duraklamalara karşı yeterli miktarda hava sağlar; fırın makinesi, darboğaz olarak çalıştığında, rahat ısıtma penceresi dışına itilir ve şişe kalitesi dalgalanır. İkincisi, format ailesini sipariş vermekten önce belirleyin, çünkü 330 ila 600 mililitre şişe için optimize edilmiş bir makine ile 1,5 ila 2 litre şişe için optimize edilmiş bir makine, kalıp sıkıştırma hareketi, gerilim çubuğu uzunluğu, fırın uzunluğu ve hava tüketimi açısından farklıdır ve küçük format makinesini daha sonra büyük formatlarda çalıştırmak, tek bir orta format makine sipariş etmekten çok daha pahalıdır. Bir tesisin gerçekten hem küçük hem de büyük formatları hacimsel olarak ihtiyaç duyuyorsa, iki özel makine, toplam çıkış ve değişim süresi açısından genellikle tek bir orta format makineye göre daha iyi performans gösterir.
Uygulama Endüstrileri ve Son Ürünler
Karbondioksitli içecekler, aynı ekipman ailesinin hizmet verdiği çok daha geniş bir uygulama alanının zorlu sonudur. 3,8 ila 4,2 gaz hacmi aralığında yer alan cola tipi ve citrus aromalı içecekler, basınç gereksiniminin en üstünde yer alır, ardından 4,0 ila 4,5 hacimde küçük formatlarda şampanya suyu ve tonik, 2,5 ila 3,5 hacimde aromalı şampanya içecekleri ve enerji içecekleri, ve ışık engelleme ve oksijen engelleme gereksinimleri de eklenerek basınç gereksinimi olan karbonatlı malt veya bira tarzı içecekler gelir. Bu seviyenin altında, aynı şişirme makineleri, gazsız su şişeleri, sıcak doldurma veya aseptik hatlar için meyve suyu ve çay şişeleri, edible yağ kapları, süt ve yoğurt içecek şişeleri, ve günlük kimyasal ve kozmetik ürünler için şampuan, sıvı deterjan ve toner gibi kaplar üretir. Gıda ve içecek teması, yalnızca mekanik bir yapıdan ziyade, FDA 21 CFR 177.1630 (ABD), EU 10/2011 (Avrupa) ve GB 4806.6 (Çin) düzenlemelerine göre PET reçine ve bitmiş kaplar genellikle değerlendirilir. Makineler ise CE işaretine sahip olarak sunulur ve ISO 9001 kalite sistemleri altında üretilir. Şişe seviyesi doğrulama genellikle patlama basıncı, asit çözeltisi ile çevresel stres kırılma, ve 38 derece Celsius sıcaklığında 24 saat tutulan ve hacimsel genişleme oranı üç yüzdeye kadar olmaması ve temel boşluk kaybı olmaması koşuluyla termal stabilite testi kapsar.
Bir tesis sahibinin pratik sonucu, makine listesinin, tesisin beş yıl içinde satmayı planladığı en geniş ürün yerine, başlangıçta piyasaya sürmek istediği en dar ürün için seçilmesi gerektiğidir. Suda kalan ürünler için belirtilen bir tesis, daha sonra karbonatlı bir ürün eklemesi durumunda, ön form stokunun, boyun işleme aletlerinin, doldurma valf tasarımının ve çoğu zaman yüksek basınçlı kompresörün değiştirilmesi gerektiğini keşfederken, karbonatlı ürünler için belirtilen bir tesis, aynı ekipman üzerinde daha düşük basınçta ve daha hafif ön formlarla su üretme imkanına sahiptir ve hiçbir donanım değişikliği yapılmaz. Yukarı doğru belirleme ucuzdur; aşağı doğru belirleme ise öyle değildir.
Yerleşim, Devreye Alma ve Satış Sonrası Destek
Karbondioksitli üretim hattının düzeni, düz bir ürün yoluyla ve hizmetler perimetrede yer alır. 12.000 şişe/saat kapasiteli bir tesis, genellikle 800 ila 1.200 metrekarelik bir üretim salonuna yer verir. Su odası ve şurup odası, ayrı bir bölgede, hijyenik bir şekilde kaplanmış bir alanda, kompresör ve soğutucu odası, gürültü ve ısı için izole edilir ve dolum makinesi, hafif bir yükselişle ve keskin yön değişiklikleri olmadan dolum makinesine ulaşan hava konveyörü ile konumlandırılır. Dolum makinesi ve dolum makinesinin altında en az 1.000 kilogram/metrekare zemin yükleme, hava konveyörünün 4,5 ila 6 metre yüksekliği, depolama kranının erişimi için açık bir alan, ısı odası ve kompresör ısısı atılımını kaldırmak için ayarlanmış çevresel havalandırma, dolum ve ısıtma makinesinin altında drenaj çukurları olmalıdır. Dolum makinesinin değiştirme tarafında en az 1,2 metre genişlikte bir bakım koridoru bırakın; bu koridoru daraltarak zemin alanını tasarruf eden düzenlemeler, tesisin ömrü boyunca her bir değiştirmede maliyetini öder. Hizmetlerin temeli, üç fazlı elektrik dağıtımı, paslanmaz veya alüminyum yerine karbon çelikten oluşan kompresör hava boruları ve dolum makinesinin altındaki drenaj çukur planı, makinelerin sevk edilmeden önce çözümlenmelidir. Bu nedenle, makinelerin sevk edilmeden önce, üretim ile paralel olarak düzenleme çizimleri hazırlanır.
Her bir YuDa makinesi, fabrikadan ayrılmadan önce ön formlarla monte edilip test edilir. Bu nedenle, müşteri, sadece elektrikle kontrol edilen bir makine yerine, üfleme örnek şişeler ve kaydedilmiş işlem parametreleri alır. Wanplas, tüm fabrikalarında paylaşılan grup hizmet taahhütlerini her bir kurulum için destekler: kurulum ve devreye alma için yerinde mühendisler, müşterinin kendi ürünü ve ön formu için operatör ve bakım eğitimi, her yıl 500 ABD doları değerinde ücretsiz yedek parça, garanti süresi içinde bozulanmış parçaların ücretsiz değiştirilmesi, nakliye garantisi ve üretim kapasitesi garantisi. Uzaktan izleme, merkez mühendislerinin, seyahat etmeden kontrolör verilerini ve işlem trendlerini incelemesine olanak tanır, bu da parametre ve sensör sorunlarını günler yerine saatler içinde çözer. Wanplas ayrıca açık bir fabrika politikası uygular, bu nedenle müşteriler, montaj alanını gezebilir, kendi makinesinin nasıl yapıldığını izleyebilir ve sevkiyat öncesinde kendi ön formları ve kalıplarıyla deneme üretimi yapabilir.
Sıkça Sorulan Sorular
Bir su şişesi makinesi gazlı şişeler üretebilir mi?
Genellikle modifikasyon olmadan olmaz. Gazlı içecek şişeleri 35 ila 40 bar son şişirme basıncı, petaloid taban kalıbı, daha ağır preformlar için daha uzun bir ısıtma fırını ve daha yüksek düzlemsel germe oranları gerektirir. 25 ila 30 barda durgun su için belirlenmiş bir makine, ilk görsel kontrolden geçen ancak termal stabilite veya stres çatlaması testlerinde başarısız olan şişeler üretir. Gazlı görev için belirtin ve aynı makinede su çalıştırın, asla tersini yapmayın.
Gazlı PET şişeler hangi üfleme basıncına ihtiyaç duyar?
8 ila 12 barda ön şişirme ve 35 ila 40 barda son şişirme normal aralıklardır; üst uç büyük formatlar ve derin petaloid tabanlar için kullanılır. Yüksek basınçlı kompresör, şişirme çevriminin titreşimli talebi altında bu basıncı korumalıdır; bu nedenle en az 2 metreküplük bir hava tankı ve eksi 20 santigrat derece veya daha iyi bir çiğlenme noktası, opsiyonel ekstralar değil, şartnamenin bir parçasıdır.
500 ml gazlı preform ne kadar ağırdır?
Tipik olarak 22 ila 28 gram; aynı hacimdeki bir gazsız su şişesi için 12 ila 15 grama karşılık. 1,5 litrelik bir gazlı içecek şişesi 38 ila 45 gram ve 2 litrelik bir şişe 48 ila 54 gramdır. Bu aralıkların altında hafifletme, yalnızca optimize edilmiş taban geometrisi, daha yüksek içsel viskoziteli reçine ve sıkı proses kontrolü ile mümkündür ve her zaman görünüşe göre değil, patlama ve sünme testleriyle doğrulanmalıdır.
Hangi boyun ağzı gazlı içecekler için uygundur?
28 milimetrelik gazlı içecek profili, endüstri standardıdır; şişe başına kabaca bir gram reçine tasarrufu sağlayan konvansiyonel daha uzun bir versiyonda ve kısa bir versiyonda mevcuttur. Seçim, preform tedariki, şişirme kalıbı boyun uçları, dolum valfi merkezleme, kapaklama mandreni ve kapak tedariki genelinde tutarlı olmalıdır. Ağız bitişini daha sonra değiştirmek, birkaç makineyi kapsayan bir takım projesidir; basit bir parça değişimi değil.
Kalıp değişimi ne kadar sürer?
Modülerleştirilmiş tam otomatik bir makinede, eğitimli iki kişilik bir ekip, gerdirme çubuğu ayarı, taban kalıbı yükseklik ayarı ve ilk parça kontrolü dahil dört gözlü bir kalıp setini yaklaşık 45 ila 90 dakikada değiştirir. Preform uzunluğunu veya boyun yüzeyini de değiştiren format değişimleri, fırın lambası profilleri ve zincir aralığı ayarları sıfırlanması gerektiği için daha uzun sürer. İkinci bir kalıp setini önceden ısıtılmış ve önceden bağlanmış tutmak, süreci kısaltmanın en etkili yoludur.
Soğuk dolumdan sonra şişe ısıtıcısı gerekli midir?
Evet, hemen hemen her gazlı hatta. Ürün dolum makinesinden 2 ila 6 santigrat derecede çıkar; bu nedenle şişe duvarında anında yoğuşma oluşur ve sıcak eriyik etiket yapıştırıcısının bağlanmasını ve shrink filmin temiz oturmasını engeller. Yüzey sıcaklığını ortam çiğlenme noktasının üzerine çıkaran daha sıcak bir tünel her iki sorunu da çözer ve paletlemeden önce kapak contası üzerindeki gerilimi de azaltır.
Karbonatlı Hattınızı YuDa ile Kurun
Karbondioksitli PET şişe tesisi bir sistemdir ve en zayıf spesifikasyonu gerçek üretimini belirler. Hedef şişe hacmini ve gaz miktarlarını, preform gram ağırlığını, gereken şişe saatinizi, çalışmayı planladığınız format sayısını ve tesisin çevresel sıcaklığını ve mevcut güç miktarını paylaşırsanız, YuDa mühendisleri, tamamlanmış bir makine listesi ile boşluk sayısını, fırın yapısını, kompresör ve soğutucu yükünü, hizmet yüklerini ve bina sıcaklığınıza uygun ölçekli bir tesis planı sunar. Bir örnek şişe veya çizim gönderirseniz, mühendisler, üretim başlamadan önce kendi preformlarıyla deneme doldurma yaparlar. Ya da bir fabrika ziyaretini organize ederek, üretimde bulunan benzer bir hattı izleyebilir ve yapım kalitesini ilk elden inceleyebilirsiniz. YuDa Machinery, Wanplas fabrikası, sadece PET şişe blow molding üzerine 20 yılı aşkın bir süredir çalışıyor ve bu odak, bir makine listesini hedeflenen sayıya ulaştıran bir tesis haline getiriyor.