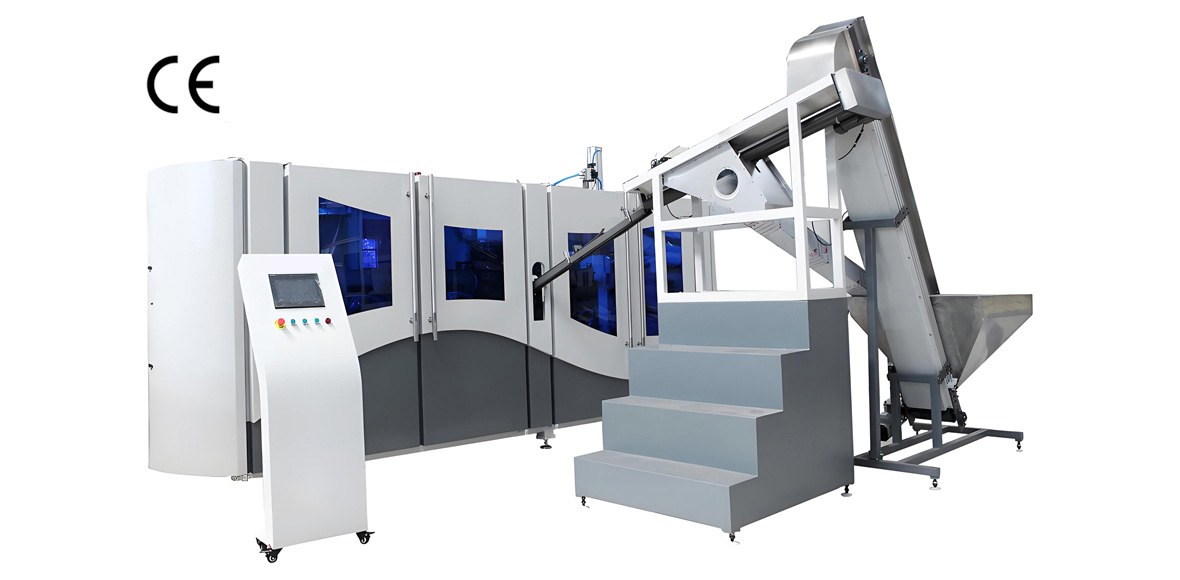
PET şişe üretimi görünüşte basit görünür: reçine bir ucundan girer, hazır şişeler diğer ucundan çıkar. Bu iki nokta arasında, şişe kalitesinde PET'in bir ölçülebilir kısmı müşteriye satılabilir ürün olarak ulaşmaz. Bu makalede, PET şişe üfleme sürecinin tüm aşamalarında (reçin kurutma ve ön form işleminden ısıtma, streç üfleme, hafifletme, değişim ve hazır şişe işlemine kadar) ham madde kaybını analiz ediyor ve her kayıp miktarını para yerine gram cinsinden ölçtüğünü gösteriyor. YuDa, Wanplas fabrikası, 20 yılı aşkın bir süredir PET şişe üfleme makineleri üretmekte, 60'dan fazla ülkeye ihracat yapmakta, Çin'deki en büyük iki PET şişe üfleme makinesi üreticisi arasında yer almakta ve 20'den fazla patent sahibidir. Bu kılavuzun amacı, üretim mühendisleri ve tesis yöneticilerine, kaybı bulmak, gram başına ve yüzde olarak ölçmek ve proses ve ekipman optimizasyonu yoluyla onu ortadan kaldırmak için bir pratik çerçeve sağlamaktır. Büyük kayıpların nerede saklandığını, malzeme verimliliği referans çizgisini oluşturmayı, duvar kalınlığı dağılımını ve ısı kontrolünü şişe ağırlığına nasıl etkilediğini ve makine özelliklerinin fiziksel olarak malzeme tüketimini nasıl azalttığını öğreneceksiniz.
Tüm Süreç Malzeme Atık Haritası — PET Reçineden Bitmiş Şişeye
Herhangi bir kayıp azaltma programının ilk adımı, malzemenin değer akışından ayrıldığı yerin tam bir haritası çizmektir. Bir şişe kalitesinde PET molekülü, atık olarak, fazla ağırlıkta bitmiş bir şişe olarak, başlangıç aşamasında reddedilen bir ürün olarak veya hasarlı bitmiş bir şişe olarak prosesten çıkabilir. Her çıkış noktası farklı bir köken sebebine ve farklı bir etki noktasına sahiptir. Aşağıdaki tablo, iki aşamalı PET şişe hattında, önlemler satın alan tipik onlu en yaygın atık noktasını ve malzeme girişinin yüzdesi olarak ifade edilen tipik kayıp oranlarını ve şişelerin işlevsel özelliklerini değiştirmeden elde edilebilecek gerçekçi optimizasyon potansiyelini göstermektedir.
| Süreç aşaması | Kayıp tipi | Tipik Kayıp Oranı | Optimizasyon başa kalma alanı |
|---|---|---|---|
| 1. Rezin kurutma | Hidrolizden IV düşüşü; spesifikasyon dışı preform atılır | 0.2% – 0.8% | Orta — kapalı döngü çiy noktası kontrolü |
| 2. Prefom enjeksiyonu (şirket içinde ise) | Yolluk hurdası, başlangıç retleri, ağırlık sapması | 2.0% – 5.0% | Yüksek — sıcak nokta içermeyen kalıp, gravimetrik dozajlama |
| 3. Ön şişe depolama | Nem geri kazanımı, toz, darbe, kristalizasyon beyazlaması | 0.3% – 1.0% | Orta — sızdırmaz, iklimlendirilmiş depo |
| 4. Isıtma (kızılötesi fırın) | Eşit olmayan sıcaklık -> eşit olmayan duvar -> aşırı ağırlık güvenlik payı | 3.0% – 8.0% | Çok Yüksek — lamba bölgelendirme + kapalı döngü IR |
| 5. Streç şişirme kalıplama | Ön şişirme zamanlaması, çubuk hızı, şişirme gecikmesi, kalıp sıcaklığı | 1.5% – 4.0% | Yüksek — servo germe, reçete kontrolü |
| 6. Hafifletme farkı | Fonksiyonel minimumun üzerinde tasarım yedekliliği | 8.0% – 27.0% | Premium — FEA destekli yeniden tasarım |
| 7. Değişim / malzeme geçişi | Ayar hataları, hat temizleme | 0.5% – 2.0% | Orta — hızlı değişim kalıbı, reçete kütüphanesi |
| 8. Başlatma / durdurma | Soğuk başlangıç reddetme partisi | 0.4% – 1.5% | Orta — sıcak bekleme, rampa reçetesi |
| 9. Kalite reddi | Duvar değişimi, beyazlaşma, taban yıldız çatlağı, sızıntı | 1.0% – 3.5% | Yüksek — ağırlık ve üst yükte SPC |
| 10. İkincil kayıp | Düşme, istif, taşıma çiziği, dolum hattı uyumsuzluğu | 0.5% – 2.0% | Orta — taşıma ve arayüz tasarımı |
Bu haritadan iki gözlem öne çıkıyor. Birincisi, ısıtma aşaması ve hafifletme boşluğu birlikte genellikle diğer tüm aşamaların toplamından daha fazla geri kazanılabilir malzeme oluşturur. İkincisi, kayıpların çoğu rastgele değildir — bilinmeyene karşı hattı korumak için seçilen ayarların öngörülebilir sonucudur. Proses görünür ve kontrol edilebilir hale getirildiğinde, güvenlik marjı kaldırılabilir ve daha hafif, hâlâ uyumlu bir şişeye dönüştürülebilir. Bu makalenin kalanı, tam olarak bunu yapmak için ölçüm dilini ve mühendislik kaldıraçlarını inşa eder.
Hammadde Atığını Nasıl Ölçersiniz
Ölçülmeyen israf yönetilemez. Bir malzeme kaybı programında tek dürüst birim gramdır. Para rakamları reçine fiyatı ve döviz kuruyla değişir, ancak şişe başına kaybedilen bir gram PET, her vardiyada, her pazarda, her fiyatta kaybedilen bir gramdır. Bu bölüm, bir tesisin iyileştirme öncesi ve sonrası performansını herhangi bir para birimine atıfta bulunmadan karşılaştırmasını sağlayan tutarlı bir fiziksel metrikler seti ve bir endeks yöntemi oluşturur.
Tasarım Ağırlığı ile Ölçülen Ağırlık
Her şişenin bir tasarım ağırlığı — marka sahibiyle kararlaştırılan hedef gram ağırlığı — ve bir ölçülen ağırlığı, numune alınan bir çalışmanın gerçek ortalaması vardır. Fark, neredeyse her zaman pozitif olan fazla ağırlıktır ve saf israftır. 13,0 g tasarımda bir 500 mL su şişesi çalıştıran ancak ortalama 13,6 g ölçen bir hat, proses saçılımına ve muhafazakar ayara şişe başına 0,6 g kaybediyor. Bunu milyonlarca şişeye yayın ve yıllık kayıp ton cinsinden görünür hale gelir.
Mal üretimi
Malzeme verimi, aynı dönemde bitmiş, satılabilir şişe ağırlığının toplam PET reçine girişine oranıdır:
Malzeme verimi yüzdesi = (toplam bitmiş şişe ağırlığı) bölü (toplam reçine giriş ağırlığı) çarpı 100.
Preform satın alan bir tesis için reçine girdisi, satın alınan preform ağırlığına (fire olarak iade edilen preformlar çıkarılarak) eşittir. Preformları şirket içinde üreten bir tesis için reçine girdisi, kurutma ve enjeksiyon kayıplarını içerir. Preform satın alan iyi yönetilen bir iki kademeli hat tipik olarak yüzde 94 ila 97 verim gösterir; entegre bir preform ve şişirme tesisi, enjeksiyon ve kurutma kayıplarını da taşıdığı için tipik olarak yüzde 90 ila 95 gösterir. Yüzde 90'ın altındaki verim, ele alınabilir büyük bir soruna işaret eder.
On Bin Şişe Başına Kilogram ve Yıllık Ton
Atölyede operasyonel açıdan en yararlı rakam, on bin şişe başına kilogram cinsinden kayıptır. Formül basittir:
Kayıp (10.000 şişe başına kg) = ortalama fazla ağırlık (g/şişe) çarpı 10.000 bölü 1.000.000.
Şişe başına 0,6 g fazla ağırlık, on bin şişe başına 6 kg PET'e eşittir. Yılda 50 milyon şişe üreten bir hatta, bu tek fazla ağırlık akışı, yılda 30.000 kg veya 30 ton PET'in hurdaya veya gereksiz ağır bir şişeye dönüşmesi demektir. İsrafı bu şekilde ifade etmek hedefi somut kılar: fazla ağırlığı 0,6 g'dan 0,2 g'a düşürmek, aynı hattan yılda 20 tonu kaldırır.
SPC Kontrol Grafikleri ve Cpk
Ağırlık değişimi, sadece ortalama ağırlık değil, atık oluşturur. Ortalama doğru olan ancak 1,2 g artı veya eksi olan bir şişe, operatörün hafif uçun yasal ve işlevsel minimumdan yukarıda tutmak için ayar noktasını yükseltmesine neden olur ve böylece tüm dağılımı yukarıya doğru kaydırır. Şişe ağırlığına her iki saatte bir örnek alınan istatistiksel işlem kontrolü ile birlikte, alt spesifikasyon sınırında 1,33'ten büyük bir kapasite indeksi, dağılımı sıkı tutar ve ayar noktasını düşürür. 1,0'dan 1,5'e Cpk'i sıkılaştırırsanız, genellikle set noktasındaki ağırlığın %2 ila %5 oranında azalmasını sağlarsınız.
OEE Değişimi
Genel ekipman etkinliği, malzeme kaybını çalışma süresi ve hız ile ilişkilendirir. OEE, kullanılabilirlik ile performans ve kaliteyi birleştirir. Şişirme işleminde, kalite terimi, malzeme kaybının yaşandığı yerdir: reddedilen her şişe, makineye giren ve atık olarak çıkan reçinedir. 92% kullanılabilirlik, 95% performans ve 98% kalite ile çalışan bir hattın OEE değeri 85,6'dir; diğerleri sabitken kaliteyi 98'den 99,3'e yükseltmek, OEE'yi 86,7'ye yükseltir ve atık akışından yaklaşık %1,3'lik bir çıkış elde eder. Aşağıdaki tablo, OEE terimlerinin malzeme sonuçlarına nasıl harmanlandığını gösterir.
| OEE terimi | Neyi Yakalıyor | Tipik aralık | Malzeme Bağlantısı |
|---|---|---|---|
| Erişilebilirlik | Duruş, değişim, arızalar | 88% – 94% | Daha az soğuk başlangıç, daha az parti fire |
| Performans | Anma BPH'ye göre hız kaybı | 92% – 97% | Kararlı çevrim ayar retlerini azaltır |
| Kalite | Hurda ve yeniden işleme oranı | 97% – 99.5% | Doğrudan malzeme verim kaybına eşittir |
100 Endeks Puanı Tabanı
İyileştirme önlemlerini tek bir ölçekte karşılaştırmak için, optimizasyon öncesi tek şişe malzeme tüketimini 100 endeks puanı olarak ayarlayın. Her iyileştirme daha sonra endeksi aşağı hareket ettirir. Aşağıdaki tablo, 100 taban çizgisini kullanarak ve her önlemin bir öncekinin üzerine uygulandığını varsayarak temsili önlemlerin endeksi nasıl değiştirdiğini gösterir.
| Geliştirme Önlemi | Endeks Değişimi (puan) | Sonuçlanan Endeksi |
|---|---|---|
| Temel (ön-optimizasyon) | 0 | 100 |
| Isıtma optimizasyonu (lamba bölgeleme + kapalı çevrim IR) | −8 ila −12 | 88 – 92 |
| Ön üfleme eğrisi kontrolü | −4 ila −6 | 84 – 86 |
| Daha sıkı ağırlık SPC (Cpk'yı yükseltin) | −3 ila −5 | 80 – 82 |
| Azaltılmış başlangıç ve geçiş hurdası | −2 ila −3 | 78 – 79 |
| Hafifletme yeniden tasarımı (500 mL su 13 g'den 9,5 g'ye) | −25 ila −28 | 51 – 54 |
Endeks tek bir noktayı tartışmasız ortaya koyar: büyük ve kalıcı tasarruflar, ısıtma kontrolü ve hafifletmede yaşanır. Sonraki aşamadaki ince ayar önlemleri önemlidir, ancak büyüklük olarak daha küçüktür. Bir tesis, yüksek etkili kaldıraçları önce devreye alacak şekilde programını sıralamalıdır.
Duvar Kalınlığı Dağılımı ve Hafifletme
PET şişe tekdüze bir kabuk değildir. Her bölgenin tam olarak taşıması gereken yükü ve daha fazlasını taşımayacak şekilde tasarlanmış, dikkatle değişkenlik gösteren bir duvar kalınlığı profiline sahiptir. Hafifletme sanatı, malzemeyi aşırı kalın bölgelerden ince bölgelere taşımak veya tamamen çıkarmaktır; üst yük mukavemetini, basınç direncini ve düşme performansını spesifikasyon içinde tutarken. Bu temelde bir duvar kalınlığı dağılımı problemidir ve ölçümle başlar.
Slice-and-Weigh Yöntemi
Kabul edilen bir şişe duvarının haritalanması yöntemi, slice-and-weigh yöntemidir. Bir örneklenmiş şişe, boyun, boyun destek halkası, omuz, gövde üst, gövde orta, gövde alt, taban ve ayak gibi yatay bandlara kesilir ve her band, analiz tartısıyla tartılır. PET yoğunluğu, yaklaşık 1,37 gram kübik santimetre civarında sabit olduğundan, band ağırlığı, ortalama band kalınlığına doğrudan dönüştürülür. Bu işlemi birçok şişe üzerinde tekrarlamak, ortalama profili ve değişimlerini ortaya koyar. Omuzda kalın, alt gövde kısmında ince olan bir profil, yeniden dağıtım için adaydır; büyük lot değişimleri, ısıtma veya fırlatma zamanlamasının değiştiğini gösterir.
Şişe Bölgesine Göre Hedef Cidar Kalınlığı
Aşağıdaki tablo, hafifletme sonrası standart 500 mL gazsız su şişesi için tipik hedef kalınlık aralıklarını listeler. Bunlar referans değerlerdir; belirli bir şişe için doğru sayılar sonlu eleman analizi ve düşme testinden gelir. Gerçek bir profilin ne kadar eşitsiz olduğunu ve tek bir ortalama kalınlık sayısının israfı neden gizlediğini gösterirler.
| Şişe bölümü | Hedef Kalınlık (mm) | Gereklilik Yönlendirici |
|---|---|---|
| Boyun ve destek halkası | 2.8 – 4.0 | Diş torku, kapaklama, elleçleme |
| Omuz | 0.22 – 0.32 | Germe tekdüzeliği, üst yük |
| Üst gövde | 0.20 – 0.28 | Üst yük, etiket tutuşu |
| Orta gövde | 0.18 – 0.24 | En hafif bölge, yönelim |
| Alt gövde | 0.20 – 0.30 | Darbe, taban geçişi |
| Taban ve ayak | 0.25 – 0.40 | Basınç, ayakta, düşme |
Germe Oranı ve Moleküler Yönlenme
Çekme şişirme kalıplama, çift eksenli yönlenmeyle çalışır: preform, bir çekme çubuğu tarafından makine (eksenel) yönünde ve basınçlı hava tarafından çevresel (çember) yönde gerilir. Yönlenme, ince bir duvara mukavemetini veren şey olan PET zincirlerini hizalar. İki gerinme oranı ve bunların çarpımı olan toplam alan gerinme oranı, belirli bir gram PET'in ne kadar mukavemet teslim ettiğini belirler. Aşağıdaki referans aralıkları, güçlü ve berrak bir şişe için mühendislik penceresidir.
| Germe Parametresi | Referans Aralığı | Şişe Üzerindeki Etkisi |
|---|---|---|
| Eksenel germe oranı | 2.8 – 3.2 | Üst yük ve dikey berraklık |
| Çember (çevresel) germe oranı | 3.5 – 4.5 | Basınç direnci, düşme |
| Toplam alan uzama oranı | 10 – 14 | Gram başına genel mukavemet |
Çember elastikiyet oranı yaklaşık 3,5'in altına düştüğünde, duvar tam olarak yönlenmez ve şişe aynı basınç testini geçmek için daha fazla malzeme gerektirir. Preform ısınması eşit şekilde gerçekleşmediğinde, elastikiyet oranları eşit şekilde sağlanamaz, bu nedenle mühendisler dengeli bir ağırlık ekler. Bu, ısınma kalitesinden şişe ağırlığına kadar olan doğrudan bir zincirdir. 500 ml su şişesi, 12 g ile 14 g arasında tasarlanmış bir şişe, genellikle 9 g ile 10 g'a getirilebilir, daha iyi bir elastikiyet profili ile yeniden tasarlanmış bir preform kullanılarak - tek bir şişe malzemesinin% 27 ila% 36 oranında azalması, endeksler bakımından şişeyi 100 puandan 64 ila 73 puana kadar düşürür - başka bir önlem uygulanmadan.
Isıtma Optimizasyonu — En Büyük İsraf Kaynağı
Bir aşama en çok dikkati hak ediyorsa, o kızılötesi preform fırınıdır. Preform, fırına kalın duvarlı bir tüp olarak girer ve germe şişirme adımının malzemeyi eşit şekilde oriente edebilmesi için hassas, düzgün bir sıcaklık profiliyle ayrılmalıdır. Sıcaklık profili yanlış olduğunda, şişe duvarı eşit olmayan şekilde sonuçlanır, zayıf bölgeler testte başarısız olur ve zeminde mevcut tek pratik çözüm genel şişe ağırlığını artırmaktır. Bu eklenen ağırlık, tamamen ısıtıcı tarafından yaratılan görünmez israftır.
Lamba Bölge Sayısı ve Malzeme Tasarrufu
Fırın, ışık alanları olarak bölünür ve her biri bağımsız olarak kontrol edilebilir. Daha fazla, daha ince bölgeye sahip bir makine, ısıtılmış profil boyunca ortalama bir ısı uygulamak yerine, sıcaklık profiline daha yakın bir uyum sağlar. İlişki doğrudur: Daha fazla bölge, ısıtılmış profil ile hedeflenen duvar profiline daha yakın bir uyum sağlar, bu da telafi ağırlığının azalmasını sağlar. YuDa makineleri, ısıtıcı aralığını 38,1 mm'ye indirerek bağımsız olarak kontrol edilen bölgelere sahiptir. Bu, profil kontrolünü iyileştirir ve konvansiyonel fırınlara göre elektrik tüketimini %30'dan fazla azaltır. Aşağıdaki tablo, fırın yapılarını malzeme tasarrufu potansiyelleri açısından karşılaştırır.
| Fırın Yapılandırması | Sıcaklık Kontrolü | Tipik Endeks Ferahlığı |
|---|---|---|
| Kaba, 4-6 geniş bölge | Tek ortalama ayar | 0 (baseline) |
| Orta, 8–12 zone | Segmentli profil | −4 to −7 points |
| İnce, 16+ bölge, 38,1 mm aralıkla | Bölge başına kapalı döngü | -8 ila -12 puan |
Prefom Yüzey Sıcaklık Penceresi
Oven çıkışında preform yüzey sıcaklığı, yön kalitesini belirleyen tek sayıdır. Genellikle şişe kalitesinde PET için kullanışlı aralık yaklaşık 95 derece C ile 115 derece C arasındadır, bu değer preform geometrisi ve şişe şekliyle ilgili olarak değişir. Aralığın altındaki sıcaklıkta malzeme yönlendirilemez; üstünde ise preform kabukları kabarır ve çekirdek soğuk kalır, bu da zayıf ve bulanık bir şişe oluşturur. Her preformu okumak ve lambanın gücünü ayarlamak için bir kapalı döngü ısıtma termometresi, ortam değişimi, lambanın yaşlanması veya preform rengi nedeniyle çıkış sıcaklığını aralığın içine tutar. Preform, ısıtma odasından geçerken rotasyonu ile, sabit bir preformun taşıdığı sıcak ve soğuk tarafları kalıba taşımamaktadır.
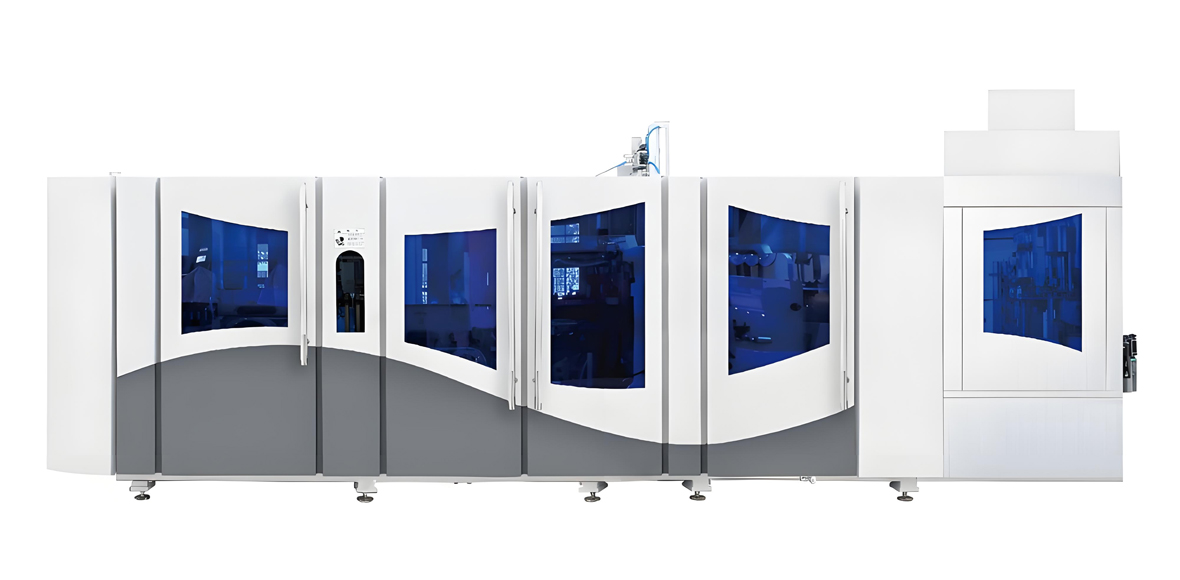
YuDa'nın FGX yüksek hızlı serisi tam olarak bu felsefeyi uygular: ince lamba bölgeleme, kısa 38,1 mm ısıtıcı aralığı, servo tahrikli fırın taşıma ve SKU başına sıcaklık profillerini saklayan bir reçete sistemi. Sonuç, red oranını artırmadan şişeden ağırlık almanın ön koşulu olan sıcaklık penceresini vardiya üstüne vardiya koruyan bir makinedir. Aşağıdaki teknik özellik tablosu FGX yüksek hızlı ailesini temsil eder.
| FGX Yüksek Hızlı Serisi — Parametre | Belge |
|---|---|
| Kabin sayısı | 4 ile 12 ayaklı |
| Teorik çıktı | 8.000 ila 15.000 BPH (tek kalıp hızı 2.500 ila 3.000 BPH) |
| Şişe hacim aralığı | 0,2 L ila 2,0 L (su ve CSD) |
| Kızılötesi lamba bölgeleri | 16+ bağımsız kontrollü, 38,1 mm aralık |
| Üfleme basıncı (yüksek basınçlı üfleme) | 30 to 40 bar |
| Kurulan güç | 48 kW ila 96 kW, boşluk sayısıyla |
| Basınçlı hava tüketimi | Şişe ağırlığına göre 1.000 şişe başına 1,8 ila 3,2 Nm3 |
| Malzeme tasarrufu özellikleri | Ön şişirme eğrisi kontrolü, servo germe çubuğu, kapalı döngü IR, reçete kütüphanesi |
Germeli Şişirme Kalıplama Proses Kontrolü
Preform fırından doğru sıcaklıkta çıktığında, germe-şişirme adımı bu termal enerjiyi ince, yönlendirilmiş bir duvara dönüştürür—veya onu israf eder. Üç değişken baskındır: ön üfleme olayı, germe çubuğu hareketi ve yüksek basınçlı üfleme zamanlaması. Bunları doğru yapmak, 9,5 g'da şartnameyi karşılayan bir şişe ile hattı geçmek için 11,5 g gerektiren bir şişe arasındaki farktır.
Ön esleme Eğrisel Kontrolü
Pre-blow, genellikle 8 bar ile 15 bar arasında olan düşük basınçlı bir hava dalgasıdır ve streç çubuğu uzamaya başladığında uygulanır. Amacı, yüksek basınçlı blow'un şekli kilitlemeden önce, kalıba preformun şişmesini başlatmaktır. Eğer pre-blow çok erken uygulanırsa, malzeme tabanında birikmeye başlar; çok geç uygulanırsa, omuz ve gövde eşit şekilde incelir. Operatöre, pre-blow basıncını ve streç çubuğunun konumuna göre kesin başlama gecikmesini programlamasına izin veren bir makine, duvarı hedef profil bölgesine bölümlere göre ayarlayabilir. İndeks ölçeğinde bu kontrol tek başına yaklaşık 4 ila 6 puan geri dönüş sağlar.
Germe Çubuğu Senkronizasyonu
Çekme çubuğu, ön şişirme ve kalıp kapanma dizisiyle kilit adımda son konumuna ulaşmalıdır. Servo tahrikli bir çubuk, tekrarlanabilir, reçete deposunda saklanan hız ve son konum verir; pnömatik bir çubuk, hava sıcaklığı ve aşınmayla sapar. Senkronizasyon önemlidir; çünkü eksenel çekme oranı (2,8 ila 3,2 penceresi), preform uzunluğuna göre çubuk hareketiyle belirlenir. Çubuk hareketi değiştiğinde, eksenel yönlendirme değişir ve dağılımın hafif kuyruğu üst yükte başarısız olur; bu da bir ağırlık artışını zorlar. Bu nedenle servo çekme yalnızca bir hız özelliği değildir; bir malzeme özelliğidir.
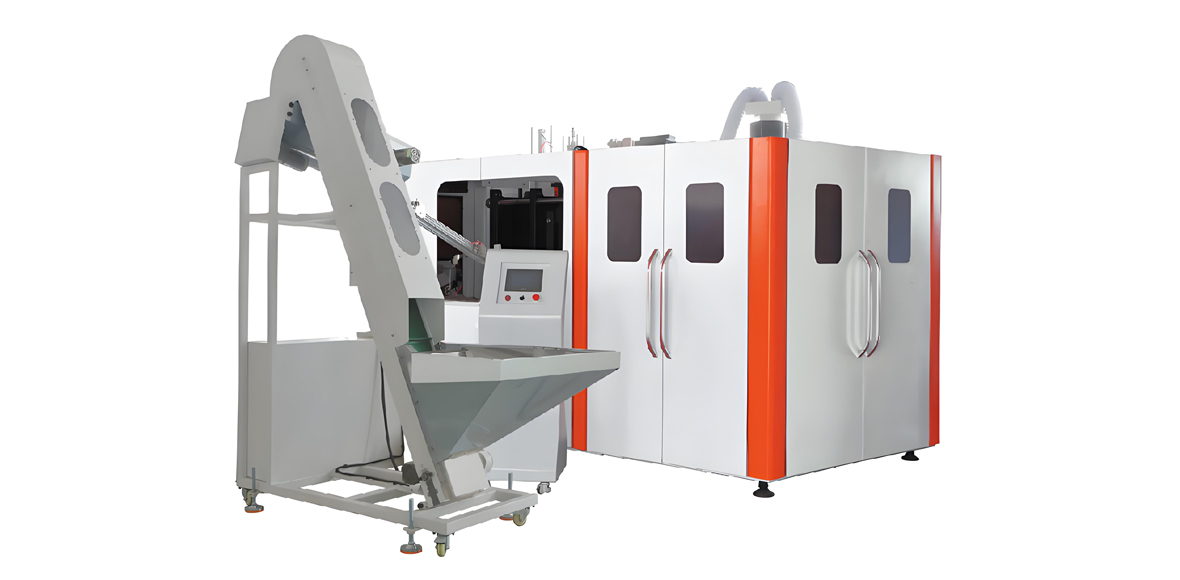
YuDa'nın standart hızlı serisi, 1.000 BPH ila 7.000 BPH bandını kapsar ve en yüksek çıktıya ihtiyaç duymayan tesislere aynı servo ve reçete disiplinini getirir. Aşağıdaki spesifikasyon, o ailenin temsilcisidir.
| Standart Hız Serisi — Parametre | Belge |
|---|---|
| Kabin sayısı | 2 ile 8 ayaklı |
| Teorik çıktı | 1.000 ila 7.000 BPH |
| Şişe hacim aralığı | 0,1 L ila 3,0 L (su, CSD, yağ, günlük kimyasal) |
| Kızılötesi lamba sayısı / gücü | 8 ila 16 bölge, lamba başına 2.000 W ila 3.000 W |
| Üfleme basıncı (yüksek basınçlı üfleme) | 28 to 40 bar |
| Kurulan güç | 24 kW ila 72 kW, boşluk sayısıyla |
| Basınçlı hava tüketimi | Şişe ağırlığına göre 1.000 şişe başına 2,0 ila 3,6 Nm3 |
| Malzeme tasarrufu özellikleri | Programlanabilir ön şişirme eğrisi, servo germe, kalıp sıcaklık kontrolü |
Geri Dönüştürülmüş Malzeme ve rPET Harmanlama
Geri dönüştürülmüş PET — ister dahili şişirme firesinden ister tüketici sonrası puldan — net hammadde tüketimi üzerindeki diğer kaldıraçtır. Kullanmak tek tek şişeyi hafifletmez; ancak aynı çıktı için tedarik zincirinden çekilen saf reçineyi azaltır. Kısıt kalitedir: her geri dönüşüm geçişi içsel viskoziteyi (IV) düşürür ve asetaldehiti (AA) yükseltebilir ve gıda teması kuralları neyin kullanılabileceğini sınırlar.
İç tesislerdeki atık malzeme en temiz akıştır. Reddedilen şişeler ve kesimler parçalanır, yıkanır ve ön formlara yeniden ekstrüde edilir veya kontrol edilen bir oranda karıştırılır. Post-tüketici rPET, gıda temas standartlarına uygun olmalıdır; burada yalnızca basit metin olarak belirtilen ilgili referanslar ABD'de FDA kuralları ve Avrupa'da 10/2011'dir. 10 ila 30 oranında karıştırıldığında, rPET'in kullanımı, IV'yi, temizleme sonrası, şişe kalitesinde 0,76 ila 0,84 dL/g aralığında tutarken, AA'yı su ve içecek şişelerinde algılanabilir seviyede tutar. Aşağıdaki tablo, iki ana özelliğin karıştırma düzeyine göre nasıl etkilenebileceğini özetler.
| rPET Karışım Seviyesi | IV etkisi | AA etkisi | Kullanım notu |
|---|---|---|---|
| İçindekiler atık, %5 – %15 | İhtiyatlı | Low | Standart uygulama, kapalı döngü |
| rPET, 10% – 30% | Küçük düşüş, telafi et | İzleme | Yalnızca uyumluysa gıda teması |
| rPET, %50 üzeri | Belirgin IV kaybı | Yüksek risk | Genellikle gıda dışı veya katı hal polikondensasyonlu |
Pratik bir kural: tesis içi hurdayı her fırsatta döngüye geri besleyin; çünkü temizdir ve kontaminasyon riski taşımaz; tüketici sonrası rPET'i ise kendi giriş IV ve AA testi olan ayrı olarak nitelenmiş bir akış olarak ele alın. Bu şekilde yapıldığında, geri dönüştürülmüş içerik şişe ağırlığına veya dayanıklılığına dokunmadan net saf tüketimi tek haneli ila düşük çift haneli yüzdeler oranında azaltır.
İyileştirme Öncelik Matrisi ve 12 Aylık Yol Haritası
Kayıp haritası, metrikler ve makine kaldıraçları elde olduğunda, sıradaki görev sıralamadır. Her önlem eşit değildir ve her önlemi uygulamak ucuz değildir. Öncelik matrisi, önlemleri uygulama zorluğu, malzeme tasarrufu büyüklüğü ve sonuç alma süresine göre sıralar; böylece bir tesis, ilk çeyrek içinde görünür şişe başına gram azalması sağlayan bir program planlayabilir.
| Ölçüm | Zorluk | Malzeme Tasarrufu | Süreç süresi |
|---|---|---|---|
| Isıtma optimizasyonu (lamba bölgeleme + IR döngüsü) | Orta | 8% – 12% | 4 – 8 weeks |
| Ön şişirme eğrisi ve servo germe ayarı | Low | 4% – 6% | 2 – 4 weeks |
| Ağırlık SPC ve Cpk sıkılaştırma | Low | 2% – 5% | 2 – 6 weeks |
| Başlangıç ve değişim hurdasını azaltma | Low | 1% – 3% | 3 – 6 weeks |
| Hafifletme yeniden tasarımı (preform + duvar) | Yüksek | 25% – 36% | 3 – 9 ay |
| rPET / şirket içi fire döngüsü | Orta | 5% – 15% (yeni) | 6 – 12 hafta |
Aşağıdaki yol haritası bu önlemleri bir yıla yayar; böylece erken, düşük zorluklu kazanımlar, sonraki daha ağır yeniden tasarım çalışmasını finanse eder. Yaklaşık 13 g'lık 500 mL su şişesiyle 100 endeks taban çizgisinden başlayan bir tesisi varsayar.
| Ay | Eylem | Endeks Hedefi |
|---|---|---|
| 1 – 2 | Temel ölçüm, SPC grafiği, ön üfleme ayarı | 100 ile 93 |
| 3 – 4 | Isıtma optimizasyonu, hurda döngüsü başlangıcı | 93 ile 84 |
| 5 – 6 | Format değişimi ve başlangıç disiplini, Cpk artışı | 84 ile 80 |
| 7 – 9 | Hafifletme yeniden tasarımı, FEA, düşme testi | 80 ile 64 |
| 10 – 12 | rPET onayı, stabilize kontrol, denetim | 64 ile 58 arası |
Bu sırayı izleyen bir tesis, tüm işlevsel ve düzenleyici gereksinimleri korurken, bir yıl içinde 100 endeks puanından 50'lerin üst seviyelerine—tek şişe malzeme tüketiminde kabaca yüzde 40'lık bir azalmaya—ulaşmayı makul şekilde bekleyebilir. İlk aylar hızlı, görünür kazanımları sağlar; sonraki aylar, bileşik etkinin en değerli kıldığı yapısal azalmayı sağlar.
Vardiya Düzeyi Yönetimi ve SOP
Ekipman ve reçeteler, malzeme verimliliği için tavanı oluşturur; insanlar ve disiplin, tesisin her vardiyada bu tavanın altında yaşayıp yaşamadığını belirler. Bu bölümdeki önlemler, uygulanması neredeyse hiç maliyet gerektirmez ve yukarıdaki mühendislik çalışmasıyla kazanılan kazanımları korur.
İlk makale onayı
Her partinin başında ve her format değişiminden sonra, operatör parti hatta bırakılmadan önce ilk kabul edilebilir şişeyi tartar ve inceler. Bu tek kontrol noktası, binlerce şişe üretilmeden önce yanlış yüklenmiş bir reçeteyi, hatalı oturtulmuş bir preformu veya soğuk bir fırını yakalar. Sahadaki en ucuz şişe başına gram sigortasıdır.
İki Saatlik Ağırlık Numuneleme
En az beş şişelik bir numune iki saatte bir tartılır ve SPC grafiğine işlenir. Kontrol limitleri yalnızca tasarım ağırlığından değil, istikrarlı bir taban çizgisinden belirlenir; böylece grafik sürüklenmeyi gerçek zamanlı gösterir. Ortalama yukarı süründüğünde veya dağılım genişlediğinde, neden—genellikle bir lamba eskimesi, soğutma havası değişikliği veya preform partisi değişikliği—kayıp hâlâ küçükken bulunur.
Fire Sınıflandırma Defteri
Reddedilen her şişe yalnızca sayılmakla kalmaz, kusur türüne göre sınıflandırılır. Cidar varyasyonu, beyazlanma (stres beyazlaması), sedef parlaklığı, boyun deformasyonu, taban yıldız çatlağı, gövde çökmesi ve conta arızasını kaydeden bir defter, tek bir hurda yüzdesini bir teşhis aracına dönüştürür. Aşağıdaki tablo, kusur türünün kök nedene ve onu ortadan kaldıran kaldıraca nasıl işaret ettiğini gösterir.
| Arızanın sınıfı | Muhtemel temel neden | Ana etken |
|---|---|---|
| Duvar varyasyonu (düzensiz) | Fırın sıcaklık profili | Lamba bölgeleme, IR döngüsü |
| Beyazlaşma (gerilim beyazlaması) | Aşırı germe, soğuk prefom | Sıcaklık penceresi, rod hızı |
| Taban yıldız çatlağı | Taban aşırı ince, üfleme zamanlaması | Ön üfleme eğrisi, taban kalınlığı |
| Boyun deformasyonu | Soğutma, transfer | Kalıp sıcaklığı, transfer zamanlaması |
| Sızdırma | Ağız yapısı soğutma, kapaklama arayüzü | Ağız yapısı soğutma, kapak uyumu |
Operatör SOP
Her şişe tipi için tek sayfalık bir standart çalışma prosedürü; reçeteyi, numune alma kuralını, ilk ürün adımını ve kontrol limitleri ihlal edildiğinde izlenecek tırmanma yolunu sabitler. Yazılı SOP'lar, kurumsal bilgiyi tekrarlanabilir uygulamaya dönüştürür ve gece vardiyasını gündüz vardiyası kadar verimli tutar.
Malzeme Verimli Şişirme için YuDa Ürün Yelpazesi
Doğru makine, düşük malzeme tüketiminin temelidir. Bir Wanplas fabrikası olan YuDa, PET şişe şişirme kalıplama makinelerini bu makalede anlatılan kollar etrafında tasarlar: ince lamba bölgelendirmesi, kısa 38,1 mm ısıtıcı aralığı, servo germe kontrolü, programlanabilir ön-üfleme ve her SKU için doğrulanmış bir profil saklayan reçete yönetimi. Aşağıdaki üç aile, pilot hatlardan yüksek hacimli tesislere kadar tüm çıktı bandını kapsar.
| Lineer BFC CombiBlock — Parametre | Belge |
|---|---|
| Kabin sayısı | 2 ila 6 boşluk |
| Teorik çıktı | 1.500 ila 6.000 BPH (şişirme + dolum + kapak) |
| Şişe hacim aralığı | 0,2 L ila 2,0 L içme suyu |
| Kızılötesi lamba bölgeleri | 8 ile 12 zone, 38.1 mm pitch |
| Üfleme basıncı (yüksek basınçlı üfleme) | 30 to 40 bar |
| Kurulan güç | 36 kW to 80 kW |
| Açık fabrik ziyaretleri | Entegre blok tesis alanından tasarruf sağlar |
| Malzeme tasarrufu özellikleri | Şişirmeden kapaklamaya tek reçete, minimum transfer kaybı |
Aşağıdaki seçim tablosu, tipik bir gereksinimi uyan YuDa ailesiyle eşleştirir. Bu bir başlangıç noktasıdır; belirli bir şişe ve çıktı için doğru model, numune denemesi ve fabrika denetimiyle doğrulanır.
| Şişe hacmi | Gerekli Çıktı (BPH) | Malzeme / Not | Önerilen YuDa Modeli |
|---|---|---|---|
| 0,2 L – 0,6 L su | 8,000 – 15,000 | Hafif CSD/su | FGX yüksek hızlı serisi |
| 0,5 L – 2,0 L su | 3,000 – 7,000 | Standart hacim | Standart hız serisi |
| 1.0 L – 3.0 L yağ / günlük kimyasal | 1,000 – 4,000 | Daha ağır kesit, gazlı olmayan (non-CSD) | Standart hız serisi, daha büyük göz |
| 0.2 L – 2.0 L su, entegre | 1,500 – 6,000 | Şişir + doldur + kapa | Lineer BFC CombiBlock |
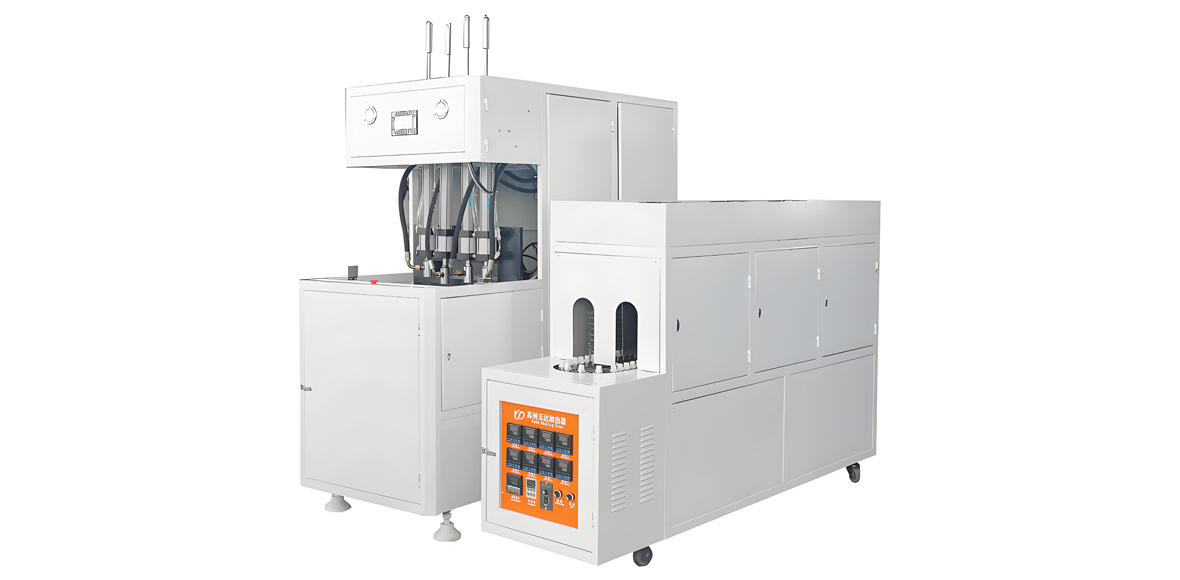
| Pilot / küçük parti | 300 – 1,500 | Esnek, düşük hacim | Yarı otomatik serisi |
Uygulama Sanayileri
Yukarıdaki atık kontrol yöntemleri her PET şişe segmentinde geçerlidir; ancak işlevsel alt sınır — ve dolayısıyla hafifletme payı — ürüne göre farklılık gösterir. YuDa makineleri, her biri kendi kısıtına sahip aşağıdaki nihai ürünlere hizmet eder:
- Maden suyu şişeleri— en hafif fonksiyonel spesifikasyon; burada 500 ml, 9 g ila 10 g'ye ulaşabilir; en büyük hafifletme payı.
- Gazlı içecek şişeleri— basınç direnci daha yüksek cidar ve taban kalınlığı tabanı belirler; germe oranı ve taban tasarımı baskındır.
- Yemeklik yağ şişeleri— daha büyük hacim ve bariyer ihtiyaçları; oksijen ve ışık bariyeri duvarı ve bazen renkli veya opak bir preformu belirler.
- Günlük kimya ürünü şişeleri— deterjanlar ve kişisel bakım; kimyasal direnç ve sıkma geri kazanımı profili belirler.
- Sıcak dolum ve ısıl sabitleme şişeleri— üçüncü bir üfleme aşamasına sahip heat-set (ısıyla sertleştirme) prosesi, 80°C'nin üzerinde doldurulan ürün için termal stabilite sağlar; ek yönlendirme adımı duvar stratejisini değiştirir.
Her segment için aynı disiplin geçerlidir: duvarı ölçün, sıcaklık penceresini koruyun, ön üflemeyi kontrol edin ve her iki saatte bir ağırlık numunesi alın. Segment yalnızca taban çizgisinin nerede olduğunu değiştirir.
Servis ve Destek
Malzeme verimliliği, devreye almada bir kez elde edilmez, makinenin ömrü boyunca sürdürülür. Bir Wanplas fabrikası olan YuDa, ilk ayda kazanılan şişe başına gram kazanımlarının yıllarca sürmesi için tam yaşam döngüsünü destekler:
- Gönderim öncesi test— her hat, teslimattan önce müşterinin şişesi ve preformu üzerinde üretim denemesi yapar; ağırlık ve red oranı kabul kriteri olarak kaydedilir.
- Kurulum ve devreye alma— mühendisler reçeteyi belirler, sıcaklık penceresini doğrular ve ekibi yerinde SPC grafiğini okuma konusunda eğitir.
- Yedek parça politikası— Wanplas grup politikası kapsamında her yıl 500 ABD Doları ücretsiz yedek parça, hasarlı parçalar için garanti değişimi.
- Eğitim— fırın bölgeleme, ön şişirme ayarı, ağırlık numunesi alma ve hurda sınıflandırmasını kapsayan operatör ve bakım kursları.
- Uzaktan işletme ve bakım— izleme sistemi, Çin merkezindeki mühendislerin PLC verilerini okumasına ve müşteri sahasına anormal geri bildirim vermesine olanak tanır; kayma ile düzeltme arasındaki döngüyü kısaltır.
- Açık fabrik ziyareti— tesis, müşteri denetimlerine, numune denemelerine ve gerçek şişeler üzerinde ortak hafifletme çalıştaylarına açıktır.
Sıkça Sorulan Sorular
Bir şişirme hattında PET hammadde atığı nasıl ölçülür?
Dürüst birim gramdır. Tesisler tasarım ağırlığını ölçülen ağırlıkla karşılaştırır, malzeme verimini bitmiş şişe ağırlığının reçine girdisine bölünmesiyle hesaplar, kaybı on bin şişe başına kilogram olarak ifade eder ve şişe ağırlığını alt limitte Cpk'sı 1,33'ün üzerinde olan bir SPC grafiğine işler. Bunların tümü, herhangi bir reçine fiyatında geçerli kalan fiziksel ölçümlerdir.
PET şişe şişirmedeki en büyük tek malzeme atığı kaynağı nedir?
Kızılötesi preform fırını genellikle en büyük kaynaktır. Düzensiz ısıtma, zayıf bölgelere karşı korunmak için daha kalın, daha ağır bir şişeye zorlar ve bu telafi edici ağırlık saf israftır. Kısa 38,1 mm aralıklı ince lamba bölgeleme ve kapalı döngülü kızılötesi termometre, tipik olarak malzeme endeksinde yüzde 8 ila 12 getiri sağlar.
Mukavemeti kaybetmeden hafifletme yoluyla ne kadar şişe ağırlığı kaldırılabilir?
500 mL'lik bir su şişesi için, 12 g ila 14 g'lık bir tasarımdan 9 g ila 10 g'lık bir tasarıma geçmek; yeniden tasarlanmış bir preform ve 2,8 ila 3,2 eksenel ve 3,5 ila 4,5 çevresel doğrulanmış germe oranlarıyla eşleştirildiğinde gerçekçi ve iyi belgelenmiş bir yoldur. Bu, dikey yük ve düşme performansını korurken tek şişe malzemesinde yüzde 27 ila 36 azalma demektir.
Kızılötesi preform fırını malzeme tüketimi için neden bu kadar önemlidir?
Fırın, gererek şişirme adımının çalışması gereken sıcaklık profilini belirler. Preform çok soğuk, çok sıcak veya düzensiz çıkarsa, duvar düzgün şekilde yönlendirilemez; bu nedenle mühendisler testleri geçmek için ağırlık ekler. Bölge başına 95°C ila 115°C yüzey penceresini kontrol etmek bu ihtiyacı ortadan kaldırır ve şişenin daha ince olmasını sağlar.
Ön şişirme zamanlaması et kalınlığını ve fireyi nasıl etkiler?
Ön şişirme, yüksek basınçlı şişirmeden önce preformun genişlemeye başlamasını sağlayan, tipik olarak 8 bar ila 15 bar'lık düşük basınçlı bir darbedir. Doğru zamanlama ve basınç, cidarı hedef profile şekillendirir; yanlış zamanlama, malzemeyi tabanda biriktirir veya omuz bölgesini yoksun bırakır, fireyi artırır ve ağırlığı yukarı zorlar. Programlanabilir ön şişirme eğrileri endekste yaklaşık yüzde 4 ila 6 getiri sağlar.
Geri dönüştürülmüş PET şişe üretimine karıştırılabilir mi ve atığı nasıl etkiler?
Evet. Şirket içi şişirme hurdası standart uygulama olarak yüzde 5 ila 15 oranında geri döndürülmelidir. Tüketici sonrası rPET, ABD'de FDA ve Avrupa'da EU 10/2011 gibi gıda teması referanslarını karşıladığında, IV 0,76 ila 0,84 dL/g aralığında tutulup asetaldehit izlenerek yüzde 10 ila 30 oranında kullanılabilir. Harmanlama şişeyi hafifletmez ancak net saf hammadde tüketimini azaltır.
İyi işletilen bir şişirme hattı hangi OEE seviyesini hedeflemelidir?
Güçlü bir hat; yaklaşık yüzde 90 kullanılabilirlik, yüzde 95 performans ve yüzde 98 ila 99,5 kaliteden oluşan yüzde 85 ila 88 civarındaki OEE ile çalışır. Kalite terimi hurda oranına eşit olduğundan, kaliteyi yükseltmek şişeyi değiştirmeden malzemeyi doğrudan atık akışından çıkarır.
YuDa, malzeme verimli devreye alma ve eğitimi nasıl destekliyor?
Her hat, sevkiyat öncesinde ağırlık ve red kaydedilerek müşterinin şişesi üzerinde deneme üretimine tabi tutulur, ısıtma ve ön üfleme reçetesi doğrulanarak yerinde devreye alınır ve operatör eğitimi, Çin merkez ofisinden uzaktan PLC izleme, yılda 500 USD ücretsiz parça ve ortak hafifletme çalışmaları için açık fabrika denetimleriyle desteklenir.
Sonuç
PET şişe üfleme sırasında ortaya çıkan hammadde kaybı bir gizem değildir ve reçine fiyatıyla ilgisi yoktur. Kurutma, ön form işlemleri, ısıtma, streç şişirme, hafifletme, değişim ve bitmiş şişe işlemleri arasında yer alan tanımlanabilir, ölçülebilir ve giderilebilir kayıplar bir bütün oluşturur. Ön-optimizasyonu yapılmış şişeyi 100 indeks noktasına ayarlamak ve ısıtma aşaması ve hafifletme farkını ilk olarak ele almak, bir tesisin bir yıl içinde 50'lerin üstünde bir indeks değerine ulaşmasını (şişe başına yaklaşık %40'lık bir malzeme tasarrufu) mümkün kılar, bu da her işlevsel ve düzenleyici gerekliliği de korur. Çalışmanın grameri fiziksel: şişe başına gram, verim yüzdesi, bin adet şişe başına kilogram, Cpk ve OEE'dir. Wanplas fabrikası olan YuDa, bu gramerin temelini, ince ışık zonlama, 38,1 mm ısıtma aralığı, servo streç, programlanabilir ön üfleme ve reçete yönetimi ile oluşturur ve hattın ömrü boyunca destekler. Eğer bir PET şişe hattınız varsa ve kendi kaybınızı haritalandırmak ve gerçek şişeler üzerinde azaltma programı oluşturmak istiyorsanız, YuDa ekibine ulaşın ve örnek denemesi, fabrika denetimi ve şişeniz ve üretiminizle uyumlu bir tasarım yapılması için randevu alın.