La production de bouteilles PET semble de prime abord simple : la résine entre dans une extrémité, les bouteilles finies sortent de l'autre. Entre ces deux points, cependant, une part mesurable de PET de qualité pour les bouteilles ne parvient jamais au client en tant que produit commercialisable. Cet article analyse les pertes de matières premières dans l'ensemble du processus de soufflage de bouteilles PET – de la séchage de la résine et de la manipulation des préformes à la chauffage, au soufflage par étirement, au léger, au changement de machine et à la manipulation des bouteilles finies – et montre comment quantifier chaque perte en unités physiques plutôt qu'en argent. YuDa, une usine Wanplas, s'est spécialisée dans les machines de soufflage de bouteilles PET pendant plus de 20 ans, exporte dans plus de 60 pays, figure parmi les deux premiers fabricants de machines de soufflage de bouteilles PET en Chine et détient plus de 20 brevets. Le but de ce guide est de donner aux ingénieurs de production et aux gestionnaires d'usine un cadre pratique pour localiser les pertes, les mesurer en grammes par bouteille et en pourcentages, et les éliminer par l'optimisation des processus et des équipements. Vous apprendrez où se cachent les pertes les plus importantes, comment établir une base de référence de rendement des matières, comment la distribution de l'épaisseur des parois et le contrôle du chauffage influencent le poids des bouteilles et quelles fonctionnalités de la machine réduisent physiquement la consommation de matière.
La carte des pertes de matière dans le processus complet – de la résine PET aux bouteilles finies
La première étape dans tout programme de réduction des pertes consiste à dresser une carte complète des points de sortie du flux de valeur. Une molécule de PET de qualité de bouteille peut quitter le processus sous forme de rebuts, de bouteilles finies en surpoids, de rebuts de démarrage ou de bouteilles finies endommagées. Chaque point de sortie a une cause principale différente et un levier différent. Le tableau ci-dessous présente les dix points de gaspillage les plus courants dans une ligne de bouteilles PET à deux étapes qui achète des préformes, avec des intervalles de taux de perte typiques exprimés en pourcentage de la matière d'entrée et la marge d'optimisation réaliste disponible sans modifier la spécification fonctionnelle des bouteilles.
| Loss Type | OEE Term | Taux de perte typique | Marge d'optimisation |
|---|---|---|---|
| 1. Séchage de résine | IV provenant de l'hydrolyse ; préforme hors spécifications rejetée | 0.2% – 0.8% | Moyen — contrôle du point de rosée en boucle fermée |
| 2. Injection de préformes (si en interne) | Déchets de la ligne de production, rejets au démarrage, écart de poids | 2.0% – 5.0% | Élevé – moule sans points chauds, dosage gravimétrique |
| 3. Stockage des préformes | Reprise de l'humidité, poussière, choc, cristallisation et apparition de blanc | 0.3% – 1.0% | Moyen – entrepôt fermé et conditionné |
| 4. Chauffage (four à infrarouge) | Température inégale -> paroi inégale -> marge de sécurité pour le surpoids | 3.0% – 8.0% | Très élevé — zonage de la lampe + boucle fermée IR |
| 5. Formage par soufflage à étirement | Timing de pré-soufflage, vitesse de la tige, retard de soufflage, température du moule | 1.5% – 4.0% | Élevé — étirement par servo, contrôle de la recette |
| 6. Espace de réduction de poids | Redondance de conception au-dessus du minimum fonctionnel | 8.0% – 27.0% | Premium — redéveloppement avec support de FEA |
| 7. Changement / commutation de matériau | Rejets de réglage, purge de ligne | 0.5% – 2.0% | Moyenne — moule à changement rapide, bibliothèque de recettes |
| 8. Démarrage / arrêt | Batch de rejet à démarrage à froid | 0.4% – 1.5% | Moyenne — veille à chaud, recette de montée en puissance |
| 9. Rejets de qualité | Variation de la paroi, remontée de la couleur, fissure à l'étoile de base, fuite | 1.0% – 3.5% | Élevé — SPC sur le poids et le chargement en haut |
| 10. Perte secondaire | Déchaussage, empilement, rayures de transport, non-conformité de la ligne de remplissage | 0.5% – 2.0% | Moyenne — conception du manutention et de l'interface |
Deux observations ressortent de cette carte. Premièrement, l'étape de chauffage et le fossé de réduction de poids représentent généralement plus de matière récupérable que toutes les autres étapes combinées. Deuxièmement, la plupart des pertes ne sont pas aléatoires ; elles sont le résultat prévisible de paramètres choisis pour protéger la ligne contre un inconnu. Lorsque le processus est rendu visible et contrôlable, la marge de sécurité peut être supprimée et transformée en une bouteille plus légère, tout en restant conforme. Le reste de cet article établit le langage de mesure et les leviers d'ingénierie nécessaires pour faire exactement cela.
Comment quantifier les déchets de matières premières
Les déchets qui ne sont pas mesurés ne peuvent pas être gérés. Dans un programme de gestion des pertes de matière, la seule unité honnête est le gramme. Les chiffres en monnaie changent avec le prix du résine et le taux de change, mais un gramme de PET perdu par bouteille est un gramme perdu à chaque changement de poste, sur chaque marché, à chaque prix. Cette section établit un ensemble cohérent de mesures physiques et une méthode d'indice qui permet à une usine de comparer ses performances avant et après l'amélioration sans référence à une quelconque monnaie.
Poids de conception versus poids mesuré
Chaque bouteille a un poids de conception – le poids cible convenu avec le propriétaire de la marque – et un poids mesuré, la moyenne réelle dans un échantillonnage. La différence est le surpoids, presque toujours positif, et c’est de la pure perte. Une ligne qui produit une bouteille d’eau de 500 ml à un poids de conception de 13,0 g mais qui mesure en moyenne 13,6 g perd 0,6 g par bouteille à cause de l’écart de processus et des réglages conservateurs. Si l’on multiplie cela par des millions de bouteilles, la perte annuelle devient visible en tonnes.
Rendement matière
La productivité du matériau est le rapport du poids total des bouteilles finies et vendables à l'entrée totale de résine PET sur la même période :
Taux de rendement du matériau = (poids total de la bouteille finie) divisé par (poids total de la résine introduite) multiplié par 100.
Pour une usine qui achète des préformes, l'apport de résine correspond au poids des préformes achetées (moins les préformes retournées en rebut). Pour une usine qui fabrique des préformes en interne, l'apport de résine comprend les pertes de séchage et d'injection. Une ligne bien gérée en deux étapes qui achète des préformes montre généralement un rendement de 94 % à 97 %. Une usine intégrée de préformes et de soufflage montre généralement 90 % à 95 %, car elle inclut également les pertes d'injection et de séchage. Un rendement inférieur à 90 % indique un problème important et abordable.
Kilogrammes par dix mille bouteilles et tonnes annuelles
Le nombre le plus utile en termes d'exploitation sur un atelier est la perte en kilogrammes par dix mille bouteilles. La formule est simple :
Perte (kg pour 10 000 bouteilles) = moyenne de l'excédent de poids (g/bouteille) multiplié par 10 000 divisé par 1 000 000.
Un excédent de poids de 0,6 g par bouteille équivaut à 6 kg de PET par dix mille bouteilles. Sur une ligne produisant 50 millions de bouteilles par an, ce seul flux d'excédent de poids devient 30 000 kg, soit 30 tonnes de PET par an, converti en déchets ou dans une bouteille inutilement lourde. Exprimer les déchets de cette façon rend le but concret : réduire l'excédent de poids de 0,6 g à 0,2 g permet d'éliminer 20 tonnes par an sur la même ligne.
Graphiques de contrôle SPC et indice de capacité (Cpk)
La variation de poids, et non seulement le poids moyen, entraîne des déchets. Une bouteille dont le poids moyen est correct, mais qui varie de plus ou de moins 1,2 g, oblige l'opérateur à augmenter le point de réglage pour maintenir la queue légère au-dessus du minimum légal et fonctionnel, ce qui déplace toute la distribution vers le haut. Le contrôle statistique du processus avec un graphique de contrôle sur le poids des bouteilles, prélevé toutes les deux heures, ainsi qu'un indice de capacité (Cpk) supérieur à 1,33 sur la limite inférieure de la spécification, est la norme qui maintient la distribution serrée et le point de réglage bas. Un serrage de l'indice de capacité de 1,0 à 1,5 permet généralement une réduction de 2 % à 5 % du poids de point de réglage.
Décomposition de l'OEE
L'efficacité globale de l'équipement relie la perte de matière à la disponibilité et à la vitesse. L'efficacité globale (OEE) est égale à la disponibilité multipliée par la performance multipliée par la qualité. Dans le soufflage de bouteilles, la notion de qualité est celle où la perte de matière se manifeste : chaque bouteille rejetée est de la résine qui est entrée dans la machine et qui a été éliminée sous forme de rebuts. Une ligne à 92 % de disponibilité, 95 % de performance et 98 % de qualité fonctionne à 85,6 % d'efficacité globale ; en augmentant la qualité de 98 % à 99,3 %, tout en maintenant les autres paramètres stables, l'efficacité globale passe à 86,7 % et retire environ 1,3 % de la capacité de production du flux de rebuts. Le tableau ci-dessous montre comment les trois termes d'efficacité globale correspondent aux résultats en matière.
| Typical Range | Ce qu'il capture | Material Link | Availability |
|---|---|---|---|
| 0 (baseline) | Temps d'arrêt, changement, pannes | 88% – 94% | Moins de démarrages à froid, moins de rebuts par lot |
| Performance | Pertes de vitesse par rapport à la BPH nominale | 92% – 97% | Cycle stable réduisant les rejets de réglage |
| Qualité | Taux de rebuts et de retravailles | 97% – 99.5% | Correspond directement à la perte de rendement des matériaux |
Référence de 100 points d'indice
Pour comparer les mesures d'amélioration sur une même échelle, fixez la consommation de matériaux de la bouteille unique avant l'optimisation à 100 points d'indice. Chaque mesure d'amélioration déplace alors l'indice vers le bas. Le tableau ci-dessous montre comment les mesures représentatives modifient l'indice, en utilisant une base de 100 et en supposant que chaque mesure soit appliquée sur la précédente.
| Mesure d'amélioration | Changement d'indice (points) | Indice résultant |
|---|---|---|
| Référence de départ (avant l'optimisation) | 0 | 100 |
| Optimisation du chauffage (zonage des lampes + contrôle en boucle fermée par infrarouge) | −8 à −12 | 88 – 92 |
| Contrôle de la courbe de pré-ventilation | −4 à −6 | 84 – 86 |
| SPC de poids plus serré (augmentation du Cpk) | −3 à −5 | 80 – 82 |
| Réduction des rebuts de démarrage et de changement de production | −2 à −3 | 78 – 79 |
| Redesign pour allégement (de 500 ml d'eau à 13 g à 9,5 g) | −25 à −28 | 51 – 54 |
L'indice fait une chose évidente : le contrôle de la chaleur et l'allégement sont les domaines où les réductions importantes se trouvent. Les mesures d'ajustement en aval sont importantes, mais leur magnitude est moindre. Une usine devrait organiser son programme de sorte que les leviers à fort impact viennent en premier.
Distribution de l'épaisseur des parois et allégement
Une bouteille en PET n'est pas une coquille uniforme. C'est un profil de épaisseur varié conçu de manière à ce que chaque zone porte exactement la charge qu'elle doit porter, et pas plus. L'art de l'allégement consiste à déplacer la matière de zones surconstruites vers des zones sousconstruites, ou à l'enlever complètement, tout en maintenant la résistance à la charge maximale, la résistance à la pression et les performances en cas de chute dans les limites de spécification. Il s'agit fondamentalement d'un problème de distribution de l'épaisseur des parois, et cela commence par la mesure.
Méthode de tranches et de pesage
La méthode acceptée pour cartographier une paroi de bouteille est la méthode des tranches et du pesage. Une bouteille prélevée est coupée en bandes horizontales — col, anneau de support du col, épaule, partie supérieure du corps, partie centrale du corps, partie inférieure du corps, base et pied — et chaque bande est pesée sur une balance analytique. Étant donné que la densité du PET est essentiellement fixe à environ 1,37 g par centimètre cube, le poids de la bande se traduit directement en épaisseur moyenne de la bande. En répétant cette opération sur de nombreuses bouteilles, on obtient à la fois le profil moyen et sa variation. Un profil épais dans l'épaule et mince dans la partie inférieure du corps est un candidat pour la redistribution ; un profil présentant une grande variation de lot à lot est un signal que le temps de chauffage ou de soufflage est en train de changer.
Épaisseur cible de la paroi par zone de la bouteille
Le tableau ci-dessous indique les intervalles d'épaisseur cible typiques pour une bouteille standard de 500 ml d'eau non gazeuse après allégement. Ce sont des valeurs de référence ; les chiffres exacts pour une bouteille donnée proviennent d'une analyse par éléments finis et de tests de chute. Ils illustrent à quel point un profil réel est inégal et pourquoi un seul nombre d'épaisseur moyenne cache des pertes.
| Zone de la bouteille | Épaisseur cible (mm) | Exigence de pilotage |
|---|---|---|
| Col et anneau de support | 2.8 – 4.0 | Torsion du fil, fermeture, manipulation |
| Épaule | 0.22 – 0.32 | Uniformité de l'étirement, chargement par le haut |
| Partie supérieure du corps | 0.20 – 0.28 | Chargement par le haut, prise de l'étiquette |
| Partie centrale du corps | 0.18 – 0.24 | Zone la plus légère, orientation |
| Partie inférieure du corps | 0.20 – 0.30 | Impact, transition de base |
| Base et pied | 0.25 – 0.40 | Presse, debout, chute |
Ratio d'étirement et orientation moléculaire
Le moulage par soufflage à étirement fonctionne par orientation biaxiale : la préforme est étirée dans la direction axiale par une tige d'étirement et dans la direction circulaire (hoop) par de l'air comprimé. L'orientation aligne les chaînes de PET, ce qui donne à une paroi mince sa résistance. Les deux ratios d'étirement et leur produit, le ratio d'étirement total de la surface, déterminent la quantité de résistance qu'un gramme donné de PET fournit. Les intervalles de référence ci-dessous constituent la fenêtre technique pour une bouteille forte et transparente.
| Paramètre d'étirement | Intervalles de référence | Effet sur la bouteille |
|---|---|---|
| Ratio de traction axial | 2.8 – 3.2 | Clarté de chargement en haut et verticale |
| Ratio d'étirement de la bague (circulaire) | 3.5 – 4.5 | Résistance à la pression, chute |
| Rapport de dilatation de la surface totale | 10 – 14 | Force globale par gramme |
Lorsque le ratio d'étirement de la bague tombe en dessous de 3,5, la paroi ne s'oriente pas complètement et la bouteille a besoin de plus de matière pour passer le même test de résistance à la pression. Lorsque la préforme est chauffée de manière inégale, les ratios d'étirement ne peuvent pas être atteints de manière uniforme, donc les ingénieurs ajoutent du poids pour compenser. C'est la chaîne directe du chauffage de qualité à la masse de la bouteille. Une bouteille d'eau de 500 ml conçue entre 12 g et 14 g peut généralement être ramenée à 9 g à 10 g en combinant un profil d'étirement plus efficace avec une préforme redessinée — une réduction de 27 % à 36 % du matériau par bouteille, ce qui, en termes d'indice, passe la bouteille de 100 points à environ 64 à 73 points avant d'appliquer toute autre mesure.
Optimisation du chauffage – la plus grande source de déchets
Si un stade mérite l'attention la plus grande, c'est le four à préforme à infrarouge. La préforme entre dans le four sous la forme d'un tube à paroi épaisse et doit en sortir avec un profil de température précis et uniforme afin que l'étape de soufflage par étirement puisse orienter le matériau de manière uniforme. Lorsque le profil de température est incorrect, la paroi de la bouteille devient inégale, les zones faibles échouent aux tests et la seule mesure pratique disponible sur le sol consiste à augmenter le poids global de la bouteille. Ce poids supplémentaire est une perte invisible créée entièrement par le chauffage.
Nombre de zones de lampe et économies de matériaux
Un four est divisé en zones de lampe, chacune contrôlable indépendamment. Une machine dotée de plus de zones et de zones plus fines peut moduler le profil de température le long de la longueur de la préforme au lieu d'appliquer une température moyenne. La relation est directe : plus de zones signifie un meilleur ajustement entre la préforme chauffée et le profil de paroi cible, ce qui signifie moins de poids compensateur. Les machines YuDa minimisent l'intervalle de chauffage à 38,1 mm et utilisent des zones contrôlées indépendamment, ce qui améliore le contrôle du profil et réduit la consommation d'électricité de plus de 30 % par rapport aux fours conventionnels. Le tableau ci-dessous compare les configurations de fours par leur potentiel de réduction des matériaux.
| Configuration four | Contrôle de température | Soulagement d'index typique |
|---|---|---|
| Large, 4–6 larges zones | Un réglage moyen | 2 to 8 cavities |
| [N] 1 Moyenne, 8–12 zones | Profil segmenté | −4 à −7 points |
| Fin, 16 zones et plus avec un pas de 38,1 mm | Boucle fermée par zone | −8 à −12 points |
Fenêtre de température de surface de la préforme
La température de surface de la préforme à la sortie du four est le seul nombre qui détermine la qualité d'orientation. Pour la plupart des PET de qualité bouteille, la fenêtre utile est d'environ 95 degrés C à 115 degrés C à la surface, la valeur exacte dépendant de la géométrie de la préforme et de la forme de la bouteille. En dessous de la fenêtre, le matériau est trop rigide pour s'orienter ; au-dessus, la peau de la préforme se surépaisse et le noyau reste froid, ce qui produit une bouteille faible et trouble. Un thermomètre infrarouge à boucle fermée qui lit chaque préforme et régule la puissance de la lampe maintient la température de sortie à l'intérieur de la fenêtre, indépendamment de la dérive ambiante, du vieillissement de la lampe ou de la couleur de la préforme. La rotation de la préforme au cours de son passage dans le four élimine les côtés chauds et froids que la préforme stationnaire porterait dans le moule.
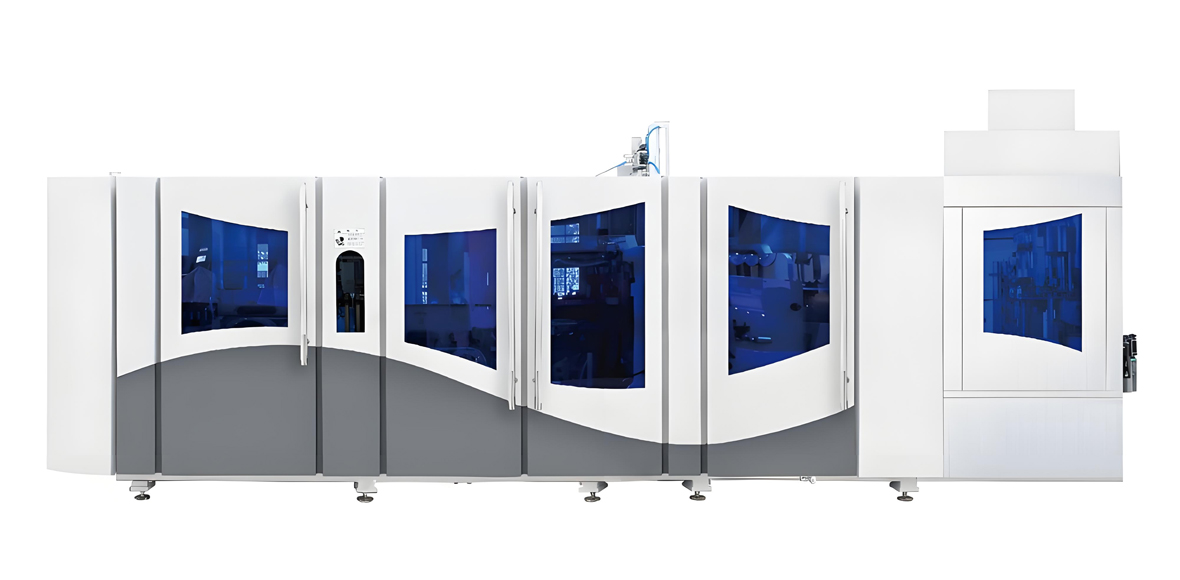
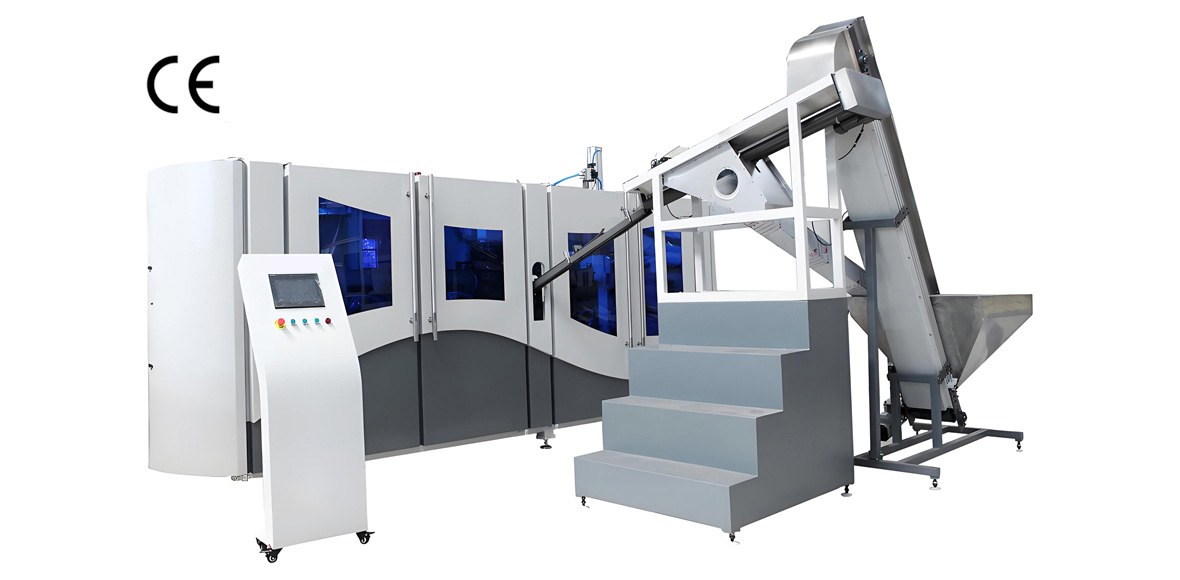
La série YuDas FGX à haute vitesse applique exactement cette philosophie : zonage fin des lampes, pas de chauffage de 38,1 mm, transport du four par servo, et un système de recettes qui stocke des profils de température par produit. Le résultat est une machine qui maintient le décalage de la fenêtre de température de cycle en cycle, ce qui est la condition préalable à la réduction du poids de la bouteille sans augmenter le taux de rebuts. Le tableau de spécifications ci-dessous est représentatif de la famille FGX à haute vitesse.
| Série FGX à haute vitesse — Paramètre | Spécification |
|---|---|
| Numéro de cavité | 4 à 12 cavités |
| Production théorique | 8 000 à 15 000 BPH (vitesse de la matrice unique : 2 500 à 3 000 BPH) |
| Gamme de volume de la bouteille | 0,2 L à 2,0 L (eau et CSD) |
| Zones de lampe infrarouge | 16 + contrôlées indépendamment, pas de 38,1 mm |
| pression de soufflage (pression de soufflage élevée) | 30 to 40 bar |
| Puissance installée | 48 kW à 96 kW selon le nombre de cavités |
| Consommation d'air comprimé | De 1,8 à 3,2 Nm3 par 1 000 bouteilles, selon le poids de la bouteille |
| Fonctions d'économie de matériaux | Contrôle de la courbe de pré-ventilation, tige de pré-tension, contrôle en boucle fermée par infrarouge, bibliothèque de recettes |
Contrôle du processus de soufflage par moulage par étirement
Une fois que la préforme quitte le four à la température appropriée, l'étape de pré-ventilation transforme cette énergie thermique en une paroi mince et orientée, ou la gaspille. Trois variables dominent : l'événement de pré-ventilation, le mouvement de la tige de pré-tension et le timing de la pression d'air à haute pression. Les obtenir correctement fait la différence entre une bouteille qui répond aux spécifications à 9,5 g et une qui a besoin de 11,5 g pour survivre à la ligne.
Contrôle de la courbe de pré-ventilation
La pré-ventilation est une impulsion d'air à basse pression, généralement de 8 à 15 bar, appliquée juste après que la tige de pré-tension commence à se prolonger. Son rôle est de commencer à gonfler la préforme dans le moule avant que la pression à haute pression ne bloque la forme. Si la pré-ventilation arrive trop tôt, la matière s'accumule à la base ; trop tard, et l'épaule et le corps s'amincissent de manière inégale. Un appareil qui permet à l'opérateur de programmer la pression de pré-ventilation et le délai de démarrage précis en fonction de la position de la tige — plutôt qu'une impulsion fixe unique — peut ajuster la paroi dans la zone de profil cible zone par zone. Sur l'échelle d'indice, ce contrôle seul renvoie environ 4 à 6 points.
Synchronisation de la tige de pré-tension
La tige d'étirement doit atteindre sa position finale en synchronisation avec la séquence de pré-ventilation et de fermeture du moule. Une tige actionnée par servo-moteur permet d'obtenir une vitesse et une position finales reproductibles, enregistrées dans le programme de fabrication. Une tige pneumatique varie en fonction de la température de l'air et de l'usure. La synchronisation est importante car le rapport d'étirement axial (la plage de 2,8 à 3,2) est défini par la distance parcourue par la tige par rapport à la longueur de la préforme. Lorsque la distance parcourue varie, l'orientation axiale varie, et la queue légère de la distribution ne peut pas supporter le chargement maximal, ce qui oblige à augmenter le poids. L'étirement par servo-moteur n'est donc pas seulement une fonction de vitesse, mais une fonction du matériau.
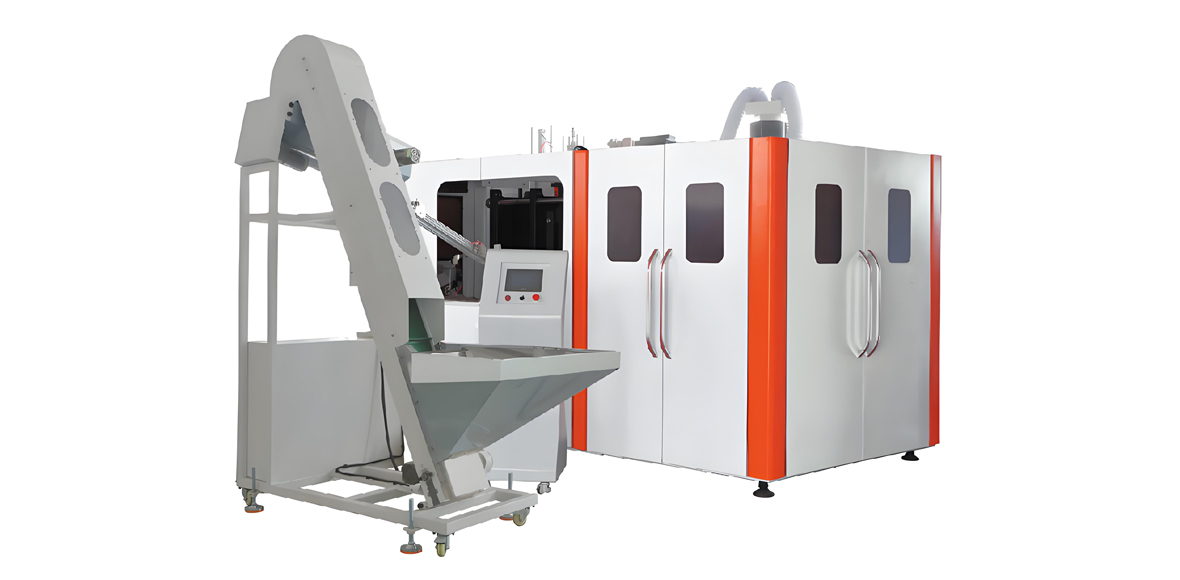
La série YuDas à vitesse standard couvre la bande de 1 000 BPH à 7 000 BPH et apporte la même discipline en matière de servo-moteurs et de recettes aux usines qui n'ont pas besoin de la plus haute production. La spécification ci-dessous est représentative de cette famille.
| Série à vitesse standard — Paramètre | Spécification |
|---|---|
| Numéro de cavité | 2 à 8 cavités |
| Production théorique | 1,000 to 7,000 BPH |
| Gamme de volume de la bouteille | 0,1 L à 3,0 L (eau, CSD, huile, produits chimiques quotidiens) |
| [N] 2 Nombre / puissance lampe infrarouge | 8 à 16 zones, 2 000 W à 3 000 W par lampe |
| pression de soufflage (pression de soufflage élevée) | 28 to 40 bar |
| Puissance installée | 24 kW à 72 kW selon le nombre de cavités |
| Consommation d'air comprimé | 2,0 à 3,6 Nm3 par 1 000 bouteilles en fonction du poids de la bouteille |
| Fonctions d'économie de matériaux | Courbe de pré-ventilation programmable, étirement par servo, contrôle de la température du moule |
Mélange de matières recyclées et de rPET
Le PET recyclé, qu'il s'agisse de déchets de pré-ventilation produits en interne ou de copeaux post-consommation, est l'autre levier de la consommation nette de matières premières. Son utilisation ne rend pas la bouteille individuelle plus légère, mais réduit la résine vierge extraite de la chaîne d'approvisionnement pour le même rendement. La contrainte est la qualité : chaque passage de recyclage réduit la viscosité intrinsèque (VI) et peut augmenter l'acétaldéhyde (AA), et les règles de contact avec les aliments limitent ce qui peut être utilisé.
Les déchets de pré-ventilation produits en interne sont le flux le plus propre. Les bouteilles rejetées et les déchets sont broyés, lavés et réextrudés en préformes ou mélangés à un taux contrôlé. Le PET recyclé post-consommation doit respecter les normes de contact avec les aliments ; les références pertinentes sont les règles de la FDA aux États-Unis et de l'UE 10/2011 en Europe, citées ici uniquement sous forme de texte brut. L'utilisation supervisée de PET recyclé à un taux de mélange de 10 à 30 % permet généralement de maintenir la VI dans la fenêtre de qualité de la bouteille de 0,76 à 0,84 dL/g après compensation, tandis que l'AA doit être maintenu sous le seuil sensoriel pour les bouteilles d'eau et de boissons. Le tableau ci-dessous résume comment le niveau de mélange affecte les deux propriétés clés.
| [N] 3 Niveau de mélange rPET | Impact IV | Impact AA | Utiliser la note |
|---|---|---|---|
| Déchets internes, 5 % à 15 % | Négligeable | Faible | Pratique standard, circuit fermé |
| rPET, 10 % à 30 % | Petite baisse, compenser | Surveiller | Contact alimentaire uniquement si conforme |
| rPET, au-dessus de 50 % | Perte IV évidente | Risque plus élevé | Généralement non alimentaire ou avec polycondensation à l'état solide |
Règle pratique : réintroduire le rebut en interne à chaque occasion, car il est propre et exempt de risque de contamination, et traiter le rPET post-consommation comme un flux séparé et qualifié, avec son propre test d'IV et d'AA. En procédant ainsi, la teneur en matière recyclée réduit la consommation de matière première brute de quelques pourcent à quelques dizaines de pourcent, sans affecter le poids ni la résistance des bouteilles.
Matrice de priorités d'amélioration et feuille de route sur 12 mois
Avec la carte de perte, les mesures et les leviers de la machine en main, la prochaine étape consiste à établir l'ordre de priorité. Toutes les mesures ne sont pas égales, et pas toutes sont faciles à mettre en œuvre. Le tableau de priorité classe les mesures selon leur difficulté d'implémentation, leur importance en matière d'économie de matière et leur délai de mise en œuvre, afin que l'usine puisse concevoir un programme qui permet de réduire le poids des bouteilles de manière visible au cours du premier trimestre.
| Mesure | Difficulté | Économie de matière | Délai de livraison |
|---|---|---|---|
| Optimisation du chauffage (zonalisation de la lampe + boucle IR) | Moyen | 8% – 12% | 4 à 8 semaines |
| Réglage de la courbe de pré-ventilation et de l'étirement du servo | Faible | 4% – 6% | 2 à 4 semaines |
| Réduction du poids SPC et du Cpk | Faible | 2% – 5% | 2 à 6 semaines |
| Réduction des rebuts lors du démarrage et des changements | Faible | 1% – 3% | 3 à 6 semaines |
| Redesign de la légèreté (préforme + paroi) | Très élevé | 25% – 36% | 3 à 9 mois |
| rPET / boucle de rebuts en interne | Moyen | 5 % à 15 % (virgin) | 6 à 12 semaines |
La feuille de route ci-dessous répartit ces mesures sur une année afin que les victoires précoces, de faible difficulté, financent le travail de redesign plus lourd ultérieurement. Elle suppose une usine partant d'un point de référence de 100 index avec une bouteille d'eau de 500 ml pesant environ 13 g.
| Mois | Action | Cible d'indice |
|---|---|---|
| 1 – 2 | Mesure de base, graphique SPC, réglage avant le soufflage | 100 à 93 |
| 3 – 4 | Optimisation du chauffage, démarrage de la boucle de rebuts | 93 à 84 |
| 5 – 6 | Discipline de changement de poste et de démarrage, augmentation du Cpk | 84 à 80 |
| 7 – 9 | Réduction de poids, redéfinition, test de chute | 80 à 64 |
| 10 – 12 | Qualification rPET, contrôle stabilisé, vérification | 64 à 58 |
Une usine qui suit cette séquence peut raisonnablement s'attendre à passer de 100 points d'indice aux hauteurs des 50 dans un délai d'un an, soit une réduction de 40 % de la consommation de matière pour une bouteille unique, tout en respectant toutes les exigences fonctionnelles et réglementaires. Les premiers mois apportent les gains rapides et visibles ; les mois suivants permettent la réduction structurelle qui devient plus importante grâce aux intérêts composés.
Gestion au niveau de la ligne et SOP
L'équipement et les recettes déterminent le plafond de l'efficacité en matière de matière ; les personnes et la discipline déterminent si l'usine fonctionne sous ce plafond à chaque changement de poste. Les mesures de cette section ne coûtent presque rien à mettre en œuvre et protègent les gains obtenus par le travail d'ingénierie ci-dessus.
Confirmation du premier article
Au début de chaque série et après chaque changement de format, l'opérateur pèse et inspecte la première bouteille acceptable avant de libérer la série vers la ligne. Ce unique point de contrôle détecte une recette mal chargée, une préforme mal positionnée ou un four froid avant que des milliers de bouteilles ne soient produites. C'est l'assurance au gramme par bouteille la moins chère de l'atelier.
Échantillonnage du poids en deux heures
Un échantillon de cinq bouteilles au moins est pesé toutes les deux heures et gravé sur le graphique SPC. Les limites de contrôle sont définies à partir d'une base stable, et non pas uniquement à partir du poids de conception, de sorte que le graphique indique la dérive en temps réel. Lorsque la moyenne augmente ou que l'écart s'élargit, la cause – généralement une usure de la lampe, un changement d'air de refroidissement ou un changement de lot de préformes – est identifiée alors que la perte est encore faible.
Registre de classification des rebuts
Chaque bouteille rejetée est triée par type de défaut, et non pas simplement comptée. Un registre qui enregistre la variation de la paroi, le blancissement (blanchissement par stress), la lueur de perle, la déformation du col, la fissure étoile de la base, l'effondrement du corps et la défaillance du joint transforme un simple pourcentage de rebuts en un outil de diagnostic. Le tableau ci-dessous montre comment le type de défaut indique la cause sous-jacente et le levier qui l'élimine.
| Classe de défaut | Probable cause sous-jacente | Levier principal |
|---|---|---|
| Variation de la paroi (inégale) | Profil de température du four | Zonage de la lampe, boucle IR |
| Blancissement (blanchissement par stress) | Surétirement, préforme froide | Fenêtre de température, vitesse de la tige |
| Crack de l'étoile de base | Surépaisseur de la base, synchronisation du soufflage | Courbe de pré-soufflage, épaisseur de la base |
| Déformation du cou | Rafraîchissement, transfert | Température du moule, timing du transfert |
| Défaillance du joint | Rafraîchissement de la finition, interface de bouchage | Correspondance de la finition, bouchon |
SOP de l'opérateur
Un protocole d'exploitation de une page pour chaque type de bouteille fixe la recette, la règle de prélèvement, l'étape de premier article et la voie d'escalade en cas de dépassement des limites de contrôle. Les SOPs écrits transforment la connaissance tribale en pratique reproductible et maintiennent une équipe de nuit aussi efficace qu'une équipe de jour.
Gamme de produits YuDa pour le soufflage efficace en matière
La machine adéquate est la base d'une faible consommation de matériaux. YuDa, une usine Wanplas, conçoit ses machines de moulage par soufflage de bouteilles PET en fonction des leviers décrits dans cet article : zonage fin des lampes, pas de chauffage court de 38,1 mm, contrôle de l'étirement par servo, pré-bouchage programmable et gestion de la recette qui stocke un profil validé pour chaque SKU. Les trois familles ci-dessous couvrent toute la bande de production, des lignes de pilotage aux usines à haute capacité.
| Linear BFC CombiBlock — Paramètre | Spécification |
|---|---|
| Numéro de cavité | 2 à 6 cavités |
| Production théorique | 1 500 à 6 000 BPH (blow + fill + cap) |
| Gamme de volume de la bouteille | 0,2 L à 2,0 L d'eau potable |
| Zones de lampe infrarouge | [N] 8 à 12 zones, pas de 38,1 mm |
| pression de soufflage (pression de soufflage élevée) | 30 to 40 bar |
| Puissance installée | 36 kW to 80 kW |
| Avantage de la empreinte | Bloc intégré permettant de gagner de la place dans l'usine |
| Fonctions d'économie de matériaux | Recette unique, de la soufflage à la fermeture, avec une perte de transfert minimale |
Le tableau de sélection ci-dessous associe une exigence typique à la famille YuDa qui convient. Il s'agit d'un point de départ ; le modèle approprié pour une bouteille et une production spécifiques est confirmé par un essai sur échantillon et un audit de l'usine.
| [N] Volume de bouteille | Production requise (BPH) | Matériau / Note | Modèle YuDa recommandé |
|---|---|---|---|
| 0.2 L – 0.6 L water | 8,000 – 15,000 | [N] 4 CSD/eau légère | [N] 5 Série FGX haute vitesse |
| 0.5 L – 2.0 L water | 3,000 – 7,000 | [N] 6 Volume standard | [N] 7 Série à vitesse standard |
| 1,0 L – 3,0 L d'huile / produit chimique quotidien | 1,000 – 4,000 | Section plus lourde, non-CSD | Série à vitesse standard, cavité plus grande |
| 0,2 L – 2,0 L d'eau, intégrée | 1,500 – 6,000 | Souffler + remplir + capuchonner | Bloc CombiBlock BFC linéaire |
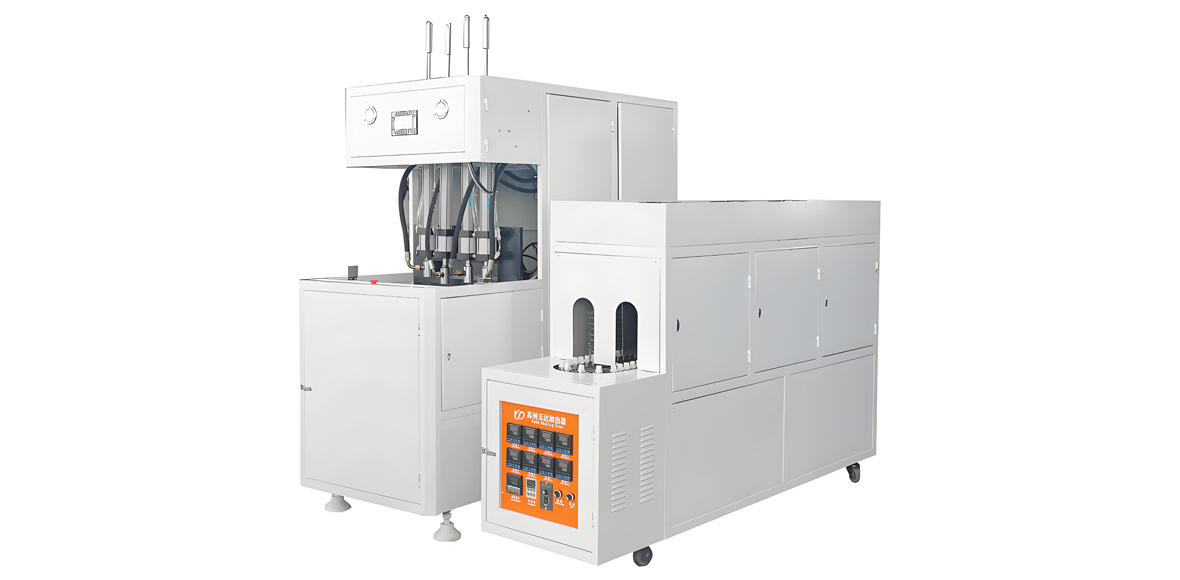
| Échantillon pilote / petite série | 300 – 1,500 | Flexible, faible volume | Série semi-automatique |
Industries d'application
Les méthodes de contrôle des déchets s'appliquent à tous les segments de bouteilles PET, mais le plancher fonctionnel – et donc l'espace de réduction de poids – diffère selon le produit. Les machines YuDa fabriquent les produits finaux suivants, chacun avec ses propres contraintes :
- Bouteilles d'eau minérale— spécification fonctionnelle la plus légère, où 500 ml peuvent atteindre 9 g à 10 g ; la plus grande marge de réduction de poids.
- Bouteilles de boissons gazeuses— la résistance à la pression impose une épaisseur plus élevée du fond et de la tête ; le taux d'étirement et la conception du fond sont dominants.
- Bouteilles d'huile comestible— volume plus important et besoins en barrière ; la barrière à l'oxygène et à la lumière conditionne la paroi et parfois une préforme colorée ou opaque.
- Bouteilles de produits chimiques quotidiens— détergents et produits de soins personnels ; la résistance chimique et la récupération par serrage déterminent le profil.
- Flacons à remplir et à thermoformés— un processus de thermoformage avec une troisième étape de soufflage assure la stabilité thermique du produit rempli à une température supérieure à 80 degrés Celsius ; l'étape d'orientation supplémentaire modifie la stratégie de paroi.
Pour chaque segment, la même discipline s'applique : mesurer la paroi, maintenir la fenêtre de température, contrôler le pré-soufflage et peser le poids à intervalles de deux heures. Le segment change uniquement lorsque le plancher est situé.
Service et support
L'efficacité du matériau est maintenue pendant la durée de vie des machines, et non atteinte une seule fois lors de la mise en service. YuDa, en tant que fabrique Wanplas, soutient le cycle de vie complet afin que les gains en grammes par flacon obtenus au cours du premier mois soient maintenus pendant des années :
- Tests avant expédition— chaque ligne effectue un essai de production sur le flacon et le préformes du client avant la livraison, avec le poids et le taux de rejet enregistrés comme critères d'acceptation.
- Installation et mise en service— les ingénieurs définissent la recette, vérifient la fenêtre de température et forment l'équipe à lire le graphique SPC sur place.
- Politique de pièces de rechange— 500 USD de pièces gratuites chaque année dans le cadre de la politique du groupe Wanplas, avec remplacement sous garantie pour les pièces endommagées.
- Formation— cours d'opérateur et de maintenance portant sur le zonage du four, le réglage pré-ventilation, l'échantillonnage du poids et la classification des rebuts.
- Opération et maintenance à distance— le système de surveillance permet aux ingénieurs du siège chinois de lire les données du PLC et de donner des commentaires anormaux au site du client, raccourcissant le cycle entre une dérive et une correction.
- Visites dans les usines ouvertes— l'usine accueille les audits des clients, les essais d'échantillons et les ateliers conjoints de réduction de poids sur des bouteilles réelles.
Questions fréquentes
Comment est-on en mesure de quantifier les déchets de matière première sur une ligne de soufflage ?
L'unité honnête est le gramme. Les usines suivent le poids de conception par rapport au poids mesuré, calculent le rendement de la matière en divisant le poids de la bouteille finie par l'entrée de résine, expriment la perte en kilogrammes pour dix mille bouteilles et représentent le poids de la bouteille sur un graphique SPC avec un Cpk supérieur à 1,33 sur la limite inférieure. Tous ces mesures physiques restent valides à n'importe quel prix de la résine.
Quelle est la plus grande source de gaspillage de matière dans le soufflage de bouteilles en PET ?
Le four de préformes à infrarouge est généralement la plus grande source. Un chauffage inégal oblige une bouteille plus épaisse et plus lourde pour se protéger contre les zones faibles, et ce poids compensatoire est pur gaspillage. Un zonage des lampes à infrarouge avec une courte distance de 38,1 mm et un thermomètre à infrarouge en boucle fermée permet généralement de récupérer de 8 % à 12 % sur l'indice de matière.
Combien de poids de bouteille peut-on éliminer par l'allégement sans perdre en résistance ?
Pour une bouteille d'eau de 500 mL, passer d'une conception de 12 g à 14 g à une conception de 9 g à 10 g est un parcours réaliste et bien documenté, lorsqu'il est associé à une préforme redessinée et à des ratios d'étirage confirmés de 2,8 à 3,2 axial et 3,5 à 4,5 circonférentiel. Cela représente une réduction de 27 à 36 pour cent du matériau par bouteille tout en maintenant les performances de résistance à l'écrasement et à la chute.
Pourquoi l'ovn de préformes à infrarouge est-il si important pour la consommation de matière ?
L'ovn définit le profil de température avec lequel la phase de soufflage doit travailler. Si la préforme quitte trop froide, trop chaude ou inégalement, la paroi ne peut s'orienter uniformément, de sorte que les ingénieurs ajoutent du poids pour passer les tests. En contrôlant la fenêtre de température de 95 degrés C à 115 degrés C par zone, on élimine ce besoin et permet de rendre la bouteille plus fine.
Comment le timing avant le soufflage affecte-t-il l'épaisseur de la paroi et les rebuts ?
Le pré-ventil est une impulsion à basse pression, généralement de 8 à 15 bar, qui permet à la préforme de se dilater avant la soufflage à haute pression. Le bon timing et la forme de la pression façonnent la paroi selon le profil cible ; un mauvais timing accumule de la matière à la base ou épuise l'épaulement, ce qui augmente le taux de rebut et oblige à augmenter la masse. Les courbes de pré-ventil programmables restituent environ 4 % à 6 % sur l'indice.
Le PET recyclé peut-il être mélangé à la production de bouteilles, et comment cela affecte-t-il les déchets ?
Oui. Les rebuts de soufflage produits en interne doivent être réintroduits à 5 % à 15 % en tant que pratique standard. Le PET post-consommation peut être utilisé à 10 % à 30 % lorsqu'il répond aux références de contact alimentaire telles que la FDA aux États-Unis et la directive 10/2011 de l'UE en Europe, avec un IV maintenu dans la plage de 0,76 à 0,84 dL/g et une surveillance de l'acétaldéhyde. Le mélange ne rend pas les bouteilles plus légères, mais réduit la consommation de matière première brute.
Quel niveau d'OEE devrait viser une ligne de soufflage bien gérée ?
Une ligne performante fonctionne à près de 85 % à 88 % d'OEE, grâce à une disponibilité de 90 %, à une performance de 95 % et à une qualité de 98 % à 99,5 %. Étant donné que la qualité équivaut au taux de rebut, l'amélioration de la qualité élimine directement de la chaîne de production les matériaux qui finissent dans les rebuts, sans modifier les bouteilles.
Comment YuDa soutient-il la mise en service et la formation efficaces en matière de gestion des matériaux ?
Chaque ligne est testée sur la bouteille du client avant l'expédition, avec enregistrement du poids et du rejet, mise en service sur place avec la validation de la recette de chauffage et de pré-ventilation, et appuyée par la formation des opérateurs, la surveillance à distance du PLC depuis le siège chinois, 500 USD de pièces gratuites chaque année et des audits de l'usine ouverte pour le travail conjoint de réduction de poids.
Conclusion
Les déchets de matière première dans le soufflage de bouteilles en PET ne sont pas un mystère et ne dépendent pas du prix de la résine. Il s'agit d'une série de pertes identifiables, mesurables et éliminables réparties entre le séchage, la manipulation des préformes, le chauffage, le soufflage par étirement, l'allégement, le changement de machine et la manipulation des bouteilles finies. En fixant la bouteille d'optimisation préalable à 100 points d'indice et en attaquant d'abord l'étape de chauffage et l'écart d'allégement, une usine peut atteindre de manière réaliste les 50 points d'indice dans un délai d'un an – soit une réduction de 40 % du matériau par bouteille – tout en respectant toutes les exigences fonctionnelles et réglementaires. La grammaire du travail est physique : grammes par bouteille, pourcentage de rendement, kilogrammes par dix mille bouteilles, Cpk et OEE. YuDa, une usine Wanplas, construit la base de la machine pour cette grammaire grâce à une zonage des lampes fin, une distance de chauffage de 38,1 mm, un étirement par servo, un pré-soufflage programmable et une gestion des recettes, et la soutient pendant toute la durée de la ligne. Si vous dirigez une ligne de bouteilles en PET et souhaitez localiser votre propre carte des pertes et mettre en place un programme de réduction sur des bouteilles réelles, contactez l'équipe YuDa pour organiser un essai sur échantillons, une vérification de l'usine et une configuration personnalisée construite autour de votre bouteille et de votre production.