Giriş: Kapasite ve Zemin Alanı Neden Birlikte Planlanmalıdır
YuDa, Wanplas fabrikası, 20 yıldan fazla süredir 60'den fazla ülkede içecek, yemeklik yağ, süt ve kişisel bakım üreticilerine PET şişe blow molding makineleri tedarik etmektedir ve bu süre boyunca yeni şişeleme projelerinde gördüğümüz en yaygın planlama hatası, üretim kapasitesini ve fabrika alanını iki ayrı sorun olarak ele almasıdır. Bir alıcı, saat başına şişe sayısı olarak bir blow-up hızını seçer, siparişi imzalar ve daha sonra makinenin, doldurucunun, konveyör yedekçisinin, hava kompresörünün, preform silosunun, paketleme adasının ve bitmiş ürün koridorunun mevcut salonda fiziksel olarak sığmayacağını veya sadece yedek alanını kaldırarak sürekli duraklamalara neden olmadan çalışabilmesi için uygun olmadığını fark eder. Büyük ölçekli PET şişe masraflı üretimi bir sistem sorunudur ve sistemin belirleyen iki değişken, saat başına şişe sayısı olarak ölçülen verimlilik ve metrekare olarak ölçülen kapalı alan (occupied area)dır. Bu makalede, bu iki değişkeni kaza yerine amaçlı olarak eşleştirmeyi açıklayacağız.
Son bölümlerde, PET şişe için tam üretim hattını, önform besleme ve yeniden ısıtma, streç blow molding, doldurma, kapatma, etiketleme ve paketleme aşamalarından geçerek anlatıyoruz ve her aşamanın ne kadar alan kullanacağını, ne kadar hızda devam etmesi gerektiğine göre orantılı olarak gösteriyoruz. Ardından, hedef çıkış seviyesini gerçekçi bir toplam tesis alanı, makine başına metrekare, kilowatt ve metreküp başına dakika olarak elektrik talebi ve vardiya başına gerekli operatör sayısıyla ilişkilendiren referans tabloları sunuyoruz. Tüm bölümlerde, gerçek YuDa PET şişe hattı yapıları, FGX yüksek hızlı serisi ve Lineer Blow-Fill-Cap CombiBlock'u da içeren, planlama sayılarını mevcut ekipmanlara bağlayan referanslar veriyoruz. Sonunda, bir mühendis veya tesis yöneticisi, tek bir sayı olan istediği şişe başına saati alarak, gerçekçi bir ilk bakış alanını, gerçekçi bir elektrik bütçesini ve aday YuDa makinelerinin kısa listesini elde edebilir.
Burada açıklanan yöntem; ister sıfırdan (greenfield) bir şişeleme tesisi kuruyor, ister mevcut bir salonu genişletiyor veya ister daha eski bir makine neslini değiştiriyor olun, geçerlidir. Bilinçli olarak muhafazakârdır: sirkülasyon koridorlarını, bakım paylarını, kalite kontrol örnekleme alanını ve şişirme ile dolum arasında gerçekçi bir tamponu ayırırız. Alıntılanan alanı düşürmek için bu payları kesmek, daha sonra duruş süresi, güvensiz koridorlar ve imkânsız bakım erişimi yoluyla neredeyse her zaman gerçek maliyeti artırır. Alanı broşür fotoğrafı için değil, çalışan hat için planlayın.
Üretim Kapasitesi ve Tesis Alanı Neden Eşleştirilmelidir
Üretim kapasitesi ve fabrika alanı birbirine bağlıdır; çünkü her verim birimi yer kaplayan fiziksel bir istasyon gerektirir ve çoğu istasyon ayrıca, bir istasyondaki geçici bir duruşun tüm hat duruşuna dönüşmemesi için bitişik tampon alanı gerektirir. Bir PET şişe hattı yalnızca en yavaş birleştirilmiş aşaması kadar hızlıdır ve zemin alanı kazanmak için aşamaları çok sıkı birleştirmek tüm hattı kırılgan yapar. Kapasite ve alan eşleştirmesinin sanatı, toplam bina zarfını bütçe içinde tutarken her aşamaya anma hızına ulaşması için yeterli alan vermektir.
Kapasite ile alan arasında üç mekanizma bağlantısı vardır. İlk olarak, üfleme makinesinin yer kaplaması, boşluk sayısıyla birlikte artar, çünkü daha fazla boşluk, daha geniş bir kalıp ve daha uzun bir fırın anlamına gelir. Dört boşluklu bir makine, bir boşluklu makinenin dört katı alan kaplamaz, ancak on boşluklu bir makine, dört boşluklu bir makineye göre anlamlı olarak daha büyüktür. İkinci olarak, doldurma ve kapama adası, doldurma valflerinin sayısıyla orantılı olarak büyür, bu da dairesel hızla orantılıdır ve bu adada, şişelerin sabitlenmesi ve depolama için bir akışlı konveyör uzunluğu gerekir. Üçüncü olarak, aşağıdaki paketleme, paletleme ve hazır ürün depolama, üretim hızına neredeyse doğrudan orantılıdır, çünkü her şişe, kapatmadan önce, paketlenmek, kutuya konulmak veya paletlenmek ve sonra da sevk edilmelidir.
Yararlı bir planlama kuralı, büyük ölçekli bir tesiste şişirme ve dolum çekirdeğinin tipik olarak toplam salon alanının yalnızca yüzde 35 ila 45'ini kaplamasıdır. Kalan yüzde 55 ila 65, tampon, tesisat, paketleme, depo bekleme, koridorlar ve kalite kontroldür. Yalnızca makinelerin kendisi için alan bütçeleyen projeler neredeyse her zaman binayı büyük bir farkla eksik tahmin eder. Bu makalenin ilerisindeki matris, alanı tüm bu fonksiyonlara dağıtır; böylece tahmin, makine listesinden ziyade gerçek tesisi yansıtır.
Enerji ve işçilik de kapasiteyle birlikte hareket eder ve alanı dolaylı olarak etkiler; çünkü kompresörler, soğutucular ve elektrik odaları barındırılmalıdır. Saatte 15.000 şişe veya daha fazla derecelendirilen yüksek çıktılı bir hat, yüksek basınçlı hava sistemi ve düşük basınçlı yardımcı sistemin yanı sıra bir soğutucu ve bir soğutma kulesi veya kuru soğutucu gerektirir ve bu destek sistemleri kendileri birkaç yüz metrekarelik özel tesis odası gerektirebilir. Yardımcı tesisin göz ardı edilmesi, tampon alanı göz ardı ettikten sonra en yaygın ikinci eksik tahmindir.
Hat Darboğaz Dökümü: Preförmden Palete
Alanı kapasiteyle eşleştirmek için önce hattı aşamalarına ayırın ve temposu belirleyen aşamayı tanımlayın. İki adımlı PET şişe seri üretiminde sıra şöyledir: preform tedariki, preform yeniden ısıtma, germe-şişirme kalıplama, hava taşıma, dolum, kapaklama, sızıntı ve görüş muayenesi, etiketleme, paketleme ve paletleme. Her aşamanın anma kapasitesi, kurulu ayak izi ve tampon gereksinimi vardır.
Prefom Tedariki ve Yeniden Isıtma
Preformlar gaylord kutularında veya silolarda gelir ve yönlendirilir ve blow makinesi fırına gönderilir. Yeniden ısıtma fırını, klemleme ünitesinden sonra ilk önemli alan tüketicisidir, çünkü polietilen tereftalat, streçleme öncesinde çeşitli infrasarj bölmelerinde belirli bir sıcaklık profiline getirilmelidir. Fırının uzunluğu, ısıtma satır sayısı ve boşluk sayısıyla orantılıdır. Dört boşluklu bir makine için kompakt bir yeniden ısıtma fırını kısa; sekiz boşluklu veya on boşluklu bir makine için geniş bir fırın daha uzun ve yükleyici hizmeti için ön boşluk gereklidir. YuDa enerji tasarruflu tasarımı, ısıtıcı aralığını 38,1 milimetreye indirerek fırının uzunluğunu azaltır ve konvansiyonel ısıtma fırınlarına göre elektrik kullanımını %30'dan fazla azaltır, bu da yüksek boşluk sayılarında gerçek bir alan ve güç avantajı sağlar.
Germe İç Mekanik Formlama
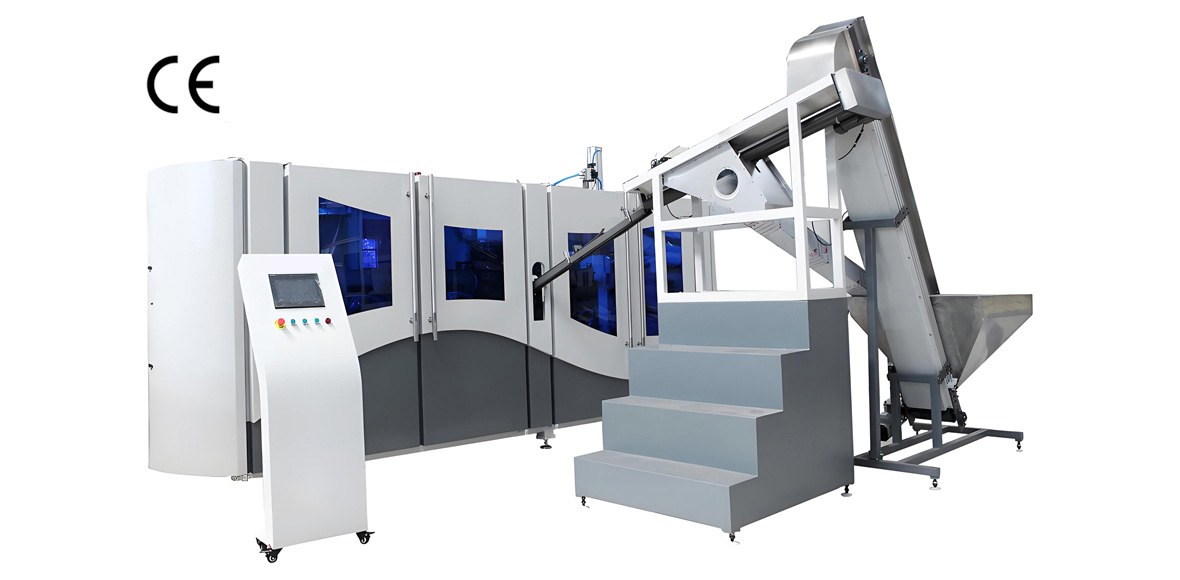
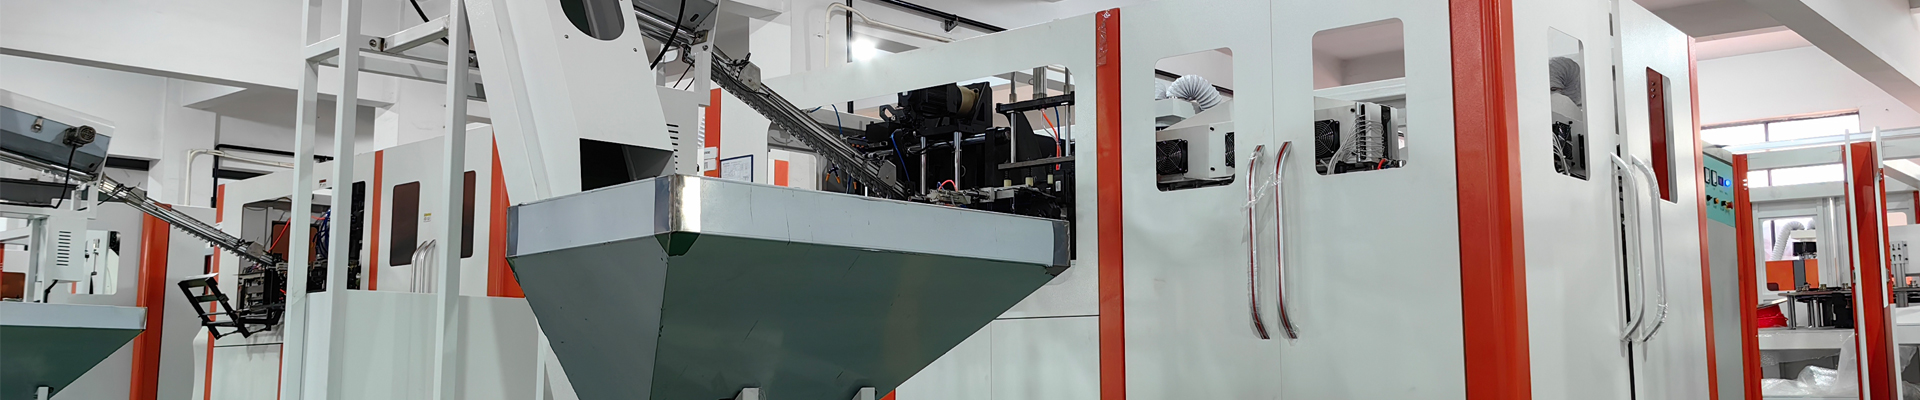
Blow istasyonu, işlenmiş önformu biaksiyel olarak yönlendirilmiş bir şişeye dönüştürür. Çıkış, boşluk sayısı ile saat başına tek boşluk döngüsü sayısının çarpımına eşittir. YuDa FGX yüksek hızlı makineler, yaklaşık 2.500 ila 3.000 şişe/saat/boşluk, dört boşluklu bir yapıda yaklaşık 10.000 ila 12.000 şişe/saat, altı boşluklu bir yapıda ise 15.000 şişe/saat ve daha yukarıdaki yüksek hızlı bantlara ulaşır. Klem çerçevesi, kalıp açma, kalıp kilitleme ve alt kalıp yükseltme işlemlerini tek bir hareketle birleştiren servo kam bağlantı sistemi ve fırın, makine çevresini tanımlar. Bu, hat düzeninin anavatanıdır.
Dolum, Kapaklama ve Muayene
Şişeler hava taşıma konveyörü ile dolum ünitesine taşınır, burada doldurulur, kapatılır ve kontrol edilir. Dolum valf sayısı kapasiteyi belirler ve dolum, kapatma ve boş şişe ve dolu şişe birikim cihazları, uzun bir adayı oluşturur. Birikim masaları opsiyonel lüksler değildir; bu cihazlar, dolum makinesinin duraksaması durumunda dakikalarca çalışmasını sağlar ve blower'ın duraksaması durumunda dolum makinesinin çalışmasını sağlar. Birikim alanları, verimli bir hatın çalışmasını sağlayan ve altında çok düşük bir ortalama verim sağlayan hat arasındaki farktır. Sızıntı test cihazları ve görüntüleme sistemleri bu adada yer alır ve az miktarda genişlik ekler ancak önemli uzunluk sağlar.
Etiketleme, Paketleme ve Paletleme
Denetimin aşağısında şişeler etiketlenir, ardından shrink film veya kasalara paketlenir, sonra paletlenir ve sarılır. Bu istasyonlar verimle neredeyse doğrusal ölçeklenir ve birlikte şişirme-doldurma çekirdeği kadar alan kaplayabilir. Paketleme ve paletleme ayrıca sevkiyat için konumlandırılması gereken bitmiş ürün tamponunu oluşturur ve bu konumlandırma alanı, makine olmasa da tesisin kapsamının bir parçasıdır. Saatte 10.000 şişenin üzerindeki büyük ölçekli üretimde, aşağı yöndeki paketleme ve depo tamponu çoğu zaman şişirme makinesinin kapladığı alanı birkaç kat aşar.
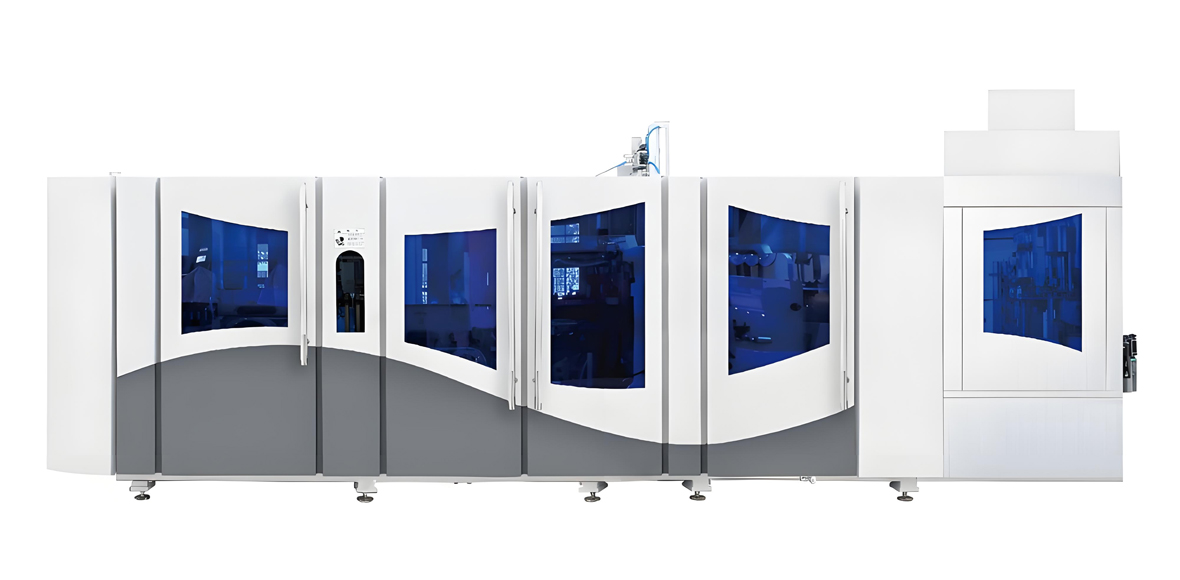
YuDa FGX Yüksek Hızlı PET Şişirme Kalıplama Hatları
FGX serisi, YuDa'nın yüksek hızlı, tam otomatik streç blow molding ailesidir ve 8.000 ila 15.000 şişe/saat aralığında ve bunun üzerindeki büyük ölçekli PET şişe üretimi için tasarlanmıştır. Özel bir kam bağlantı mekanizması, kalıbın açılması, kalıbın kilitlemesi ve alt kalıbın yükseltilmesini tek bir servo sürülen hareketle birleştirir. Yüksek hızlı servo sürücü sistemi, mühendislerin YuDa merkezinde makine PLC verilerini mobil cihazda okuyabilmelerini ve anormal durum geri bildirimlerini müşteri sitesine gönderebilmelerini sağlayan uzaktan izleme sistemi ve bakımını kolaylaştıran modüler tasarım özellikleri içerir. Minimizasyonla 38,1 milimetre ısıtma mesafesi, konvansiyonel fırınlara göre elektrik tüketimini 30%'den fazla azaltır.
Aşağıda, kavite sayısıyla ifade edilen FGX konfigürasyonları için temsili bir şartname seti bulunmaktadır. Kesin rakamlar şişe şekline, gram ağırlığına, ağız yüzeyine ve yerel altyapı koşullarına göre değişir; ancak tablodaki değerler planlama için tipik mühendislik başlangıç noktalarıdır. YuDa'ya şişe çiziminizi ve hedef çıktınızı gönderdiğinizde, fabrika doğrulanmış bir konfigürasyon ve doğrulanmış bir ayak izi döndürür.
| Model Yapılandırması | Kabuk sayısı | Anma Çıktısı (BPH) | Tipik Ayak İzi (U x G, m) | Kurulu Güç (kW) | Yüksek Basınçlı Hava (m3/dakika, 30 bar) | Maliyet Endeksi (100 = taban) |
|---|---|---|---|---|---|---|
| FGX-4 | 4 | 10,000 to 12,000 | 3.6 x 1.8 | 48 | 2.0 | 100 |
| FGX-6 | 6 | 14,000 to 16,000 | 4.0 x 2.0 | 68 | 3.0 | 145 |
| FGX-8 | 8 | 19,000 to 22,000 | 4.8 x 2.2 | 92 | 4.2 | 195 |
| FGX-10 | 10 | 24,000 to 28,000 | 5.4 x 2.4 | 118 | 5.4 | 245 |
FGX-4, yüksek hızlı seri üretime giriş noktasıdır ve bölgesel su veya bitkisel yağ markaları için en çok orta hızlı dolum makinesiyle birlikte kullanılır. FGX-6, klasik yüksek hızlı bandın en üst konfigürasyonudur ve alan sınırlı olan ancak saat başına 14.000 şişe çıkarması gereken yerlerde yaygın bir tercihtir. FGX-8 ve FGX-10, özel büyük ölçekli tesisler için kullanılır ve daha sonra açıklanacak geniş işlevsellik ve paketleme alanını gerektirir. Tüm konfigürasyonlar modüler çerçeveyi paylaşır, bu nedenle FGX-4'ten FGX-8'e kadar olan bir tesis, araçlama felsefesi, yedek modüller ve operatör eğitimi kullanarak alan ve işgücü planını orijinal olarak korur, bu da kapasite artışında orijinal alan ve işgücü planını korur.
FGX fırınları sıkı ısıtıcı aralığıyla kısaltıldığından, makine zarfı aynı göbek sayısında geleneksel bir fırın tasarımından daha küçüktür. Bu kısaltılmış zarf, bir tesis tasarımcısının önemsediği kapasite ve alan avantajının tam olarak kendisidir: saatte şişelerden ödün vermeden zemin alanını tampona ve paketlemeye geri verir. Saatte 10.000 şişelik bir hat için geri kazanılan fırın uzunluğu birkaç metre olabilir; bu, ek bir akümülatör veya daha güvenli bir bakım koridoru için yeterlidir.
YuDa Lineer BFC CombiBlock ve BFC Makineleri
En sık alan bütçesine uygulanan durumlarda, YuDa, doldurma, kapama ve kapatma işlemlerini tek bir kompakt blokta birleştirmeyi sağlayan Lineer Blow-Fill-Cap CombiBlock ve Şişe Blow-Fill-Cap makinelerini sunmaktadır. CombiBlock, mini lineer BFC formatına özel olarak tasarlanmıştır: kompakt, basit ve kolay kullanılır, ayrıca ayrı bir hava taşıma konveyörü ve bu konveyörle ilgili depolama tankını ortadan kaldırarak tesis alanını tasarruflu bir şekilde kullanır. Belirli bir üretim miktarı için, CombiBlock, seri olarak yerleştirilmiş ayrı bir hava üfleyici, doldurucu ve kapatıcıdan yüzde 25 ila yüzde 35 daha az alan kullanır, ancak çok farklı şişe aileleri arasında geçiş yapma konusunda daha az esneklik sunar.
| Model | İşlem | Anma Çıktısı (BPH) | Tipik Ayak İzi (U x G, m) | Kurulu Güç (kW) | Ayrı Hat ile Karşılaştırıldığında Alan Tasarrufu | Maliyet Endeksi (100 = taban FGX-4) |
|---|---|---|---|---|---|---|
| Lineer BFC CombiBlock (mini) | Tek blokta Üfle + Doldur + Kapa | 2,000 to 6,000 | 6.0 x 2.2 | 40 | Yüzde 25 ila 35 | 95 |
| BFC Makinesi (su) | Şişirme, içme suyunu doldurma, kapaklama tek proseste | 6,000 to 12,000 | 9.0 x 2.6 | 62 | Yüzde 20 ila 30 | 130 |
Mini Linear BFC CombiBlock, özellikle bir başlangıç şişirme tesisi veya daha büyük bir fabrikanın içinde yer alan bir uydu doldurma hattı için çok çekici bir seçenektir, çünkü azalan alan ve basitleştirilmiş malzeme akışı, inşaat maliyetini ve kurulum süresini düşürür. Su BFC makinesi, oksidasyonu en aza indirmek ve doldurma ve doldurma arasında transfer noktalarını azaltmak isteyen şişelenmiş su tesislerine yöneliktir, bu da hijyenin iyileştirilmesini ve temiz alan çevresinin azaltılmasını sağlar. Her iki makine de YuDa uzaktan izleme ve modüler bakım felsefesini koruyarak, servis planlaması, tasarımın entegre edilmesine rağmen FGX ailesiyle uyumludur.
Alan bağlayıcı kısıt olduğunda, karar nadiren yalnızca performansa dayalı CombiBlock ile FGX arasındadır. Bina sabit ve çıktı orta düzeydeyken CombiBlock; çıktı saatte 15.000 şişenin üzerine çıkması gerektiğinde veya tek bir hatta birçok şişe ailesi çalıştırılması gerektiğinde ayrık FGX artı döner dolum makinesidir. Bu makalenin sonuna yakın seçim tablosu bu ödünleşimi açık hale getirir.
Zemin Alanı Yerleşimi ve Hücre Tasarım İlkeleri
İyi bir PET şişeleme yerleşimi, preform girişinden bitmiş palet çıkışına kadar düz veya hafif L şeklinde bir akış izler; ağır hizmet tesisi bir duvar boyunca, paketleme ve depo tamponu karşı uçta yer alır. Amaç, şişe seyahatini en aza indirmek, koridorları bir palet arabası için yeterince geniş tutmak ve her makinenin en az iki tarafında servis açıklığı bırakmaktır. Yaygın bir hata, makineleri arka erişimsiz duvarlara dizmektir; bu da kalıp değişimlerini ve fırın servisini yavaş ve bazen güvensiz hale getirir.
Proses Akışı ve Koridor Genişliği
Palet kamyonu ve forklift hareketi için minimum 2.0 metre ana koridor ve şişirme ile dolum ekipmanının arkasında minimum 1.0 metre servis koridoru ayırın. Şişirme makinesi, preform yükleyici ve kalıp arabası erişimi için kendi derinliğine yaklaşık eşit bir ön boşluk gerektirir. Dolum adası, her iki tarafta boş ve dolu şişe akümülatörleri için birkaç metre düz konveyör gerektirir. Etiketleme ve paketleme, sıkışık bir köşe değil, net bir doğrusal hat gerektirir; çünkü film sarma ve koli paketleme makinelerinin küçümsenmesi kolay olan besleme ve çıkış bölgeleri vardır.
Altyapı Tesisi Yerleşimi
Yüksek basınç ve düşük basınç kompresörleri, soğutma grubu (chiller), soğutma kulesi veya kuru soğutucu ve elektrik panosu, üretim salonuna dağılmak yerine tek bir duvar boyunca özel bir yardımcı tesis odasında veya tesis şeridinde gruplandırılmalıdır. Bu, gürültüyü ve ısıyı dolum alanının dışında tutar ve titreşim için yapısal olarak güçlendirilmesi gereken alanı yoğunlaştırır. Saatte 15.000 şişelik bir hat için, soğutma grubunun içeride olup olmamasına bağlı olarak yaklaşık 8 ila 12 metreye 4 ila 6 metre veya yaklaşık 40 ila 70 metrekarelik bir yardımcı tesis şeridi bütçelendirin.
Tampon ve Kalite Kontrol Rezervleri
Preform tamponu, boş şişe akümülatörü, dolu şişe akümülatörü ve bitmiş ürün ara istasyonu israf değildir; hattın şok emicileridir. Pratik bir rezerv, şişirmeden doldurmaya arayüzde ve doldurmadan paketlemeye arayüzde iki ila beş dakikalık çalışma tamponudur. Saatte 15.000 şişede, beş dakika 1.250 şişedir; bu, 500 mililitre formatta anlamlı bir konveyör uzunluğudur. Aşağıdaki matris bu rezervleri alan rakamlarına dönüştürür; böylece plan gerçekten çalışan bir hattı yansıtır.
Makine Ayak İzi ve Hücre Referans Tabloları
Bu bölümdeki tablolar, gerçekçi bir kurulumun gerektirdiği servis boşluğunu ve tamponu ekleyerek makine ayak izlerini hücre alanlarına dönüştürür. Bina tahmini için çıplak makine ayak izini değil, hücre alanını kullanmalısınız.
| İstasyon | Çıplak Kapladığı Alan (m2) | Önerilen Hücre Alanı (m²) | Notlar |
|---|---|---|---|
| FGX-4 şişirme makinesi | 6.5 | 16 ila 20 | Ön yükleyici ve arka kalıp arabası erişimi |
| FGX-6 şişirme makinesi | 8.0 | 20 to 24 | Daha geniş fırın servis geçidi |
| FGX-8 şişirme makinesi | 10.6 | 26 to 30 | Özel kalıp değişim alanı gerektirir |
| FGX-10 şişirme makinesi | 13.0 | 32 to 38 | İlk günden arka erişimi planlayın |
| Döner dolum makinesi ve kapaklama adası | 10 ila 18 | 30 to 50 | İki akümülatör içerir |
| Etiketleyici ve görüş muayenesi | 4 to 8 | 12 to 18 | Doğrusal besleme hattı gerekli |
| Film sarma ve kasa paketleyici | 6 ila 12 | 20 ila 35 | Paletleme makinesine çıkış |
| Paletleyici ve streç sarma makinesi | 6 to 10 | 18 to 28 | Bitmiş ürün tamponuna yönlendirir |
| Düzen Elemanı | Küçük Hat (5.000 BPH'ye kadar) | Orta Hat (5.000 ila 12.000 şişe/saat) | Büyük Hat (12.000 ila 28.000 şişe/saat) |
|---|---|---|---|
| Üfleme artı dolum çekirdek hücresi | 60 to 90 sq m | 110 ila 170 metrekare | 200 ila 320 metrekare |
| Altyapı ve elektrik | 20 ila 35 metrekare | 40 ila 70 metrekare | 70 ila 120 metrekare |
| Paketleme ve paletleme | 40 ila 70 metrekare | 90 ila 150 metrekare | 160 ila 280 metrekare |
| Prefom ve bitmiş ürün tamponu | 50 ila 90 metrekare | 120 ila 220 metrekare | 250 ila 450 metrekare |
| Koridorlar ve kalite kontrol numune alma | 30 ila 50 metrekare | 70 ila 120 metrekare | 140 ila 240 metrekare |
Büyük bir hat için satırları eklemek, günlerce bitmiş ürün tutan toplu depodan önce, yalnızca üretim ve hat yakını depolama alanı için bölgedeki 820 ila 1.410 metrekarelik toplam tesis kabuğunu verir. Bu büyüklük sırası, bir inşaat mühendisinin ihtiyaç duyduğu rakamdır ve makine ayak izlerinin önerdiğinden çok daha büyüktür. Sonraki bölüm bunları tek bir kapasite-alan matrisinde birleştirir.
Kapasite ile Fabrika Alanı Eşleştirme Matrisi
Aşağıdaki matris planlamanın merkez parçasıdır. Hedef çıktı seviyesini önerilen toplam hat yakını alanına, önerilen YuDa makine setine ve 100'ün FGX-4 taban konfigürasyonuna eşit olduğu bir maliyet endeksine eşler. Alan rakamları şişirme, dolum, paketleme, yardımcı sistemler, tampon ve koridorları kapsar ancak uzaktaki toplu depoyu hariç tutar. Erken bütçeleme için her bandın ortasını, şişe boyutları değiştiğinde veya format değişimleri sık olduğunda üst ucunu kullanın.
| Çıkış Katmanı (BPH) | Önerilen YuDa Seti | Hat Yakını Alanı (m2) | Güç (kW) | Değişimde Çalışanlar | Maliyet Endeksi | Maliyet seviyesi |
|---|---|---|---|---|---|---|
| 2,000 | Lineer BFC CombiBlock (mini) | 220 to 320 | 40 | 3 | 95 | Low |
| 5,000 | FGX-4 artı döner dolum makinesi | 320 ila 460 | 60 | 4 | 110 | Orta |
| 10,000 | FGX-4 veya FGX-6 artı döner dolum makinesi | 480 ila 680 | 90 | 5 | 145 | Orta |
| 15,000 | FGX-6 artı döner dolum makinesi | 650 ila 920 | 130 | 6 | 175 | Yüksek |
| 22,000 | FGX-8 artı yüksek hızlı dolgusu | 900 ila 1.250 | 190 | 7 | 215 | Yüksek |
| 28,000 | FGX-10 artı yüksek hızlı dolgu | 1.150 ila 1.550 | 240 | 8 | 255 | Çok yüksek |
Maliyet endeksi, teklif fiyatı değil, göreli bir ekipman-ve-çekirdek-kurulum göstergesidir; bir planlamacının, FGX-4 taban çizgisinin 100'e eşit olduğu ortak bir ölçekte yapılandırmaları karşılaştırmasına olanak tanır. Bu nedenle saatte 28.000 şişelik bir hat, bina ve depo öncesi, taban ekipman yatırımının yaklaşık iki buçuk katıdır. Düşük ila Çok Yüksek maliyet kademesi etiketleri, tedarik ekiplerinin para birimi rakamı açıklamadan kullanabileceği sade dilde bir bant sunar. Gerçek teklifler şişe spesifikasyonuna, dolum ürününe, voltaja ve varış yerine bağlıdır ve YuDa bunları talep üzerine teklif eder.
Doğrusal olmayan alan büyümesine dikkat edin. Çıktıyı saatte 5.000'den 10.000 şişeye iki katına çıkarmak alanı iki katına çıkarmaz; çünkü bir tesis orta banda geçtiğinde tampon ve yardımcı tesisatlar doğrusal altı ölçeklenir. Ancak saatte 15.000'den 28.000 şişeye atlamak hem daha büyük bir şişirme makinesi hem de maddi olarak daha büyük bir paketleme ve depo tamponu ekler; bu nedenle alan yeniden daha hızlı büyür. Matris, bu şekli basit bir şişe başına kuraldan daha iyi yakalar.
Tesisatlar ve Personel Planlaması
Kapasite, yardımcı tesisat talebini belirler ve yardımcı tesisat talebi, makine dairesinin boyutunu ve gelen elektrik hizmetini belirler. Aşağıdaki tablo, birkaç çıktı kademesi için iki aşamalı bir hattın tipik planlama değerlerini verir. Yüksek basınçlı hava, çekme-şişirme (stretch blow) kalıplama için baskın sarf malzemesidir; düşük basınçlı hava konveyörlere ve aktüatörlere hizmet eder; soğutma suyu, kompresör son soğutucusuna, soğutma grubuna (chiller) ve kalıp sıcaklığı devresine hizmet eder.
| Çıkış Katmanı (BPH) | Elektrik (kurulu kW) | Yüksek Basınçlı Hava (m3/dakika, 30 bar) | Düşük Basınçlı Hava (m3/dakika, 7 bar) | Soğurma Suyu (m³/sa) | Basınçlı Hava Tesisi Alanı (m²) |
|---|---|---|---|---|---|
| 2,000 | 40 | 0.9 | 1.0 | 3 | 15 ila 25 |
| 5,000 | 60 | 2.0 | 1.5 | 6 | 25 ila 35 |
| 10,000 | 90 | 3.2 | 2.2 | 10 | 35 ila 50 |
| 15,000 | 130 | 4.6 | 3.0 | 15 | 50 to 70 |
| 22,000 | 190 | 6.4 | 4.0 | 22 | 70 to 95 |
| 28,000 | 240 | 8.0 | 5.0 | 28 | 90 to 120 |
| Rol | Küçük Hat (5.000 BPH'ye kadar) | Orta Hat (5.000 ila 12.000 şişe/saat) | Büyük Hat (12.000 ila 28.000 şişe/saat) |
|---|---|---|---|
| Hat hatırlatıcısı | 2 | 3 | 4 |
| Dolgu ve kapaklama teknisyeni | 0 ila 1 | 1 | 1 ile 2 |
| Paketleme ve paletleme | 1 | 1 ile 2 | 2 ile 3 |
| Kalite kontrol ve numune alma | 0 ila 1 | 1 | 1 ile 2 |
| Toplam değişim oranı | 3 ila 4 | 4 ila 6 | 6 ila 8 |
Personel sayısı kapasiteyle yumuşak şekilde ölçeklenir; çünkü iyi otomasyonlu bir YuDa hattı stabil hale geldikten sonra az sayıda işgücüyle çalışır. Yüksek çıktıda eklenen işgücünün daha büyük payı makinelerin kendisinden ziyade paketleme ve kalite kontrolüne gider. Ancak tesis hizmetleri, saatteki şişe sayısıyla neredeyse doğrudan ölçeklenir; bu nedenle basınçlı hava tesis alanı ve gelen transformatör gücü, ilk kez şişeleme yatırımı yapan birini en çok şaşırtan kalemlerdir. Elektrik odasını ve kompresör dairesini, yalnızca makine etiketinden değil, tesis hizmetleri tablosundan planlayın.
Seçim Rehberi: Çıktı Hedefini Zemin Alanıyla Eşleştirme
Bir iş gereksiniminden aday bir YuDa konfigürasyonuna geçmek için aşağıdaki karar tablosunu kullanın. Mantık şudur: saatte hedef şişe ve en büyük şişe ailesini sabitleyin, mevcut hat yakını alanını matrise karşı kontrol edin, ardından ayak izi ve tesisat talebi binaya uyan makine setini seçin. Bina sabit ve küçükse CombiBlock'u tercih edin; çıktı büyümek zorundaysa, hat göbek göbek yükseltilebilmesi için ayrı bir FGX artı döner dolum makinesini tercih edin.
| If your requirement is… | Önerilen YuDa konfigürasyonu | Neden |
|---|---|---|
| 2.000 BPH'ye kadar, çok sıkışık alan, tek şişe ailesi | Lineer BFC CombiBlock (mini) | Entegre şişirme-dolum-kapak yüzde 25 ila 35 alan kazandırır; en basit akış |
| 3.000 ila 6.000 BPH, orta alan, su odaklı | BFC Makinesi (su) | Tek prosesli şişirme ve doldurma; iyi hijyen, daha düşük temiz alan hacmi |
| 5.000 ila 10.000 şişe/saat, büyüme alanı | FGX-4 artı döner dolum makinesi | Temel yüksek hızlı; yükseltilebilir ve yaygın destekli |
| 12.000 ila 16.000 BPH, standart su veya CSD | FGX-6 artı döner dolum makinesi | Klasik yüksek hızlı bandın tepesi; 38,1 mm adımla kompakt fırın |
| 18.000 ila 24.000 şişe/saat, birden çok SKU | FGX-8 artı yüksek hızlı dolgusu | Değişimler için tavan payı; modüler gövde servisi kolaylaştırır |
| 24.000 BPH ve üzeri, özel tesis | FGX-10 artı yüksek hızlı dolgu | Maksimum tek hat çıktısı; geniş alan zarfını gerektirir |
Aynı salon gazlı ve durgun ürünler çalıştırmak zorunda kaldığında, hat yerleşimini değiştirmek yerine şişirme makinesini sabit tutun ve preform ile dolum parametrelerini değiştirin; alan planı en yüksek çıktılı SKU'ya göre ayarlanmalı ve daha yavaş SKU'lar basitçe boş kapasiteyi kullanmalıdır. Şişe aileleri boyun ağzı veya taban tasarımında keskin şekilde farklılaştığında, ekstra kalıp arabası ve değişim alanı bütçeleyin; matris bunu zaten her bandın üst ucunda içerir. YuDa'ya tam SKU listesini ve bina çizimini gönderin; fabrika, genel bir öneri yerine onaylanmış bir yerleşim döndürür.
YuDa PET Hatlarının Hizmet Verdiği Uygulama Endüstrileri
YuDa PET şişe blow molding hatları, geniş bir doldurma endüstrisine hizmet eder ve her endüstri, kapasite ve alan planını farklı bir şekilde şekillendirir. İçme suyu, en yüksek hacimli uygulama ve üretim hedeflerinin agresif olması ve şişe ağırlıklarının optimize edilmesi nedeniyle en büyük near-line alanları oluşturur. Karbonatlı içecekler, daha güçlü preform koşullandırmaya ve daha sıkı blow kontrolüne ihtiyaç duyar, bu nedenle dizayn, fırının dizaynın merkezine yerleştirmesine rağmen alan mantığını değiştirmez. Edible oil, sıcak doldurma veya normal sıcaklıkta doldurma PET ile daha ağır şişeler kullanır, bu nedenle paketleme ve paletleme büfe büyür, çünkü şişeler daha büyük ve işlenmesi daha yavaşdır. Süt, hazır içilebilir çay ve meyve suyu, normal veya soğuk doldurma ve genellikle birden fazla SKU kullanır, bu nedenle değişim alan rezervi artar. Kişisel bakım ve ev ürünleri, daha küçük şişeler ve daha düşük oranlarda kullanılır, bu nedenle bu hatlar küçük-orta alan bantlarında yer alır, ancak zeminin dar olduğu CombiBlock'tan yararlanır.
Şişelenmiş ürün dışında, aynı hatlar, uygun kalitede ve istikrarlı üretim için sözleşmeli şişeleme, özel etiket doldurma ve ihracat paketlemeyi de destekler. Her durumda, planlama prensibi aynıdır: en yüksek saatlik şişe sayısını kullanarak bina boyutunu belirledikten sonra, makine ayarlarını ve tesisat tesisini alanı ve tesis tablolarına göre kontrol eder. YuDa, 60'dan fazla ülkede uygulama deneyimi edinmesi sayesinde, inşaat değerlendirmesi sırasında, sıcak doldurma şişe işlemleri veya karbonatlı basınçlı sızdırma testleri gibi sektör özel zorlukları tespit edebilir.
YuDa'dan Hizmet ve Destek
PET şişe hattını satın almak, uzun yıllar sürecek bir işletme ilişkisinin başlangıcıdır ve YuDa, makinelerini tam Wanplas grubu hizmet çerçevesi kapsamında destekler. Her YuDa hattı, fabrika kabul testinden sonra, YuDa mühendisleri tarafından kurulum ve devreye alınmış ve PLC, fırın reçetesi ve kalıp değiştirme konusunda operatör eğitimi ile teslim edilmiştir. Paylaşılan Wanplas politikası, kapsanan hattı için her yıl 500 ABD doları değerinde ücretsiz parça, garanti süresi içinde hasarlı parçaların ücretsiz değiştirilmesi, nakliye garantisi, üretim kapasitesi garantisi ve kalite standart garantisi içerir. YuDa ayrıca açık fabrika politikasını yürütür ve sipariş onayından önce testleri izlemek ve atölyeyi denetlemek için müşterilerin ziyaretlerini kabul eder.
Uzaktan izleme, FGX ve BFC ailelerine entegre edilmiştir, bu nedenle anormal PLC koşulları, Çin merkezinden müşteri sitesine bildirilir ve fiziksel ziyaret olmadan yanıt süresi kısaltılır. Yüksek çıkış gücüne sahip tesisler için, YuDa, servo ve fırın bölümleri için yedek modül planı ve bir isimli yerel bakım sahibi önerir. Bu, bölge planının gerçekleştirilmesi için gereken çalışma süresini korur. FGX çerçevesinin modüler tasarımı, değişimleri ve alan planında ayrılan servis alanına uygun şekilde, alan üzerinde yapılan onarım işlemlerini sınırlar, böylece bakım işlemleri, kurulum tamamlanan hattı sökmek zorunda kalmadan gerçekleştirilebilir.
YuDa ile kapasite ve alan planladığınızda, hizmet görüşmesi teklif aşamasında başlar: fabrika şişe çiziminizi, hedef çıktınızı, bina boyutlarınızı ve altyapı limitlerinizi inceler ve doğrulanmış bir konfigürasyon, yerleşim çizimi, altyapı programı ve devreye alma planı döndürür. Bu entegre teklif, bu makaledeki planlama tablolarını tahminlerden inşa edilebilir bir projeye dönüştüren şeydir.
Sıkça Sorulan Sorular
Saatte hedef şişe sayısını gerekli fabrika alanına nasıl dönüştürürüm?
Bu makaledeki kapasite-karşı-alan matrisinden başlayın. Hedefinize en yakın çıktı kademesini seçin, önerilen hat yakını alan bandını okuyun ve sevkiyattan önce tutmanız gereken bitmiş ürünler için bir toplu depo ekleyin. İlk tahmin için, saatte 5.000 şişede yaklaşık 320 ila 460 metrekare, saatte 15.000 şişede yaklaşık 650 ila 920 metrekare ve saatte 28.000 şişede yaklaşık 1.150 ila 1.550 metrekare planlayın; ardından gerçek şişeniz ve binanızla YuDa ile teyit edin.
Daha yüksek boşluk sayısı her zaman orantılı olarak daha fazla zemin alanı gerektirir mi?
Hayır ve bu, temel planlama içgörüsüdür. Çıktı kabaca göz sayısıyla yükselir; ancak makine gövdesi, fırın ve servis payı, özellikle YuDa'nın kısaltılmış 38,1 milimetre ısıtıcı aralığıyla, alt doğrusal olarak büyür. FGX-4'ten FGX-6'ya geçmek, yalnızca mütevazı bir ayak izi eklerken çıktıyı yaklaşık yüzde 40 artırır; paketleme ve tampon alanları ise makinenin kendisinden çok verimden dolayı büyür.
Ayrı bir şişirme makinesi ve doldurucu yerine ne zaman bir CombiBlock seçmeliyim?
Bina kabuğu sabit olduğunda ve çıktı, ürüne bağlı olarak saatte yaklaşık 6.000 ila 12.000 şişeye kadar orta düzeyde olduğunda Doğrusal BFC CombiBlock'u veya su BFC makinesini seçin; çünkü şişirme, doldurma ve kapaklamayı entegre etmek hava konveyörünü ve akümülatörünü ortadan kaldırır ve zemin alanının yüzde 20 ila 35'ini kurtarır. Çıktı saatte 15.000 şişeyi aşması gerektiğinde veya birçok şişe ailesi tek bir hattı paylaştığında ve kalıp değişim esnekliği alandan daha önemli olduğunda ayrı bir FGX artı rotatif doldurucu seçin.
Sipariş vermeden önce hangi yardımcı sistemler için alan ve güç ayırmalıyım?
Yaklaşık 30 bar'da yüksek basınçlı hava ve yaklaşık 7 bar'da düşük basınçlı hava için bir basınçlı hava tesisi, bir soğutma grubu ve soğutma devresi ve fayda tablosundaki kurulu kilovatlara göre boyutlandırılmış bir gelen elektrik hizmeti ayırın. Saatte 15.000 şişede kabaca 130 kurulu kilovat, dakikada yaklaşık 4,6 metreküp yüksek basınçlı hava ve 50 ila 70 metrekarelik bir kompresör odası bütçeleyin. Fayda tesisini eksik boyutlandırmak, bir hattın etiket hızına ulaşamamasının en yaygın nedenidir.
Şişirme ile dolum arasında ne kadar tampon alan tutmalıyım?
Şişirmeden doluma arayüzünde ve dolumdan paketlemeye arayüzünde iki ila beş dakikalık çalışma tamponu tutun. Saatte 15.000 şişede, beş dakika yaklaşık 1.250 şişedir; bu, yerleşime çizilmesi gereken anlamlı bir konveyör uzunluğudur. Tamponlar israf edilen alan değildir; bir istasyonun tüm hattı durdurmadan kısa süre durmasını sağlayan şeydir ve ödediğiniz anma kapasitesini korurlar.
Büyük bir PET şişeleme hattı vardiya başına kaç operatör gerektirir?
Saatte 5.000 şişeye kadar küçük bir hat, vardiya başına yaklaşık üç ila dört operatörle çalışır; orta bir hat dört ila altı ile ve saatte 12.000 ila 28.000 şişe arasındaki büyük bir hat altı ila sekiz ile. Eklenen işgücünün çoğu makinelere değil, paketleme, paletleme ve kalite kontrolüne gider; çünkü stabilize edilmiş bir YuDa hattı son derece otomatiktir. Personel sayısı kapasiteyle yumuşak bir şekilde ölçeklenirken yardımcı tesisler neredeyse doğrusal ölçeklenir.
YuDa, satın almadan önce bina çizimimden bir yerleşim planını doğrulayabilir mi?
Evet. YuDa, şişe çiziminizi, hedef çıktınızı, mevcut salon boyutlarınızı ve tesisat limitlerinizi inceler, ardından onaylanmış bir makine konfigürasyonu, hücre alanlarıyla bir yerleşim çizimi, bir tesisat çizelgesi ve bir devreye alma planı döndürür. Fabrika ayrıca kabul testine tanık olmak için açık fabrika ziyareti de sunar. Bu entegre inceleme, buradaki planlama tablolarını genel bir tahmin değil, inşa edilebilir, garantili kapasiteli bir projeye dönüştürür.
Sonuç
Üretim kapasitesini fabrika alanına uyarlamak, belirli hızda çalışan bir şişirme hattısını, sürekli olarak kendi planı tarafından engellenen bir hattıdan ayıran disiplindir. Yöntem basittir: hedef şişe başına saatleri belirleyin, kapasite-alan matrisini okuyun ve yakın hattan alan aralığını elde edin, blow molder ve dolumunu seçme tablosundan seçin, altyapı tesisini ve depolamayı alan ve altyapı tablolarından ayırın ve personel sayısını personel planlarından doğrulayın. Wanplas fabrikası olan YuDa, bu plan için gereken tüm ürün yelpazesini sunar, dar alanlı, orta çıkış gücüne sahip tesisler için Lineer BFC CombiBlock'dan, yüksek hızlı streç blow molderler için FGX-4, FGX-6, FGX-8 ve FGX-10'a kadar, tüm bunlar, enerji tasarruflu 38,1 milimetre ısıtma aralığı, servo kam bağlantı sistemi, uzaktan izleme ve modüler bakım özelliklerini paylaşır.
Bu makalede yer alan sayılar, tipik PET şişe seri üretimi uygulamalarına ve YuDa'nın gerçek makine ailesine dayanan planlama tahminleridir. Doğrulanmış rakamlar, şişenizin ve tesisinizin planlamasına göre hazırlanan bir düzenleme incelemesiyle elde edilir. Yeni bir tesisi planlıyorsanız veya mevcut bir tesisi genişletiyorsanız, YuDa'ya hedef kapasitenizi, şişe özelliklerini ve mevcut zemin ölçülerini gönderin. Fabrika, eşleşen bir yapı, bir düzenleme çizimi, bir hizmet programı ve bir kurulum planı gönderecektir. Bu plan, Wanplas grubu hizmet çerçevesi tarafından desteklenir ve her yıl 500 ABD doları değerinde ücretsiz parça ve tesis yerinde kurulum ve eğitim hizmetleri sunar. Bu sayede kapasiteniz ve zemin alanınız, makinelerin teslim edilmesinden önce değil, makinelerin teslim edilmesinden sonra birlikte planlanır.