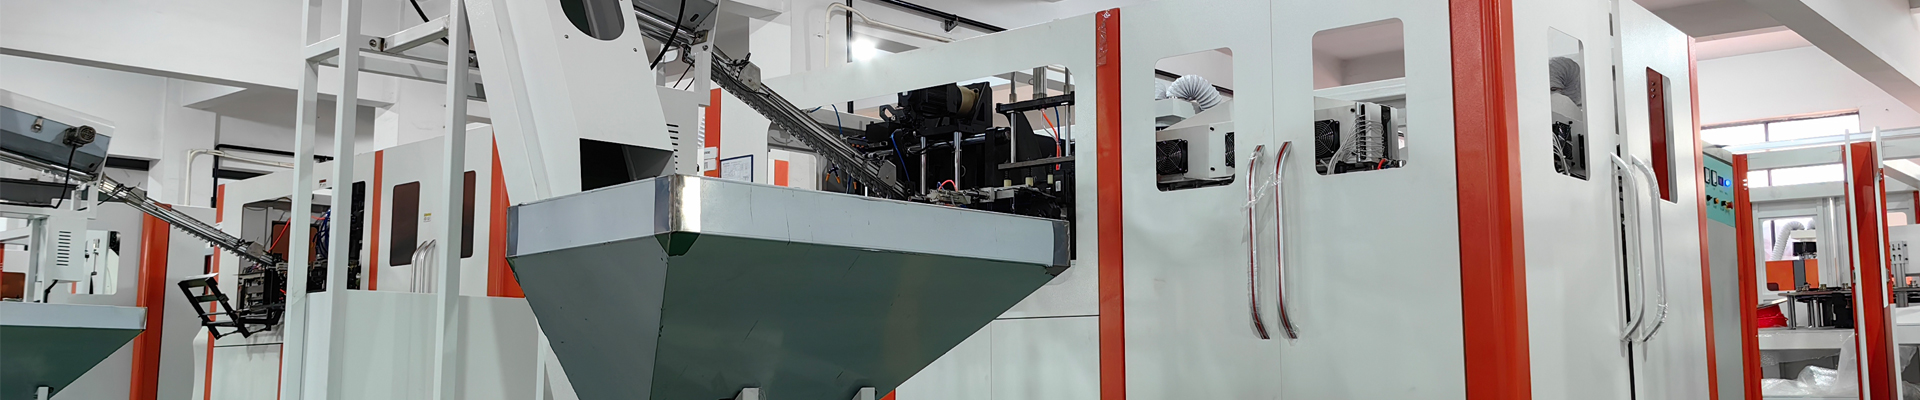
PET ambalaj şişe fabrikası kurmak, bir streç blow molding makinesi satın almak ve boş bir atölye bulmakla sınırlı değildir. Atölye kendisi bir üretim ekipmanıdır. Yeri, hava kalitesi, hizmetler ve malzeme akışı, PET şişe hattının nominal çıkışa göre çalışıp çalışmadığı, rejim oranlarının düşük olup olmadığı, şişe ağırlığının istikrarlı olup olmadığı ve sürekli arızaların yaşanıp yaşanmadığına karar verir. Wanplas fabrikası olan YuDa, 20'den fazla ülkede 20'den fazla PET şişe blow molding makinesi tedarik etmiş ve 20'den fazla patent sahibi olarak Çin'deki en büyük iki PET şişe blow makinesi üreticisi arasındadır. Bu kılavuz, alan deneyimini pratik bir standart haline getirerek, site düzeni, temiz bölge, HVAC, kompresör hava, soğutma suyu, elektrik enerjisi, zemin yükleme, hizmetler ve iş akışı konularını kapsar. Bir yeşil alan tesisi planlıyorsanız veya mevcut bir salona dönüştürme yapıyorsanız, aşağıdaki gereksinimler, modern bir otomatik PET blow molding hattının kapasitelerine uygun bir atölye kurmanıza yardımcı olur.
1. Kârlı Bir PET Şişe Tesisinde Atölye Tasarımının Rolü
Bir PET şişe üretim hattı, bağımlı proseslerden oluşan bir zincirdir: preform besleme ve koşullandırma, kızılötesi ısıtma, çekmeli şişirme kalıplama, şişe taşıma, dolum, kapaklama, etiketleme ve paketleme. Her adım, etrafındaki binaya koşullar dayatır. Isıtma fırını, stabil ortam sıcaklığı ve temiz hava ister. Şişirme kalıplama makinesi, kuru, yağsız yüksek basınçlı hava ister. Kalıp, hassas sıcaklıklı soğutma suyu ister. Dolum arayüzü, korumalı, pozitif basınçlı bir temiz bölge ister. Atölye tek bir koşulu bile karşılayamazsa, tüm hat çıktı ve kalite kaybeder.
İyi planlanmış bir inşaat hızlı bir şekilde geri ödeme yapar. Doğru boyutlandırılmış bir kompresör hava sistemi, şişe başına enerji maliyetini azaltır. Temiz, tek yönlü bir iş akışı, manuel işlemleri ve reddedilmeyi azaltır. Gerçek ekipman yüküne uygun olarak tasarlanmış bir tavan ve zemin, sonradan yapılacak pahalı yeniden güçlendirmeyi önler. YuDa'nın kendi mühendislik verileri, 38,1 milimetreye indirilen ısıtma aralığı ve servo kam bağlantı sistemiyle, konvansiyonel ısıtma fırınlarına göre, elektrik maliyetini %30'dan fazla azaltmaktadır; ancak bu tasarruflar, çevre ofisinin istikrarlı güç, temiz kuru hava ve düzenli soğutma suyu sağlaması durumunda gerçekleşir. Yani, makine ve bina, bir sistem olarak tasarlanmalıdır.
Takip eden bölümler her bina sistemini sırayla ele alır, mühendislik temelini verir ve mimarınıza, HVAC yüklenicinize ve tesisat mühendisinize verebileceğiniz referans spesifikasyon tabloları sunar. Değerler, otomatik veya yarı otomatik hatlarda su, karbonatlı alkolsüz içecekler, yemeklik yağ, meyve suyu, süt ürünleri ve ev kimyasalları şişeleri üreten bir PET şişe tesisi için tipiktir.
2. Saha Seçimi ve Genel Tesis Yerleşimi
Yer seçimi, atölyenizin neleri başarabileceğinin tavanını belirler. Güvenilir üç fazlı şebeke gücü, yeterli su temini ve drenajı, konteyner kamyonları için iyi yol erişimi ve genişleme için yeterli arazi olan bir parsel seçin. Su baskınına eğilimli, derin temeli karmaşıklaştıran yüksek yeraltı suyuna sahip veya şişe hijyenini tehdit edecek ağır toz, koku veya kimyasal kaynaklara bitişik alanlardan kaçının. Bir PET şişe tesisi, çoğu ürün için klasik olarak sınıflandırılmış bir temiz odaya ihtiyaç duymaz, ancak şişirmeden doluma kadar olan ortamı temiz, kuru ve kontrol edilebilir tutması gerekir.
Genel yerleşim, tesisi uzun, tek yönlü bir üretim nehri olarak organize etmelidir. Hammadde veya preformlar bir köşeden girer, koşullandırma ve şişirmeden geçer, ardından dolum, etiketleme ve paketlemeye ilerler ve karşı köşede bitmiş paletler olarak çıkar. Yönetim ofisleri, laboratuvarlar ve giyinme odaları dolumun yakınında temiz tarafta yer alır; mal kabul, hurda elleçleme ve bakım kirli tarafta yer alır. Hedef, iade edilen paletleri taşıyan bir forkliftin, sterilize edilmiş şişeleri taşıyan bir işçinin yolunu geçmesini fiziksel olarak imkânsız kılmaktır.
Aşağıdaki tablo, standart bir PET şişe atölyesinin işlevsel bölgelerini ve her birinin tipik olarak talep ettiği alanı eşler. Bunlar planlama aralıklarıdır; belirli bir yerleşim, hedef çıktınızdan, vardiya düzeninizden ve palet tampon stratejinizden geliştirilmelidir.
Standart Bir PET Şişe Atölyesi için Fonksiyonel Bölge Dağılımı
| İşlevsel Bölge | İnşa Edilen Alanın Tipik Payı | Ana Gereklilik | Higiene Sınıfı |
|---|---|---|---|
| Prefom alma ve depolama | 10 ila 15 yüzde | Kuru, haşere kontrollü, FIFO raflama | Genel / kontrol edilebilir |
| Üfleme salonu (şişirme kalıplama makinesi) | 20 to 28 percent | Sabit sıcaklık, temiz hava, altyapı kanalları | Kontrollü temiz bölge |
| Dolum ve kapaklama arayüzü | 12 ila 18 yüzde | Pozitif basınç, kapalı transfer | ISO Sınıf 8 minimum |
| Etiketleme, paketleme, paletleme | 12 to 16 percent | Konveyör rotası, karton tamponu | Genel |
| Tamamlanmış ürünler deposu | 18 ila 25% | FIFO, kamyon yanaşma | Genel |
| Tesisat ve kompresör odası | 8 to 12 percent | Havalandırma, titreşim izolasyonu | Genel / kapalı |
| Soyunma odaları, laboratuvarlar, ofisler | 6 ila 10 yüzde | Hava kilidi giyinme, kalite kontrol laboratuvarı | Temiz taraf |
Sık yapılan bir hata, tesisat odasına ve bitmiş ürün tamponuna yetersiz alan ayırmaktır. Hava alıcıları, kompresörler, kurutucular, bir su soğutma grubu, bir elektrik panosu ve bir yedek parça dolabı birlikte önemli zemin alanı ve servis aralığı gerektirir. Aynı şekilde, bitmiş ürün tampon alanı hattı kamyon zamanlamasından kaynaklanan duruşlara karşı korur. İkisini de baştan cömertçe planlayın.
3. Temiz Bölgeler ve Hijyen Kontrolü
Çoğu PET şişelenmiş su, yemeklik yağ ve ev kimyasal ürünü için tesis, tam sınıflandırılmış bir farmasötik temiz odaya ihtiyaç duymaz. İhtiyaç duyduğu şey, şişirme ve dolum operasyonlarının çevresinde, kirli alım ve paketleme alanlarından duvarlar, hava kilitleri ve pozitif basınç farkıyla ayrılmış açıkça tanımlanmış bir temiz bölgedir. Amaç, sıcak, gerilmiş şişenin doğduğu an ile kapatılmadan önce havadaki partikülleri, böcekleri ve mikrobiyal yükü şişenin içinden uzak tutmaktır.
İki aşamalı bir proseste, preformlar saha dışında veya ayrı bir odada kalıplanır ve ardından şişirme makinesine taşınır. Şişirme makinesi çıkışı ile dolum makinesi arasındaki arayüz, kapalı, pozitif basınçlı bir tünel veya oda olmalıdır. Birleşik bir şişirme-dolum-kapaklama (BFC) bloğunda şişeler oda havasına hiç maruz kalmaz; bu en temiz düzenlemedir ve inşa etmesi en kolay olanıdır çünkü temiz ortam küçüktür ve makineye entegredir.
Hijyen kontrolü ayrıca personel disiplinini de içerir. Temiz bölgeye giren operatörler, el sanitasyonu, bone ve özel ayakkabılar içeren bir giyinme hava kilidinden geçer. Soyunma odası temiz tarafta olmalıdır; böylece işçiler depodan kontaminasyon taşımaz. Haşere kontrolü, drenaj sifonları ve kapalı atık noktaları temel programı tamamlar.
Temiz Bölge Sınıflandırma Referansı
| Alan | Hava Kalitesi Hedefi | Basınç farkı | Erişim kontrolü |
|---|---|---|---|
| Preform depolama | Temiz, kuru, toz kontrollü | Netral | Genel erişim |
| Yükleme salonu | Filtrelenmiş tedarik, düşük partikül sayısı | Dışarıya hafif pozitif | Giyinmiş giriş |
| Yükleme- doldurma arayüzü | ISO Sınıf 8 eşdeğeri | Üfleme salonuna kıyasla artı 10 ila 15 Pa | Dezenfekte edilmiş hava kapıları |
| Dolum ve kapaklama | ISO Sınıf 8, kapalı | Tesisteki en pozitif | Kısıtlı, giyinmiş |
| Paketleme ve depo | Genel endüstriyel | Temiz tarafa negatif | Açık |
Pratik bir kural: en temiz hava her zaman dolumdan paketleme ve teslim alma yönüne akmalıdır, asla tersi değil. Beslemeyi ve egzozu buna göre tasarlayın ve devreye alma sırasında basınç kademesini bir manometreyle doğrulayın.
4. HVAC ve Çevresel Kontrol
Bir PET şişe tesisi için HVAC yalnızca konforla ilgili değildir; prosesi stabilize etmekle ilgilidir. Kızılötesi ısıtma fırını, germeden önce preformları hassas bir sıcaklık profiline koşullandırır. Şişirme salonundaki ortam havası serin sabahlar ile sıcak öğleden sonralar arasında salınıyorsa veya nem değişiyorsa, kalıptaki preform yüzey sıcaklığı sapar ve şişe duvar kalınlığı, taban oluşumu ve tepe yükü mukavemeti değişir. İstikrarlı HVAC, fırın kalibrasyonunu vardiya boyunca geçerli tutar.
Sıkı kontrol ile 22 ila 26 santigrat derecelik bir şişirme salonu sıcaklığı ve yüzde 40 ila 60 bağıl nem hedefleyin. Daha düşük nem ayrıca basınçlı hava kurutucusuna yardımcı olur ve soğuk su hatlarında yoğuşma riskini azaltır. Dolum temiz bölgesi, partikülleri aşağı ve dışarı süpürmek için duvarlarda alçak dönüşlerle tavanında daha yüksek hava değişim oranı ve HEPA filtreli besleme gerektirir.
Havalandırma, fırınların, kompresörlerin ve soğutucunun ürettiği ısıyı da uzaklaştırmalıdır. Bir PET şişirme kalıplama hattı önemli bir ısı kaynağıdır; planlı ekstraksiyon olmadan, besleme havası iklimlendirilmiş olsa bile salon yazın aşırı ısınır. Kompresör odası havalandırmasını şişirme salonundan ayırın; böylece kompresör ısısı ve gürültüsü kapalı kalır.
HVAC Parametre Referansı
| Parametre | Esnek Salonu | Dolum Temiz Bölgesi | Kompresör Odası |
|---|---|---|---|
| Sıcaklık | 22 ila 26 derece C | 21 ila 24 derece C | Ortama egzoz |
| Göreceli nem | 40 ila 60 yüzde | 45 ila 55 yüzde | Kontrol edilmemektedir |
| Saat başına hava değişimi | 10 ila 15 | 20 ila 30 | 15 ila 25 (egzoz) |
| Filtrasyon | G4 ila F7 besleme | Tavanında H13 HEPA | Kaba giriş |
| Basınç, bitişiğe göre | Pozitif | En pozitif | Negatif (kapalı) |
Tesis sıcak ve nemli bir iklimdeyse, nem giderme yükünü yıllık ortalamaya göre değil, en kötü yaz tasarım gününe göre boyutlandırın. Nemli bir salon hava kurutucuyu etkisiz kılar ve soğutulmuş su borularında ile kalıplamadan sonra soğuk şişelerde yoğuşmaya yol açar; bu, etiketleri buğulandırabilir ve mikrobiyal büyümeyi teşvik edebilir.
5. Basınçlı Hava Sistemi Tasarımı
Basınçlı hava, bir PET şişirme kalıplama hattının can damarıdır ve yanlış yapılması, zayıf şişe kalitesinin ve yüksek işletme maliyetinin en yaygın tek nedenidir. Bir PET germe şişirme kalıplayıcısı iki ayrı hava hizmeti kullanır. Tipik olarak 8 ila 10 bar olan düşük basınçlı hava, pnömatik aktüatörlere, kalıp hareketlerine, konveyörlere ve valf operasyonlarına güç sağlar. Tipik olarak 30 ila 40 bar olan yüksek basınçlı hava, preformu kalıp duvarına karşı şişiren ve şişe şeklini belirleyen gerçek germe ve şişirme ortamıdır.
Yüksek basınçlı hava yağsız olmalıdır. Şişe içine taşınan herhangi bir yağ buharı, içme suyu ve yemeklik yağ ürünleri için doğrudan bir gıda teması kirleticisi ve uygunluk ihlalidir. Hava ayrıca, eksi 20 santigrat derece veya daha düşük bir basınç çiğ noktasıyla kuru olmalıdır; çünkü şişe içinde yoğuşan nem, bulanıklığa, damla izlerine ve mikrobiyal riske neden olur. Yüksek basınç devresinde desikant veya sıkıştırma ısısı kurutucu ve şişirmenin ani talebine göre boyutlandırılmış bir hava tankı şarttır.
Yüksek basınç talebi son derece darbeli bir yapıya sahiptir: her şişirme olayı keskin bir hava yığını çeker. Doğru boyutlandırılmış bir yüksek basınç tankı ve büyük tamponlu bir takviye kompresörü, çok gözlü eşzamanlı şişirme sırasında hat basıncının düşmemesi için bu darbeleri yumuşatır. Birçok tesis, şişeden çıkan yüksek basınç egzozunu düşük basınç hizmeti için geri kazanır ve yeniden kullanır; bu, kompresör enerjisini önemli ölçüde azaltabilir.
Basınçlı Hava Özellik Referansı
| Servis | Basınç | Yağ miktarı | Buhar noktası | Tipik Kullanım |
|---|---|---|---|---|
| Düşük basınçlı tesis havası | 8 to 10 bar | Yağsız tercih edilir | Artı 3 derece C | Aktüatörler, konveyörler |
| Yüksek basınçlı üfleme havası | 30 to 40 bar | Sınıf 0 yağsız | Eksi 20 derece C | Germe ve şişirme |
| Yüksek basınçlı alıcı | 33 to 42 bar | N/A | N/A | Dalgalanma büklüğü |
| Boru hattı | 45 bar'a kadar sertleştirilmiş | Paslanmaz veya kaplamalı | Döşeli drenaj | Çember ana şebeke |
Yoğuşmanın birikip makineye taşınmaması için yüksek basınçlı havayı otomatik tahliyeli bir halka ana hat olarak döşeyin. Yüksek basınçlı şişirme döngüsü için galvanizli çelik kullanmaktan kaçının çünkü çinko tozu şişelere girebilir; paslanmaz çelik veya sertifikalı temiz kaplamalı borulama kullanın. Son bir güvence olarak makine hava girişinin hemen önüne bir kullanım noktası filtresi sağlayın.
6. Soğutma Suyu Sistemi Tasarımı
Şişirme kalıbı, her şişenin hızlıca katılaşması ve temiz bir şekilde ayrılması için soğutulmalıdır. Kalıp soğutma suyunun kalitesi ve sıcaklık istikrarı, çevrim süresini, şişe görünümünü ve boyutsal tutarlılığı doğrudan etkiler. Bu nedenle bir PET şişe tesisi, belediye suyuna açık bir bağlantı yerine özel, arıtılmış bir soğutma suyu sistemine ihtiyaç duyar.
Kalıp sıcaklık kontrolörlerine 7 ila 12 santigrat derece teslim eden kapalı devre bir soğutulmuş su devresi tasarlayın. Kesin ayar noktası şişe boyutuna ve çıktıya bağlıdır; daha küçük, daha ince şişeler daha sıcak suya tolerans gösterirken, büyük veya tabanı ağır şişeler deformasyonu önlemek için daha soğuk, daha istikrarlı suya ihtiyaç duyar. Suyun arıtılması, dar kalıp kanallarının içindeki kireçlenmeyi ve biyolojik filmi sınırlar; aksi halde kalıbı yalıtır ve soğutma süresini uzatır.
Toplam soğutma yükü; kalıp devresini, hava kompresörü son soğutucusunu, soğutma grubu kondenserinin atık ısısını ve bazen hidrolik yağ soğutucusunu birleştirir. Soğutma grubunu ve soğutma kulesini, pompa setinde N+1 yedeklilik ile birleşik tepe yükü için boyutlandırın; böylece tek bir pompa arızası üretimi durdurmaz. Ayrı, açık bir evaporatif soğutma kulesi soğutma grubu kondenserine hizmet edebilirken, kalıp devresi kapalı ve temiz kalır.
Soğutma Suyu Şartnamesi Referansı
| Parametre | Kalıp Soğutma Döngüsü | Kompresör son soğutucu | Tedavi hedefi |
|---|---|---|---|
| Besleme sıcaklığı | 7 ila 12 derece C | Ortam sıcaklığı artı 5 ila 8 C | Sabit, filtrelenmiş |
| Toplam sertlik | 100 ppm altında | 150 ppm'den düşük | Yumuşatılmış |
| pH aralığı | 7,0 ila 8,5 | 7,0 ila 8,5 | Korozyona engellenmiş |
| Makinedeki basınç | 3 to 5 bar | 3 to 5 bar | Sabit |
| Döngü tipi | Kapalı, glikol seçeneği | Açık veya kapalı | Biosit dozajlı |
Hattın üzerine damlayan yoğuşma terlemesini önlemek için tüm soğutma suyu borularını yalıtın ve boruları erişilebilir kanallara veya drenajlı tavan tepsilerine döşeyin. Tesisat kanalındaki su kaçağı algılama alarmı, alttaki elektrik altyapısını korur.
7. Elektrik Gücü ve Dağıtımı
Bir PET şişirme kalıplama hattı elektriksel açıdan zorlu bir tüketicidir. Kızılötesi ısıtma fırını, servo sürücüler, hava takviye kompresörü, soğutucu ve konveyör motorları birlikte önemli ve kısmen dalgalanan bir yük çeker. Atölye temiz, istikrarlı üç fazlı güç sağlamalı ve bu kaynağı tesisteki başka yerlerde kompresör başlatmalarının neden olduğu voltaj düşüşlerinden korumalıdır.
Hedef pazara göre 50 veya 60 hertz'de üç fazlı 380 ila 480 volt güç belirtin. Her makine, doğru anma değerli devre kesicilerle kendi branşman devresine sahip olmalı ve gerektiğinde ani akımı sınırlamak için yumuşak başlatma veya değişken frekanslı kontrol içermelidir. Ana giriş beslemesi, toplam bağlı yük artı gelecekteki hatlar için bir marjla boyutlandırılmış bir trafo gerektirir; yaygın planlama marjı, anma güçleri toplamının yüzde 25 ila 30 üzerindedir.
Güç kalitesi kontrol sistemi için önemlidir. Kompresör başlatma sırasındaki bir voltaj düşüşü, bir PLC'yi sıfırlayabilir ve bir üretim serisini iptal edebilir. Kontrol ve servo dolaplarına yedek bir dizel jeneratör veya en azından kesintisiz güç kaynağı kurun; böylece kısa kesintiler, devam eden partinin kaybı olmadan atlatılır. Dağıtım panosundaki aşırı gerilim koruması, hassas servo amplifikatörleri ve HMI panellerini korur.
Hat Tipine Göre Elektrik Güç Gereksinimi Referansı
| Hat tipi | Besleme gerilimi | Kurulu güç | Kompresör ve Soğutucu ile | Yedekleme gereksinimi |
|---|---|---|---|---|
| Yarı otomatik seri | 380 ila 480 V, 3 fazlı | 15 to 25 kW | 40 to 70 kW | Kontrolde UPS |
| Standart hız otomatik | 380 ila 480 V, 3 fazlı | 30 to 70 kW | 90 to 160 kW | UPS artı jeneratör |
| FGX yüksek hızlı serisi | 380 ila 480 V, 3 fazlı | 80 to 120 kW | 200 to 320 kW | Jeneratör önerilir |
Servo geri bildirimiyle elektromanyetik girişimi önlemek için gücü, veri ve hava hatlarından ayrı, izole kablolama tepsilerinde yönlendirin. Her makinede açıkça etiketlenmiş bir kilit-çıkartma ayırıcısı sağlayın ve hattı, kalıbı ile hava tanklarını ortak bir topraklama şebekesine bağlayın.
8. Döşeme Yükü ve Bina Yapısı
Bina yapısı, birçok düşük maliyetli barakanın bir PET şişe projesinde başarısız olduğu yerdir. Bir şişirme kalıplama hattı, hava alıcıları, takviye kompresörü, soğutma grubu ve preform yükleyici ağır ve yoğundur. Hafif depolama için tasarlanmış standart bir endüstriyel zemin, bu yük altında çatlar ve oturur; makineyi hizasından çıkarır ve yatak ömrünü kısaltır.
Üretim bölgesi boyunca metrekare başına 1.500 ila 2.500 kilogram hareketli yük kapasitesine sahip betonarme bir döşeme ve nokta yüklerin en yüksek olduğu makine ile hava tanklarının tam altında daha kalın, kazık veya radye temel destekli bir bölüm belirleyin. Sıkıştırılmış zemin üzerine 300 milimetrelik bir döşeme yaygın bir minimumdur; makine temel kaideleri daha fazlasını gerektirebilir. Şişirme makinesinin seviyede kalması için bitmiş zemini makine ayak izi üzerinde birkaç milimetre içinde düz tutun.
Tavan yüksekliği bir başka sık ihmal edilen noktadır. Havai konveyörleri, asılı hava tanklarını, kablo ve boru tepsilerini ve kalıp değişimleri için gelecekteki bir havai vinci barındırmak üzere en az 6 metrelik net iç yükseklik planlayın. Vinç, daha sonra eklenmiş olsa bile, yapıya gömülü bir raya ihtiyaç duyar; bu nedenle çatı kirişlerini baştan itibaren kaldırma yükü için tasarlayın. Zemin drenajları, doldurma bölgesinin yıkanmasının birikmemesi veya bir kontaminasyon yolu oluşturmaması için sifonlu, kapalı çıkışlara eğimli olmalıdır.
Bina Yapısı Referansı
| Eleman | Önerilen standart | Neden Önemli |
|---|---|---|
| Zemin hareketli yükü | 1.500 ila 2.500 kg/m² | Makineyi ve alıcıları destekler |
| Plaka kalınlığı | Minimum 300 mm güçlendirilmiş | Oturma ve çatlamayı önler |
| Net tavan yüksekliği | 6,0 m veya daha fazla | Tavan konveyörleri ve vinç |
| Kat düzlüğü | Makinenin üstünde 3 mm artı veya eksi | Makine hizalaması ve aşınma |
| Servis çukurları | Kapalı, süzdürülmüş, sızdırmaz | Hava, su, kablo döşeme |
| Vinç yolu | Gelecekteki kaldırma için tasarlanmış | Kalıp ve alıcı kullanımı |
Duvar ve çatı yapısı, HVAC sıcaklığını korumak ve zararlıları dışarıda tutmak için yalıtımlı panellerle sızdırmaz, yıkanabilir bir iç mekan sağlamalıdır. Temiz bölgenin üzerinde toz birikebilecek açık kirişlerden kaçının; üzerinde erişim yürüme yolu bulunan pürüzsüz bir tavan daha temizdir ve bakımı daha kolaydır.
9. YuDa PET Şişirme Kalıplama Makinesi Modülleri
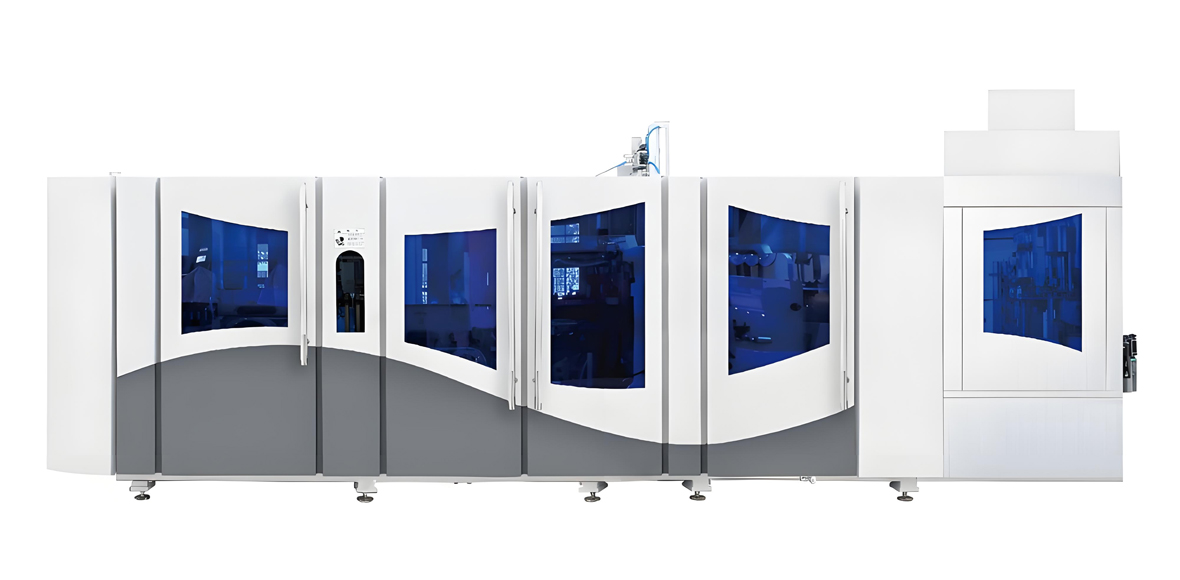
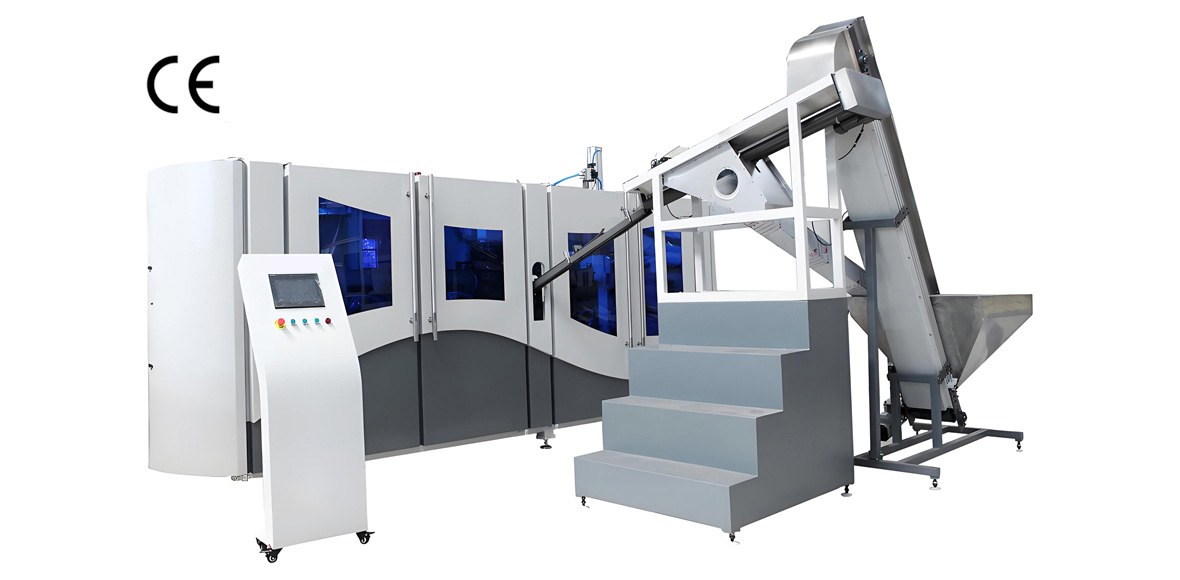
Yapı sistemleri tanımlanmış olduğunda, makine seçimi detaylı servis numaralarını belirler. Wanplas fabrikası olan YuDa, PET şişe blow molding makineleri konusunda uzmanlaşmış olup, küçük işletmeler için yarı otomatik ünitelere, standart hızlı otomatik hatlara ve yüksek miktarlı tesisler için FGX yüksek hızlı serisine kadar geniş bir ürün yelpazesi sunmaktadır. Tüm makineler, atölye planlamasını tahmin edilebilir kılan mühendislik özelliklerini paylaşır: bir hareketle kalıp açma, kalıp kilitleme ve alt kalıp yükseltmeyi birleştiren benzersiz kam bağlantı sistemi, yüksek hızlı servo motor, uzaktan izleme sistemi, hızlı bakım ve değişim için modüler tasarım ve konvansiyonel ısıtma cihazlarına kıyasla 38,1 milimetreye indirilen ısıtma mesafesi ile 30%’a varan elektrik tasarrufu sağlayan ısıtma odaları.
Aşağıdaki iki modül, yeni bir PET ambalaj şişesi fabrikası için en sık belirlenenlerdir. Her ikisi de tam otomatiktir, olgun ve stabil bileşen markaları kullanır ve önceki bölümlerde açıklanan altyapı sistemleriyle doğrudan entegre olur.
Modül A: FGX Serisi Yüksek Hızlı PET Şişirme Kalıplama Makinesi
FGX serisi, tek bir hatta saatte 8.000 ila 15.000 şişeye ihtiyaç duyan ve göz başına saatte 2.500 ila 3.000 şişe tek modlu hıza sahip tesisler için YuDa'nın yüksek hızlı konfigürasyonudur. Atölye, yüksek çıktı ve sıkı enerji bütçeleri etrafında kurulduğunda doğru seçimdir. Tablo, bina hizmetlerinin planlanması için tipik konfigürasyon aralığını listeler.
| Belge | FGX Yüksek Hızlı Seri (Tipik Aralık) |
|---|---|
| Üretim kapasitesi | Saatte 8.000 ila 15.000 şişe |
| Kabin sayısı | 6 ila 12 (tek modda göz başına 2.500 ila 3.000 BPH) |
| Şişe hacim aralığı | 0.2 ila 2.0 litre (su ve CSD) |
| Prefom boyun standardı | 28 mm PCO, 30/25 ve özel |
| Isıtma fırını | Kızılötesi, 38,1 mm ısıtıcı aralığı, yüzde 30'un üzerinde enerji tasarrufu |
| Hareket sistemi | Servo kam bağlantılı, yüksek hızlı |
| Kurulan güç | 80 ile 120 kW (sadece makine) |
| Yüksek basınç havası | 30 ila 40 bar, yağsız, eksi 20 C çiğ noktası |
| Düşük basınç havası | 8 to 10 bar |
| Soğutma suyu | 7 ila 12 °C, 3 ila 5 bar, işlenmiş |
| Makine boyutları | yaklaşık 4.500 x 2.100 x 2.300 mm |
| Makine ağırlığı | 6,000 to 9,000 kg |
| İzleme | Mobilde PLC verisiyle uzaktan izleme |
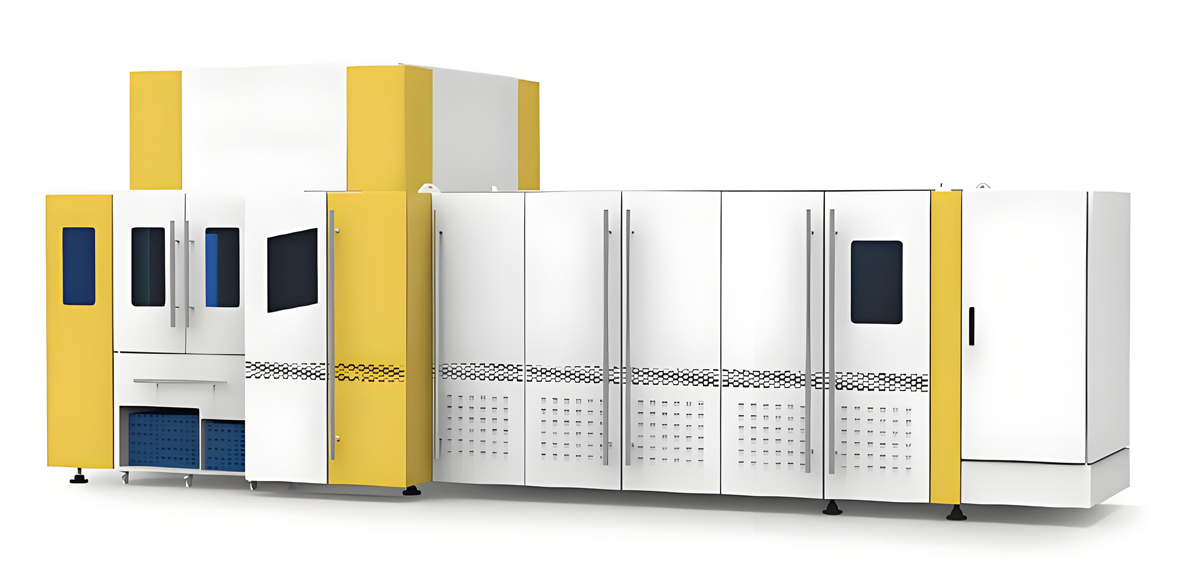
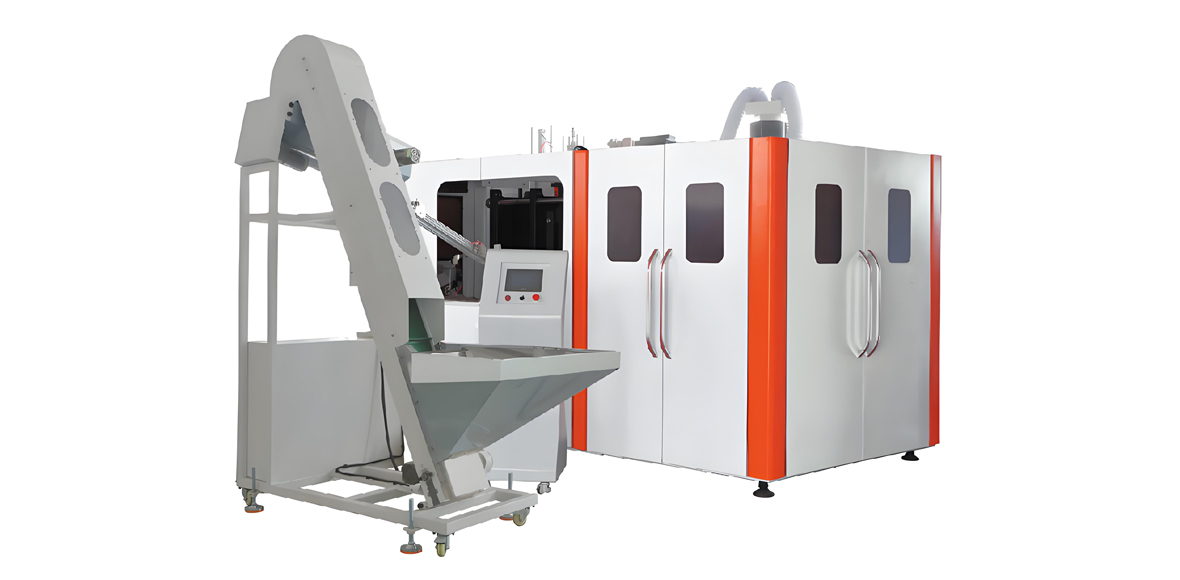
Modül B: Standart Hızlı Tam Otomatik PET Şişirme Kalıplama Makinesi
Standart hızlı tam otomatik seri, saatte 1.000 ila 7.000 şişe kapsar; orta ölçekli tesisler, bölgesel markalar ve sık değişen ürün karışımları için idealdir. FGX serisiyle aynı kam bağlantı ve modüler mimariyi taşır ancak daha hafif bir yardımcı sistem çekişine sahiptir; bu da atölyenin güç ve hava tasarımını basitleştirir. İlk PET şişe fabrikası için bu seri, çıktı ile altyapı maliyeti arasında çoğunlukla en dengeli seçimdir.
| Belge | Standart Hızlı Otomatik (Tipik Aralık) |
|---|---|
| Üretim kapasitesi | Saatte 1.000 ila 7.000 şişe |
| Kabin sayısı | 2 ila 6 |
| Şişe hacim aralığı | 0,1 ila 2,0 litre |
| Isıtma sistemi | Gelişmiş kızılötesi, enerji tasarruflu lambalar |
| Hareket sistemi | Servo veya hibrit, kam bağlantılı |
| Kurulan güç | 30 ile 70 kW (sadece makine) |
| Yüksek basınç havası | 30 ile 40 bar, yağsız (yağsız yağ) |
| Soğutma suyu | 7 ila 12 C, işlem görmüş döngü |
| Makine boyutları | yaklaşık 3.600 x 1.600 x 2.000 mm |
| Makine ağırlığı | 3.500 ila 5.500 kg |
| Değişim | Modüler, hızlı kalıp değişimi |
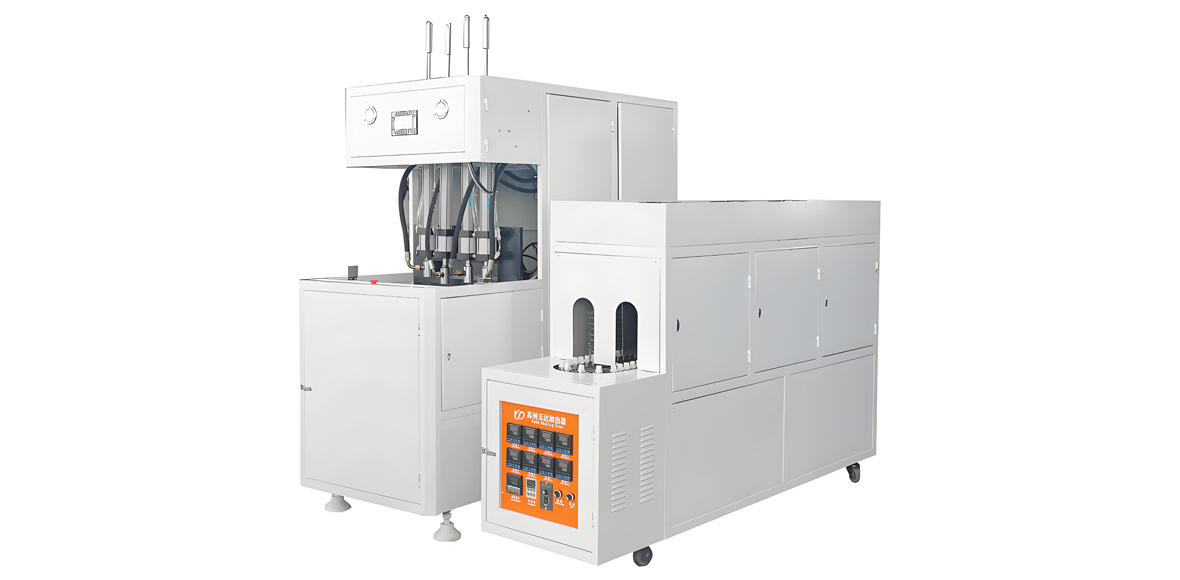
En küçük girişimciler için YuDa'nın yarı otomatik serisi, daha düşük satın alma maliyeti ve daha basit bir tesisat profili sunar; başlangıç şirketleri ve düşük hacimli özel şişeler için uygundur. Zemin alanını ve borulamayı en aza indirmek isteyen tesisler için doğrusal şişirme-dolum-kapama CombiBlock ve şişe şişirme-dolum-kapama (BFC) makinesi, şişirme ve dolumu tek kompakt ünitede entegre eder; bu, temiz zarfı neredeyse yok denecek kadar küçültür ve atölye yerleşimini büyük ölçüde basitleştirir.
10. Makine Seçimi Önerisi
Makineyi iş planıyla eşleştirmek, atölye boyutlandırılmadan önceki son adımdır. Aşağıdaki tablo, yaygın müşteri gereksinimlerini önerilen YuDa konfigürasyonuyla eşler. Bina hizmetlerini boyutlandırmak için bunu 5 ila 8. bölümlerdeki tesisat tablolarıyla birlikte kullanın.
Müşteri Gereksiniminden Önerilen Modele
| Müşteri ihtiyacı | Hedef çıkış | Şişe boyutu | Önerilen YuDa yapısı |
|---|---|---|---|
| Küçük başlangıç, düşük bütçe | 2.000 BPH'den az | 0,2 ila 2,0 L | Yarı otomatik seri |
| Bölgesel marka, karışık SKU | 1.000 ila 7.000 BPH | 0,1 ila 2,0 L | Standart hız tam otomatik seri |
| Yüksek hacimli su veya gazlı içecek | 8.000 ila 15.000 BPH | 0,2 ila 2,0 L | FGX yüksek hızlı serisi |
| Kompakt su hattı, sınırlı alan | Küçük ila orta | 0,2 ila 1,5 L | Lineer doldurma-kapama kombinasyonu CombiBlock |
| Entegre üfleme ve dolum | Orta | 0,2 ila 2,0 L | Şişe darbe-doldurma-kapama (BFC) makinesi |
11. İş Akışı ve Malzeme Akışı Optimizasyonu
İş akışı malzemeyi kendi üzerine geri gönderirse, iyi inşa edilmiş bir atölye boşa gider. Yönetim kuralı, kirli ve temiz bölgeler arasında çapraz trafik olmadan tek yönlü akıştır. Preformlar alım rıhtımına varır, depolamaya geçer, ardından şişirme salonuna, sonra dolum ve kapaklamaya, sonra etiketleme ve paketlemeye ve nihayet alımın binanın karşı tarafında olması gereken bitmiş ürün deposuna çıkar.
Personel dolaşımı ayrı bir sistemdir. Operatörler ve kalite personeli temiz taraf soyunma odalarından girer ve şişirmeden doluma kadar olan kapalı alanda kalır. Boş ürünleri veya hurdayı taşıyan bakım personeli ve forklift sürücüleri, temiz arayüzü geçmeyen çevre koridorlarını kullanır. Bu ayrım, pahalı bir tam temiz oda olmadan ISO Sınıf 8 hedefini ulaşılabilir tutan şeydir.
Tampon konveyörler esastır. Etiketleme makinesinde veya paletleyicide bir duruş, şişirme makinesini durdurmaya zorlamamalıdır; çünkü durdurulan bir şişirme makinesi hâlâ bozulabilecek sıcak kalıplar ve preformlar tutar. Şişirme, dolum ve paketleme arasında en az birkaç dakikalık üretime yetecek boyutta birikim tabloları sağlayın ve hat kontrolünü, yukarı akış makinelerinin devre dışı kalmak yerine kademeli olarak yavaşlayacağı şekilde tasarlayın.
Dikey alan yardımcı olur. Havai konveyörler, şişeleri zeminin üzerinde şişirmeden doldurmaya taşır; zemini bakım erişimi ve forklift şeritleri için serbest bırakır ve şişeleri zemin seviyesindeki kontaminasyondan uzak tutar. Binanın BFC veya KombiBlok kullandığı yerlerde, bu aktarımın çoğu makinenin içindedir; bu da en basit iş akışıdır.
12. PET Şişeler için Uygulama Endüstrileri
PET; berrak, hafif ve kırılmaya dayanıklı şişeler için baskın ambalajlama plastiğidir ve doğru kurulmuş bir PET şişe atölyesi, çok çeşitli paketlenmiş ürün endüstrisine hizmet eder. YuDa PET şişirme kalıplama makineleri, her biri atölyenin desteklemesi gereken kendi hijyen ve format beklentilerine sahip aşağıdaki uygulama alanları için şişeler üretir:
- İçme suyu:en büyük PET uygulaması; 0,3 litrelik kişisel şişelerden 5 litrelik ve 10 litrelik büyük ambalajlara kadar, en yüksek berraklık ve tutarlı taban performansı gerektirir.
- Gazlı meşrubatlar:iç basınca dayanmak için daha yüksek duvar sertliği ve hassas preform koşullandırma gerektiren, HVAC sisteminden kararlı fırın kontrolü talep eden şişeler.
- Yiyecek yağları:temiz, kuru hava ve yağsız temasın gıda güvenliği için kritik olduğu, geniş ağızlı sıcak dolum veya ortam sıcaklığında dolum yemeklik yağ şişeleri.
- Meyve suyu ve sütlü içecekler:genellikle sıcak veya aseptik olarak doldurulur; temiz dolum arayüzüne ve basınç kademesine ek talepler getirir.
- Ev ve kişisel bakım:PET'te renk ve parlaklığın önemli olduğu, atölyenin statik elektriği ve tozu kontrol etmesi gereken deterjan, şampuan ve temizlik ürünleri.
- Gıda çeşnileri ve soslar:PET içinde ketçap, soya sosu ve benzeri ürünler; temiz elleçleme ve bazen özel boyun bitişleri gerektirir.
Atölyeyi erken hedef ürün ailesiyle eşleştirmek, maliyetli yeniden çalışmayı önler. Sade su için kurulan bir tesis, aseptik meyve suyu için kurulandan daha hafif bir temiz bölge yüküne sahiptir ve yardımcı tesis payları buna göre ayarlanmalıdır.
13. Kalite Standartları ve Sertifikalar
Güvenilir bir PET şişe fabrikası, uyumluluğu iddialarla değil tanınmış standartlarla gösterir. Makineler ve atölye birlikte, tanıtım garantileri olarak değil sade taahhütler olarak ifade edilen aşağıdakileri desteklemelidir:
- ISO 9001üretim ve montaj süreci için kalite yönetimi.
- CEvarış pazarının gerektirdiği durumlarda makine güvenliği için uygunluk.
- FDAveEU 10/2011içilebilir ve yenilebilir ürünler için tasarlanan PET şişelerde gıda teması uyumluluğu; yağsız, kuru basınçlı hava sistemiyle desteklenir.
- İyi Üretim Uygulamaları (GMP)temiz bölge yerleşimi ve personel disiplininde hijyen ilkeleri.
- ISO 14644şişirmeden doldurmaya arayüz hava kalitesini tanımlamak için temiz oda sınıflandırma dili.
Bu kılavuzda açıklanan bina tasarımı, bu standartların fiziksel temelidir: pozitif basınçlı temiz bölgeler, ayrılmış iş akışları, işlenmiş su ve yağsız hava, bir denetimin görmeyi beklediği kontrollerdir. Bir Wanplas fabrikası olarak YuDa, makinelerini bu uyumluluk sistemleriyle entegre olacak şekilde üretir ve hat nitelendirmesi için gereken dokümantasyonu sağlar.
14. Kademeye Göre Maliyet Değerlendirmeleri
Atölye inşaat maliyeti, arazi, işçilik ve altyapı fiyatları bölgeye ve yıla göre değiştiği için sabit rakamlar yerine göreli seviyelerde tartışılmalıdır. Yararlı planlama ayrımı, seçilen makinenin ima ettiği altyapı seviyesidir:
- Düşük seviye:Basit bir hava kompresörü ve açık soğutma ile temel, hava koşullarına dayanıklı bir barakada yarı otomatik bir hat. En düşük sermaye, ancak sınırlı çıktı ve daha zayıf kalite kontrol.
- Orta seviye:uygun bir temiz bölge, yağsız düşük basınçlı hava, bir soğutucu ve stabil bir üç fazlı beslemeye sahip amaca yönelik inşa edilmiş bir salonda standart hızlı otomatik hat. Çoğu bölgesel marka için dengeli sermaye ve işletme maliyeti.
- Yüksek seviye:Tam yağsız yüksek basınçlı hava, yedekli soğutucular, sınıflandırılmış dolum arayüzü ve jeneratör yedeğine sahip bir FGX yüksek hızlı hat. Daha yüksek sermaye, ölçekte en düşük şişe başına maliyet.
- Premium seviye:tam aseptik kapasiteli temiz bölgelere ve otomasyona sahip bir BFC veya CombiBlock entegre hat. Hassas ürünler için en yüksek kapasite.
YuDa makinelerinin enerji tasarruflu tasarımı, özellikle 38,1 milimetre ısıtıcı aralığı ve yüzde 30'u aşan fırın elektrik tasarrufu, yüksek katmanın işletme maliyetini ham sermaye farkının ima ettiğinden daha fazla orta katmana yaklaştırır. Tesisin ömrü boyunca, ilk seferde doğru kurulan atölye neredeyse her zaman tekrar tekrar yamalanandan daha az maliyetlidir.
15. YuDa ve Wanplas'tan Servis ve Destek
Makineyi seçmek ve atölyeyi kurmak başlangıçtır; kârlı çalıştırmak hedeftir. Bir Wanplas fabrikası olan YuDa, PET şişirme kalıplama hatlarını Wanplas grubunun tam servis çerçevesiyle destekler. Her makine, hat fabrikadan çıkmadan önce doğrulanması için sevkiyat öncesi testlerden geçirilir. Mühendisler, makineyi hazırlanan temel, tesisat bağlantıları ve kontrol ağıyla hizalayarak yerinde kurulum ve devreye almayı destekler.
Wanplas grup politikası sağlarHer yıl USD 500 ücretsiz parçadesteklenen ekipmanın ömrü boyunca, ayrıca garanti süresi içinde hasarlı parçaların ücretsiz değişimi. Eğitim devir teslimin bir parçasıdır: operatörler ve bakım personeli reçete ayarını, kalıp değişimini ve rutin bakımı öğrenir; uzaktan izleme sistemi ise Çin genel merkezindeki YuDa mühendislerinin PLC üretim verilerini mobil cihazda okumasına, durumu gözlemlemesine ve hızlı uzaktan arıza giderme için müşteri sahasından anormal çalışma geri bildirimi almasına olanak tanır.
Wanplas ayrıca açık fabrika politikası uygular: müşteriler tesisi ziyaret edebilir, üretim sürecini denetleyebilir ve taahhüt vermeden önce şişelerinin önerilen konfigürasyondaki deneme çalışmasına tanık olabilir. YuDa makinelerinin modüler tasarımı yedek parça stokunu küçük ve kalıp değişimlerini hızlı tutar; bu da özenle kurulmuş atölyenin sunmak üzere tasarlandığı çalışma süresini korur.
Sıkça Sorulan Sorular
Bir PET ambalaj şişesi fabrikası için gereken minimum temiz oda sınıflandırması nedir?
Steril olmayan şişelenmiş su ve çoğu gazlı veya meyve suyu PET şişesi için, şişirme ve dolum arayüzünde ISO Sınıf 8 hava kalitesine sahip kontrollü bir temiz bölge pratik minimumdur. Aseptik olarak doldurulmayan maden suyu ve bitkisel yağ hatları, tam sınıflandırılmış bir temiz oda yerine iyi havalandırılmış, pozitif basınçlı bir temiz bölgede çalışabilir; ancak şişirmeden doluma transfer, kapalı ve havadan kaynaklı kontaminasyondan korunmuş kalmalıdır.
Bir PET şişirme kalıplama hattı ve destek atölyesi ne kadar zemin alanı gerektirir?
Preform besleme, şişirme ve aşağı yönlü konveyörlü tek bir yüksek hızlı FGX serisi hat tipik olarak 120 ila 200 metrekarelik çalışma ayak izi kaplar; ancak toplam atölye, ham madde alma, preform depolama, şişirme, doldurma, paketleme, bitmiş ürün deposu, fayda odaları ve bakım için bütçe ayırmalıdır. Saatte 8.000 ila 15.000 şişe üreten gerçekçi bir yeşil alan PET şişe tesisi, dolaşım ve tampon alanı dahil genellikle 3.000 ila 6.000 metrekarelik inşa alanına ihtiyaç duyar.
PET şişe şişirme kalıplama için hangi basınçlı hava spesifikasyonu gereklidir?
PET çekme şişirme kalıplama iki ayrı hava sistemi gerektirir. 8 ila 10 bar'daki düşük basınçlı hava, pnömatik aktüatörleri, konveyörleri ve makine hareketlerini besler. 30 ila 40 bar'daki yüksek basınçlı hava, şişe çekme ve şişirmeyi fiilen gerçekleştirir ve şişe iç yüzeyinde nem ile yağ kontaminasyonunu önlemek için eksi 20 santigrat derece veya daha düşük basınç çiğ noktasıyla yağsız olmalıdır. Bir desikant veya sıkıştırma ısısı kurutucusu ve ayrı bir yüksek basınç tankı zorunludur.
Bir PET şişe tesisi için soğutma suyu sistemi nasıl tasarlanmalıdır?
Soğutma suyu; kalıp sıcaklık kontrol cihazına, şişirme kalıbı soğutma devresine, hava kompresörü son soğutucusuna ve çoğunlukla soğutma grubu kondansatörüne hizmet eder. Kalıp soğutması için 7 ila 12 santigrat derecede kapalı devre soğutulmuş su sistemi tasarlayın, toplam sertliği 100 ppm'in altında sınırlamak için suyu arıtın ve pH'ı 7,0 ile 8,5 arasında tutun; birleşik termal yük için boyutlandırılmış, pompa setinde yedekliliği olan bir soğutma kulesi veya hava soğutmalı soğutma grubu kurun.
Bir PET şişe üretim hattı hangi elektrik güç kaynağına ihtiyaç duyar?
PET şişirme kalıplama hatları, hedef pazara bağlı olarak üç fazlı 380 ila 480 volt, 50 veya 60 hertz güçle çalışır. Yüksek hızlı bir FGX serisi hat, yaklaşık 80 ila 120 kilovat kurulu güç çekerken, standart hızlı otomatik bir hat 30 ila 70 kilovat çeker. Atölye, makine başına branşman devre korumalı bir ana dağıtım paneli ve kontrol sistemleri için bir yedek jeneratör veya UPS sağlamalıdır; böylece bir elektrik kesintisi devam eden bir üretim partisini bozmaz.
YuDa'nın uzaktan izleme sistemi, devreye alma sonrası yeni bir şişe fabrikasını nasıl destekler?
Bir Wanplas fabrikası olan YuDa, otomatik PET şişe şişirme makinelerini, Çin merkezindeki mühendislerin mobil bir cihazda PLC üretim verilerini okuyabildiği, makine durumunu gözlemleyebildiği ve müşteri sahasından anormal çalışma geri bildirimi alabildiği bir uzaktan izleme sistemiyle donatır. Bu, yeni devreye alınan bir atölyenin, yerinde servis ziyareti beklemeden hızlı uzaktan sorun giderme ve reçete optimizasyonu almasını sağlar.
Bina yapısı hangi tavan yüksekliğini ve zemin taşıma kapasitesini sağlamalıdır?
Havai konveyörleri, hava tanklarını, kablo tepsilerini ve gelecekteki vinç servisini barındıracak şekilde en az 6 metrelik net bir iç tavan yüksekliği planlayın. Üretim zemini döşemesi, ağır şişirme kalıplama makineleri, hava tankları, kompresörler ve su soğutma grupları nedeniyle metrekare başına 1.500 ila 2.500 kilogramlık bir hareketli yük taşımalıdır. Sıkıştırılmış zemin üzerine 300 milimetrelik betonarme döşeme yaygın bir minimumdur ve makine temellerinin altında daha kalın bölümler bulunur.
Çapraz kontaminasyonu ve darboğazları önlemek için iş akışı nasıl planlanmalıdır?
Tek yönlü, çakışmayan bir malzeme akışı kullanın: bir uçta gelen preformlar veya reçine, ortada şişirme, bitmiş ürün çıkışına doğru doldurma ve paketleme; iadeler ve bakım ayrı bir çevresel koridorda yönlendirilir. Personel ve forklift dolaşımını temiz şişirme-doldurma arayüzünden uzak tutun, kirli preform alma alanını temiz doldurma alanından ayırın ve paketlemedeki bir duruşun şişirme makinesini durdurmaya zorlamaması için tampon konveyörler sağlayın.
Sonuç
Bir PET ambalaj şişirme fabrikası, merkezindeki makineye değil, atölyesinin kalitesine göre başarılı veya başarısız olur. Stabil HVAC, yağsız yüksek basınçlı hava, işlenmiş soğutma suyu, temiz üç fazlı güç, doğru şekilde yüklü bir zemin ve tek yönlü bir iş akışı, modern bir şişirme makinesinin düşük atılma oranıyla belirlenen çıkışa ulaşmasını sağlayan koşullardır. 20 yılı aşkın tecrübesi, 60'dan fazla ülkede yer alan ekipmanı ve 20'den fazla patenti bulunan Çin'in en iyi iki PET şişirme makinesi üreticisi arasında yer alan YuDa, FGX yüksek hızlı ve standart hızlı otomatik serisini, enerji tasarruflu fırınlar, servo kam bağlantısı, modüler bakım ve uzaktan izleme özellikleriyle tasarlar.
Yeni bir PET şişe tesisi planlıyorsanız veya mevcut bir salonu yükseltiyorsanız, hedef çıktınızı, şişe boyutlarınızı ve ürün karışımınızı mühendislik ekibimize gönderin. Size özel bir makine konfigürasyonu önereceğiz, temiz bölge, basınçlı hava, soğutma suyu ve güç sistemlerini boyutlandırmanıza yardımcı olacağız ve denetim ve şişenizin önerilen hatta canlı deneme çalışması için fabrikamızı ziyaret etmenizi önereceğiz. Atölyeyi ilk seferde doğru inşa etmek, çıktınızı, kalitenizi ve yatırımınızı korumanın en güvenilir yoludur.