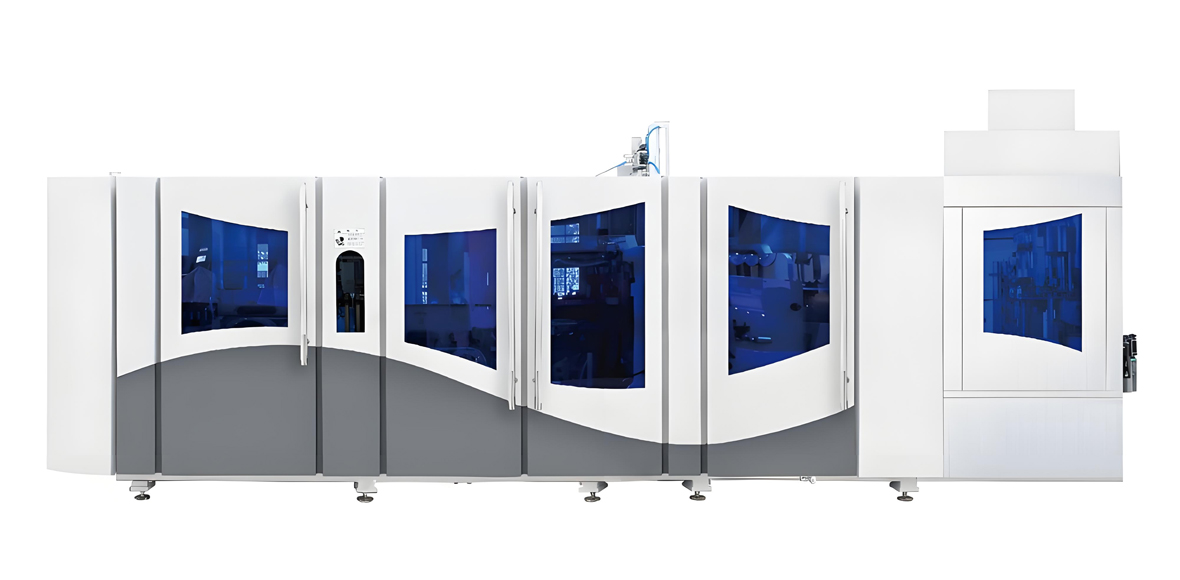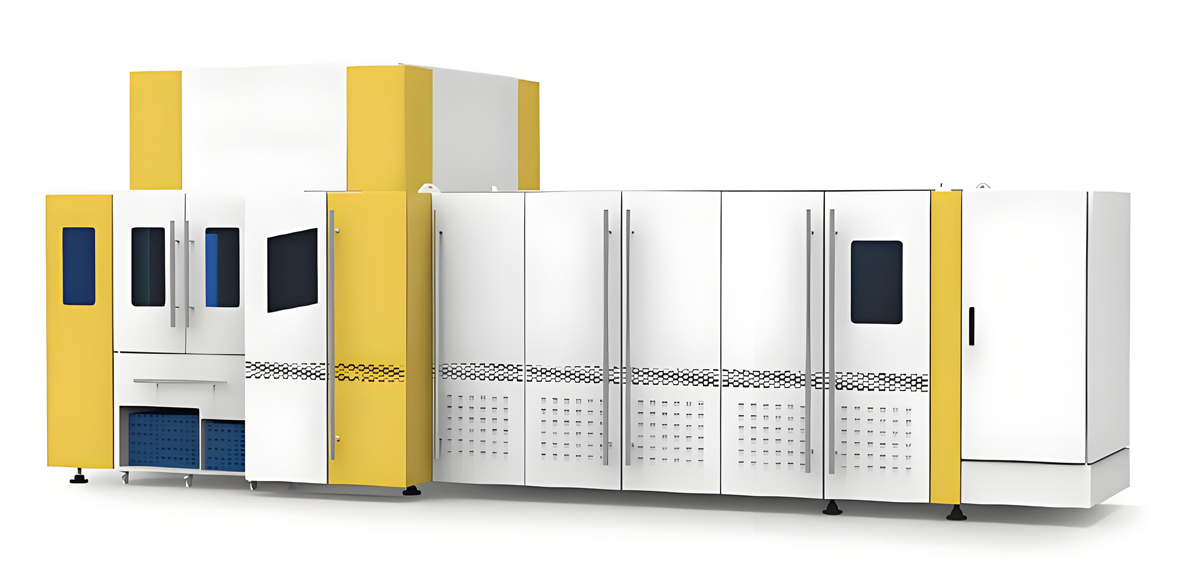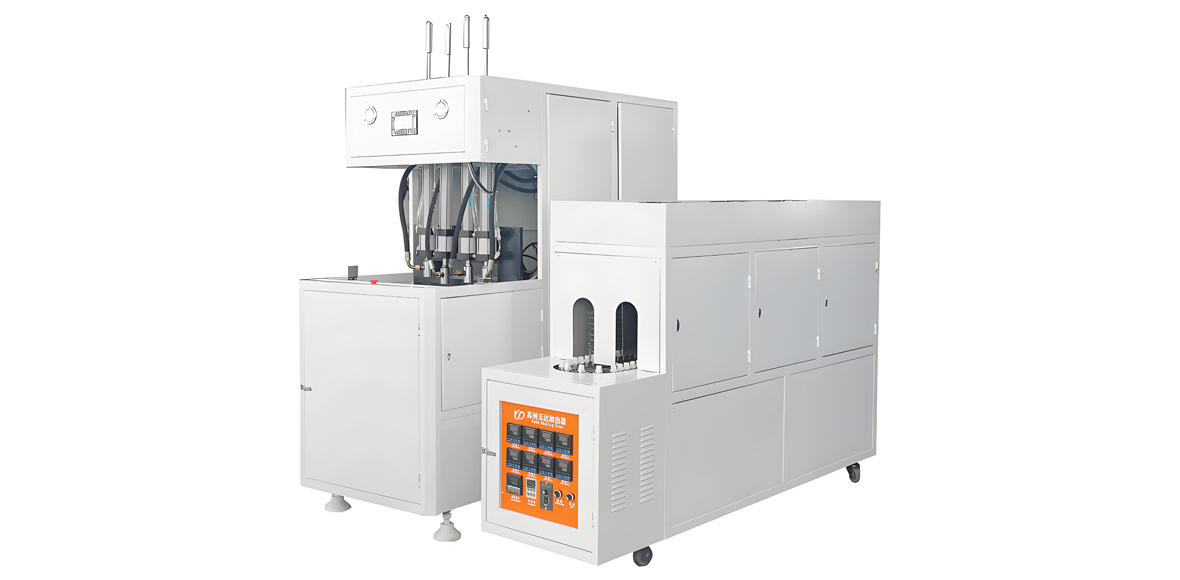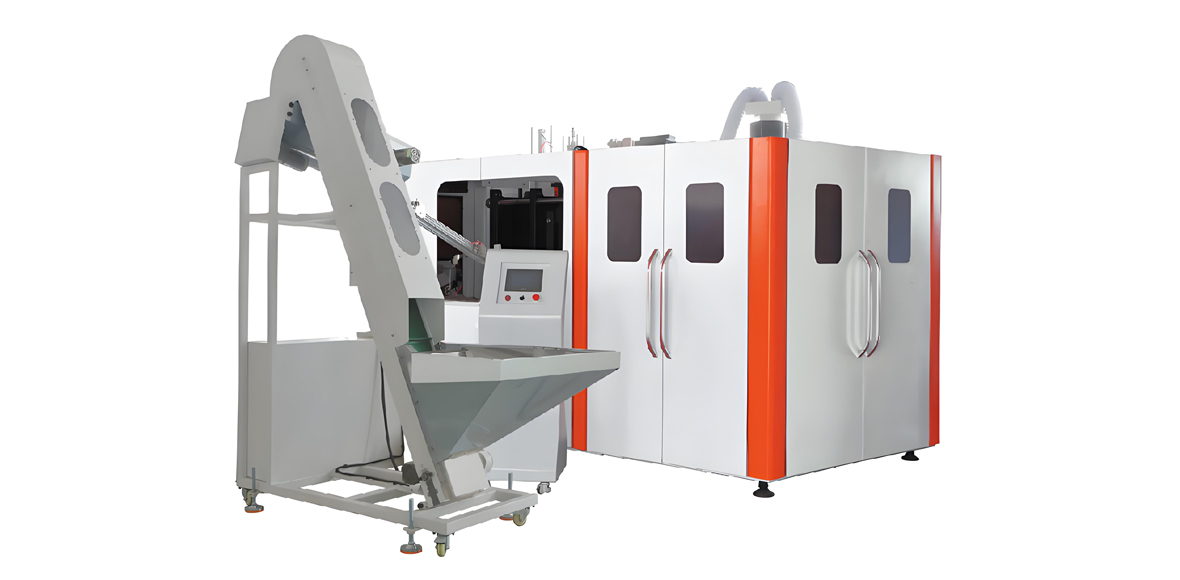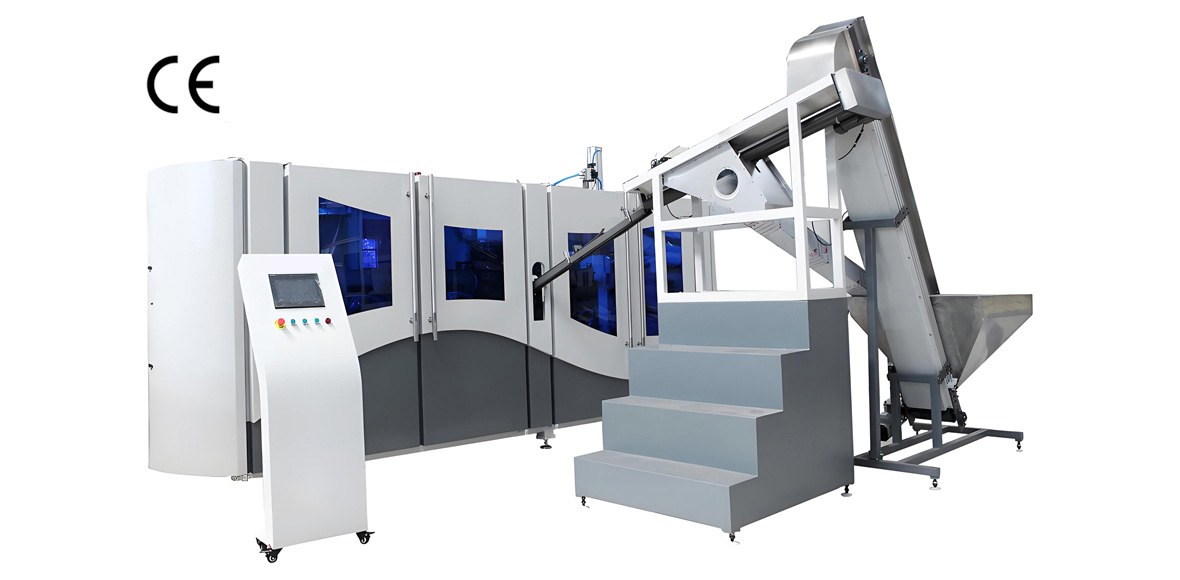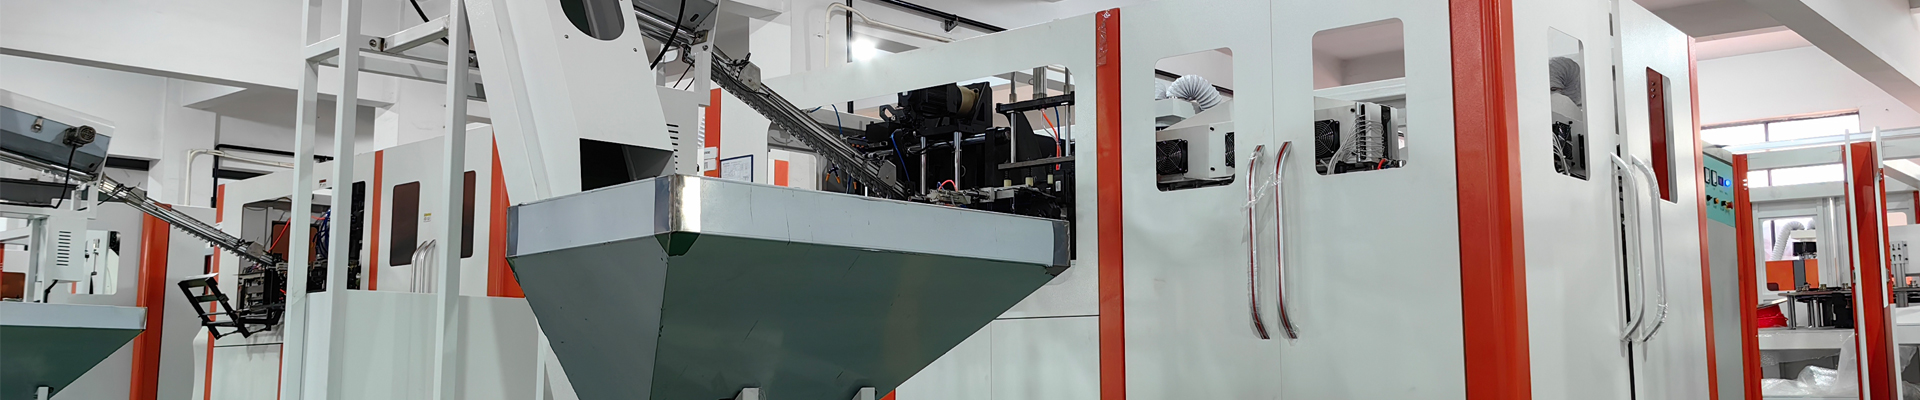
PET şişirme makinesi ekipmanının azalması ve bakım maliyetinin hesaplanması, bir şişe tesisinin sessizce kar marjını oluşturduğu tesislerden birini, her yıl kendi maliyet tablosundan şaşırmasına neden olan disiplindir. Wanplas fabrikası olan YuDa Machinery, 20 yılı aşkın bir süredir PET şişe şişirme makineleriyle ilgileniyor, 60'dan fazla ülkeye ihracat yapıyor, Çin'deki en iyi iki PET şişe şişirme makinesi üreticisi arasında yer alıyor ve 20'den fazla patent sahibidir. Bu iki yıl boyunca, su şişe üreticileri, yiyecek yağ paketleyicileri, içecek ko-paketleyicileri ve kozmetik şişe üreticileri aynı soruyu soruyor: bu makine bana gerçekten ne kadar maliyet getiriyor, sadece gelmesi gününde değil?
Bu kılavuz, bu soruya tek bir fiyat vermek yerine yanıt veriyor. Aşağıdaki her rakam, 100 puanlık satın alma temeline normalize edilmiş bir dizi uyumlu formda ifade edilir: düşük, orta, yüksek, çok yüksek ve premium kategoriler, yüzde veya oranlar veya kWh başına 1.000 şişe, yıl başına iş saatleri, yıl başına yedek parça sayısı veya makine ömrü yılları gibi fiziksel bir miktar. Bu yaklaşım amaçlıdır. Makine fiyatları, yapılandırma, boşluk sayısı, voltaj, nakliye yoluna ve yerel vergi muamelesine göre değişir, bu nedenle herhangi bir para birimi rakamı, çoğu okuyucunun birkaç hafta içinde yanlış olacaktır. Endeks puanları, yüzde ve fiziksel miktarlar her yerde geçerli kalır ve okuyucu kendi tarife ve maaş verilerini kullanarak beş dakika içinde yerel para birimine dönüştürülebilir.
Bir PET blow molding makinesi için savunulabilir bir kullanım ömrü varsayımı belirlemenin nasıl yapılacağını, aynı malzemeye ait doğrudan çizgili ve etkinlik bazlı amortisman ile elde edilen yıllık maliyetlerin çok farklı olduğunu, yıllık bakım maliyetini yedek parça, işçilik ve enerji olarak nasıl ayırabileceğinizi, YuDa'nın kullandığı 38,1 mm ısıtıcı aralığının bir tasarım detayını ölçülebilir bir enerji indeksi puan azalması haline getirdiğini, ve tüm resimleri bir toplam sahip olma maliyeti indeksine nasıl birleştirebileceğinizi öğreneceksiniz. İki tam özellik tablosu FGX yüksek hız serisi ve standart hız serisini kapsar ve bir seçim tablosu üretim gereksinimini doğrudan önerilen YuDa yapılandırmasına ve maliyet seviyesine haritalar.
Amortisman ve Bakım Maliyeti Hesaplaması PET Şişe Kârlılığını Neden Belirler
Azot ve bakım, bir şişe üreticisinin en uzun süre boyunca kontrol ettiği iki maliyet bloğu olup, birlikte genellikle bir PET şişenin non-renkli maliyetinin orta ila yüksek bir bölümünü oluşturur. Renk, bitmiş bir şişenin değişken maliyetini domine eder, ancak renk maliyeti piyasa ve gram ağırlığı tarafından belirlenirken, ekipman maliyeti, alıcı tarafından bir kez yapılmış ve on yıl boyunca yaşanılan bir kararla belirlenir. En düşük satın alma seviyesine seçilen bir makine, 1.000 şişe başına daha fazla enerji tüketir, yılda daha fazla yedek parça gerektirir ve yılda daha fazla saat boşta kalırsa, daha iyi tasarlanmış bir alternatifiyle karşılaştırıldığında, yaşam süresi boyunca yüksek toplam maliyet seviyesinde sona erebilir.
PET şişe projelerinde en sık tekrar edilen hata, satın alma maliyetini tüm maliyet olarak kabul etmektir. Doğru bir şekilde tasarlanmış bir mülkiyet modelinde, satın alma sadece giriş biletidir. Endüstriyel vergide 10 yıllık bir süre boyunca, bir PET blow molding hattına bağlı toplam enerji, yedek parça ve bakım işçiliği, genellikle satın alma rakamından daha fazladır. 100 puanlık bir satın alma temeline göre indeks puanlarıyla ifade edildiğinde, iki vardiya çalışan bir tam otomatik hat, 10 yıl boyunca enerji verimliliği, kullanım ve bakım disipliniye bağlı olarak, 95 ila 160 ek indeks puanının toplam enerji maliyetini aşar. Bu aralık, satın alma günü makine sınıfları arasındaki farktan daha geniş olup, bu nedenle hesaplama önemlidir.
Hesaplamanın önemli bir ikinci nedeni de şu: teklifleri karşılaştırmak için tek akıllıca yol budur. 15.000 şişe/saat hızlı bir hat ve 4.000 şişe/saat standart bir hat, sadece satın alma seviyesiyle karşılaştırılamaz, çünkü aynı şeyi sunmazlar. Değer kaybı yıllık iyi şişe üretimiyle bölündüğünde, her iki makine de – depreman indeksi puanı/milyon şişe – aynı ölçüme sahip olur ve karşılaştırma dürüst hale gelir. Aynı dönüştürme, bakım için de geçerlidir: milyon şişe başına rezerv parça sayısı ve milyon şişe başına bakım iş saatleri, makine sınıfları ve farklı ülkelerdeki tesisler arasında doğrudan karşılaştırılabilir.
Son olarak, amortisman yalnızca bir muhasebe işlemi değildir. Kullanım ömrü varsayımı, değiştirme takvimi, yedek parça stoklama politikası, eğitim planı ve sigorta programını yönlendirir. Bir tesis 8 yıl varsayarak, makine gerçekte 14 yıl çalışırsa, tesis, makinenin üretmeyi bırakmadan önce amorti edecektir ve daha sonraki yıllardaki birim maliyetleri sanayi koşullarına göre daha cazip görünür. Bir tesis 15 yıl varsayarak ve bir ürün değişikliği nedeniyle 9. yılda makine ömrünü doldurduğunda, tesis, planlamadığı bir kayıp tutarını taşıyacaktır. Yaşam varsayımını doğru yapmak ve gerçek çalışma saatlerine göre yeniden gözden geçirmek, tüm modelin temelidir.
Bir PET Şişirme Makinesi Ne Kadar Dayanır? Kullanım Ömrü ve Ömür Aralıkları
İyi yapılmış bir PET blow molding makinesi, normal endüstriyel görev altında 10 ila 15 yıllık bir mekanik kullanım ömrüne sahiptir ve amortisman için kullanılan kullanım ömrü, makinenin en uç noktalarından biri değil, bu aralığın içinde yer almalıdır. PET blow makinesinin çerçevesi, kalıbı sıkma ünitesi ve ısıtma odası, bir ekstruderde bir şaft ve boru gibi tüketilmez; yavaş ve öngörülebilir bir şekilde aşınır. Yaşamın sonunu belirleyen genellikle, birikmiş döngü sayısı, kontrol sisteminin yaşlanması ve ürün portföyünün makinenin boşluk sayısı veya boyun bitiş aralığını aşması noktasıdır.
Yaşam süresi, bir tek başlangıç değer yerine görev sınıfı tarafından belirlenmelidir. Sezonel talebe göre bir vardiya çalışan yarı otomatik bir makine, 15 yıl sonra da çalışır durumda olabilir, çünkü aynı takvim döneminde bir üç vardiya yüksek hız hattı tarafından toplanan döngülerin bir kısmını toplar. Aynı şekilde, karbonatlı su için üç vardiya çalışan bir yüksek hız hattı, çerçeve sağlam olsa bile, servo sürücüleri, PLC jeneratörü ve kalıp setinin hepsi ilerlemiş olduğundan ekonomik değiştirme noktasına 10 yıl içinde ulaşabilir. Aşağıdaki tablo, YuDa mühendislerinin müşterilere amortisman varsayımları konusunda tavsiyelerde kullandıkları yaşam süresi aralıklarını göstermektedir.
Tablo 1 — Faydalı Ömür Aralıkları ve Yıllık Düz Hat Amortisman Oranı
| Görev Sınıfı | Tipik Vardiya Düzeni | Yıllık Çalışma Saati | Faydalı Ömür (yıl) | Yıllık Doğrusal Amortisman Oranı | Amortisman Maliyet Kademesi |
|---|---|---|---|---|---|
| Hafif hizmet yarı otomatik | 1 shift, mevsimsel | 1,600 to 2,200 | 14 to 15 | 6.7 to 7.1 percent | Low |
| Standart görevli tam otomatik | 2 shift | 4,000 to 5,000 | 12 ile 13 arası | 7,7 ile 8,3 arasında | Orta |
| Ağır hizmet tam otomatik | 3 vardiya | 6.000 ile 7.000 arasında | 10 ila 12 | 8,3 ile 10,0 arasında | Orta-Yüksek |
| Yüksek hızlı sürekli | 3 vardiya artı hafta sonları | 7.000 ile 8.000 arasında | 10 ile 11 arası | 9,1 ile 10,0 arasında | Yüksek |
| Kalıplar ve takımlar | Tüm desenler | Döngüye bağlı | 3 to 6 | 16,7 ila 33,3 yüzde | Orta |
| Hava kompresörü ve kurutucu | Çizgiye bağlı | Hat ile aynı | 8 ile 12 | 8,3 ila 12,5 yüzde | Orta |
| Kontrol sistemi yenileme | Tüm desenler | Uygulanmaz | 7 to 10 | 10,0 ila 14,3 yüzde | Low |
Varlığın tek bir varlık olmadığına dikkat edin. Hattı farklı ömürlere sahip bileşenlere ayırmak — ana makine, kalıplar, hava sistemi, kontrol sistemi — her şeyi tek bir oranda amorti etmekten çok daha doğru bir yıllık maliyet üretir. Özellikle kalıplar kendi programını hak eder. Bir şişirme kalıp seti, yıprandığı için değil, marka şişeyi değiştirdiği için 3 ila 6 yıl sonra emekliye ayrılabilir ve makinenin 12 yıllık ömrünü paylaştığını varsaymak, kozmetik şişeler gibi moda odaklı bir ürün hattını çalıştırmanın yıllık maliyetini eksik gösterir.
Bileşen ömrü, makinenin ilk yılında nasıl muamele gördüğünden de güçlü şekilde etkilenir. Nemli koşullarda depolanan preformlar, yağ taşınımıyla verilen basınçlı hava ve önerilen görev çevriminin üzerinde çalıştırılan ısıtma lambaları, ömrü sessizce kısaltır. YuDa, tam olarak bileşen seviyesindeki güvenilirlik 10 yıllık bandı 15 yıllık üst sınırına doğru uzattığı ve daha uzun güvenilir bir ömür, satın alma tabanını daha fazla yıla yayıp üretilen her şişe için yıllık amortisman endeksini düşürdüğü için olgun, stabil bileşen markaları belirler.
PET Şişirme Makinesi Ekipmanları için Amortisman Yöntemleri
PET şişirme makineleri için iki amortisman yöntemi önemlidir: edinme tabanını faydalı ömür boyunca yıllar içinde eşit yayan doğrusal ve makinenin şişirmesi beklenen toplam şişelere yayan aktivite bazlı (üretim birimi). Doğrusal daha basittir ve çoğu vergi makamının beklediği şeydir; aktivite bazlı, güçlü değişken talepli bir tesis için daha doğrudur ve şişelenmiş su gibi mevsimsel işleri kağıt üzerinde mantıklı gösteren yöntemdir.
Düz çizgi altında, yıllık ücret, kullanım ömrü ile ayarlanmış alım baz değerini bölmekle elde edilir, kalan değer de dikkate alınır. Alım baz değerini 100 endeks puan olarak belirlediğinizde, 12 yıllık bir kullanım ömrü ve 10% bir kalan değer varsa, amortisyon edilebilir miktar 90 endeks puanı ve yıllık ücret 7,5 endeks puanıdır. Kullanım ömrünü 10 yıla çıkarın ve yıllık ücret 9,0 endeks puanına yükselir; 15 yıla çıkarın ve 6,0 endeks puanına düşer. Bu tek varsayım, bu nedenle, yıllık amortisman yükünü 50% artırır, bu nedenle çalışma saatleri verileriyle savunulması gerekir, değil de kolaylık için seçilmesi gerekir.
Aktivite bazlı amortisman altında, aynı 90 amortisyon edilebilir endeks puanı, makinelerin ömür boyu şişe kapasitesi ile bölünür. 4.000 şişe/saat hızında, 5.000 saat/ yıl 12 yıl boyunca çalışan bir standart hız hattının ömür boyu kapasitesi yaklaşık 240 milyon şişe olduğundan, her milyon şişe yaklaşık 0,375 endeks puanı amortisman taşır. 15.000 şişe/saat hızında, 7.000 saat/ yıl 11 yıl boyunca çalışan bir FGX yüksek hız hattının ömür boyu kapasitesi yaklaşık 1.155 milyon şişe olduğundan, her milyon şişe sadece yaklaşık 0,078 endeks puanı amortisman taşır. Bu, yüksek hız ekipmanının, eğer gerçekte doldurulacak bir miktar varsa, Yüksek alım seviyesine sahip olmasına rağmen, amortisman yükünün şişe başına Düşük olduğu aritmetiksel temeldir.
Tablo 2 — Düz Hat ile Faaliyete Dayalı Amortisman Karşılaştırması
| Kriter | Doğrusal Yöntem | Aktivite Bazlı Yöntem |
|---|---|---|
| Dağıtım esası | Takvim yılı faydalı ömür | Kümülatif üflenen şişe sayısı |
| Yıllık ücret, 12 yıl ömür, %10 kalıntı | 7,5 endeks puanı, sabit | Çıktı hacmiyle değişir |
| Düşük talep yılında yüklenme | Değişmez, birim maliyeti yukarı çarpıtır | Hacimle düşer, birim maliyeti sabit tutar |
| Zirve yılında alınan ücret | Değişmemiş, varlık tüketimini hafife alır | Hacimle yükselir, gerçek aşınmayla eşleşir |
| En uygun | Kararlı çok vardiyalı üretim, vergi beyanı | Mevsimlik su ve içecek, sözleşmeli paketleme |
| Gerekli veriler | Edinme temeli, ömür, kalıntı yüzdesi | Temel, ömür boyu şişe kapasitesi, sayaç verileri |
| Yanlış bir varsayıma duyarlılık | Yüksek, ömür varsayımı ücreti %50 değiştirir | Orta, sayaçlar biriktikçe kendini düzeltir |
| İdari çaba kademesi | Low | Orta |
Birçok köklü şişe tesisi tarafından kullanılan pratik bir uzlaşma, yasal raporlama için doğrusal amortismanı korumak ve iç maliyetleme için paralel bir faaliyet bazlı model yürütmektir. Yasal defter denetçiyi tatmin eder; iç model, satış ekibine bir milyon şişenin durgun bir çeyrekte üretiminin gerçek maliyetinin ne olduğunu söyler. Her iki model de aynı 100 puanlık edinim taban çizgisinden başladığı için kolayca uzlaşır ve bir ülkedeki bir tesisi başka bir ülkedeki bir tesisiyle karşılaştırmak için hiçbir para birimi dönüşümü gerekmez.
Üçüncü bir varyant olan azalan bakiye amortismanı, yerel vergi kurallarının hızlandırılmış itfa tipi teşvik ettiği yerlerde bazen uygulanır. Ücreti öne yükler — örneğin yılda kalan bakiyenin %20'si — bu da erken dönemde raporlanan kârı azaltır ve daha sonra artırır. PET şişirme kalıplama makineleri için fiziksel aşınma deseni ağır ön yüklemeyi haklı çıkarmaz; çünkü bu makineler ilk yıllarında yeteneği hızlı kaybetmez. Bu nedenle azalan bakiye, makinenin nasıl yaşlandığına dair mühendislik açıklamasından ziyade bir vergi aracı olarak ele alınmalıdır.
100 Puanlık Tedarik Tabanı: Para Biriminden Bağımsız Maliyet Endeksi
100 puanlık satın alma tabanı, tüm modelin çapasıdır: referans bir PET şişirme kalıplama hattının teslim edilmiş, kurulmuş ve devreye alınmış maliyeti tam olarak 100 endeks puanı olarak tanımlanır ve makinenin ömründeki diğer her maliyet, bu çapanın bir kesri olarak ifade edilir. Bu, aksi takdirde para birimi, döviz kurları ve navlun koşullarının egemen olduğu bir tedarik konuşmasını, her pazarda geçerli olan oranlar hakkında mühendislik konuşmasına dönüştürür.
Bu makalede referans varlık, standart hız sınıfında, 4.000 şişe/saat kapasiteli, hava sistemi, soğutucu ve preform işleme sistemiyle donatılmış, 2 vardiya 5.000 saat çalışma saatiyle, 12 yıllık kullanım ömrü ve %10 artı değer ile kurulu bir tam otomatik PET şişe fırlatma hattıdır. Bu konfigürasyon, satın alma sırasında 100 indeks puanına sahiptir. Diğer bir konfigürasyon, bir çiftlikte 25 ila 40 puan aralığında, 6 boşluklu FGX yüksek hızlı bir hatta 220 ila 320 puan aralığında, dolum ve kapak kombinasyon bloku daha yüksek bir aralıkta yer alır, çünkü dolum ve kapak bir varlık olarak absorbe edilir.
Endeksi dürüst tutan üç kural vardır. Birincisi, taban çizgisi her zaman kurulum ve devreye almayı içerir, çünkü ucuza gelen ve üç hafta bütçelenmemiş yeniden işçilik gerektiren bir makine ucuz değildir. İkincisi, taban çizgisi ilk kalıp setini içerir, çünkü kalıpsız bir şişirme makinesi hiçbir şey üretmez. Üçüncüsü, taban çizgisi binayı, tesisat altyapısını ve işletme sermayesini hariç tutar, çünkü bunlar sahaya göre o kadar geniş değişir ki dahil edilmeleri tesisler arası karşılaştırılabilirliği yok eder.
Tablo 3 — Makine Sınıfına Göre Edinme Endeksi Bantları
| Makine Sınıfı | Çıktı Aralığı (BPH) | Edinim Endeksi (taban 100) | Edinim Maliyet Kademesi | Yıl Başına Amortisman Endeksi (12 yıllık, yüzde 10 kalıntı) |
|---|---|---|---|---|
| Yarı otomatik tek istasyon | 800 to 1,500 | 25 ila 40 | Low | 1.9 to 3.0 |
| Standart hız 2-ayak | 2,000 to 4,000 | 85 ila 115 | Orta | 6,4 ila 8,6 |
| Standart hız 4 boşluklu | 4,000 to 7,000 | 130 ila 180 | Orta-Yüksek | 9,8 ila 13,5 |
| FGX yüksek hızlı 4 kalıp boşluklu | 8,000 to 10,000 | 190 ila 250 | Yüksek | 14,3 ila 18,8 |
| FGX yüksek hızlı 6 kalıp boşluklu | 12.000 ila 15.000 | 240 ila 320 | Çok yüksek | 18.0 ila 24.0 |
| Lineer üfleme-dolum-kapaklama bloğu | 2.000 ila 8.000 | 280 ila 400 | Premium | 21.0 ila 30.0 |
| Ek kalıp seti | Uygulanmaz | 4 ila 12 | Low | 3 ila 6 yıl ömürde 0,8 ila 4,0 |
Tablo 3'teki en faydalı sütun sonuncusudur, çünkü bir satın alma sınıfını yıllık bir yüke dönüştürür. Çok Yüksek bir satın alma sınıfı otomatik olarak Çok Yüksek bir şişe başına maliyet anlamına gelmez. Yıllık amortismanın 24.0 endeks puanını yılda 100 milyon şişeye bölün; sonuç küçüktür; 3.0 endeks puanını yılda 2 milyon şişeye bölün; sonuç daha büyüktür. Endeks çerçevesi bu ters çevirmeyi anında görünür kılar; bu da büyüyen bir şişeleyicinin en ucuz makinenin en ucuz seçim olduğunu varsaymadan önce ihtiyaç duyduğu içgörüdür.
Bir uyarı: PET blow molding makineleri, iyi korunmuş bir makine için, 12 yıllık bir ömür boyunca, satış değerinin, satın alma bazında 8 ila 15% arasında kalması olasıdır. Servis kayıtları olmayan veya desteklenmeyen kontrol sistemine sahip makineler için, 0 ila 5% arasında bir varsayım yapılması gerekir ve bu, düzenli bakım kayıtlarının bir başka nedenidir.
Bakım Bileşeni Bir: Yıllık Yedek Parça Tüketimi
PET şişirme kalıplama makinesinde yedek parça tüketimi, kısa bir aşınan parça listesi tarafından domine edilir ve toplu bir tutar olarak değil, yıllık parça sayısı olarak planlanması en iyisidir. İyi yönetilen bir standart hız hattı, tüm kategorilerde yılda kabaca 18 ila 30 ayrı değiştirme kalemi tüketir; üç vardiyalı bir yüksek hız hattı ise 35 ila 60 tüketir. Parçaları para yerine saymak, deponun üzerinde işlem yapabileceği bir stok listesi ve enflasyona dayanan bir rakam üretir.
Baskın kategoriler, yüksek basınçlı hava devresindeki ısıtma lambaları, contalar ve sızdırmazlık keçeleri, valf bileşenleri, filtre elemanları, pnömatik aktüatörler, sıkma ünitesindeki rulmanlar ve kılavuz elemanlar ile sensörler ve yakınlık anahtarları gibi sarf elektrik kalemleridir. Isıtma lambaları özel dikkat hak eder; çünkü sürekli tüketilirler, preform sıcaklık düzgünlüğünü doğrudan etkilerler ve çıktısı sapan bir lamba, tamamen arızalanmadan çok önce fire oranını yükseltir.
Tablo 4 — Kategoriye Göre Tipik Yıllık Yedek Parça Sayısı
| Aşınan Parça Kategorisi | Bakım aralığı | Yıllık Adet, Standart Hız (2 vardiya) | Yıllık Adet, FGX Yüksek Hızlı (3 vardiya) | Göreli Maliyet Kademesi | Ertelenirse Sonucu |
|---|---|---|---|---|---|
| Kızılötesi ısıtma lambaları | 6.000 ila 9.000 saat | 6 to 10 | 12 ila 20 | Orta | Düzensiz prefom ısıtma, daha yüksek fire |
| Yüksek basınçlı hava conta ve gasketleri | 4.000 ila 6.000 saat | 4 to 8 | 8 ila 14 | Low | Hava kaçağı, üfleme basıncı kaybı |
| Üfleme valfi bileşenleri | Yıllık bakım | 2 ila 4 | 4 to 8 | Orta | Tutarsız şişe duvar dağılımı |
| Hava ve yağ filtre elemanları | 2.000 ila 3.000 saat | 3 to 5 | 5 to 8 | Low | Hava devresinde kontaminasyon |
| Pnömatik aktüatörler | 3 ila 5 yıl | 1 ile 2 | 2 ila 4 | Orta | Yavaş istasyon hareketi, çevrim sapması |
| Rulmanlar ve kılavuz elemanlar | 4 ila 6 yıl | 1 ile 2 | 2 ila 4 | Orta | Sıkma hizalama hatası, çapak |
| Sensörler ve yakınlık anahtarları | Durum tabanlı | 1 ile 3 | 2 ila 6 | Low | Yanlış duruşlar, gereksiz alarmlar |
| Kalıp yüzeyi yenileme | 2 ila 4 yıl | 0 ila 1 olay | 1 olay | Yüksek | Şişe gövdesinde yüzey izi |
Sahip olma endeksine karşı ifade edildiğinde, iyi bakımlı bir hatta yıllık yedek parça tüketimi, standart hızlı bir makine için tipik olarak yılda 1,5 ila 3,5 endeks puanı ve yüksek hızlı bir hat için yılda 2,5 ila 5,0 endeks puanı arasında düşer. 12 yıllık bir ömür boyunca bu, kabaca 18 ila 42 endeks puanına birikir — satın alma taban çizgisi 100 olduğunda önemli bir rakamdır ve birçok alıcının hiç modellemediği bir rakamdır.
İki politika, güvenililiği azaltmadan bu rakamı azaltır. İlk politika, ölçülebilen öğeler için takvim yerine durum bazlı değiştirmedir; bu, servis edilebilir parçaları atmamayı sağlar. İkinci politika, aynı tesisteki makineler arasında yedek parça listesinin standartlaştırılmasıdır, bu da stokta tutulan farklı öğe sayısını azaltır ve kalanların dönüş hızını yükseltir. YuDa'nın modüler tasarım felsefesi, her iki politikayı destekler, çünkü modüller standart hız ve FGX aileleri arasında paylaşılır ve tek bir stokta tutulan bir öğe genellikle birkaç makinede kapsar.
YuDa dahil her Wanplas fabrikası, burada referans form olarak harflerle yazılan yılda 500 ABD doları ücretsiz parça grup politikasını da uygular. Endeks terimleriyle bu ödenek, standart hızlı bir hattaki rutin aşınma listesinin anlamlı bir dilimini dengeler ve en iyi, Tablo 4'teki yüksek frekanslı, düşük kademeli öğeler için kullanılır — contalar, filtre elemanları ve sensörler — küçük bir ödeneğin yıllık sayının büyük bir kısmını karşıladığı yerlerde.
Bakım Bileşeni İki: Yıllık Bakım İşgücü Saatleri
Bir PET şişirme kalıplama hattındaki bakım işçiliği, hiçbir şeyin yüzdesi olarak değil yılda saat olarak bütçelenmelidir; çünkü bir bakım yöneticisinin fiilen planladığı şey saatlerdir. İki vardiya çalışan bir standart hız tam otomatik hattı, yılda yaklaşık 180 ila 260 bakım işçilik saati gerektirir; üç vardiya çalışan bir FGX yüksek hızlı hattı, yılda yaklaşık 320 ila 450 saat gerektirir. Bu toplamlar, planlı önleyici çalışmayı, kalibrasyonu, kalıp değişimi desteğini ve düzeltici müdahale için gerçekçi bir payı içerir.
Planlı ve plansız iş arasındaki bölünme, bir tesisin takip edebileceği en bilgilendirici tek bakım ölçütüdür. Olgun bir operasyon kabaca yüzde 75 ila 85 planlı ve yüzde 15 ila 25 plansız çalışır. Plansız işin bakım saatlerinin yüzde 40'ını aştığı bir tesis, bakıma çok fazla harcamıyordur; en pahalı şekilde harcıyordur, çünkü plansız saatler üretim sırasında gelir ve arkalarında kayıp çıktı sürüklerler.
Tablo 5 — Faaliyete Göre Yıllık Bakım İşgücü Saatleri
| Aktivite | Sıklık | Yıllık Saat, Standart Hız | Yıllık Saat, FGX Yüksek Hız | Yeterlilik Seviyesi | İşçilik Maliyeti Kademesi |
|---|---|---|---|---|---|
| Günlük muayene ve temizlik | Herhangi bir değişim | 60 to 80 | 90 to 120 | Operatör | Low |
| Haftalık yağlama ve kontroller | Haftalık | 26 to 40 | 45 ila 60 | Tekniker | Low |
| Aylık hava devresi kaçak taraması | Aylık | 12 to 18 | 18 ila 30 | Tekniker | Orta |
| Üç aylık fırın ve lamba kalibrasyonu | Dört ayda bir | 16 ila 24 | 28 to 40 | Tekniker | Orta |
| Altı aylık sıkma ünitesi servisi | Yarıyıllık iki kere | 16 ila 24 | 30 ila 44 | Mühendis | Yüksek |
| Yıllık revizyon ve hizalama | Yıllık | 24 ila 36 | 45 ila 70 | Mühendis | Yüksek |
| Kalıp değişimi desteği | Değişim sırasında | 18 ila 30 | 36 ila 60 | Tekniker | Orta |
| Düzeltici ve plansız işler | Gerektiğinde | 28 ila 48 | 40 ila 80 | Mühendis | Çok yüksek |
Saatleri endeks puanlarına dönüştürmek okuyucunun kendi maaş bordrosu verilerini gerektirir; mesele tam olarak budur: saatler sınırları aşar, ücret oranları aşmaz. Bir planlama kuralı olarak, bakım iş gücü, orta ücretli bir imalat ekonomisinde 100 puanlık edinim taban çizgisine karşı yılda tipik olarak 1,0 ila 2,5 endeks puanı ve yüksek ücretli bir ekonomide 2,5 ila 5,0 endeks puanı temsil eder. Tablo 5'teki fiziksel saat sayısı her iki durumda da aynı kalır; yalnızca dönüşüm değişir.
İki tasarım özelliği saat sayısını doğrudan azaltır. Modüler yapı, her iki değişim ve bileşen değiştirmeyi de kısaltır, çünkü bir modül yerinde yeniden inşa edilmek yerine değiştirilir. Uzaktan izleme, genellikle herhangi bir düzeltici müdahaleyi gerçekleştirmenin en uzun aşaması olan teşhis süresini kısaltır. YuDa'nın uzaktan izleme sistemi, Çin merkezindeki mühendislerin PLC verilerini mobil cihazla incelemesini ve anormal durum bulgularını müşteri sitesine geri göndermesini sağlar. Bu, bir on-site mühendisin ziyaretini, yönlendirilmiş yerel bir onarımla değiştirir. Servis merkezinden uzakta bulunan tesisler için, bu tek özellik, düzeltici sütunda her yıl 20 ila 40 saatlik bir süre kaybına neden olabilir.
Bakım Bileşeni Üç: 1.000 Şişe Başına Enerji
Enerji, reçineden sonra bir PET şişirme kalıplama makinesine bağlı en büyük tekrarlayan maliyettir ve kurulu kilovat olarak değil, en yararlı şekilde 1.000 şişe başına kWh olarak ölçülür. Kurulu güç, elektrikçinin ne sağlaması gerektiğini söyler; 1.000 şişe başına kWh ise muhasebecinin ne ödemesi gerektiğini söyler. Geleneksel bir PET şişirme hattı, 500 mL bir kap için 1.000 şişe başına 7,0 kWh mertebesinde tüketirken, kompakt aralıklı, yüksek kaviteli bir hat aynı ürün için 1.000 şişe başına 4,1 ila 4,8 kWh'a ulaşabilir.
Bir PET şişirme hattındaki elektrik yükünün kabaca yüzde 55 ila 70'i preform ısıtmadır. Kızılötesi fırın, preform gövdesini boyun ağzını aşırı ısıtmadan ortam sıcaklığından çekmeli şişirme sıcaklık penceresine getirmelidir ve preforma girmek yerine fırın duvarlarına kaçan herhangi bir ışınım enerjisi saf kayıptır. YuDa'nın ısıtıcı geometrisinin bir maliyet modelinde yerini kazandığı yer burasıdır: ısıtıcı-preform mesafesi 38,1 mm'ye en aza indirilir; ışınım enerjisini preformda yoğunlaştırır ve geleneksel ısıtma fırınlarıyla karşılaştırıldığında yüzde 30'dan fazla elektrik tasarrufu sağlar.
İkinci en büyük yük basınçlı havadır. Germe şişirme kalıplama yüksek basınçlı hava gerektirir ve hava sistemi, sessiz israfın biriktiği yerdir: dağıtım ağındaki sızıntılar, şişenin gerçekten ihtiyaç duyduğundan daha yüksek ayarlanmış basınç ve kurulu ancak hiç devreye alınmamış hava geri kazanım sistemleri. Tablo 5'te yılda 12 ila 30 saat olarak listelenen aylık sızıntı araştırması, rutin olarak toplam hat enerjisinin birkaç yüzdesini geri kazandırır ve mevcut en yüksek getirili bakım faaliyetleri arasındadır.
Tablo 6 — Hat Konfigürasyonuna Göre Enerji Tüketimi ve Enerji Endeksi
| Çizelge yapısı | Isıtma tasarımı | kWh / 1.000 Şişe (500 ml) | Yıllık kWh, 50 milyon şişe için | Enerji Endeksi (temel 100, 7,0 kWh) | Enerji Maliyeti Kademesi |
|---|---|---|---|---|---|
| Eski nesil tam otomatik | Geniş lamba aralıklı fırın | 7.0 to 7.6 | 350,000 to 380,000 | 100 to 109 | Yüksek |
| Standart hız 2-ayak | 38.1 mm sıkıştırılmış pitch | 5.4 to 6.0 | 270,000 to 300,000 | 77 ila 86 | Orta |
| Standart hız 4 boşluklu | 38.1 mm sıkıştırılmış pitch | 5.0 ila 5.5 | 250.000 ila 275.000 | 71 ila 79 | Orta |
| FGX yüksek hızlı 4 kalıp boşluklu | 38.1 mm sıkıştırılmış pitch | 4.6 ila 4.9 | 230.000 ila 245.000 | 66 ila 70 | Düşük ila orta |
| FGX yüksek hızlı 6 kalıp boşluklu | 38.1 mm sıkıştırılmış pitch | 4.1 ila 4.5 | 205.000 ile 225.000 | 59 ile 64 | Low |
| Hava geri kazanımı optimize edilmiş FGX | Kompakt aralık artı geri kazanım | 3,8 ile 4,1 | 190.000 ile 205.000 | 54 ile 59 | Low |
| Çift adım otomatik | Ayrı fırın ve üfleme istasyonu | 8,0 ile 10,0 | Bu hacimde tipik değil | 114 ile 143 | Şişe başına çok yüksek |
Son satırı dikkatlice okuyun; çünkü PET ekipman ekonomisinde en sık gözden kaçan noktayı içerir. Yarı otomatik bir makine en düşük edinim kademesine ve en düşük yıllık amortisman ücretine sahiptir; ancak şişe başına en yüksek enerji tüketimine sahiptir. Yılda birkaç milyon şişe üreten bir üretici için bu takas doğrudur; çünkü düşük hacimde amortisman baskındır. Yılda 50 milyon şişe üreten bir üretici için takas tamamen tersine döner ve enerji cezası, işletmenin ilk yıllarında edinim tasarrufunu bastırır.
Karşılaştırmayı fiziksel birimlerle somutlaştırmak için: 1.000 şişe başına 7,0 kWh ile yılda 50 milyon şişe üreten bir hat yılda 350.000 kWh tüketirken, aynı hacim 1.000 şişe başına 4,3 kWh ile 215.000 kWh tüketir — her yıl 135.000 kWh tasarruf sağlar ve bu 10 ila 12 yıl boyunca tekrarlanır. Yerel bir rakam elde etmek için tesisin kendi tarifesiyle çarpın; fiziksel tasarrufun ikna edici olması için para birimine ihtiyacı yoktur ve enerji verimliliğinin ayrı bir sürdürülebilirlik raporundan ziyade amortisman tartışmasına ait olmasının nedeni de budur.
YuDa FGX Yüksek Hızlı Serisi: Spesifikasyonlar ve Maliyet Kademesi Konumu
FGX serisi, YuDa'nın yüksek hızlı PET şişe şişirme kalıplama platformudur; darboğazı sermaye bulunabilirliği değil saat başına şişe olan üreticiler için tasarlanmıştır. Kalıp açma, kalıp kilitleme ve alt kalıp yükseltmeyi tek bir senkronize harekette birleştiren, yüksek hızlı bir servo sistem tarafından tahrik edilen benzersiz bir kam bağlantı sistemi etrafında inşa edilmiştir ve kavite sayısına bağlı olarak tek kalıp hızında saatte 2.500 ila 3.000 şişe, hat çıktısında ise saatte 8.000 ila 15.000 şişe sunar.
Maliyet hesaplama açısından FGX platformu, Yüksek ile Çok Yüksek edinim kademesinde ve şişe başına Düşük amortisman kademesinde yer alır. Bu kombinasyon yalnızca onu dolduracak hacim mevcut olduğunda avantajlıdır; bu yüzden bu makalenin ilerisindeki seçim tablosu, önerileri hırsa değil yıllık şişe hacmine bağlar. Aşağıdaki spesifikasyon tablosu, bir maliyet modelinin gerçekten ihtiyaç duyduğu parametreleri verir: çıktı, boşluk sayısı, anma gücü, hava tüketimi, 1.000 şişe başına enerji ve parça ve saat cinsinden bakım yükü.
Tablo 7 — FGX Yüksek Hızlı Seri Özellikleri ve Sahiplik Parametreleri
| Parametre | FGX 2-Cavity | FGX 4-Çekirdekli | FGX 6-Çekirdekli |
|---|---|---|---|
| Hat Çıkışı | 5.000 ila 6.000 BPH | 8.000 ila 10.000 BPH | 12.000 ila 15.000 BPH |
| Tek kalıp hızı | 2.500 ila 3.000 BPH | 2.500 ila 3.000 BPH | 2.500 ila 3.000 BPH |
| Tipik kap hacmi | 100 ml ila 2.000 ml | 100 ml ila 2.000 ml | 200 mL to 1,500 mL |
| Isı Sapma Mesafe | 38.1 mm | 38.1 mm | 38.1 mm |
| Konvansiyonel fırına kıyasla elektrik tasarrufu | Yüzde 30'dan fazla | Yüzde 30'dan fazla | Yüzde 30'dan fazla |
| 1.000 şişe başına enerji (500 mL) | 5.0 to 5.4 kWh | 4.6 to 4.9 kWh | 4.1 to 4.5 kWh |
| Hareket sistemi | Yüksek hızlı servomotor | Yüksek hızlı servomotor | Yüksek hızlı servomotor |
| Klemme mekanizması | Kam bağlantısı, tek hareket | Kam bağlantısı, tek hareket | Kam bağlantısı, tek hareket |
| Uzaktan izleme | Dahil | Dahil | Dahil |
| Alım indeksi (başlangıç 100) | 150 ila 190 | 190 ila 250 | 240 ila 320 |
| Yıllık yedek parça sayısı (3 vardiya) | 26 to 40 | 32 ila 50 | 35 ila 60 |
| Yıllık bakım işçilik saati | 260 ila 340 | 300 ila 400 | 320 ila 450 |
| 3 vardiyada faydalı ömür | 11 ila 12 yıl | 10 ila 12 yıl | 10 ila 11 yaş arası |
| Milyon şişe başına amortisman endeksi | 0,14 ila 0,19 | 0,10 ila 0,14 | 0,07 ila 0,10 |
Tablo 7'nin son satırı FGX vakasının özüdür. Boşluk sayısı arttıkça edinme endeksi dik yükselir, ancak milyon şişe başına amortisman endeksi 2 boşluklu ve 6 boşluklu konfigürasyonlar arasında kabaca yarı yarıya düşer. Bin şişe başına enerji aynı zamanda düşer; çünkü sabit ısıtma ve hava yükleri daha fazla kaba yayılır. Her iki eğri de aynı yönü işaret eder; yüksek hız ekipmanının bir hacim eşiğinin altında değil üzerinde düşük maliyetli seçenek haline gelmesinin nedeni budur.
Göz ölçekleme, bakımın risk profilini de değiştirir. Kalibrasyondan sapan 6 gözlü bir hat, kusurlu çevrim başına bir yerine altı kap israf eder; bu nedenle Tablo 5'te listelenen üç aylık fırın ve lamba kalibrasyonunun değeri göz sayısıyla artar. Doğru sonuç, yüksek göz sayılarından kaçınmak değil, onları koruyan kalibrasyon disiplinini finanse etmektir; çünkü ilgili bakım saatleri, önledikleri firenin bir kısmıdır.
YuDa Standart Hızlı ve Yarı Otomatik Serisi: Spesifikasyonlar
Standart hızlı tam otomatik seri, saatte 1.000 ila 7.000 şişe kapsar ve bölgesel su tesisleri, bitkisel yağ paketleyicileri ve orta hacimli içecek üreticileri için ana iş gücü sınıfıdır. Orta düzey edinim seviyesi, orta amortisman yükü ve orta enerji endeksi taşır ve dünya genelindeki tesislerin çoğunluğu için en düşük toplam sahiplik maliyetini sunar; çünkü teorik tepe talebi yerine gerçek yıllık hacmi karşılar.
Yarı otomatik seri tamamen farklı bir rol üstlenir. Düşük edinim seviyesi ve sevkiyata hazır bulunabilirliğiyle, küçük bir işletmenin PET şişe üretimine girmesine, bir pazarı doğrulamasına ve tam otomatik bir hatta taahhüt vermeden önce hacim oluşturmasına olanak tanır. Şişe başına enerjisi üç ailenin en yükseğidir ve şişe başına işçilik gereksinimi daha da yüksektir; bu nedenle dürüstçe modellenmelidir: düşük hacimde mükemmel, yüksek hacimde pahalı.
Tablo 8 — Standart Hız ve Yarı Otomatik Seri Spesifikasyonları ve Sahiplik Parametreleri
| Parametre | Yarı Otomatik | Standart Hız 2 Kavite | Standart Hız 4 Kavite | Standart Hız 6 Kavite |
|---|---|---|---|---|
| Hat Çıkışı | 800 to 1,500 BPH | 2.000 ila 4.000 BPH | 4.000 ila 6.000 BPH | 6.000 ila 7.000 BPH |
| Otomasyon seviyesi | Manuel prefom yükleme | Tam otomatik | Tam otomatik | Tam otomatik |
| Tipik kap hacmi | 100 mL ila 5.000 mL | 100 ml ila 2.000 ml | 100 ml ila 2.000 ml | 200 mL to 1,500 mL |
| Isıtma sistemi | Infrared fırın | 38.1 mm sıkıştırılmış pitch | 38.1 mm sıkıştırılmış pitch | 38.1 mm sıkıştırılmış pitch |
| 1.000 şişe başına enerji (500 mL) | 8.0 to 10.0 kWh | 5.4 to 6.0 kWh | 5.0 to 5.5 kWh | 4.8 to 5.2 kWh |
| Vardiya başına gereken operatör sayısı | 2 ile 3 | 1 | 1 | 1 ile 2 |
| Alım indeksi (başlangıç 100) | 25 ila 40 | 85 ila 115 | 130 ila 180 | 160 ila 200 |
| Yıllık yedek parça sayısı | 8 ila 15 | 18 ila 26 | 22 ila 30 | 26 ila 36 |
| Yıllık bakım işçilik saati | 90 to 140 | 180 ila 230 | 200 ila 260 | 230 ila 300 |
| Kullanım ömrü | 14 ila 15 yıl | 12 ila 13 yıl | 12 ila 13 yıl | 11 ila 13 yıl |
| Milyon şişe başına amortisman endeksi | 0,55 ile 1,10 arasında | 0,32 ile 0,45 arasında | 0,28 ile 0,40 arasında | 0,24 ile 0,34 arasında |
| En uygun yıllık hacim | 5 milyon şişeye kadar | 8 ile 20 milyon arasında | 18 ile 35 milyon arasında | 30 ile 45 milyon arasında |
Tablo 7 ve Tablo 8'i yan yana karşılaştırmak, eksiksiz maliyet haritasını verir. Milyon şişe başına amortisman endeksi; yarı otomatik ekipmanlarda 0,55 ila 1,10 aralığından, standart hızlı ekipmanlarda 0,24 ila 0,45'e, FGX ailesinde 0,07 ila 0,19'a düşer. 1.000 şişe başına enerji aynı yolda, 8,0 ila 10,0 kWh'den 4,1 kWh'ye düşer. Her iki eğri de hacmi ödüllendirir ve hiçbiri boşta duracak kapasite satın almayı ödüllendirmez.
Üç aile de bakım profillerini şekillendiren tasarım özelliklerini paylaşır: uygun ve maliyet tasarruflu bakım ile kalıp değişimleri için modülerleştirilmiş yapı, olgun ve istikrarlı bileşen markaları ve teşhisi kısaltan uzaktan izleme yeteneği. Tablo 5, 7 ve 8'deki bakım saat sayılarının aileler arasında kesintili şekilde sıçramak yerine görev ve göz sayısıyla ölçeklenmesinin nedeni, bu paylaşılan özelliklerdir.
Toplam Sahip Olma Maliyeti Endeks Modeli
Bir PET şişirme makinesi için Toplam Sahip Olma Maliyeti, 100 puanlık satın alma taban çizgisine göre ölçülen beş endeks bloğunun toplamıdır: amortisman, enerji, yedek parça, bakım işçiliği ve duruş cezası. Modeli endeks puanlarının şeffaf bir toplamı olarak kurmak, bir tesisin hangi bloğun baskın olduğunu ve dolayısıyla iyileştirme çabasının nereye ait olduğunu tek bir para birimi rakamı olmadan anında görmesini sağlar.
Aşağıdaki birikim, daha önce tanımlanan referans varlığı kullanır — saatte 4.000 şişe, iki vardiya, yılda 5.000 saat, 12 yıllık ömür, yüzde 10 kalıntı değerli, yılda yaklaşık 20 milyon şişe üreten standart hızlı tam otomatik bir hat — ve ardından saatte 15.000 şişe, üç vardiya, yılda 7.000 saat, 11 yıllık ömür, yılda yaklaşık 100 milyon şişe üreten bir FGX 6 gözlü hattı gösterir. Her ikisi de doğrudan karşılaştırılabilmeleri için aynı endeks birimlerinde ifade edilir.
Tablo 9 — On Yıllık Toplam Sahip Olma Maliyeti Endeksi Oluşturma
| Maliyet Blok | Standart Hız Referansı, Yıllık Endeks Puanları | Standart Hız, 10 Yıllık Toplam | FGX 6-Göz, Yıllık Endeks Puanı | FGX 6-Boşluk, 10 Yıllık Toplam | TCO Payı Kademesi |
|---|---|---|---|---|---|
| Satın Alma (başlangıç noktası) | Sıfır yılda 100 | 100 | Sıfır yılda 280 | 280 | Yüksek |
| Amortisman gideri tanınır | 7.5 | 75 | 25.5 | 255 | Yüksek |
| Enerji | 4,5 ila 6,5 | 45 ila 65 | 16 to 22 | 160 ila 220 | Çok yüksek |
| Yedek parça | 1,5 ila 3,5 | 15 ila 35 | 3,5 ila 6,0 | 35 ila 60 | Orta |
| Bakım işçiliği | 1.0 ile 2.5 arası | 10 ila 25 | 2.0 ile 4.5 arası | 20 to 45 | Orta |
| Bekleme cezası | 1.0 ile 4.0 arası | 10 ile 40 arası | 3.0 ile 9.0 arası | 30 ile 90 arası | Orta-Yüksek |
| Satın alma hariç toplam işletme maliyeti | 8.0 ile 16.5 arası | 80 ile 165 | 24.5 ile 41.5 | 245 ile 415 | Çok yüksek |
| Yıllık çıktı, milyon şişe | 20 | 200 | 100 | 1,000 | Uygulanmaz |
| Milyon şişe başına TCO endeksi | 0.78 ile 1.21 | 0.90 ile 1.33 | 0.50 ile 0.67 | 0.53 ile 0.70 | FGX'de düşük |
Tablo 9'dan üç sonuç doğrudan izlenebilir. İlk olarak, on yıl boyunca işletme maliyeti, her iki makine sınıfında da satın alma temel seviyesinden daha yüksek veya eşit, bu da satın alma tek başına karşılaştırmaların yapısal olarak yanlış olduğunu doğrular. İkinci olarak, enerji, her iki makinede de en büyük tek tek tekrar eden bloktur, bu nedenle ısıtıcı geometrisinden 30% elektrik tasarrufu, tablodaki en değerli satır değil, reklam detayıdır. Üçüncü olarak, her yıl 100 milyon şişe doldurulduğu varsayımıyla, milyon şişe başına normalize edildiğinde, FGX hattı standart hız hattından daha düşük bir TCO bantında yer alır.
Modeli kullanmak için bir tesis, kendi değerlerini dört yerde değiştirir: yıllık çalışma saatleri, fire dahil gerçek çıktı, kWh'yi dönüştürmek için yerel elektrik tarifesi ve bakım saatlerini dönüştürmek için yerel ücret oranı. Geri kalan her şey — endeks oranları, ömür bantları, parça sayıları — değişmeden aktarılır. Endeks modelini YuDa'nın ihracat yaptığı 60'tan fazla ülkede taşınabilir kılan şey budur; burada tarifeler ve ücretler bir büyüklük sırası farklılık gösterirken mühendislik oranları farklılık göstermez.
OEE, Duraksama ve Plansız Duruşların Gerçek Maliyeti
Genel Ekipman Etkinliği, bakım harcaması ile amortisman geri kazanımı arasındaki döngüyü kapatır; çünkü çalışmayan bir makine hâlâ amortismana tabidir. OEE, üç yüzdenin çarpımıdır — Kullanılabilirlik, Performans ve Kalite — ve kaybedilen her OEE puanı, üretilen her iyi şişenin taşıdığı amortisman endeksini şişirir. Yüzde 65 OEE'deki bir hat, aynı hattın yüzde 85 OEE'dekinden iyi şişe başına kabaca yüzde 31 daha fazla amortisman taşır.
Bu ilişki, bakım bütçelerinin kazanıldığı ve kaybedildiği yer olduğu için yeniden ifade etmeye değerdir. Yılda 1 endeks puanı tasarruf etmek için bakım harcamasını kısmak, 3 puan OEE'ye mal oluyorsa kötü bir takastır; çünkü amortisman yükü sabittir ve basitçe daha az şişeye bölünür. Tersine, kalibrasyon ve durum izlemeye yılda ek 0,5 endeks puanı harcamak, yüksek gözlü bir hatta Kaliteyi iki yüzde puanı artırıyorsa mükemmel bir takastır.
Tablo 10 — OEE Bileşenleri, Arıza Modları ve Amortisman Etkisi
| OEE bileşeni | Tipik Önceki | Ulaşılabilir Hedef | PET Üfleme Hatlarında Baskın Kayıp Modu | Bakım Levası | İyi Şişe Başına Amortisman Üzerindeki Etki |
|---|---|---|---|---|---|
| Erişilebilirlik | 80 to 84 percent | 90 to 93 percent | Plansız duruşlar, uzun değişimler | Modüler değişim, planlı bakım oranı yüzde 80'in üzerinde | Yüzde 8 ila 12 azaltır |
| Performans | 86 ila 90 yüzde | 94 to 96 percent | Düşürülmüş hızda çalışma, küçük duruşlar | Hava devresi kaçak taraması, servo ayarı | Yüzde 6 ila 9 azaltır |
| Kalite | 96 to 97.5 percent | 99 to 99.5 percent | Duvar dağılım kusurları, boyun deformasyonu | Lamba kalibrasyonu, preform kurutma kontrolü | Yüzde 2 ila 3 azaltır |
| Birleştirilmiş OEE | 66 ila 74% | 84 ila 89% | Yukarıdaki üçünün bileşimi | Entegre bakım programı | Yüzde 18 ila 25 azaltır |
| Plansız duruş sıklığı | Ayda 6 ila 12 | Ayda 2 ila 4 | Hava kaçakları, sensör arızaları, lamba sönmesi | Durum tabanlı değiştirme | Duruş ceza bloğunu azaltır |
| Ortalama teşhis süresi | 60 ila 180 dakika | 20 ila 60 dakika | Uzman değerlendirmesi bekleniyor | PLC verilerinin uzaktan izlenmesi | Düzeltici işgücü saatlerini azaltır |
Tablo 9'daki duruş cezası bloğu, OEE tablosunun finansal ifadesidir. Makine dururken birikmeye devam eden amortismanı, işçiliği ve genel giderleri yakalar ve tesisin kapasite kısıtlı olup olmadığına bağlı olduğu için bilinçli olarak bir aralık olarak ifade edilir. Yapabildiği her şeyi satan bir tesiste, bir saatlik duruş bir saatlik kayıp gelirdir ve ceza aralığın üstündedir. Talepte yedek payı olan bir tesiste, aynı saat daha sonra telafi edilebilir ve ceza altta yer alır.
Uzaktan izleme, ortalama teşhis süresi satırına doğrudan saldırdığı için OEE tartışmasında özel olarak anılmayı hak eder. YuDa genel merkezindeki mühendisler PLC verilerini mobil cihazla inceleyip müşteri sahasına bir anormallik değerlendirmesi gönderebildiklerinde, teşhis aşaması saatlerden dakikalara sıkışır ve onarım daha erken başlar. Bir yıl boyunca bu yetenek, tipik olarak birkaç plansız duruşu yarım vardiyalık olaylardan kısa müdahalelere dönüştürür ve ekstra yedek parça tüketimi olmadan Kullanılabilirliği (Availability) artırır.
Önleyici Bakım Programı ve Yıllık İşgücü Tahsisi
Bir PET şişirme makinesi için önleyici bakım çizelgesi, takvim tarihleri yerine çalışma saati aralıklarıyla yazılmalıdır; çünkü yılda 7.000 saat çalışan bir makine, her aşınma eşiğine 2.200 saat çalışandan kabaca üç kat daha hızlı ulaşır. Çizelgeyi saatlere dönüştürmek ayrıca Tablo 5'teki işçilik bütçesini Tablo 4'teki parça sayılarıyla kendi içinde tutarlı kılar.
Aşağıdaki çizelge, germe-şişirme kalıplama ekipmanı için standart mühendislik pratiğiyle tutarlı genel bir çerçevedir. Gerçek aralıklar her zaman belirli konfigürasyonla birlikte verilen makine kılavuzuna karşı doğrulanmalıdır ve sıkıştırma alanı içindeki veya elektrik ile yüksek basınçlı hava sistemlerindeki herhangi bir çalışma, teknisyen başlamadan önce kilitleme ve basınç boşaltma prosedürlerini izlemelidir.
Tablo 11 — Çalışma Saatlerine Göre Önleyici Bakım Programı
| Aralık | Görev grubu | Tipik Süre | Tipik Tüketilen Parçalar | Yeterlilik Seviyesi | Atlanırsa Risk |
|---|---|---|---|---|---|
| Her 8 saat | Görsel kontrol, kalıp yüzeyi temizliği, ret kutusu kontrolü | 15 ila 25 dakika | Hiçbir şey | Operatör | Yüzey işaretleme, tespit edilmeyen hurda sapması |
| Her 160 saat | Yağlama noktaları, kılavuz ray silme, filtre drenajı | 40 ila 60 dakika | Yağ | Tekniker | Hızlanmış kılavuz aşınması |
| Her 700 saat | Hava devresi sızıntı taraması, basınç doğrulaması | 2 ila 4 saat | Olduğu gibi contalar | Tekniker | 1.000 şişe başına artan kWh |
| Her 2.000 saat | Filtre elemanı değişimi, vana muayenesi | 3 ila 5 saat | Filtre elemanları, valf seti | Tekniker | Kirlenme, tutarsız üfleme |
| Her 2.500 saat | Fırın lambası çıktı kalibrasyonu, sıcaklık profili kontrolü | 4 ila 8 saat | Ölçüldüğü gibi lambalar | Tekniker | Düzensiz duvar dağılımı |
| Her 5.000 saat | Sıkma ünitesi servisi, hizalama doğrulaması | 8 ila 16 saat | Yataklar, kapaklar | Mühendis | Çapak, kalıp hasarı |
| Her 10.000 saat başına bir kez | Büyük revizyon, servo ve sürücü değerlendirmesi | 24 ila 48 saat | Aktüatörler, rulmanlar, sensörler | Mühendis | Kümülatif bozulma, ömür kısalması |
| Kalıp değişimi başına | Kalıp oturuşu, alt kalıp yüksekliği, soğutma bağlantısı | 1,5 ila 4 saat | O-kaplamalar | Tekniker | Başlatma firesi, uzayan ramp |
Bir yıllık operasyonda Tablo 11'deki saatleri eklemek, her bakım bütçesinin geçmesi gereken iç tutarlılık kontrolü olan Tablo 5'teki toplamları makul bir marj içinde yeniden üretir. Bir tesisin planlanan saatleri aralıklarının toplamının çok altındaysa, açık daha sonra plansız iş olarak ortaya çıkar ve plansız iş, kayıp üretimle birlikte geldiği için sahadaki en pahalı saattir.
Programla ilgili yapısal bir nokta: YuDa makinelerinde kullanılan modüler tasarım, bu görev gruplarının birkaçının yerinde onarım yerine modül değişimi olarak yürütülmesine olanak tanır. Atölyeye çıkarılan bir modül, hat bir yedekle çalışırken bakıma alınabilir; bu da duruş saatlerini atölye saatlerine dönüştürür. Üç vardiyalı bir tesis için bu dönüşüm genellikle iş gücü saatlerinin kendisinden daha değerlidir; çünkü OEE'nin Kullanılabilirlik bileşenini korur.
Duyarlılık Analizi: Kullanım, Ömür ve Hurda Değeri
PET şişirme makinesi ekipmanı için her amortisman hesabına üç varsayım hakimdir: kapasite kullanımı, yıl cinsinden kullanım ömrü ve kalıntı değer yüzdesi. Her birini makul bir aralıkta test etmek, bir satın alma kararının sağlam olup olmadığını veya iyimser bir girdiye bağlı olup olmadığını keşfetmenin en hızlı yoludur.
Kullanım oranı, üçü arasında en güçlüsüdür. Doğrusal amortisman muhasebesinde yıllık amortisman indeks puanları sabittir; bu nedenle her şişenin taşıdığı amortisman, makinenin fiilen şişirdiği şişe sayısıyla ters orantılıdır. Aynı varlıkta kullanım oranını yüzde 55'ten yüzde 85'e çıkarmak, tek bir bileşeni değiştirmeden şişe başına amortismanı yaklaşık yüzde 35 azaltır. Bu, çoğu ekipman yükseltmesinin sağladığından daha büyük bir iyileştirmedir ve hiçbir edinme maliyeti olmadan elde edilebilir.
Tablo 12 — Milyon Şişe Başına Amortisman Endeksinin Duyarlılığı
| Senaryo | Kullanım oranı | Kullanılabilir Yaş | Geri kalan değer | Yıllık Amortisman Endeksi | Yıllık Üretim, Milyon Şişe | Değer Kaybı Endeksi, Milyon Şişe |
|---|---|---|---|---|---|---|
| Pesimist | 55% | 10 yıl | 5 percent | 9.5 | 13.2 | 0.72 |
| Konservatif | 65% | 11 yıl | 8 percent | 8.4 | 15.6 | 0.54 |
| Temel senaryo | 75% | 12 yıl | 10% | 7.5 | 18.0 | 0.42 |
| Optimize edilmiş | 85 yüzde | 13 yıl | 12% | 6.8 | 20.4 | 0.33 |
| En iyi uygulamalar | 90% | 15 yıl | 15 percent | 5.7 | 21.6 | 0.26 |
| Yayılım, en kötüden en iyiye | 35 puan | 5 yıl | 10 puan | 3,8 puan | 8,4 milyon | 2,8 kat fark |
En alt satır öne çıkan sonuçtur: kötümser ve en iyi uygulama senaryoları arasında, aynı makinede her milyon şişenin taşıdığı amortisman yükü yaklaşık 2,8 kat farklılık gösterir. Hiçbir tedarik pazarlığı bu büyüklükte bir iyileşme sağlamaz. Bu; varlığı iyi çalıştırmak, daha uzun ömürlü tutmak ve yeniden satış koşullarını korumaktan gelir — bakım disiplininin aynı anda ürettiği üç sonuç.
Artık değer, ihtiyat gereği en çok sıfıra ayarlanan varsayımdır ve bu ihtiyatın bir maliyeti vardır: yıllık maliyeti şişirir ve her projeyi olduğundan daha zayıf gösterir. Daha savunulabilir bir yaklaşım, artık değeri kanıta dayalı ayarlamaktır — eksiksiz servis kayıtları, sağlam ve desteklenen bir kontrol sistemi ve belgelenmiş bir revizyon geçmişi, yüzde 8 ila 15 bandının üst ucunu haklı çıkarırken, belgelenmemiş bir makine alt ucu haklı çıkarır. Bakım kayıtları bu nedenle kağıt işi değildir; bilanço rakamı için kanıt temelidir.
Uygulama Endüstrileri ve Maliyet Profilleri
Amortisman ve bakım profilleri şişe pazarları arasında ölçülebilir şekilde farklılık gösterir; çünkü her endüstri aynı makineye farklı bir çalışma döngüsü, kalıp değişimi sıklığı ve kalite toleransı uygular. YuDa ekipmanı, içme suyu, yemeklik yağ, içecek ve kozmetik şişe üreticilerine hizmet verir ve bu dört uygulamanın her biri maliyet modelini farklı şekilde yükler.
İçme suyu şişelerien yüksek hacimli, en az değişim olan uygulama. Bir su tesisi genellikle yıllarca iki veya üç standart şişe formatı çalıştırır, bu da kalıbın amortismanını düşük tutar ve değişim işçiliğini minimum düzeye indirir. Kullanım yüksek ve istikrarlıdır, bu nedenle doğrudan amortisman uygun olup milyon şişe başına amortisman endeksi düşük seviyede yer alır. Enerji, 38,1 mm ısıtma aralığı ve %30 elektrik tasarrufu sağlayan bu durum, en önemli tekrarlayan bloktadır. Su şişirme, şişenin sürekli steril yolundan çıkarmadan, şişirmek, doldurmak ve kapatmak arasındaki yolda kalması nedeniyle, şişirme-doldurma-kapama entegrasyonu en cazip hale gelir.
Yemeklik yağ şişeleriprofilin ortasında yer alır. Konteyner hacimleri daha büyük, genellikle 1.000 ml ile 5.000 ml arasındadır, bu nedenle saat başına üretilen şişe sayısı aynı kilogramlık PET için daha düşüktür ve 1.000 şişe başına enerji değeri doğal olarak daha yüksektir. Duvar kalınlığı gereksinimleri daha sıkıdır, çünkü doldurulmuş yağ konteynerleri, yığılma ve taşımada deformasyonu önlemek için dayanıklıdır, bu nedenle önform ısıtmanın ve dolayısıyla lambanın kalibrasyonunun önemini artırır. Paket boyutları arasında geçişler daha sık olmaktadır, bu nedenle kalıp setleri daha kısa sürelerde amortisörlenir ve 3 ila 6 yıllık araç ömrü aralığının üstünde modelde yer alır.
İçecek şişeleri, karbonatlı gazlı içecekler ve meyve suları dahil, en zorlu teknik gereksinimleri dayatır. Karbonatlı kaplar basınca dayanıklı taban geometrisi gerektirir, sıcak dolum meyve suyu kapları ısı seti proses kontrolü gerektirir ve her ikisi de makineyi daha sıkı proses pencerelerine doğru iter. Bu, OEE içindeki Kalite hassasiyetini yükseltir ve duruma dayalı bakım getirisini artırır. İçecek aynı zamanda en mevsimsel uygulamadır; sezon dışı birim maliyetlerinin bozulmaması için yasal doğrusal amortisman defterine paralel faaliyet bazlı bir amortisman modeli çalıştırmanın klasik durumudur.
Kozmetik şişelerideseni tamamen tersine çevirin. Format başına hacimler küçüktür, formatlar marka yenilemeleriyle sık sık değişir ve görünüm toleransı dördünün en katı olanıdır. Kalıp amortismanı küçük bir maliyet kalemi değil, öncü bir maliyet kalemi haline gelir ve genellikle yüzde 16,7 ila 33,3 yıllık takım amortisman bandının en üstüne ulaşır; şişe başına makine amortismanı, seriler kısa olduğu için yüksektir. Kozmetik üreticileri için doğru strateji genellikle verimli bir kalıp değişim prosedürüne sahip standart hız veya yarı otomatik bir makinedir; kısa kampanyalar arasında boşta kalacak yüksek hızlı bir hat değil.
Tablo 13 — Uygulama Maliyet Profili Karşılaştırması
| Uygulama | Tipik Konteyner Hacmi | Yıllık Kalıp Değişimi | Kullanım Deseni | Baskın Maliyet Bloğu | Tercih Edilen Amortisman Yöntemi | Kalıp Amortisman Kademesi |
|---|---|---|---|---|---|---|
| İçecek suyu | 330 mL to 2,000 mL | 4 ila 12 | Yüksek ve istikrarlı | Enerji | Doğrusal | Low |
| Yiyecek yağları | 1,000 mL to 5,000 mL | 12 ila 24 | Paket boyutu değişimlerinde istikrarlı | Enerji ve kalıplar | Doğrusal | Orta |
| İçecek, gazlı | 250 ml ila 2.000 ml | 10 ila 20 | Çok mevsimsel | Enerji ve duruş süresi | Aktivite bazlı | Orta |
| İçecek, sıcak doldurmalı meyve suyu | 250 ml ila 1.500 ml | 10 ila 20 | Mevsimsel zirveler | Kalite kayıpları | Aktivite bazlı | Orta-Yüksek |
| Kozmetik şişeleri | 30 ml ila 500 ml | 30 ila 80 | Kısa kampanyalar | Kalıp amortismanı ve değişim | Aktivite bazlı | Yüksek |
| Ev ve günlük kimyasal | 200 ml ila 2.000 ml | 15 ila 35 | Mevsim dışı | Enerji ve işçilik | Doğrusal | Orta |
Tablo 13'ten pratik ders, aynı makinenin yalnızca çalışma düzeni nedeniyle bir uygulamada düşük maliyetli bir varlık, başka bir uygulamada yüksek maliyetli bir varlık olabileceğidir. Bir konfigürasyon seçmeden önce, alıcı kendi profilinde hangi maliyet bloğunun baskın olacağını belirlemeli ve sonra özellikle o blok için optimize etmelidir — su için enerji, kozmetikler için kalıp stratejisi, sıcak dolum içecek için proses istikrarı.
Seçim Rehberi: Gereksinimden Modele Maliyet Kademesine
En düşük ömür boyu maliyet için bir PET şişirme makinesi seçmek, yıllık şişe hacmini, o hacimde milyon şişe başına amortisman endeksi en düşük olan makine sınıfıyla eşleştirme meselesidir. Aşağıdaki tablo, bir üretim gereksinimini doğrudan önerilen bir YuDa konfigürasyonuna, edinim kademesine ve bunu izleyen sahiplik özelliklerine eşler.
Tablo 14 — Gereksinimden Model Seçime ve Maliyet Kademesi Haritası
| Üretim gereksinimi | Yıllık Hacim | Önerilen YuDa yapısı | Edinim Maliyet Kademesi | Enerji endeksi | Yıllık bakım işçilik saatleri | Değer Kaybı Endeksi, Milyon Şişe |
|---|---|---|---|---|---|---|
| Pazara giriş, kozmetik veya özel şişeler | 5 milyona kadar | Yarı otomatik serisi | Low | 114 ile 143 | 90 to 140 | 0,55 ile 1,10 arasında |
| Bölgesel su tesisi, tek format | 8 ile 20 milyon arasında | Standart hız 2-göz tam-otomatik | Orta | 77 ila 86 | 180 ila 230 | 0,32 ile 0,45 arasında |
| Yenilebilir yağ paketleyici, çoklu paket boyutları | 15 ila 30 milyon | Standart hız 4-göz tam-otomatik | Orta-Yüksek | 71 ila 79 | 200 ila 260 | 0,28 ile 0,40 arasında |
| Büyüyen içecek fason paketleyicisi | 30 ile 45 milyon arasında | Standart hız 6-göz tam-otomatik | Yüksek | 69 ila 76 | 230 ila 300 | 0,24 ile 0,34 arasında |
| Yüksek hacimli su veya CSD hattı | 45-75 milyon | FGX yüksek hızlı 4 kalıp boşluklu | Yüksek | 66 ila 70 | 300 ila 400 | 0,10 ila 0,14 |
| Büyük şişeleyici, üç vardiya kesintisiz | 75-110 milyon | FGX yüksek hızlı 6 kalıp boşluklu | Çok yüksek | 59 ile 64 | 320 ila 450 | 0,07 ila 0,10 |
| Kompakt su tesisi, minimum taban alanı | 10-40 milyon | Lineer üfleme-dolum-kapaklama bloğu | Premium | 62 to 72 | 280 ila 380 | Dolum dahil 0,30 ila 0,55 |
Tablodan üç seçim kuralı çıkar. Birincisi, gerçekçi hacim bandınızın üzerinde bir sınıf satın almayın; atıl yüksek hızlı kapasite, bu makaledeki herhangi bir konfigürasyonun en kötü amortisman endeksini taşır. İkincisi, hacim bir sınırda olduğunda, ölçekleme yolu olan daha düşük sınıfı tercih edin — YuDa'nın modüler mimarisi, bir aile içinde göz geçişine izin verir; böylece 2 gözlü bir hat değiştirilmek yerine büyüyebilir. Üçüncüsü, şişirme-dolum-kapaklama bloğunu değerlendirirken alan tasarrufunu sayın; çünkü ayrı bir dolum ve kapaklama makinesini tek bir varlığa ve tek bir amortisman programına soğurur.
Entegrasyon hakkında son bir not. Bir proje, şişe şişirmenin ötesinde yukarı akış veya aşağı akış kapasitesi de gerektirdiğinde, ana marka olarak Wanplas, plastik değer zinciri genelinde eşleşmiş ekipman tedarik eder; böylece bir şişe tesisi, uyumsuz adaları birleştirmek yerine koordineli bir paket temin edebilir. Şişe şişirme adımının içinde, YuDa uzman fabrika ve teknik sorumluluk noktası olarak kalır.
Ömür Boyu Maliyeti Düşüren Servis, Garanti ve Destek
Hizmet politikası, amortisman ve bakım modeline aittir; çünkü girdilerinden ikisini doğrudan değiştirir: bir tesisin ödediği yedek parça sayısını ve absorbe ettiği düzeltici işçilik saatlerini. Bir Wanplas fabrikası olarak YuDa, grup hizmet çerçevesini uygular ve her öğe yukarıdaki maliyet tablolarında belirli bir satıra karşılık gelir.
Yıllık USD 500 ücretsiz parça.Wanplas grubu, referans formu olarak burada harflerle yazılan yıllık 500 ABD doları ücretsiz yedek parça sağlar. Tablo 4'teki yüksek frekanslı, düşük kademeli kalemlere — contalar, filtre elemanları, sensörler ve sızdırmazlık contaları — uygulandığında, bu ödenek standart hızlı bir hattaki rutin yıllık sayının anlamlı bir payını kapsar ve yedek parça endeks bloğunu buna göre azaltır.
Hasarlı parçalar için garanti değişimi.Garanti süresi içinde arızalanan parçalar ücretsiz olarak değiştirilir; bu, aksi takdirde ilk yılda düzeltici işçilik ve parça kalemlerini şişirecek olan erken dönem arıza riskini ortadan kaldırır — yeni bir tesisin sürprizleri en az kaldırabileceği yıl tam da budur.
Sevkiyat öncesi makine muayenesi ve testi.Her makine, fabrikadan ayrılmadan önce fabrikada test edilir; böylece sahadaki devreye alma süresi daha kısadır ve stabil üretime ulaşma süreci daha hızlıdır. Daha kısa devreye alma, amortisman saatinin daha erken üretmeye başlaması anlamına gelir; bu, Tablo 12'nin çok etkili olduğunu gösterdiği ilk yıl kullanım oranını iyileştirir.
Uzaktan izleme sistemi.Çin merkezindeki mühendisler PLC verilerini mobil cihazla inceleyebilir ve anormallik bulgularını müşteri sahasına geri iletebilir. Bu, Tablo 10'daki ortalama teşhis süresi satırını hedef alır ve bir servis merkezinden uzakta bulunan tesisler için yılda tipik olarak 20 ila 40 düzeltici işgücü saati ortadan kaldırır.
Açık fabrika politikası.Müşteriler, sevkiyattan önce fabrikayı ziyaret etmeye, makine testlerine tanık olmaya ve üretim kalitesini denetlemeye davetlidir. Amortisman gerekçesi oluşturan bir alıcı için fabrika denetimi, mevcut en ucuz durum tespiti (due diligence) biçimidir; çünkü kullanım ömrü varsayımını bilançoya yazılmadan önce doğrular.
Kurulum, devreye alma ve eğitim.Yerinde kurulum ve operatör eğitimi, bir makineyi üretim yapan bir varlığa dönüştürür ve eşit derecede önemli olarak, Tablo 11'deki günlük ve haftalık görev gruplarını tesisin kendi personeline devreder. Tablo 5 çalışmalarının şirket içinde yetkin biçimde yapılan her saati, ileride pahalı bir düzeltici müdahaleye dönüşmeyen bir saattir.
Grup kalite taahhütleri.Nakliye, üretim kapasitesi ve kalite standartlarını kapsayan Wanplas vaatleri, amortisman planının üzerine inşa edildiği varsayımları koruduğu için tüm sahiplik modelinin altına bir zemin oluşturur. PET şişe projelerinde yaygın olarak atıfta bulunulan standartlar -CE işareti gereklilikleri ve ISO kalite yönetim uygulaması dahil- hedef pazardaki ekipman dokümantasyonu ve gıda teması uyumluluğu için temel olmaya devam eder.
Sıkça Sorulan Sorular
Bir PET şişirme makinesini kaç yılda amorti etmeliyim?
Varsayılan olarak değil, çalışma sınıfına göre seçilen 10 ila 15 yıl kullanın. Tek vardiyalı yarı otomatik bir makine 14 ila 15 yılı haklı çıkarır; iki vardiyalı tam otomatik bir hat 12 ila 13 yılı; üç vardiyalı yüksek hızlı bir hat 10 ila 11 yılı haklı çıkarır. Kalıplar, genellikle aşınmadan çok önce ürün değişikliği nedenleriyle emekli edildiklerinden, 3 ila 6 yıl boyunca ayrıca amortismana tabi tutulmalıdır.
Bir PET şişe tesisi için doğrusal mı yoksa faaliyete dayalı amortisman mı daha iyidir?
Doğrusal amortisman daha basittir ve normalde yasal raporlamanın beklediğidir; bu nedenle çoğu tesis onu resmi defter olarak tutar. Faaliyet tabanlı amortisman, içecek ve şişelenmiş su gibi mevsimsel işletmeler için daha doğrudur; çünkü yıllık yükü fiilen üretilen şişelere bağlar. Çoğu üretici için pratik cevap ikisini birden çalıştırmaktır: denetçi için doğrusal, fiyatlandırma ve maliyetlendirme kararları için dahili olarak faaliyet tabanlı.
Bir PET şişirme kalıplama makinesinde toplam sahiplik maliyetinin ne kadarı bakımdır?
On yıllık bir ufukta, yedek parçalar artı bakım işçiliği tipik olarak sahiplik endeksinin Orta payını oluşturur — standart hızlı bir hat için 100 puanlık edinim taban çizgisine karşı kabaca 25 ila 60 endeks puanı ve üç vardiyalı yüksek hızlı bir hat için 55 ila 105 puan. Enerji genellikle ikisinin toplamından daha büyüktür; bu yüzden enerji verimliliği herhangi bir maliyet azaltma planında ilk sırayı hak eder.
Bir PET şişirme makinesi 1.000 şişe başına ne kadar elektrik kullanır?
Geleneksel bir tam otomatik hat, 500 mL kap için 1.000 şişe başına kabaca 7,0 ila 7,6 kWh kullanır. Kompakt aralıklı bir hat, göz sayısına bağlı olarak 4,6 ila 6,0 kWh'ye ulaşır ve bir FGX 6 gözlü konfigürasyon 4,1 ila 4,5 kWh'ye ulaşır. YuDa, ısıtıcı-preform mesafesini 38,1 mm'ye indirir; bu, geleneksel ısıtma fırınlarına kıyasla yüzde 30'dan fazla elektrik tasarrufu sağlar.
Yılda kaç adet yedek parça stoklamalıyım?
İki vardiya çalışan standart hızlı bir hat için yılda 18 ila 30, üç vardiya çalışan yüksek hızlı bir hat için ise 35 ila 60 bireysel yedek parça değişimi planlayın. Liste; ısıtma lambaları, hava devresi contaları, valf bileşenleri ve filtre elemanları tarafından domine edilir. Aynı tesisteki makineler arasında listeyi standartlaştırmak, tutulan farklı kalem sayısını azaltır ve stok devir hızını artırır.
Bir PET şişirme hattı yılda kaç bakım işgücü saati gerektirir?
İki vardiyalı standart hız tam otomatik bir hat için yılda 180 ila 260 saat ve üç vardiyalı bir FGX yüksek hızlı hat için 320 ila 450 saat bütçe ayırın. Sağlıklı bir işletme bu saatlerin yüzde 75 ila 85'ini planlı işte tutar. Plansız iş, bakım saatlerinin yüzde 40'ını aştığında tesis bakıma fazla para harcamıyor demektir—mümkün olan en pahalı şekilde harcıyor demektir.
Daha yüksek fiyatlı yüksek hızlı bir makine gerçekten daha düşük sahip olma maliyeti sunar mı?
Tamamen hacme bağlıdır. FGX ailesi Yüksek ila Çok Yüksek satın alma kademesine sahiptir; ancak milyon şişe başına yalnızca 0,07 ila 0,14 amortisman endeksi taşır; standart hızlı ekipmanlarda 0,24 ila 0,45 ve yarı otomatik makinelerde 0,55 ila 1,10 ile karşılaştırıldığında. Yılda kabaca 45 milyon şişenin üzerinde yüksek hızlı hat genellikle daha düşük maliyetli sahiptir; bu eşiğin altında değildir, çünkü kullanılmayan kapasite yine de amortismana tabi tutulur.
Ömür sonunda hangi kalıntı değerini varsaymalıyım?
Eksiksiz servis kayıtlarına ve desteklenen bir kontrol sistemine sahip, iyi bakımlı bir makine için edinim taban çizgisinin yüzde 8 ila 15'ini; belgelenmemiş bir makine veya eskimiş kontrollere sahip biri için yüzde 0 ila 5'ini varsayın. Kalıntı değer amortismana tabi tutarı doğrudan azalttığı için, disiplinli bakım kaydı tutmanın yalnızca yeniden satış gününde değil, yıllık amortisman gideri üzerinde de ölçülebilir bir etkisi vardır.
Sonuç
PET şişirme makinesi ekipmanının azalma ve bakım maliyetinin hesaplanması, para birimi analizinden çıkarıldığında kolaylaşır. Teslim ve devreye alınma hattını 100 indeks noktasına ayarlayın, görev sınıfıyla 10 ila 15 yıl kullanım ömrü seçin, talep ne kadar istikrarlı ise o kadar düzgün çizgisel veya etkinlik bazlı azalmayı uygulayın ve ardından üç tekrar eden bloku, doğal fiziksel birimlerinde ölçün: yedek parça sayısı yıl başına, bakım iş saatleri yıl başına ve 1.000 şişe başına kWh. Sonuç olarak elde edilen Toplam Sahip Olma Maliyeti indeksi, yapılar, tesisler ve ülkeler arasında karşılaştırılabilir ve finans ekibi ihtiyaç duyduğunda dakikalar içinde yerel para birimine dönüştürülebilir.
Bu kılavuzdaki sayılar hep bir yönde işaret ediyor. On yıl boyunca olan işletme maliyeti satın alma temelini aşmaktadır. Enerji, tek başına en büyük tekrarlayan bloktur, bu nedenle 38,1 mm ısıtma aralığı ile elektrikten %30 daha fazla tasarruf edilmesi, satın alma siparişindeki herhangi bir müzakereden daha fazla toplamı değiştirir. Kullanım, kullanım ömrü ve kalan değer bir arada, aynı makinede milyon adet şişe başına amortismanı üç katına kadar değiştirir. Ve bakım disiplini, bir maliyet merkezi değil, aynı zamanda bu üç değişkeni birden koruyan mekanizmadır.
YuDa Machinery, 20 yılı aşkın PET şişe blow molding makineleri konusunda uzmanlaşmış Wanplas fabrikası, 60'dan fazla ülkeye ihracat yapmaktadır, 20'den fazla patent sahibidir ve Çin'deki en büyük iki PET şişe blow makinesi üreticisi arasındadır. FGX yüksek hız serisi, 8.000 ila 15.000 şişe/saat, standart hız tam otomatik serisi, 1.000 ila 7.000 şişe/saat, yarı otomatik serisi, küçük üreticilere düşük bir giriş seviyesi sunmaktadır. Tüm üç aile, daha düşük bakım ve değişim maliyetleri için modüler yapı, gelişmiş ve stabil komponentler, daha hızlı teşhis için uzaktan izleme, ve grup hizmet çerçevesi içerir: yılda 500 ABD doları ücretsiz parça, garanti değişimi, teslimattan önce fabrika testleri ve müşterilerin denetimleri için açık fabrika politikası.
Yeni veya yedek PET şişe hattı için bir azaltma programı veya bakım bütçesi hazırlıyorsanız, hedef şişe formatını, gram ağırlığını, yıllık hacmi, değişim şeklini ve elektrik koşullarını YuDa mühendislik ekibine gönderin. Bu özel tasarım önerisinde, belirli konfigürasyon için belirlenen özellikler, 1.000 şişe başına beklenen enerji, yıllık yedek parça sayısı ve bakım iş saatleri bulunacaktır. Fabrika incelemesi veya kendi ön formunda bir örnek çalışma talepleri de aynı şekilde kabul edilir.