YuDa Machinery, bir Wanplas fabrikası ve Çin'in önde gelen PET şişe şişirme kalıplama makinesi üreticilerinden biridir; 20 yılı aşkın uzmanlaşma, 60'tan fazla ülkeye ihracat, ilk iki iç pazar konumu ve şişirme kalıplama teknolojisinde 20'den fazla patente sahiptir. Bu rehber, makine seçimi, hat mimarisi, enerji optimizasyonu ve güvenilir bir yüksek çıktılı hattı sorunlu bir hattan ayıran mühendislik ayrıntılarını kapsayarak PET maden suyu ve gazlı soda şişeleri için yüksek verimli bir üretim çözümünün nasıl inşa edileceğini açıklar.
PET, şeffaflığı, ağırlık-kalite oranı, geri dönüştürülebilirliği ve iki aşamalı streç blower kalıbı teknolojisinin gelişmişliği nedeniyle şişelenmiş su ve gazlı içeceklerin en yaygın malzemesi haline geldi. Mineral su, durgun, ortam doldurma ürünüdür, ancak soda, 8 bar'a kadar basınçta çözünmüş karbon dioksit içeren bir şişeye ihtiyaç duyar. Her iki ürün de aynı PET blower makinelerinin ailesinde üretilir, ancak kalıp tasarımı, şişe geometrisi ve işlem penceresi farklıdır. Aşağıdaki bölümlerde, bir üretici 8.000 ila 15.000 şişe/saat hızında kaliteli ürünler üretmek için bir hattı nasıl tasarlayabileceğini göstermektedir.
PET Şişelenmiş Su ve Gazlı İçeceklerde Neden Baskındır
PET veya polietilen tereftalat, şişelenmiş içeceklerin gerektirdiği optik berraklık, mekanik mukavemet, düşük ağırlık ve gıda temas güvenliği kombinasyonunu sunar. Maden suyu için şişe tadı korumalı ve herhangi bir yan tat migrasyonuna direnmelidir. Soda için şişe karbonasyonu tutmalı ve basınçlandırmanın çember gerilmesinden sağ çıkmalıdır. Çekme şişirme kalıplama, PET moleküllerini çift eksenli olarak yönlendirir; bu, aynı anda çekme mukavemetini artırır ve gaz bariyerini iyileştirir.
Çift eksenli oryantasyon, PET'in basınç uygulamaları için çalışmasının çekirdek nedenidir. Gerdirme şişirme kalıplama sırasında preform, homojen bir sıcaklığa yeniden ısıtılır ve ardından bir gerdirme çubuğu tarafından eksenel ve üfleme havasıyla radyal olarak gerdirilir. Ortaya çıkan moleküler oryantasyon mukavemeti kilitler ve gaz geçirgenliğini azaltır. İyi yönlendirilmiş bir şişe cidarı, yönlendirilmemiş olandan daha ince ama daha güçlüdür; hafifletmenin performanstan ödün vermeden reçine tasarrufu sağlaması böyledir.
İçsel viskozite, kısaca IV, şişe sınıfı PET için birincil reçine spesifikasyonudur. Su ve soda preformları normalde desilitre başına 0,70 ile 0,84 arasında bir IV kullanır. Gazlı içecekler yüksek uca doğru eğilir çünkü daha yüksek moleküler ağırlık, basınç altında gereken stres-çatlak direncini iyileştirir. YuDa makineleri standart şişe sınıfı PET preform aralığını kabul eder ve bu pencere içinde hem saf hem de rPET karışımlarını işler.
Asetaldehit kontrolü, maden suyu için tanımlayıcı bir endişedir. PET, işleme sırasında eser asetaldehit üretebilir ve asetaldehit, su markalarının duyarlı olduğu hafif meyveli bir yan tat verir. İki aşamalı yeniden ısıtma süreçleri, preformları entegre bir makinenin yüksek termal yükünden uzak tutar; bu da asetaldehit oluşumunu sınırlamaya yardımcı olur. YuDa'nın ısıtma kontrolü ve istikrarlı fırın sıcaklık profili, düşük ve tutarlı asetaldehit seviyelerini daha da destekler.
Geri dönüştürülebilirlik, iş gerekçesini güçlendirir. PET, dünyada en çok geri dönüştürülen plastik şişe akışıdır ve rPET içeriği artık birçok içecek markası için satın alma kriteridir. rPET preformları kabul eden bir şişirme kalıplama hattı, bir dolumcunun geri dönüştürülmüş içerik taahhütlerini karşılamasını sağlar. Ana marka olarak Wanplas, daha geniş geri dönüşüm veya ekstrüzyon entegrasyonu gerektiğinde değer zinciri genelinde müşterileri destekler.
İki Aşamalı vs Tek Aşamalı Hat Mimarisi
İki aşamalı veya yeniden ısıtmalı germe şişirme kalıplama prosesinde, preformlar önce bir enjeksiyon kalıplama makinesiyle üretilir, ardından koşullandırılır, yeniden ısıtılır ve şişelere şişirilir. Bu, preform üretimini şişirmeden ayırır; şişirme makinesinin enjeksiyon hücresinden bağımsız olarak tam hızda çalışmasını sağlar. Yüksek verimli tesisler için iki aşamalı yerleşim standarttır; çünkü paralel ölçeklendirmeye ve daha kolay bakıma olanak tanır.
Tek aşamalı proses, enjeksiyonu, koşullandırmayı ve şişirmeyi tek bir makinede birleştirir. Preform, ayrı bir yeniden ısıtma döngüsü olmadan doğrudan kalıptan şişirme istasyonuna geçtiği için termal geçmişi azaltır. Bu daha düşük termal yük, asetaldehitin minimum kalması gereken su gibi hassas ürünlere fayda sağlar. Takas, daha düşük tek hat çıktısı ve istasyonlar arasında daha sıkı bağlantıdır.
Yüksek verimli su ve soda tesisi için iki adımlı mimari önerilir. Preform enjeksiyon hücresi kesintisiz çalışabilir ve bir tampon besleyebilir; bir veya daha fazla şişirme makinesi bu tampondan çeker. Bir şişirme modülünün servise ihtiyacı olursa diğerleri üretmeye devam eder. Bu yedeklilik, herhangi bir duruşun dakika başına kaybedilen kasa olarak ölçüldüğü saatte 10.000 artı şişe üretiminde değerlidir.
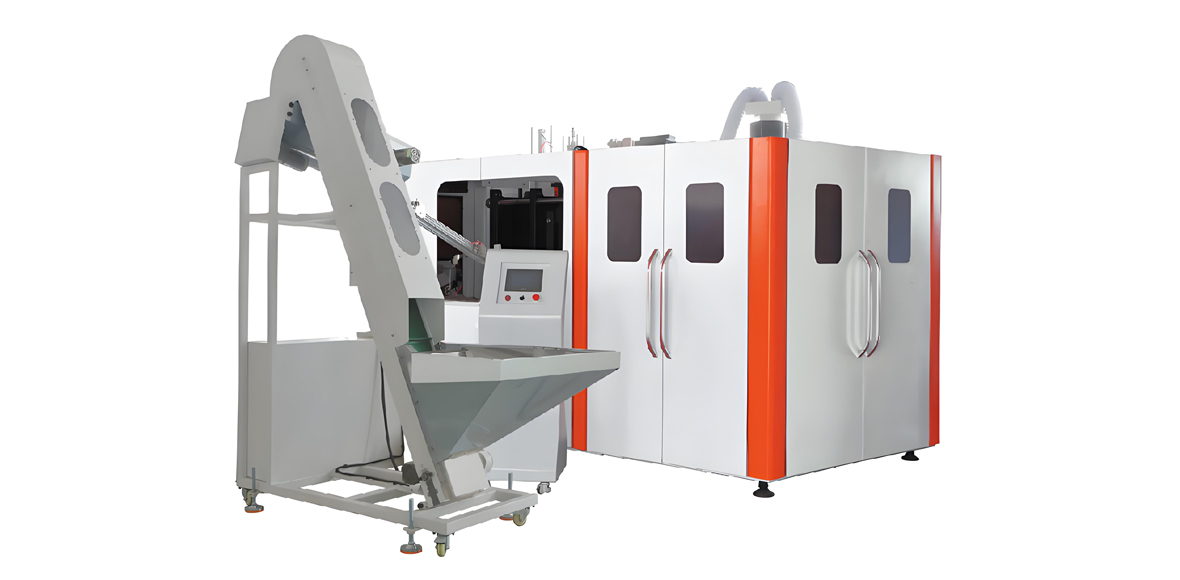
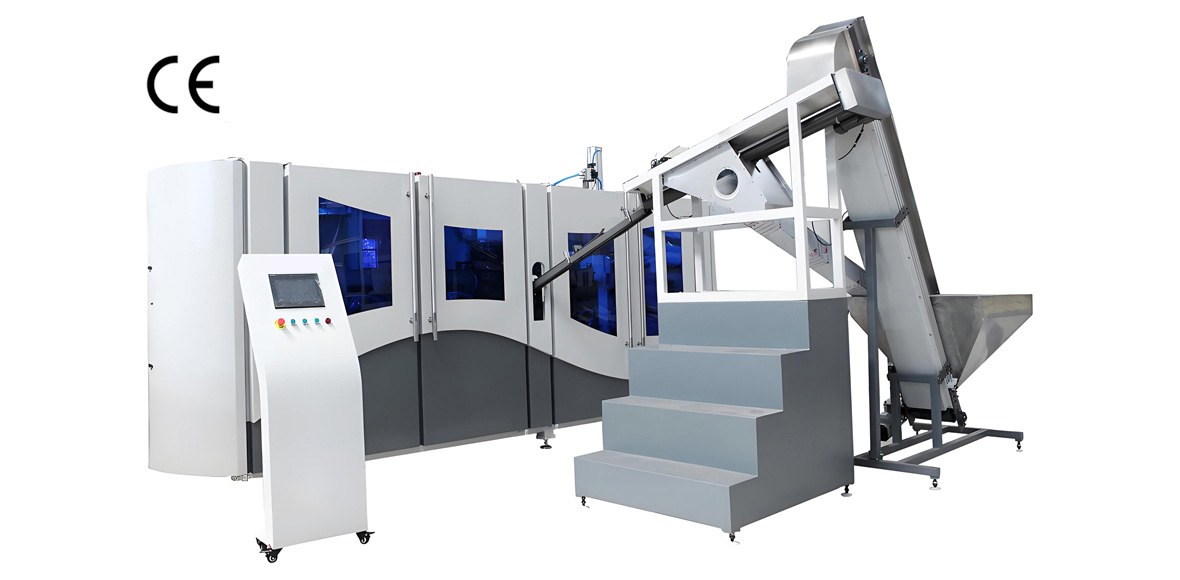
Preform taşıma ve depolama, birçok alıcının beklediğinden daha önemlidir. İki aşamalı hatlar, temiz, sıcaklık kontrollü bir preform tamponu ve preformları fırın için yönlendiren bir ayırıcı gerektirir. Toz, nem veya karışık preform partileri fireye neden olur. YuDa'nın standart yerleşimi, preform besleyiciyi, fırını, şişirme çarkını ve şişe çıkışını, fabrika zemininde malzeme akışını basitleştiren kompakt bir ayak izinde birleştirir.
Tam bir yüksek verimli hat ayrıca hava sistemlerini içerir. Şişirme kalıplama hem düşük basınçlı hem de yüksek basınçlı basınçlı hava kullanır; yüksek basınç aşaması genellikle bir takviye kompresörü aracılığıyla enerji geri kazanır. YuDa'nın modüler tasarımı, şişirme makinesini müşterinin mevcut kompresör kapasitesiyle veya hedef kaviteler ve çıktı için boyutlandırılmış önerilen bir hava istasyonuyla eşleştirmeyi basit hale getirir.
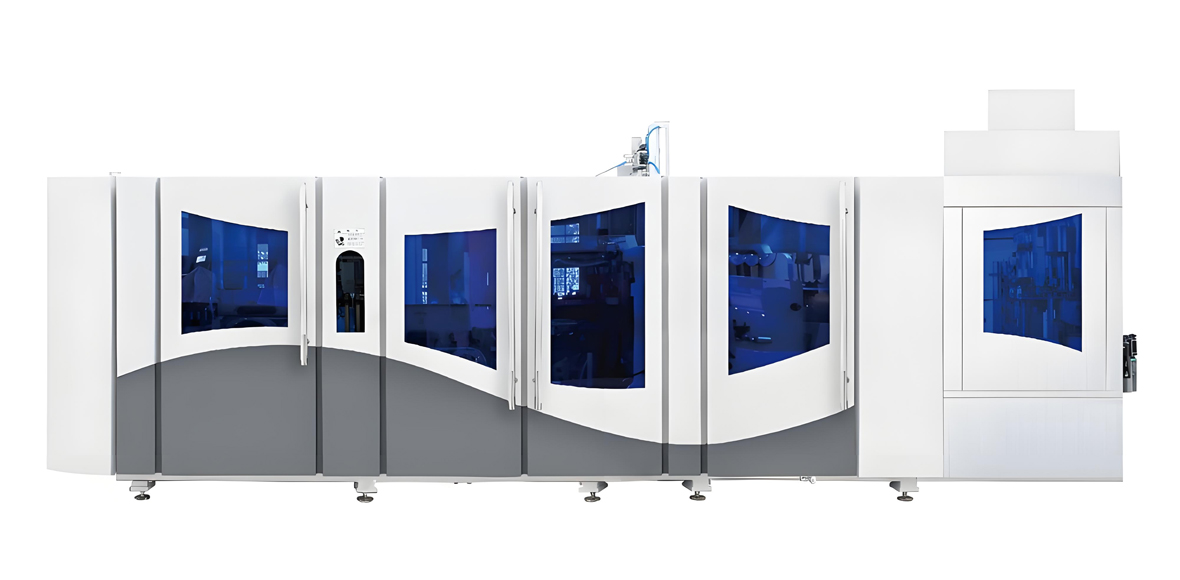
8.000 ila 15.000 BPH için YuDa FGX Yüksek Hızlı Serisi
YuDa'nın FGX serisi yüksek hızlı PET şişe şişirme kalıplama makineleri, sürekli yüksek çıktılı çalışma için tasarlanmıştır. Tek bir şişirme ünitesi kalıp başına saatte 2.500 ila 3.000 şişe üretir ve çok gözlü konfigürasyonlar hattı saatte 8.000 ila 15.000 şişeye ölçekler. Tasarım; kalıp açma, kalıp kilitleme ve alt kalıp yükseltmeyi yüksek hızlı bir servo sistem tarafından tahrik edilen tek bir senkronize harekette birleştiren bir kam bağlantı sistemi kullanır.
Kam bağlantı mekanizması, geleneksel bağlantıları yavaşlatan ardışık hareketler arasındaki gecikmeyi ortadan kaldırır. Kalıp açma, kilitleme ve taban yükseltme koordineli tek bir strok olarak gerçekleştiğinden, çevrim süresi düşer ve kavite başına çıktı yükselir. Yüksek hızlarda bu senkronizasyon, üretimde ayakta kalan bir anma kapasitesi ile yalnızca broşürde görünen bir kapasite arasındaki farktır.
FGX serisi, servo sürücüler, valfler ve sensörler için olgun, istikrarlı bileşen markaları kullanır. Yüksek hızlı hatlar, bileşen tutarlılığıyla yaşar veya ölür; çünkü tek bir güvenilmez valf, saatte binlerce şişe üretiminde kavitasyona, kısa şişmelere veya taban hatalarına neden olur. YuDa'nın bileşen stratejisi, küresel tedarik kanallarından temin edilebilen kanıtlanmış, bakım yapılabilir parçaları destekler.
Modüler yapı, yüksek verimli tesisler için pratik bir avantajdır. Kalıplar, fırınlar ve transfer bileşenleri modüller olarak üretilir; böylece kalıp değişimleri ve bakım daha hızlı ve daha ucuzdur. Bir içecek üreticisi 500 mililitrelik su şişesinden 1,5 litrelik soda şişesine geçtiğinde, modüler yerleşim yeniden yapılandırma penceresini kısaltır ve kayıp üretimi azaltır.
| Parametre | FGX Yüksek Hızlı (kompakt) | FGX Yüksek Hızlı (çok boşluklu) |
|---|---|---|
| Çıktı Aralığı | 8.000 ila 10.000 BPH | 12.000 ila 15.000 BPH |
| Tek mod hız | 2.500 ila 3.000 BPH | Kalıp başına 2.500 ila 3.000 Ş/S |
| Şişe hacmi | 0,2 ila 2,0 L | 0,2 ila 2,0 L |
| Kabin sayısı | 4 ila 6 | 8 ile 12 |
| Hareket sistemi | Servo kam bağlantısı | Servo kam bağlantısı |
| Isıtıcı aralığı | 38.1 mm | 38.1 mm |
| Enerji tasarrufu | Geleneksel fırına göre %30 ve üzeri | Geleneksel fırına göre %30 ve üzeri |
| İzleme | Uzaktan PLC verisi | Uzaktan PLC verisi |
Yukarıdaki tablo, iki temsili FGX konfigürasyonunu özetler. Kompakt sürüm, 10.000 ŞS'ye (saatte şişe) ulaşmaya çalışan tesislere uygundur; çok gözlü sürüm ise tek bir hattan 12.000 ila 15.000 ŞS gerektiren büyük bölgesel şişeleyicileri ve özel marka dolumcularını hedefler.
Enerji Tasarruflu Isıtma ve Servo Sürücü Teknolojisi
Preformun ısıtılması, bir şişirme makinesinin güç çekişinin en büyük payını oluşturur. YuDa, ısıtıcı aralığını 38,1 milimetreye indirir; bu, ışınım ısı kaybını azaltır ve aynı kavite sayısındaki geleneksel ısıtma fırınlarına kıyasla elektrik kullanımını yüzde 30'dan fazla keser. Bir yıllık üç vardiya çalışma boyunca bu tasarruf, tesisin enerji faturasında anlamlı bir kalem azalmasıdır.
Daha sıkı ısıtıcı aralığı yalnızca mesafeyle ilgili değildir. Ayrı ayrı kontrol edilen kızılötesi lamba bölgeleri, yansıtıcı fırın astarları ve kapalı döngü sıcaklık geri bildirimi ile birlikte çalışır. Fırın, her preformu ideal germe sıcaklık bandında tutar; böylece malzeme üflemeden önce homojen viskoziteye ulaşır. Homojen sıcaklık, daha az kalın nokta, daha az taban arızası ve daha az hurda anlamına gelir.
Servo sürücü teknolojisi, eski pnömatik veya hidrolik hareketleri hassas elektrikli aktüasyonla değiştirir. Servo sistemler, her hareketin ihtiyaç duyduğu tam kuvvet ve hız profilini sağlar, ardından hareket tamamlandığında enerjiyi geri kazanır veya boşta bırakır. Sonuç, daha düşük tepe talebi ve daha istikrarlı tüketimdir. Gece gündüz çalışan 15.000 ŞS'lik bir hat için servo verimliliği büyük bir yıllık tasarrufta birleşir.
Basınçlı hava stratejisi diğer önemli enerji kaldıracıdır. Yüksek basınçlı şişirme havası, doğru boyutlandırılmış bir geri kazanım tankı ve booster ile gözler arasında geri kazanılıp yeniden kullanılabilir. YuDa'nın modüler hava arayüzü, tesis mühendisinin sürekli boşta çalışan bir kompresörü fazla spesifiye etmek yerine kompresör kapasitesini gerçek talebe eşleştirmesine olanak tanır.
Yüksek verimli bir PET hattında enerji optimizasyonu tek bir parça değil, bir sistem sorunudur. 38,1 milimetre ısıtıcı aralığı, servo hareketleri ve geri kazanılan üfleme havası birlikte hattın şişe başına işletme maliyetini tanımlar.
Orta Hacimli Hatlar için YuDa Standart Hız Serisi
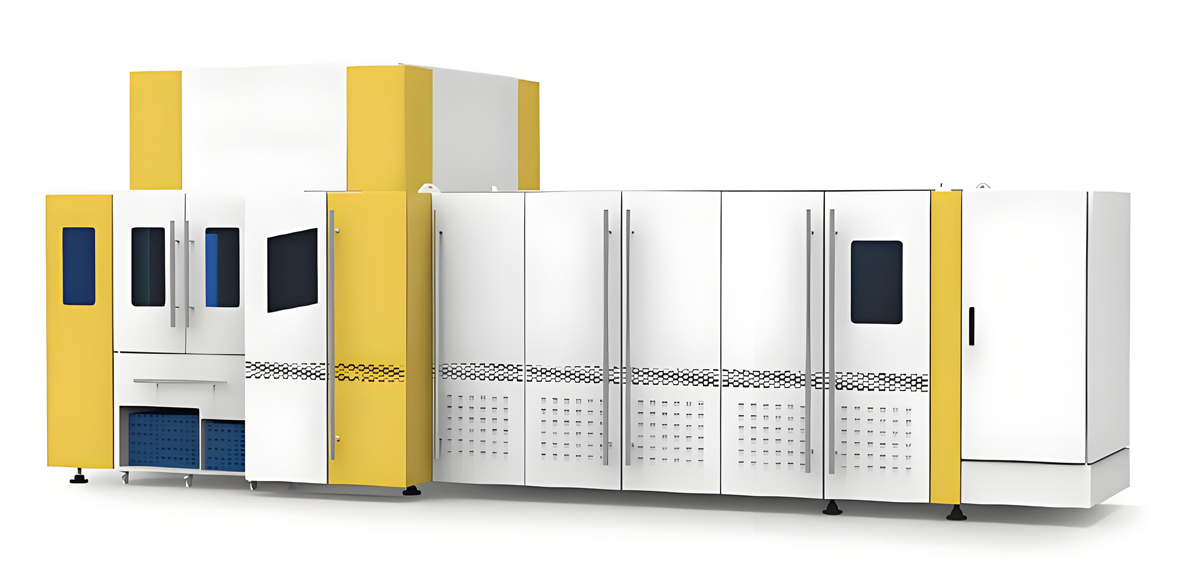
Saatte 1.000 ila 7.000 şişeye ihtiyaç duyan tesisler için YuDa standart hızlı tam otomatik serisi, daha düşük sermaye seviyesinde gelişmiş ısıtma ve enerji tasarrufu teknolojileri sunar. Bu makineler FGX serisiyle aynı mühendislik felsefesini paylaşır ancak en yüksek göz sayısının gerekmediği orta düzey çıktı için ayarlanmıştır.
Standart hız serisi; bölgesel su markaları, soda sözleşmeli paketleyiciler ve ikinci veya üçüncü hat ekleyen dolumcular için uygundur. 38,1 milimetre ısıtıcı aralığını ve modüler kalıp konseptini korur; böylece bir üretici, kontrol platformunu yeniden öğrenmeden göz ekleyerek veya FGX serisine geçerek daha sonra ölçek büyütebilir.
Operasyon, reçete saklamalı dokunmatik ekranlı HMI üzerinden yönetilir. Bir operatör şişe reçetesini seçer ve makine doğru fırın sıcaklık profilini, germe zamanlamasını ve şişirme basıncını uygular. Reçete yönetimi, kalıp değişimi hatasını azaltır ve bir vardiya boyunca tek hatta birden fazla SKU çalıştırmayı pratik hale getirir.
| Parametre | Standart Hız Serisi |
|---|---|
| Çıktı Aralığı | 1.000 ila 7.000 BPH |
| Şişe hacmi | 0,2 ila 2,0 L |
| Kabin sayısı | 2 ila 6 |
| Isıtma | 38.1 mm aralığı, bölümlü IR |
| Kontrol | Dokunmatik ekran HMI, reçete saklama |
| Motor | Servo veya hibrit servo-pnömatik |
| En uygun | Bölgesel markalar, fason paketleyiciler |
Standart hız serisi, orta hacimli şişeleyiciler için iş atıdır. YuDa platformunun güvenilirliğini ve enerji davranışını sunarken başlangıç yatırımını henüz saatte 10.000'in üzerinde şişe üretmeyen tesislerle uyumlu tutar.
Mühendislik Farkları: Gazsız Su ve Gazlı Soda
Karbonatlı soda şişeleri iç basınca dayanmalıdır; bu nedenle daha ağır preformlar, güçlendirilmiş tabanlar ve basınç dereceli boyun formları kullanırlar. Durgun su şişeleri daha hafiftir ve basınca maruz kalmadıkları için malzeme tasarrufu için optimize edilir. Aşağıdaki tablo, bir hat tasarımcısının her ürün için farklı ayarlaması gereken temel mühendislik parametrelerini karşılaştırır.
| Tasarım Faktörü | Durgun maden suyu | Gazlı soda (CSD) |
|---|---|---|
| İç basınç | Neredeyse atmosferik | En fazla yaklaşık 8 bar |
| Preform gram ağırlığı | Hafif, malzeme-optimize edilmiş | Çevresel mukavemet için daha ağır |
| Boyun bitişi | Standart su boynu | Basınç dereceli PCO tarzı |
| Temel tasarım | Basit, hafif taban | Güçlendirilmiş taban desteği |
| PET içsel viskozitesi | 0.70 to 0.80 | 0,78 ila 0,84 |
| Duvar yönlendirmesi | Orta | Yüksek çift eksenli yönlenme |
| Tip hacim | 0.33 to 2.0 L | 0,25 ila 2,0 L |
Gazlı bir içecek şişesinin tabanı özel ilgiyi hak eder. Basınçlı bir şişe, ters dönmeye direnen ve çevresel gerilimi dağıtan, bazen punt olarak adlandırılan bir taban destek geometrisi kullanır. Taban kötü şişirilirse veya preform sıcaklığı eşit değilse, şişe sallanır veya dolum makinesinde başarısız olur. YuDa'nın kam bağlantı sistemindeki taban kalıbı yükseltmesi, tüm gözlerde tutarlı, simetrik bir taban oluşturmaya yardımcı olur.
Boyun bitişi, basınç açısından kritik ikinci özelliktir. Gazlı içecek şişeleri, kapak sızdırmazlığının iç basınca karşı tutması ve şişenin dolum aynasını kavraması için uygun diş ve destek halkası geometrisine sahip basınç dereceli bir bitiş kullanır. Şişirme kalıbı boyun boyutlarını sıkı tutmalıdır; çünkü dolum ekipmanı, elleçleme ve kapama için boyna referans verir.
Preförm Spesifikasyonu ve Şişe Ağırlığı Planlama
Preform seçimi şişe kalitesinin tavanını ve malzeme maliyetinin tabanını belirler. Preform gram ağırlığı, şişe duvarını hedef kalınlıkta dolduracak kadar yüksek, ancak reçinede rekabetçi kalmak için yeterince düşük olmalıdır. Durgun su için endüstri trendi agresif hafifletmedir; gazlı içeceklerde preform ayrıca iç basınç yükünü taşır ve bu kadar ince kesilemez.
Pratik bir planlama yöntemi şişe hacminden ve hedef duvar kalınlığından başlar. 500 mililitrelik bir su şişesi yaygın olarak 12 ila 18 gram aralığında bir preform kullanırken, 1,5 litrelik bir şişe kabaca 30 ila 40 gram kullanır. Gazlı varyantlar, duvarı eşit olmayan şekilde kalınlaştırmadan basınca direnmek için genellikle yüzde 10 ila 20 preform ağırlığı ekler. Aşağıdaki tablo temsili başlangıç noktaları verir; kesin sayı şişe tasarımı sırasında sabitlenir ve deneme şişirmeyle doğrulanır.
| Şişe hacmi | Durgun su preformu | Gazlı soda prefomu | Notlar |
|---|---|---|---|
| 0.33 L | 9 ila 12 g | 11 ila 14 g | Küçük, hafif formatlar |
| 0.5 L | 12 ila 18 g | 14 ila 22 g | Tek servis standart |
| 1.0 L | 20 ila 28 g | 24 ila 34 g | Orta aile boyutu |
| 1.5 L | 30 ila 40 g | 34 ila 46 g | Büyük aile boyutu |
| 2.0 L | 38 ila 50 g | 44 ila 56 g | Maksimum gazsız su aralığı |
Preform boynu ve rengi de planlama kalemleridir. Boyun, dolum makinesi ve kapak spesifikasyonuyla eşleşmelidir; renk doğal, açık mavi veya özel ton olabilir. Renkli preformlar ayrı üretimlerde kalıplanır; bu nedenle bir şişeleyici, kullanılmayacak preform envanteri tutmaktan kaçınmak için hacimleri renge göre tahmin etmelidir. YuDa'nın reçete ve kalıp esnekliği, bir tesisin preform programlarını hızlı değiştirmesini sağlar, ancak preform tedariki her yüksek verimli hat için bir çizelgeleme görevi olarak kalır.
Reçine içsel viskozitesi daha önceki malzeme tartışmasına bağlanır. Su preformları yaklaşık 0,72 ila 0,78 IV'te, soda preformları yaklaşık 0,80 ila 0,84 IV'te yer alır. Doğru IV derecesini satın almak, düşük IV'te kırılganlığı ve yüksek IV'te gereksiz maliyeti önler. Programın bir parçası rPET olduğunda, geri dönüştürülmüş pulun IV ve kontaminasyon seviyesi, bitmiş şişenin saf reçineyle aynı performansı karşılaması için nitelendirilmelidir; özellikle basınç marjının daha küçük olduğu gazlı uygulamalarda.
Son olarak, preform depolama koşulları şişirmeyi etkiler. Preformlar, kötü depolanırsa nem emer ve toz toplar; her ikisi de şişe kalitesini düşürür. Temiz, kuru ve sıcaklık açısından stabil bir preform tamponu, yüksek hızlı bir hatta yapılan yatırımı korur ve uzun üretim serilerinde reddedilme oranlarını düşük tutar.
Etiket paneli ve taban kabı da preform tasarımına bağlıdır. Düz, iyi tanımlanmış bir etiket paneli baskı kayıt doğruluğunu iyileştirir ve istikrarlı bir taban kabı şişeyi konveyör ve rafta dik tutar. Bu özellikler preforma ve kalıba birlikte işlenir; bu nedenle şişe tasarımı, ayrı bir sonradan akla gelen öğe olarak ele alınmak yerine şişirme kalıbı tedarikçisiyle birlikte kesinleştirilmelidir.
Doğru YuDa Yapılandırması Nasıl Seçilir
Doğru konfigürasyonu seçmek üç rakamla başlar: saat başına şişe cinsinden hedef çıktı, şişe hacmi ve ürün tipi. Aşağıdaki tablo, yaygın gereksinimleri önerilen YuDa modeline ve tipik göz (kavite) sayısına eşler. Bunlar başlangıç noktalarıdır; nihai konfigürasyon, müşteri preform çizimlerini ve şişe numunelerini paylaştıktan sonra onaylanır.
| Gereklilik | Önerilen model | Kabuk sayısı | Çıktı |
|---|---|---|---|
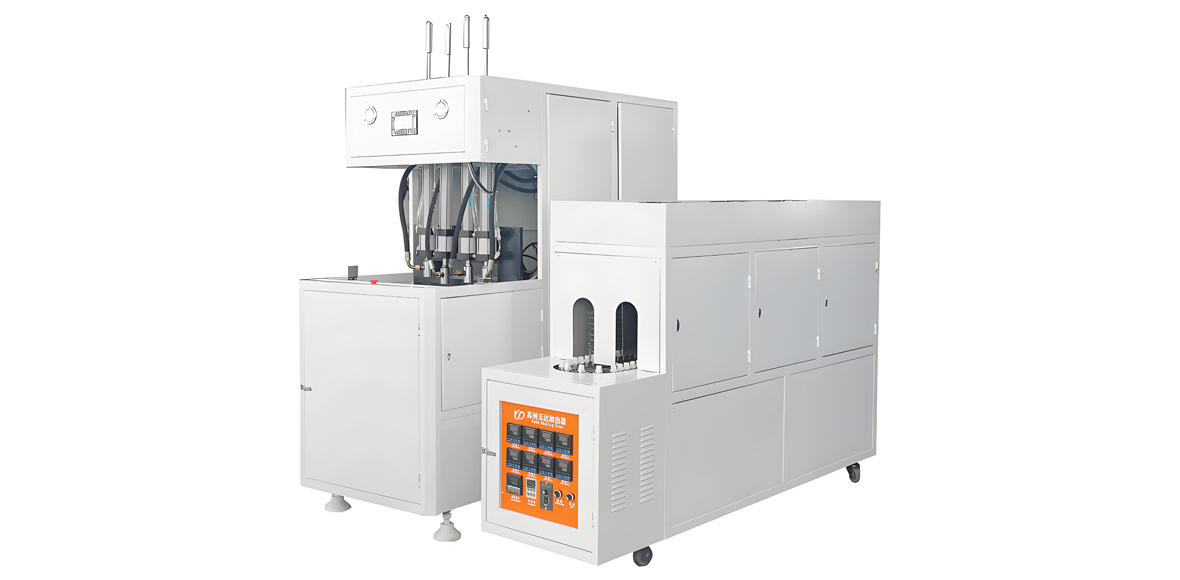
| Başlangıç suyu, 0,5 ila 1 L | Yarı otomatik serisi | 2 ila 4 | 1.000 ila 2.500 BPH |
| Bölgesel su, 0,33 ila 2 L | Standart hız serisi | 4 ila 6 | 3.000 ila 7.000 BPH |
| Yüksek Hacimli Su | FGX yüksek hız | 6 ila 8 | 8.000 ila 12.000 BPH |
| Yüksek hacimli soda (CSD) | FGX yüksek hız | 8 ile 12 | 12.000 ila 15.000 BPH |
| Tek hücrede su artı dolum | Lineer BFC kombiblock | Küçük | Entegre, alan tasarruflu |
Bir tesis tek kompakt hücrede şişirme ve dolum istediğinde, YuDa lineer şişirme-dolum-kapaklama kombiblok ve şişe şişirme-dolum-kapaklama makinesini sunar. Bu üniteler PET şişeyi şişirir ve ardından tek bir proseste doldurup kapatır; tesis alanından tasarruf sağlar ve şişe elleçlemeyi azaltır. Wanplas grubu genelinde daha geniş dolum hattı entegrasyonu için ana marka, eşleştirilmiş dolum ve ambalajlama kapasitesi sağlar.
Şişe hacmi çıktıyla etkileşime girer. 2 litrelik bir soda şişesi, 500 mililitrelik bir su şişesinden daha ağır bir preform ve daha uzun şişirme süresi gerektirir; bu nedenle aynı makine saatte daha az büyük şişe üretir. Seçim tablosu temsili orta aralık hacimlerini varsayar; hassas bir teklif, gözleri tam şişeye ve hedefe sabitler.
Uygulama Endüstrileri ve Son Ürünler
YuDa PET şişirme kalıplama makineleri; şişe suyu, karbonatlı alkolsüz içecekler, aromalı su, fonksiyonel içecekler, yemeklik yağ ve çok çeşitli gıda temaslı kaplara hizmet verir. Gıda ve içecek segmenti en büyük kullanıcıdır; çünkü PET hijyen, berraklık ve maliyeti bir arada sunar. Su şişesi üreten aynı hat, birçok gazsız ve hafif karbonatlı içecek için yeniden yapılandırılabilir.
İçecek endüstrisinde nihai ürünler; tek porsiyonluk 0,33 ve 0,5 litrelik şişeleri, aile boyu 1,5 ve 2 litrelik şişeleri ve perakende için çoklu paket formatlarını içerir. Gazlı varyantlar kola, limon-kireç, tonik ve maden suyuna kadar uzanır. Her format, yeni bir makine değil, bir kalıp ve reçete değişikliğidir.
İçeceklerin ötesinde, YuDa makinelerinde üretilen PET şişeler; berraklığın ve raf çekiciliğinin önemli olduğu yemeklik yağ, çeşni ve kuru gıda ambalajlarında görülür. Makineler ayrıca tanıtım ve özel etiket üretimlerini destekler; bu nedenle reçete yönetimi ve hızlı kalıp değişimi, sözleşmeli paketleyiciler için pratik satış noktalarıdır.
İhracat odaklı şişeleyiciler, YuDa'nın 60'ı aşkın ülkedeki saha deneyimine değer verir. Makineler, yaygın uluslararası elektrik standartlarına göre üretilir ve yerel voltaj ile ortam koşullarına uyarlanabilir. Bu küresel servis geçmişi, gelişmekte olan pazarlardaki yeni tesisler için devreye almayı kısaltır.
Kalite Kontrol, Uzaktan İzleme ve Servis Desteği
YuDa'nın uzaktan izleme sistemi, Çin genel merkezindeki mühendislerin PLC verilerini mobil bağlantı üzerinden okumasını ve müşteri sahasından anormal operasyon uyarıları almasını sağlar. Bu yetenek, bir arızayı günler süren bir bekleyişten aynı gün içinde teşhis edilen bir duruma dönüştürür. 15.000 BPH'lik bir hat için erken arıza tespiti, aksi takdirde kaybolacak çıktıyı korur.
Sevkiyat öncesi test standarttır. Her makine, teslimattan önce çalıştırılıp doğrulanır; böylece müşteri bir proje değil, devreye almaya hazır bir birim teslim alır. YuDa mühendisleri ayrıca yerinde kurulum ve devreye alma yapar, ardından müşterinin operatörlerini reçeteler, bakım ve arıza giderme konularında eğitir.
Paylaşılan Wanplas hizmet politikası, sahiplik deneyimini güçlendirir. Yılda 500 USD ücretsiz parça, garanti penceresi içinde hasarlı parçaların ücretsiz değişimi, bir nakliye garantisi ve bir üretim kapasitesi garantisi içerir. Kalite standartları, kalite beklentinin altında kalırsa iade artı tazminat taahhüdüyle desteklenir.
YuDa, açık fabrika politikası uygular. Müşteriler tesisi ziyaret etmeye, makineleri incelemeye ve kendi preformları ve şişe numuneleriyle bir deneme çalışmasına tanık olmaya davetlidir. Satın almadan önce yapılan fabrika denetimi, uyumsuz beklenti riskini azaltır ve hattın hedeflenen ürünlere uyduğunu doğrular.
Sıkça Sorulan Sorular
Tek bir YuDa FGX hattı hangi çıktıya ulaşabilir?
Tek bir şişirme ünitesi, kalıp başına saatte 2.500 ila 3.000 şişe üretir ve çok gözlü FGX konfigürasyonları, su ve soda şişeleri için tam bir hattı saatte 8.000 ila 15.000 şişeye ölçeklendirir.
Bir makine hem su hem soda şişesi üretebilir mi?
Evet. Aynı germe-şişirme kalıplama makinesi her ikisini de üretir, ancak gazlı soda daha ağır preformlar, basınç dereceli bir boyun ağzı yapısı ve güçlendirilmiş bir taban gerektirir. Reçete ve kalıp değişiklikleri PLC üzerinden yönetilir.
38,1 mm ısıtıcı aralığı ne kadar elektrik tasarrufu sağlar?
Isıtıcı mesafesini 38,1 mm'ye minimize etmek, ısıma kaynaklı ısı kaybını azaltır ve aynı göz sayısına sahip geleneksel ısıtma fırınlarına kıyasla elektrik tüketimini yüzde 30'dan fazla keser.
Gazlı içecekler için hangi preform spesifikasyonları gerekir?
Gazlı içecekler, daha yüksek preform gram ağırlığı, yaklaşık 0,78 ila 0,84 IV, PCO tarzı basınçlı boyun ağzı yapısı ve yaklaşık 8 bar iç basınca dayanacak şekilde taban desteği için tasarlanmış bir taban gerektirir.
YuDa kurulum ve devreye alma sağlıyor mu?
Evet. YuDa mühendisleri yerinde kurulum ve devreye alma yapar, sevkiyat öncesi testler çalıştırır ve operatör eğitimi sağlar. Paylaşılan Wanplas politikası ayrıca her yıl 500 USD ücretsiz parça içerir.
Garanti süresi sonrasında yedek parçalar nasıl yönetilir?
YuDa, yedek parça stoğu tutar ve yedek parçaları hızla gönderir. Wanplas grup politikası, yılda 500 USD ücretsiz parça artı garanti penceresi içinde hasar gören parçaların ücretsiz değişimini sağlar.
FGX serisi rPET preförmler için uygun mudur?
Evet. FGX serisi, desteklenen içsel viskozite aralığında hem saf PET hem de rPET preformları işler; şişelenmiş su ve soda markalarının geri dönüştürülmüş içerik hedeflerini destekler.
Sonuç
Maden suyu ve gazlı soda için yüksek verimli bir PET şişe hattı kurmak, iki aşamalı mimariyle başlar, YuDa FGX yüksek hızlı serisiyle saatte 8.000 ila 15.000 şişeye ölçeklenir ve 38,1 milimetre ısıtıcı aralığı ile servo tahrik teknolojisiyle işletme maliyetini kontrol eder. Gazlı ürünler preform ağırlığı, basınç değerli ağızlar ve takviyeli tabanlar eklerken, durgun su en hafif savunulabilir duvarı zorlar.
20 yılı aşkın deneyime sahip ve 60'tan fazla ülkeye ihracat yapan bir Wanplas fabrikası olan YuDa Machinery, her ölçekten şişeleme tesisi için FGX yüksek hızlı seriyi, standart hızlı seriyi, yarı otomatik seriyi ve lineer kombibloğu tedarik eder. Paylaşılan Wanplas servis politikası, uzaktan izleme ve açık fabrika ziyaretleri her hattı pratik destekle destekler.
Bir su veya soda şişesi projesi planlıyorsanız, hedef çıktınızı, şişe hacmini ve preform çizimlerini gönderin; böylece YuDa size özel bir konfigürasyon önerebilir. Sipariş vermeden önce bir fabrika denetimi ve kendi numunelerinizle deneme üretimi planlamanız da memnuniyetle karşılanır.